





При изготовлении деталей с ЧПУ,Тонкая обработка канавокИх успех часто зависит не от жесткости станка, а от жесткостиСоответствие радиуса инструмента и ширины канавки. Многие инженеры обнаружили, что после нанесения ножа теоретического размера происходит увеличение силы резания, усиление вибрации хвостовика и даже увеличение закругленных углов или царапина боковых стенках. Это не только проблема обработки, но и непосредственно влияет на последовательность и качество серийного производства. В этой статье будут объединены фактические данные ShowyMetal в фрезеровании по оси 3/4/5, углубленно анализировать коэффициент радиуса инструмента, интерференциальную оболочку и логику компенсации, чтобы помочь специалистам по закупкам и разработкам создать научную основу выбора, избежать режима отказа от источника.
Анализ технологических узких мест и режимов отказа при узком канавке
Обычные концевые фрезы попадают в «зону узкого кана», когда ширина канавки меньше 1,2 диаметра инструмента. В этом случае режущая часть режущей кромки задействована только в части кромки, а нерезанные части корпуса инструмента могут легко вмешиваться в заготовки или зажимы. Типичные режимы отказа включают:
- боковая царапина (Gouging): При выходе ножа или вводе нож, хвостовик или плеч врезаются в стенку канавки, создавая невозмещаемые царапины.
- Отвергнуть нож и спинуПри большом значении диаметра, жесткость инструмента недостаточна, что приводит к сверхразности ширины канавки, обычно положительное отклонение (расширение канавки).
- Чаттер (Chatter)Низкая площадь резания узкого каната, низкая демпфирование, легко возбуждает главную модальную вибрацию, резко ухудшает шероховатость поверхности.
Суть этих проблем заключается в том, чтобы переосмыслить взаимосвязь между геометрией инструмента и траекторией обработки. Это не просто способ заменить нож. Это требует комплексного подхода на основе механики конечных элементов и силы резания.
Коэффициент радиуса инструмента: параметр ядра, определяющий целесообразность
ОпределенияКоэффициент радиуса инструмента $\alpha$-отношение ширины канавки $W$к радиусу $R_c $($ \alpha = W / 2R_c $). Этот коэффициент напрямую определяет степень свободы движения инструмента внутри пазы.
Технологические характеристики различных коэффициентов
По нашим данным на 72 ЧПУ, различные значения $\alpha$соответствуют совершенно разным состояниям обработки:
- $\альфа< 1.0$:: нижняя часть инструмента находится в контакте с днищем канавки и физически не может обрабатываться, необходимо уменьшить радиус инструмента или увеличить ширину канавки.
- $1.0\le \Alpha< 1.5$: Зона безопасности. Инструмент полностью расположен внутри паз и не подвергается риску вмешательства на боковых стенках и подходит для обычных концевых фрез.
- $1.5\le \alpha< 2.0$:: Переходная зона. Несмотря на отсутствие геометрических помех, большая вылет инструмента и снижение жесткости, что требует снижения скорости подачи и оптимизации зажима хвостовика.
- $\alpha > 2.0$: Широкая зона канавки. В данном случае речь идет не о «узком канале», а о сборке многоканального канала, необходимо обратить внимание на нарезку соединительного инструмента.
Значение для покупателей.Если соотношение $\alpha$находится в пределах $1,0 - 1,5 $, рекомендуется заранее спросить у поставщика, имеет ли он «библиотеку инструментов для узкого канава», которая является ключевым показателем для проверки его технической стыковки. Обычные заводы могут по умолчанию использовать нож большого диаметра, что приводит к значительному снижению качества.
Нож и ножи коровы: глубокий контраст двух узкополосных схем
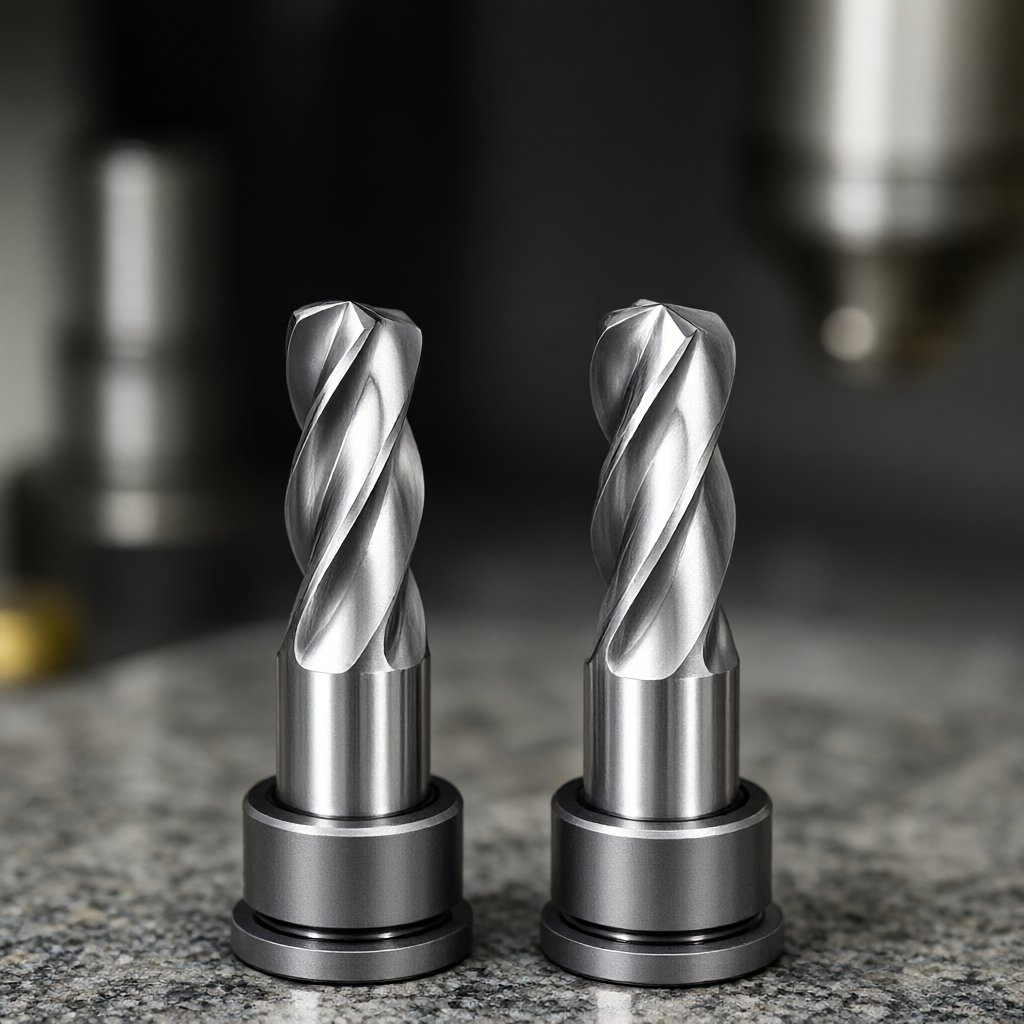
Концевые фрезы часто не работают, когда узкие канавки требуют высокой ровности дна или отделки боковых стенок. В этом случае основными кандидатами являются фрезы Ball End и Bull Nose / Radius End. Эти фрезы существенно различаются по стоимости, эффективности и качеству поверхности.
| Оценочные аспекты | Фрезы с шариковой головкой (Ball End) | Фрезы для носа быка (Bull Nose) |
|---|---|---|
| Способность формовать нижний слой | Усовершенствованная дуга без повторной обработки для органической поверхности или основания R-канавки | Только контактная кромка, остаточная теоретическая высота центра дна, требуется вторичный нож или приемная плоскость | Чистота боковой стенки | Плохо. Линия резания изменяется в зависимости от радиуса, что приводит к образованию профиля сектора. Значение Ra обычно> 0,8 мкм | Отлично. Цилиндрический контакт с боковыми поверхностями, равномерный диапазон, Ra0,4 мкм или выше |
| Срок службы ножей | Короткая. Низкая линейная скорость, плохое тепловыделение и быстрый износ на тропе | Длинный. При большом радиусе, хорошая теплоотдача, сильная жесткость, подходит для длительного резания |
| Применимые сцены | матрица пресс-формы, сложные 3D-профили, детали с требованием нижнего значения R | Высокая отделка боковых стенок, плоские канавки, внешний вид, продукция с высокой степенью согласованности в партии |
| Контроль расходов | Высокая. Высокая цена инструмента и его частая замена | Средний и средний. Высокая долговечность инструмента и низкая совокупная стоимость |
Инженерные рекомендацииЕсли ваши запасные части являютсяВнешний вид видимый, а также боковые стенки канавки должны иметь эффект "высокая яркость без царапин".Нож для носаЭто более экономичный вариант. В серийном производстве ShowyMetal предпочтение отдается ножевым ножкам R0,5-R1,0 мм, которые используются в сочетании с высокоскоростными фрезерующими станками для обеспечения единообразия в пакетном виде.
Логика компенсации и программирование.
Выбор инструмента-это первый шаг, чтобы избежать больших различий размеров при правильной настройке компенсации. Ниже приведены три ключевых момента:
1.Выбор направления для компенсации радиуса
При обработке левой стены необходимо включитьКомпенсация радиуса слева (слева); при обработке правой стенки допускаетсяРадиус справа (Right Offset)Многие новички путают левую и левую стороны при обработке узкой канавки, что приводит к чрезмерному увеличению объема резания инструмента и обрушению кромки. Рекомендуется включить моделирование в программное обеспечение CAM, чтобы проверить, не превышает ли огибающая линия инструмента теоретическую ширину канавки.
2.Избегать «ножей» стратегии.
Глубоко в узком канаве вертикально нижний нож может привести к изгибу инструмента. Рекомендуется применятьИмпорт наклонной плоскости (Ramp In)илиДуга (Arc In).Стратегия. Пример обработки канавок шириной 5 мм и глубиной 10 мм с помощью носового ножа диаметром 3 мм: использование углов 15° на глубине 0-5 мм и сохранение вертикального ввода на 5-10 мм позволяет снизить пиковое усилие резания более чем на 30% и значительно уменьшить изгиб спины.
3.Разделение запаса от обработки
При грубой обработке оставляется запас 0,2 - 0,3 мм, при детальной обработке применяется более тонкая последовательность шагов (Stepover)< 15% 刀径)。精修阶段务必使用Прямая фрезьДля улучшения поверхности и уменьшения износа инструмента, нажимая на детали с передней стороны инструмента.
Приемочные нормы и средства контроля
Качество узких канавок трудно оценить визуально и зависит от высокоточного оборудования. Перед отгрузкой мы выполняем следующие процедуры контроля:
- Проверка размеров: ИспользованиеИзмеритель изображенийШирина канавки определяется в качестве ключевых точек центра дна и 1/3 стенок на обеих сторонах. Стандартный допуск обычно составляет ±0,01 мм, что позволяет выполнить в соответствии с чертежом для большей точности.
- Глубина и плоскостность: ИспользованиеТрехкоординатная измерительная машина (CMM)Выбрать точки сетки на дне канавки и оценить, не превышает ли плоскостность 0,05 мм. Глубокая канавка вызывает коробление, поэтому необходимо тщательно проверить.
- Шероховатость поверхности: ИспользованиеУстройство шероховатостиИзмерение значения Ra боковой стенки. Для наружных деталей требуется Ra ≤ 0,4 мкм, для функциональных деталей Ra ≤ 0,8 мкм обычно соответствует требованиям.
- Проверка пересечений: На первом этапе использованияЩупокИлиМоделирование зондовПроверка потенциального риска столкновения инструмента с окружающими элементами, в частности с наличием областей перехода фаски или сопряжения.
Прозрачная доставкаShowyMetal предоставляет отчет о полной проверке каждой партии, включающий данные CMM координат, измеренные значения шероховатости и фотографии внешнего вида. Это не только доказательство качества, но и база данных, которая помогает клиентам установить стабильность процесса.
Вопросы и ответы (FAQ)
Какой маленький инструмент необходим для обработки узкого каната шириной 0,5 мм?
Теоретический минимальный радиус инструмента должен быть менее 0,25 мм, но для жесткости рекомендуется использовать прецизионные миниатюрные концевые фрезы диаметром 0,5 мм или 0,6 мм. Если глубина канавки превышает 3 мм, настоятельно рекомендуется использовать носовые ножи и снижать скорость вращения, чтобы избежать риска вибрирования и разрыва ножа.
Почему у меня всегда есть спиральные стенки, что делать?
Спинки в основном вызваны большим шагом или износом инструмента. Проверьте параметр «Шаг отделанного ножа» в параметрах CAM, который рекомендуется установить в размере 10 - 15% диаметра инструмента. Также убедитесь, что боковые лезвия имеют развал и при необходимости включите компенсацию фаски.
Каковы конкретные требования к жесткости станка при узком канавке?
узкий паз к станкуБиение шпинделяЧувствительность, требующая радиального биения шпинделя ≤0005 мм. Кроме того, станки должны обладать высокой скоростью и жесткостью. Рекомендуется использовать резный токарный или ER зажимы, чтобы избежать ослабления пружинного зажима. В 5-осевых станках ShowyMetal используется высокоточная тяговая система ER, обеспечивающая устойчивое зажим микродиаметра.
Каким образом обеспечивается соответствие размеров узких канавок при массовом производстве?
Главное в том,Автоматический контроль компенсации инструментовИспользование измерительной головки с функцией измерения длины окружности, автоматически компенсировать износ после каждой смены инструмента. Одновременно, фиксировать последовательность пути резания во избежание дрейфа погрешности, вызванной тепловым накоплением. Для заказов с высоким уровнем согласованности, мы добавим частоту первой детали и измерительной частоты, и контролируем график тренда ключевых размеров CMM.
В чем разница между узкими канавками пластмассовых и металлических деталей?
Инженерные пластмассы (например, PEEK, PEI) при резании легко липкий нож, необходимо использоватьБольшой передний угол, острый лезвиеСпециально разработанные инструменты с большим количеством охлаждающей жидкости или воздуха. Металлические детали (например, алюминиевые 6061) ориентированы на отвод стружки и охлаждение, поэтому рекомендуется использовать инструменты с большим количеством спиральных пазов. Логика компенсации не отличается, но параметры резания (скорость/подача) существенно различаются, поэтому требуется отдельная технологическая карта.
Заключение и приглашение к сотрудничеству
Обработка узкого слота может показаться простой, но она представляет собой комплексное испытание управления хранилищем инструментов, возможностей программирования CAM и жесткого контроля станка. Независимо от того, являются ли они уплотнительными слонами для аэрокосмических конструкций или для потребительской электроники, точное соответствие радиусов инструмента является краеугольным камнем для снижения уровня отходов и повышения пунктуальности поставки.
Если вы столкнулись с проблемой соответствия внешнего вида при обработке узкой канавки или вам требуется проверка технологии на конкретный материал и глубину, отправьте свои чертежи в 2D/3D команде инженеров ShowyMetal. Мы предоставим вам рекомендации по выбору инструмента, стратегии походки и допуску на основе данных о 72 устройствах.DFM Аналитический отчетПомогайте вам в этом, чтобы сделать его эффективным и эффективным.



