





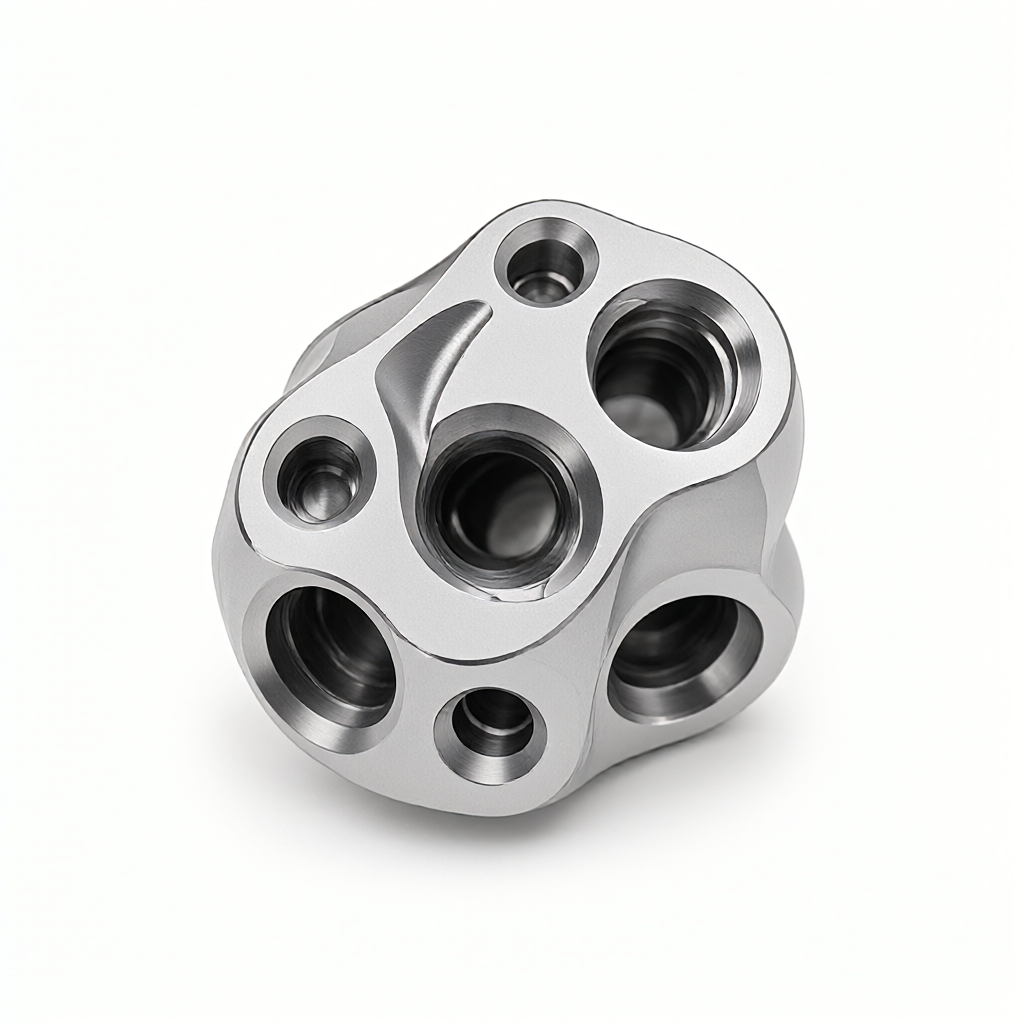
Соотношение глубины отверстия и удлинения инструмента с пятиосевым станком с ЧПУ
В пневматических, гидравлических и полупроводниковых системах,Прецизионные сердечникиЭто центральный компонент управления потоком жидкости и регулировкой расхода. Трудности обработки проявляются в5-осевая обработка CNCОбработка глубоких полостей и отверстий с фасоном, в частностиОтношение глубины внутреннего отверстия (L/D)СНожи больше, чемНедостаточная жесткость, вибрация резания и трудности удаления стружки. Для инженеров по закупкам и разработкам понимание этих двух параметровСтабильность допусковСЧистота поверхностиВлияние является ключевым показателем реальных производственных возможностей поставщика. Если полагаться только на чертежи и игнорировать стратегии компенсации на пути технологического процесса, то это часто приводит к сбою или задержке сроков поставки.
Физическое ограничение точности сердечника задвижки по отношению к диаметру внутреннего отверстия
Как правило, для сердечника клапана требуется отношение глубины отверстия к диаметру (L/D) 3:1 или более 5:1. Если L/D больше 35-осевая обработка CNCВ процессе бурения и крепления возникают серьезные проблемы:
- Ножи и нож:При увеличении коэффициента удлинения эластичность инструмента при сжатии увеличивается экспоненциально. При использовании обычных жестких опор отклонение диаметра может превышать ±0,01 мм окна допуска при L/D = 4.
- Накопление тепла и тепловая деформация:При обработке глубоких отверстий теплота резания трудно передать через ручку, что приводит к повышению местной температуры, что приводит к остаточному напряжению заготовки и деформациям усадки после охлаждения.
- Риск засорения стружкой:Особенно при обработке материалов из нержавеющей стали или титанового сплава, стружка может накапливаться на дне отверстия, что приводит к обрушению лезвия ножа или даже ножа.
Поэтому на этапе DFM (проектирование пригодности к производству) инженеры должны определить верхний предел L/D. Например, для отверстий в сердечнике клапана диаметром 6 мм глубиной более 24 мм (L/D = 4) рекомендуется проводить поэтапную обработку или проводить расточительные операции вместо однократного сверления для контроля кумулятивной погрешности.
Стратегии соответствия удлинения инструмента параметрам резания
Коэффициент удлинения инструмента (S/L) непосредственно влияет на фрезерование и сверлениешероховатость поверхностиСУстойчивость размеров. В.5-осевая обработка CNCОбычно используется шаровый нож или круглый носовой нож для фаски поверхности и отверстия, S/L обычно составляет от 5:1 до 8:1.
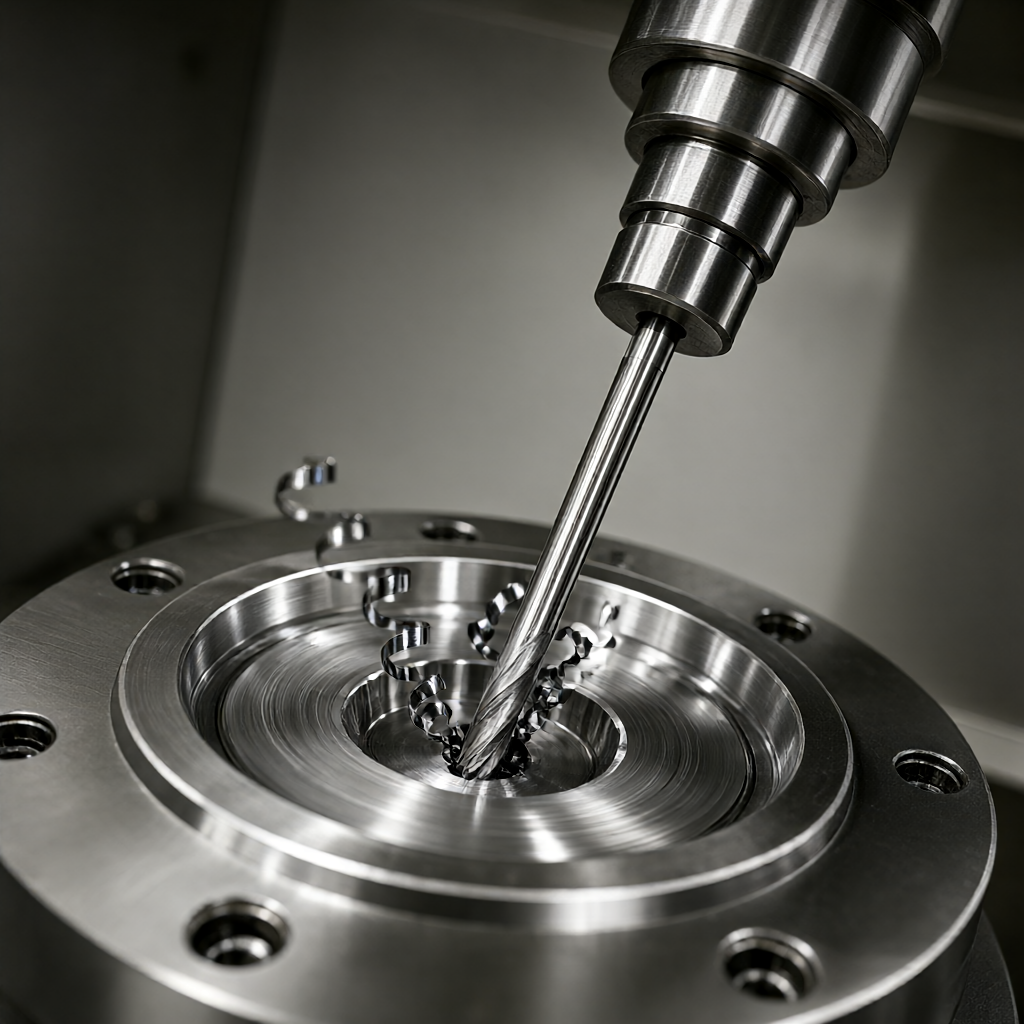
- Оптимизация скорости вращения и подачи:Для подавления чаттера (флаттера) необходимо снизить скорость резания (Vc) и подачу (Fz). Например, шлейф Ø 4 мм (S/L = 6) при обработке алюминиевого сплава 6061 Vc рекомендуется контролировать 60 - 80 м/мин вместо обычных 200 м/мин.
- Ножные покрытия и геометрия:Использование инструмента с покрытием PCD (PCD) или CBN (BCN) может увеличить срок службы при условии соответствия стратегии компенсации тепловой ошибки главной оси.
- Выбор конусности главного вала:При обработке глубоких отверстий предпочтение отдается шпинделю высокой жесткости HSK или BT50, чтобы уменьшить влияние теплового сдвига интерфейса на точность положения отверстия.
Планирование и управление валом сцепления 5-оси
сердечник клапана часто содержит наклонные отверстия, глухие отверстия и многогранные рабочие элементы.5-осевая обработка CNCПреимущество заключается в том, что он позволяет сохранить хороший рабочий угол инструмента с помощью сцепного вращения и избежать подрезки на поверхности. Ключевое значение имеет стратегия управления осей инструмента:
- Фиксированная нижняя поверхность (Floor Normal):Инструмент всегда перпендикулярно поверхности обработки, подходит для плоскостей и прямых поверхностей стенки, но отверстия легко могут иметь следы нарезки.
- Фиксированная боковая форма (Side Normal):Наклон инструмента от 5° до 10° позволяет повысить окружность отверстия и отделку поверхности, но для инструмента S/L требуются более строгие требования.
- Динамический наклон (Dynamic Tilt):Автоматическая регулировка наклона по кривизне бита, подходит для стержня сложной поверхности, требуется программное обеспечение CAM с возможностью непрерывной вставки по оси G5.
Для глубоких отверстий L/D > 3 рекомендуется установить их в пятиосевой программеПослойный нож.СКлывание отпрыгиваниясрабатывает, при каждом разрезании на 2 - 3 мм, то есть поднимают 1 мм во избежание обмотки стружкой. При этом применяется термостатический стружечный раствор (давление 40 - 60 бар) непосредственно смывает дно отверстия, что снижает риск тепловой деформации.
Влияние выбора материала и обработки поверхности на стабильность глубоких отверстий
Основные материалы арматуры включают нержавеющую сталь SUS316L, Inconel 718 и подшипниковую сталь GCr15. Различные материалыТеплопроводностьСПрочностьПрямое воздействие5-осевая обработка CNCИзнос ножей и деформация изделий:
| Марки материала | Типичные L/D пределы | Главная трудность. | Рекомендуемая последующая обработка |
|---|---|---|---|
| SUS316L | 3.5 - 4.0 | Высокая прочность, легко липкий нож | Пескоструйная + пассивация |
| Inconel 718 | 2.5 - 3.0 | Высокая твердость, низкая теплопроводность | Вакуумная термообработка + электролитическая полировка |
| GCr15 | 3,0 - 3,5 | Высокая деформация термической обработки | шлифовка + измельчение |
Особое внимание: стержень нержавеющей стали после глубокой обработки, остаточное напряжение может привести к дрейфу формы отверстия. Рекомендуется увеличить после грубого фрезерованияСмягчение напряженияПроцесс (480℃/2 ч), затем проводится очистка и окончательная проверка. При обработке поверхности анодирование подходит для стержня алюминиевого стержня, но не применяется к нержавеющей стали. Для высокой чистоты, электролитическая полировка может снизить Ra до 0,2 мкм, но с отступлением от 0,02 - 0,05 мм, необходимо резервировать компенсацию в программе CAM.
Методы контроля и нормы приемки
Проверка точности глубоких и наклонных отверстий не может зависеть только от обнаружения точек с тремя координатами (CMM), необходимо совмещатьПневматический измерительный приборСОптический сравнению с:
- Глубина отверстия и положение:Измерение соотношения L/D и соосности в режиме реального времени с помощью пневматических зондов Reszer или Keinz с рекомендуемым допуском ±0005 мм.
- Шероховатость поверхности:Применяется прибор шероховатости серии SJ-2100, длина выборки составляет 1,25 мм, поверхность уплотнительной поверхности сердечника клапана Ra ≤0,4мкм, негерметичная поверхность ≤0,8мкм.
- Допуск формы и расположения:Круглость и цилиндричность наклонных отверстий при сканировании лазерного профилятора для создания облака точек по сравнению с моделью САПР, отклонения<0.01 mm 判定合格。
Перед отгрузкой выполните 100% полный контроль размеров, приложите отчет CMM и карту шероховатости. Для заказа партии рекомендуется после подтверждения клиентом, проводить выборочный контроль по ключевым отверстиям каждые 50 штук, установить контрольную карту SPC для контроля тенденции износа инструмента.
Часто задаваемые вопросы и рекомендации по уклонению от процесса
Q1: Как обеспечить согласованность глубоких отверстий с сердечником клапана L/D=4 в серийном производстве?
Применяется5-осевая обработка CNCВ середине применяется стратегия расслоения, отбивая стружку каждые 2 мм и удерживаемая в соответствии с соосностью. Замена долота производится каждые 200 единиц в партии, чтобы избежать износа лезвия.
В2: Что делать, если удлиненный нож S/L=8 появляется флаттер при высокоскоростном фрезеровании?
Уменьшите скорость вращения шпинделя до стабилизации лепестков (по запросу в базе данных динамики инструмента) или используйте двухступенчатую обработку инструмента с коротким кромком. При необходимости использования длинных ножей необходимо увеличить промежуточную опору или уменьшить толщину резания (ap) до 0,5 мм.
Q3: В отверстии после обработки стержня нержавеющей стали появляются заусенцы и концентрация напряжения, как удалить?
Выполняется с применением шлейфа 0,5 ммПоверхность фаскиУгол 15°-30°, подача Fz= 0,02 мм/rev. Избегайте ручной обработки напильником, чтобы не нарушить чистоту поверхности и точность размеров.
Q4: Из каких звеньев происходит ошибка позиционирования косой отверстия по пяти осям?
В основном это связано с тепловым дрейфом по оси C станка, деформацией зажима заготовки и отклонением компенсации вала ножа. Рекомендуется подогреть шпиндель до обработки в течение 30 минут, заменить пружинным зажимом гидравлического расширения, включить функцию динамического обновления компенсации радиуса лезвия в CAM.
Q5: Как определить, обладает ли поставщик способностью обрабатывать настоящие 5-осные глубокие отверстия?
Требуются те же материалы и параметры L/DПервый отчет о контролеВключает данные облака точек CMM и карту шероховатости. Проверьте, есть ли у них термостаты, пневматические измерительные приборы и процессы управления износом инструмента. Ознакомьтесь с нашей инструкцией по обработке поверхности, чтобы убедиться, что процесс снятия напряжения и полировки завершен.
Выводы и рекомендации в отношении действий
Прецизионный сердечник5-осевая обработка CNCУспех зависит от даКоэффициент глубины отверстияСНожи больше, чемУточнение управления, а не просто зависимости от количества устройств. Определение лимитов L/D, выбора инструмента и стратегии компенсации на этапе DFM может значительно снизить риск. Если сердечник клапана имеет глубокие отверстия и удлиненные характеристики L/D > 3 или S/L > 6, рекомендуется отправить 3D-чертежи и марки материалов. Мы можем дать оценку пути и быстрое предложение на основе набора из 72 станков ЧПУ с точностью ±0,01 мм, чтобы гарантировать стабильный срок поставки и качество.



