В этом документе для инженеров и технических специалистов рассматриваются причины ошибок плоскостности, различия между 5-осевым и 3-осевым фрезерованием, влияние выбора материала на деформацию, а также основные моменты, от проектирования процесса до проверки поставки, которые помогут избежать рисков сверхплохого качества и достичь высокой точности.
Требования к допуску плоскостности и обычные режимы отказов
Для деталей типа прецизионных пластин допуск плоскостности обычно регулируется в диапазоне 0,01 - 0,05 мм в зависимости от сценария применения. Например, требования к основанию для полупроводниковых устройств не должны превышать 0,02 мм, а для отделки корпуса 3C может быть уменьшен до 0,05 мм. Типичные дефекты включают: локальное коробление.(вызвано высвобождением внутренних сил), поднятыми кромками (остатками напряжения зажима), волнистыми резьбами (неправильная траектория инструмента или биение шпинделя). Эти дефекты часто залегают под завалом после грубой обработки, до тонкой обработки, если не вмешаться на этапе процесса, последующая полировка или обработка поверхности могут усилить дефекты зрения.
Влияние свойств материала на плоскость пластины с ЧПУ
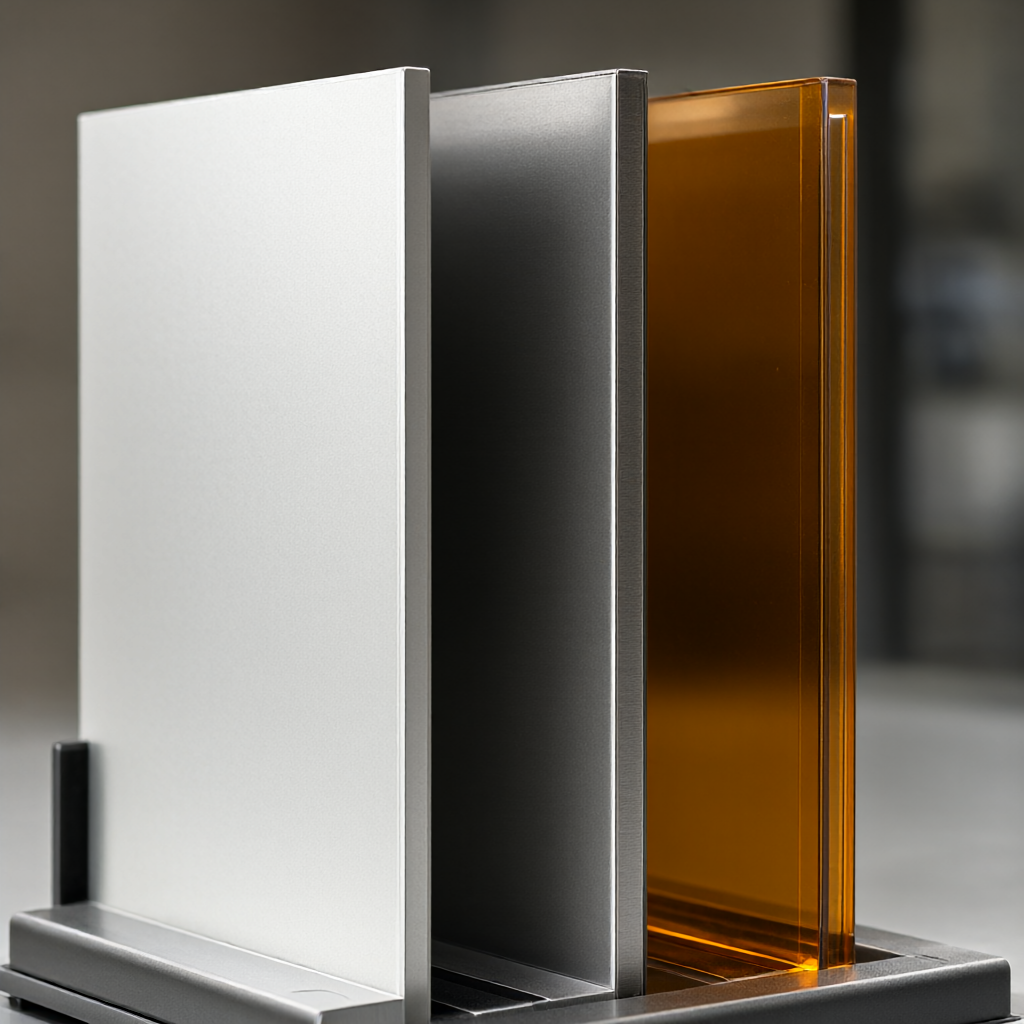
Коэффициент линейного расширения, модуль упругости и тепловая чувствительность резания различных металлов и инженерных пластмасс, значительно влияют на стабильность плоскостности. Алюминий (например, 6061-T6) Теплопроводность, легкая резьба, но легко создать эластичность восстановления, после разгрузки может оттянуться. Нержавеющая сталь (например, 303) высокая твердость, большая вязкость, теплота резания легко вызывает тепловую деформацию; латунь (например, C360) легко липкая нож, нужно оптимизировать охлаждение; инженерные пластмассы (например, POM, PEEK) термоусадка большая, нужно предварительно компенсировать размеры. При выборе следует сочетать толщину, сложность формы и состояние термической обработки, оценить величину дрейфа размеров после обработки.
Сравнение материалов стандартных панелей CNC
Сравнение процессов фрезерования 3-осями и 5-осями в управлении плоскостностью
5-осевая обработка оптимизирует положение резьбы, чтобы инструмент оставался перпендикулярным к поверхности заготовки, что позволяет значительно увеличить плоскостность тонкостенных или облицовочных пластин с скосом (≤15°). 3-осевое фрезерование является высокоэффективным для больших плоскостей, но в глубоких полостях или краях может привести к среднему прогибу или вогнутию. В следующей таблице сравниваются два варианта в типичных сценариях:
Ключевые различия 3-осевой фрезеровки 5-осевой фрезеровки в управлении плоскостью пластины
Размеры
3-осевая вертикальная фреза
5-осевое фрезерование
Применяется толщина плиты
≥5 мм (более жесткий)
≥3 мм (для поддержки тонких стенок)
Максимальное плоскостность может достигать
±0,03 мм (большая доска)/±0,02 мм (малая доска)
±0,01 мм (согласованно для всей области)
Ножи жесты
Фиксированная вертикальная ось Z
Динамический наклон, сохранение нормального начала
Основные моменты зажима и высвобождения остаточного напряжения
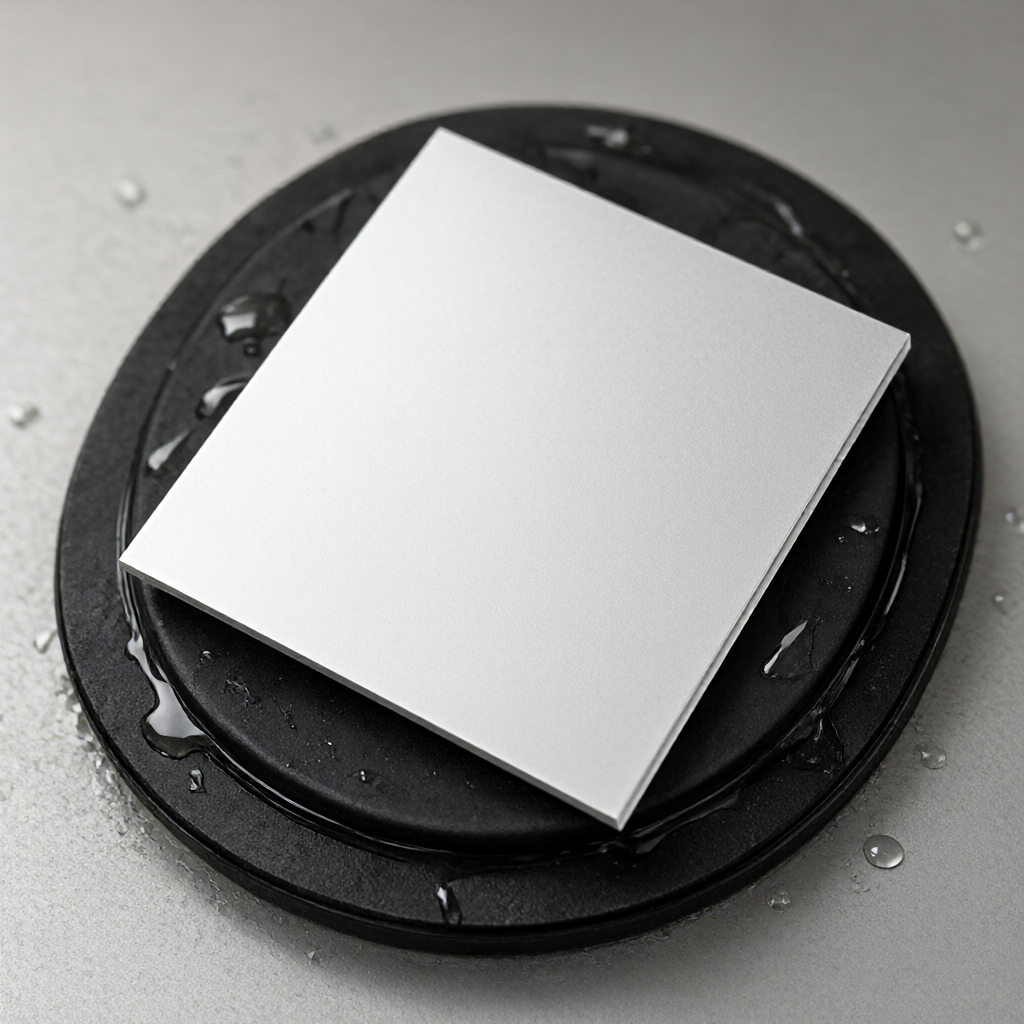
Метод зажима непосредственно определяет деформацию детали в процессе резания. Рекомендуется использовать вакуумную адсорбцию или гибкую подставку для предотвращения упругих деформаций при местном зажиме. Для алюминиевых листов рекомендуется выпустить усилие зажима после грубой обработки, подождать более 30 минут, чтобы стабилизировать напряжение, а затем провести тонкую обработку. Для деталей из нержавеющей стали применяется компенсация теплового расширения: в зависимости от коэффициента линейного расширения материала.(например, 304 = 17,3×10 С/°C), предустановлено значение компенсации радиуса инструмента. При обработке пластин с осью следует в первую очередь обеспечить, чтобы контактная площадь основной базы не превышала 80%, подавляя коробление.
Схема метода вакуумной адсорбционной установки
Совместное управление отделкой поверхности и плоскостью
Высокая плоскость часто сопровождается высокой чистотой (например, Ra ≤0,4мкм). Резервное количество грубой обработки должно быть зарезервировано 0,1÷0,2мм, для тонкой обработки применяется малая глубина резания Для предотвращения накопления тепла применяется стратегия (ap≤ 0,2 мм), высокая скорость вращения (алюминий 8000 - 12000 об/мин), большое соотношение подачи (f/z 0,1 - 0,15 мм). При выборе инструмента используются твердосплавные концевые фрезы с покрытием (например, AlTiN) для стальных деталей, а чистые алюминиевые ножевые ножи для алюминиевых деталей, чтобы предотвратить приклеивание. Каждый канал должен быть проверен по размеру, особенно при разнице высоты между четырьмя углами и центром, а не только по плоскостности одной точки.
Критерии контроля отгрузки и общие ловушки приемки
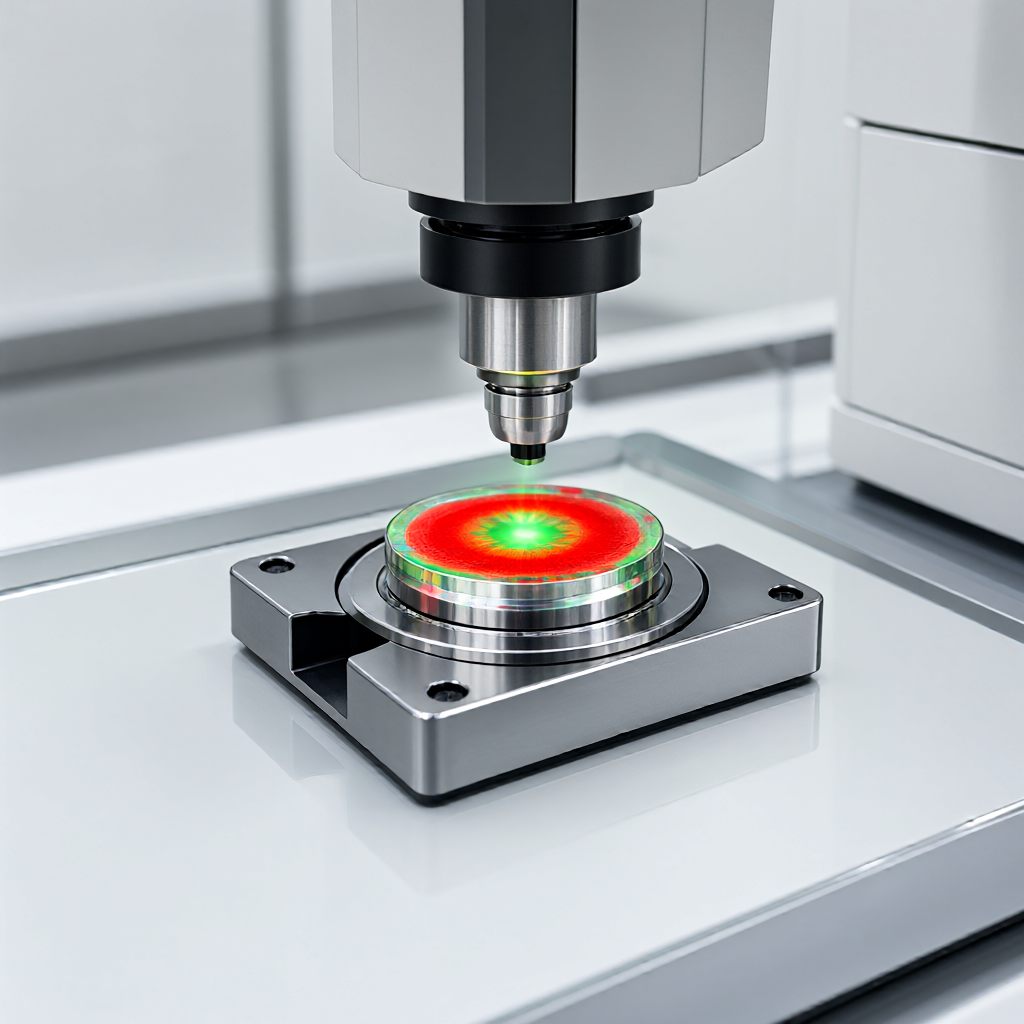
Приемка должна основываться на четком обозначении плоскостности (например,= 0.02) и методе контроля в чертежах заказчика. Рекомендуется использовать трехкоординатную измерительную машину (CMM) или оптический плоский интерферометр, а не только пластину + щуп. Метод щупа может привести к ошибочному расчету из-за искусственного давления, особенно для Ra
Точная оптическая плоскостность сцены
Отправьте чертеж, получите смету в течение 2 часов.
Отправьте нам ваши чертежи STEP / DWG / PDF, инженер ответит в течение 2 часов подробной сметой, включая бесплатный DFM-анализ и рекомендации по технологиям, без каких-либо обязательств.
Отправьте чертежи STEP / DWG / PDF и получите детальное коммерческое предложение с бесплатным анализом DFM и рекомендациями по технологии в течение 2 часов. Без минимального заказа, от 1 шт.