





Pontos de controle de linearidade e paralelismo de guias de usinagem CNC
A linearidade e o paralelismo são os principais índices que determinam a precisão do movimento mecânico e a vida útil na usinagem CNC de precisão de guias. Este artigo analisa profundamente como controlar a retidão dentro de 0,01 mm/1000mm e garantir o paralelismo da superfície de montagem do controle deslizante para atender aos requisitos de montagem rigorosos por fresagem NC multi-eixo, seleção de material e processo de inspeção.
Significado de engenharia e modo de falha da tolerância geométrica do trilho guia
A influência do desvio de retidão na precisão do movimento
O erro de retidão do trilho de guia pode ser diretamente traduzido em desvio da trajetória de movimento do controle deslizante. Quando a retidão excede o valor permitido, a carga é distribuída de forma desigual ao longo de todo o comprimento do trilho de guia, resultando em concentração de tensão local e desgaste da pista de aceleração ou superfície deslizante. Em cenários de aplicação de alta velocidade, a retidão excessiva também pode causar vibração e reduzir a velocidade de resposta do equipamento. Normalmente, os trilhos de guia de grau de precisão exigem que o erro de retidão não exceda 0,01 mm a 0,02 mm por 1000mm de comprimento, e o valor específico deve ser determinado de acordo com o grau do equipamento.
Interferência de montagem devido ao mau paralelismo
O erro de paralelismo ocorre principalmente na estrutura de trilho de guia duplo ou na superfície de montagem do controle deslizante. Se as superfícies de referência dos dois trilhos de guia não forem paralelas, ou se houver erro de cunha entre a superfície inferior do controle deslizante e a superfície de referência, a tensão de interferência excessiva de pré-compressão será gerada durante a montagem. Isso não apenas aumentará o torque de acionamento, mas também causará falha precoce do trilho de guia. Na produção real, os modos de falha comuns incluem flexão causada por deformação térmica, excesso de planaridade causado pelo desvio de referência de usinagem e deformação residual após a liberação do estresse interno do material.
A influência da seleção de materiais e tensões internas na precisão
A seleção de materiais para peças de trilho guia não está apenas relacionada às propriedades mecânicas, mas também à estabilidade dimensional. Os materiais de trilho guia comumente usados incluem aço 45, aço de rolamento GCr15 e liga de alumínio de alta resistência. Após o processamento de deformação plástica de metal, o estresse da microestrutura permanecerá dentro do material. Se o tratamento de alívio de estresse não for realizado após o processamento, o estresse interno será liberado lentamente no processo subsequente ou no uso a longo prazo, resultando em flexão ou torção da peça de trabalho e destruição direta da retidão.
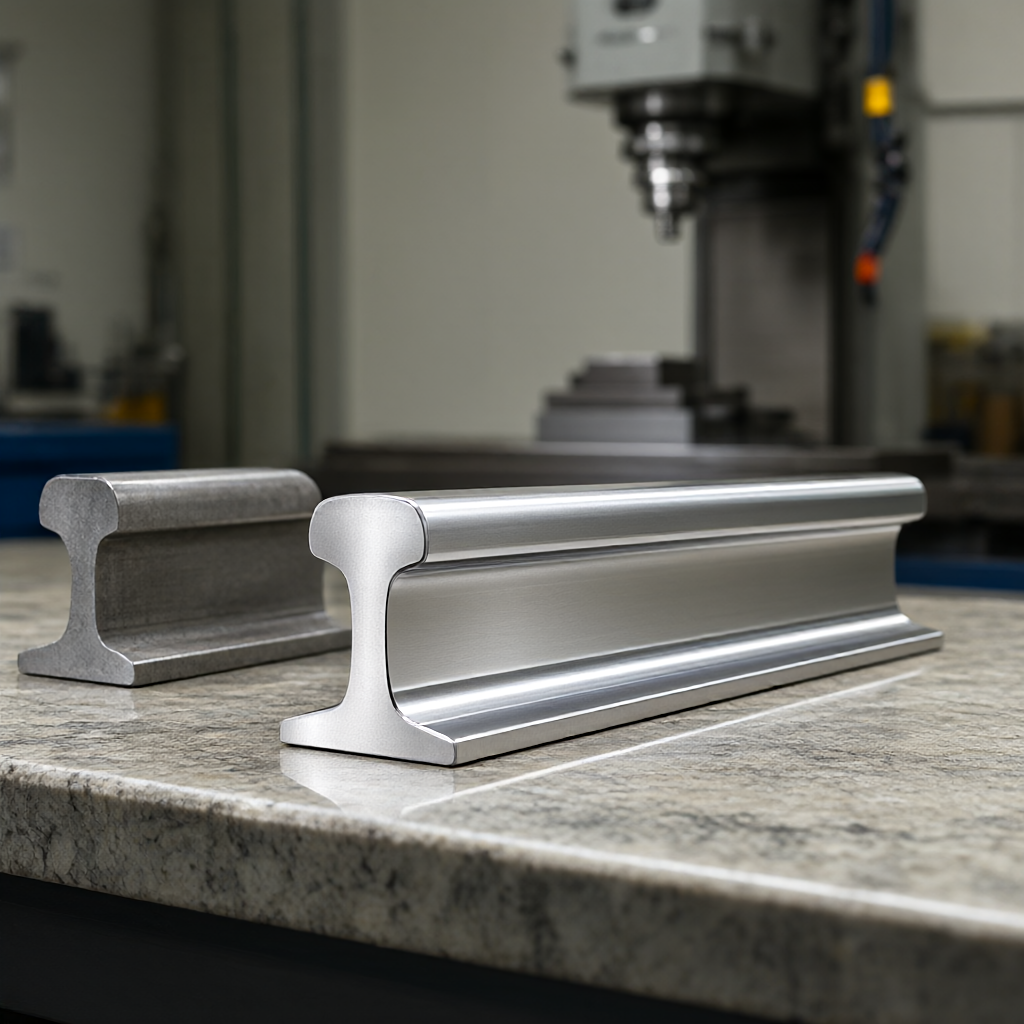
Tomando o trilho de guia de liga de alumínio como exemplo, embora seu peso seja leve e a condutividade térmica seja boa, mas o coeficiente de expansão térmica é grande. Após a fresagem, se a temperatura ambiente flutuar violentamente, a superfície usinada pode produzir uma pequena deformação devido à má uniformidade de temperatura. Portanto, para o trilho de guia de alumínio de alta precisão, geralmente é recomendado realizar o tratamento de envelhecimento a baixa temperatura após a usinagem áspera e realizar a usinagem de acabamento e a inspeção final na câmara de temperatura constante (a flutuação de temperatura é controlada dentro de ±1℃) para compensar o erro causado pela deformação térmica.
Estratégia de usinagem CNC multi-eixo e otimização de parâmetros de corte
A programação e a configuração dos parâmetros de corte são cruciais para garantir a retidão da superfície do trilho. Em centros de usinagem de 3 ou 5 eixos, é prática comum adotar a estratégia de corte de três camadas "áspero-semi-acabamento-acabamento". O desbaste mantém uma margem de 0,2 - 0,5 mm, removendo principalmente a maior parte do material; o semi-acabamento remove a maior parte da margem em preparação para o acabamento; Para o acabamento, uma profundidade de corte menor (0,1 - 0,2 mm) e uma velocidade de alimentação moderada são usadas para obter um bom acabamento superficial e estabilidade dimensional.
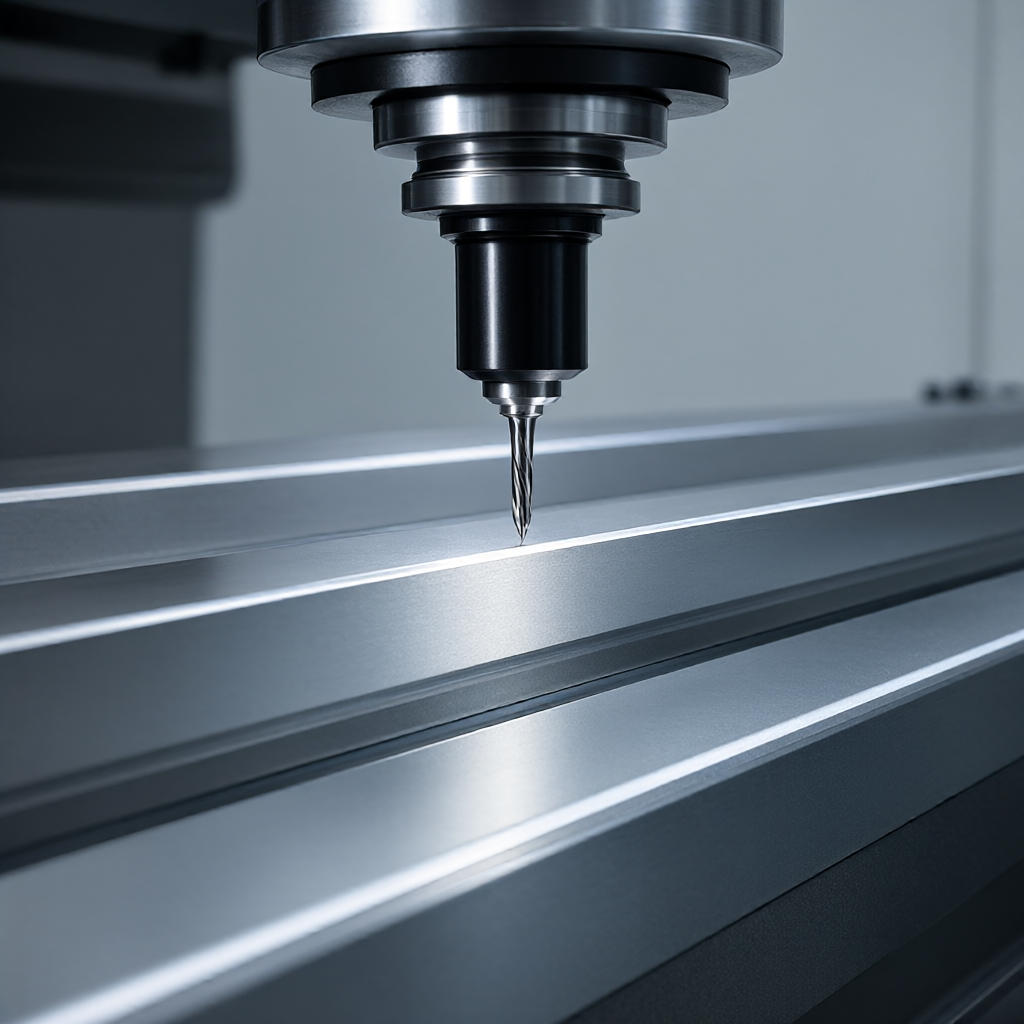
- Seleção de ferramentas:Na fase de acabamento, recomenda-se o uso de um moinho de extremidade de carboneto monolítico, geralmente de 6mm a 10mm de diâmetro, com 4-6 dentes para um corte suave.
- Controle de profundidade de corte:A profundidade de corte de acabamento deve ser inferior a 50% do raio da ferramenta, de modo a evitar a flutuação da retidão causada pelo fenômeno da ferramenta.
- Corte do fluido:O resfriamento adequado do fluido de corte pode ajudar a reduzir a deformação térmica, mas deve-se tomar cuidado para evitar mudanças rápidas de temperatura durante a usinagem de precisão.
Para peças de guia longas, recomenda-se o uso de suporte multiponto ou posicionamento em forma de V no projeto de fixação para reduzir a deformação de fixação. Em máquinas-ferramentas de 5 eixos, a rigidez pode ser otimizada inclinando o ângulo do eixo principal para melhorar a consistência da superfície usinada.
Análise Comparativa de Dois Esquemas de Usinagem Mainstream
A fresagem CNC e a moagem de precisão são os dois principais esquemas de formação de trilhos para diferentes requisitos de tamanho de lote e precisão. A tabela a seguir compara a capacidade de tolerância, a qualidade da superfície, o custo e o tempo de entrega entre os dois processos para referência de compra e tomada de decisão de engenharia.
| Dimensão de contraste | Moagem CNC de cinco eixos | Precisão Grinding |
|---|---|---|
| Capacidade de tolerância dimensional | ± 0,01 mm em ± 0,02 mm | ± 0,005 mm a ± 0,01 mm |
| Superfície rugosidade | Ra 0,4 µm -0,8 µm (em inglês) | Ra 0,1 μm -0,2 μm (em inglês) |
| Adequação de materiais | Alumínio, aço, aço inoxidável, plásticos de engenharia | aço, aço inoxidável, carboneto cimentado |
| Flexibilidade Batch | Alto, adequado para várias variedades e pequenos lotes | Baixo, adequado para grandes quantidades de uma única variedade |
| Propensão de custo abrangente | Pequenos e médios lotes são mais vantajosos | Custos mais baixos após amortização de grandes volumes |
Para a maioria das estruturas de equipamentos automatizados, a fresagem CNC combinada com processos subsequentes de moagem ou acabamento já é suficiente e oferece maior flexibilidade de produção.
Métodos de ensaio e critérios de aceitação
A inspeção é a chave para confirmar a qualidade do trilho guia. Para a detecção de retidão, o trilho guia de alta precisão é geralmente medido com interferômetro a laser ou nível de espaço de ar em conjunto com a plataforma de mármore. Durante a medição, as leituras devem ser feitas ao longo de todo o comprimento do trilho guia e a curva de erro deve ser desenhada. Para a detecção de paralelismo, a mudança de distância entre duas superfícies de referência pode ser medida por um medidor de altura ou um instrumento de imagem.
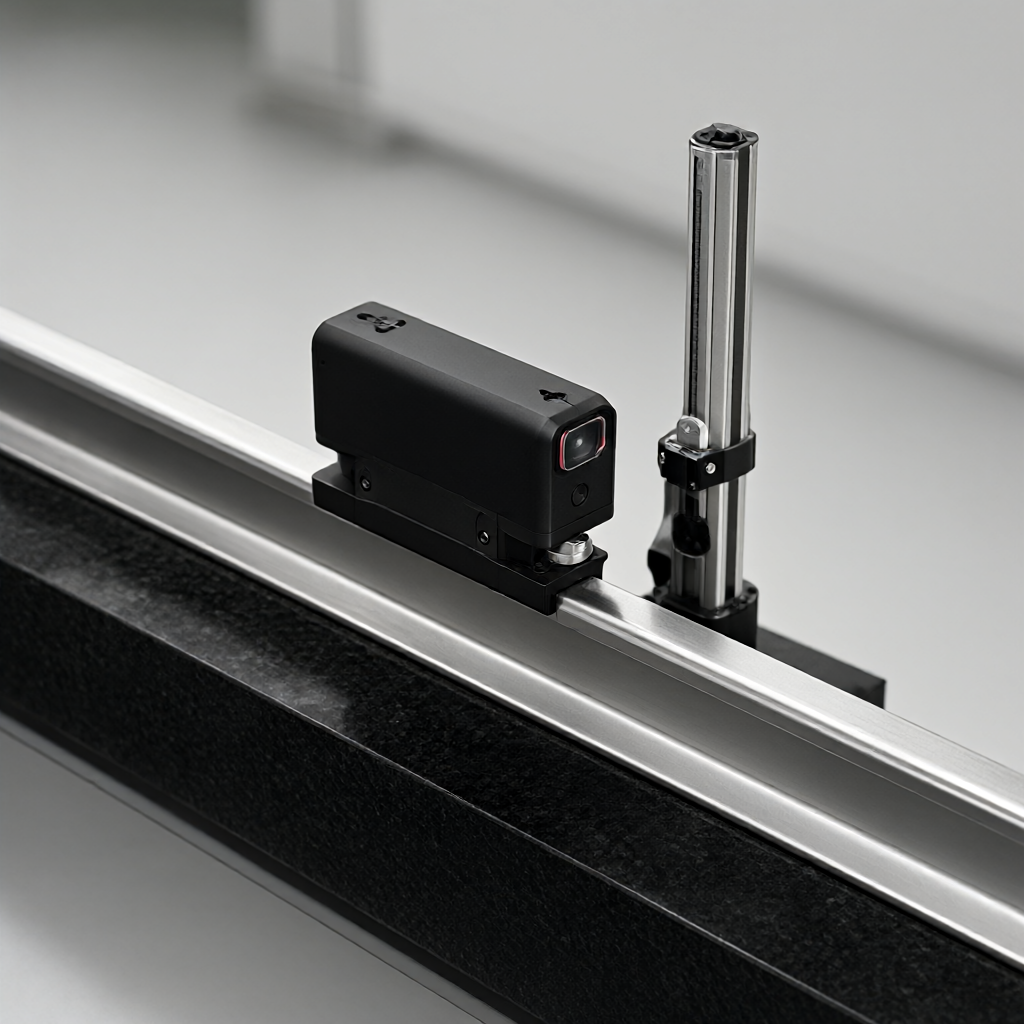
Além disso, a inspeção do primeiro artigo deve incluir um relatório de tamanho completo, com ênfase na retidão, planicidade e localização crítica do orifício de passagem. Recomenda-se realizar uma inspeção completa antes do envio, especialmente uma inspeção visual, para confirmar que não há arranhões, rebarbas e manchas de óleo. Para pedidos em massa, o fornecedor deve ter um sistema de teste estável para garantir a rastreabilidade dos dados de cada lote de produto.
Perguntas Frequentes (FAQ)
Como resolver o grande desvio de retidão do trilho guia de alumínio de usinagem CNC?
É principalmente devido ao estresse interno e à deformação térmica do material. Recomenda-se aumentar o tempo de envelhecimento antes do acabamento e usinar em ambiente de temperatura constante. Enquanto isso, otimize a permissão de acabamento para evitar a deformação de fixação.
Qual é o tamanho mínimo do lote para usinagem de trilho de alta precisão?
Normalmente, a usinagem CNC suporta pedidos de 1 peça, mas para reduzir os custos de programação e fixação, recomenda-se um tamanho de lote de mais de 50 peças para otimizar a entrega e o preço unitário.
Como a rugosidade da superfície do trilho guia Ra 0,4 μm afeta a vida útil?
A baixa rugosidade pode reduzir o coeficiente de atrito e a taxa de desgaste. Ra 0,4 μm pertence ao grau de moagem fina, o que pode melhorar significativamente a suavidade e a vida útil do trilho deslizante ou do trilho de rolos.
Como a tolerância de retidão é especificada no desenho?
Especifique o plano de referência e o comprimento de medição. Por exemplo, indique "0,01/1000mm" e indique a retidão em relação a qual eixo ou plano. Evite especificar apenas o valor numérico sem especificar a referência.
A fresagem CNC pode usinar trilhos de guia com seção transversal irregular?
Sim. Através da ligação de 4 eixos ou 5 eixos, ele pode processar o trilho guia com forma de seção transversal complexa sem vários conjuntos de matrizes, o que é adequado para requisitos personalizados.
Conclusões e propostas de ação
Para controlar a retidão e o paralelismo do trilho de guia de usinagem CNC, é necessário começar com três dimensões: estabilidade do material, otimização de parâmetros de corte e inspeção rigorosa. Se você está procurando um parceiro de usinagem CNC com capacidade de controle de precisão de ± 0,01 mm, suporte para personalização de vários materiais e entrega estável, por favor, forneça seus desenhos ou amostras e forneceremos uma análise detalhada de DFM e proposta de cotação técnica.



