





Engrenagens usinadas CNC: os principais parâmetros do processo para o controle de precisão do perfil;
em sistemas de transmissão de precisão,Máquina CNC GearA precisão do perfil do dente determina diretamente a eficiência da transmissão, o nível de ruído e a vida útil. Para os engenheiros, entender como alcançar a conformação da superfície do dente, o controle de erros cumulativos de passo e o gerenciamento de rugosidade da superfície por meio de processos de torneamento e fresagem CNC é fundamental para avaliar a capacidade do fornecedor. Com base em um cluster de 72 equipamentos CNC, a ShowyMetal oferece uma solução completa, desde a seleção de materiais até o acabamento da superfície do dente, suportando uma ampla gama de substratos, incluindo alumínio, aço, aço inoxidável e plásticos de engenharia para garantir a consistência dimensional na produção em massa.
Grau de precisão do perfil do dente e base de engenharia para seleção de material
A escolha do material da engrenagem não afeta apenas a resistência, mas também restringe diretamente a usinabilidade e a qualidade final da superfície do dente. O desempenho de corte de diferentes materiais é significativamente diferente, por isso é necessário combinar o grau de precisão (Gr. 5-9 comumente usado) na norma ISO 1328 para correspondência de processo.
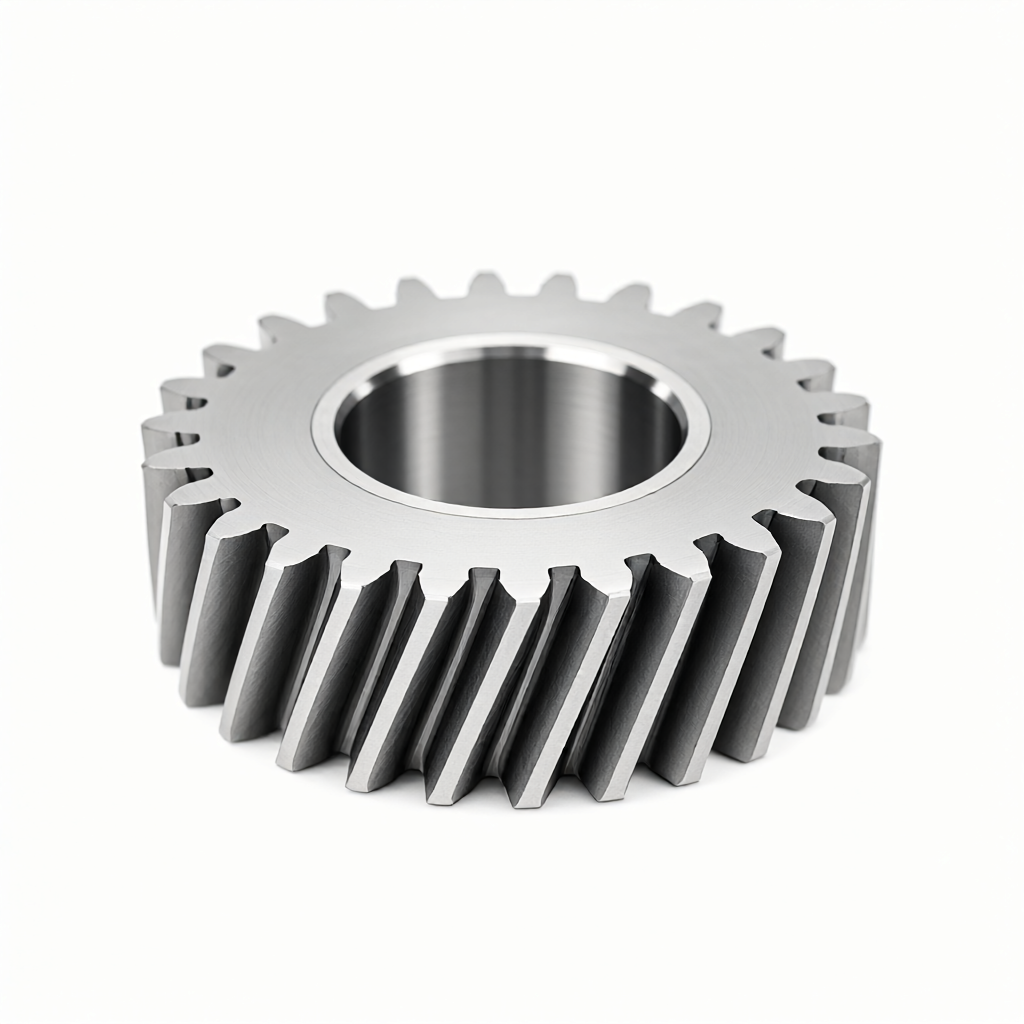
- Ligas de alumínio (por exemplo, 6061-T6, 7075)Alta eficiência de corte, adequado para usinagem em lote de alta velocidade. A dificuldade é que o material é macio e fácil de aderir, por isso é necessário escolher uma ferramenta de grande ângulo de ataque e cooperar com resfriamento suficiente. A superfície pode facilmente atingir Ra0.4μm, adequado para redutor de precisão com alta exigência de aparência.
- Aço (por exemplo, 4140, 42CrMo)Alta resistência, boa tenacidade, mas difícil de usinar após o endurecimento. Geralmente, a estratégia de "usinagem de engrenagens primeiro, tratamento térmico depois" ou "fresagem de ferramentas de carboneto" é adotada. A rugosidade da superfície do dente é controlada em Ra0.8-1.6μm é mais comum.
- Plásticos de engenharia (por exemplo, POM, PA66)Peso leve, autolubrificante, mas grande deformação térmica. A usinagem CNC precisa controlar estritamente a velocidade de alimentação e a profundidade de corte para evitar o acúmulo de calor que leva ao erro de passo excessivo. Adequado para cenários de transmissão sem carga ou carga leve.
A ShowyMetal tem a capacidade de personalizar todo o material, fornecendo recomendações de DFM (capacidade de fabricação) com base na designação do material e no status do tratamento térmico indicado no desenho, otimizando o projeto de filetes e furos inferiores para reduzir o risco de concentração de estresse.
Comparação de esquemas entre torneamento NC e fresagem na usinagem de engrenagens
Para engrenagens com diferentes formas estruturais, a seleção do caminho de usinagem CNC correto é a premissa para controlar o custo e a precisão. A tabela a seguir compara os cenários aplicáveis e as diferenças técnicas entre os dois processos principais na fabricação de engrenagens de precisão:
| Dimensão de contraste | Viragem NC (incluindo ferramenta de torneamento de formação) | Moagem CNC de 3/4/5 eixos (incluindo fresas de conformação) |
|---|---|---|
| Dentes adequados | Engrenagens de esporão e helicoidais (multi-indexação necessária) | Dentes retos, dentes helicoidais, dentes de espinha de peixe, engrenagens internas, trens de engrenagens planetárias |
| Limite superior de precisão | Geralmente até a classe ISO 8-9 com um número limitado de dentes de alta pontuação | Com ligação de 5 eixos, pode atingir o nível ISO 6-7, com mais espaço de contenção |
| Limitações materiais | Devido à rigidez da ferramenta de torneamento, o material duro é fácil de quebrar. | Pode usar fresas de carboneto, adaptar-se a materiais duros, como aço temperado |
| Batch Eficiência | Torno de cabeça dupla ou de cabeça dupla com velocidade de lote rápida, adequado para engrenagens externas simples | A fixação é complicada, mas o processamento simultâneo multi-eixo reduz o processo e é adequado para estruturas complexas. |
| Qualidade de superfície | É fácil produzir marcas de conexão de faca, exigindo moagem fina posterior. | Trajetória contínua com fresagem lateral ou de inserção para um acabamento mais fino |
no caso de uma linha planetária complexa ou engrenagem helicoidal,Moagem de ligação de 5 eixosO centro de usinagem de 5 eixos da ShowyMetal pode realizar a usinagem da superfície do dente e da superfície de referência após a fixação primária, evitando o erro de coaxalidade causado pela fixação secundária e garantindo a estabilidade da engrenagem em alta velocidade.
Análise dos principais parâmetros tecnológicos que afetam a precisão da forma do dente
Mesmo com o mesmo equipamento, pequenos desvios nas configurações de parâmetros podem resultar em erro cumulativo de passo (Fpk) ou desvio de perfil (ff) fora da tolerância.
1. Compensação de desgaste da ferramenta e ajuste dinâmico do ângulo de inclinação
O corte de engrenagens é um corte descontínuo e a borda da ferramenta é propensa a micro-cavitação. Recomenda-se o uso de cortadores de formação ou fresas com cantos arredondados e ajuste dinâmico do ângulo de inclinação ao processar diferentes materiais. Por exemplo, o ângulo de inclinação deve ser maior que 15° para reduzir a força de corte ao processar alumínio e menor para aumentar a resistência da borda ao processar aço de liga. ShowyMetal implementa 100% de monitoramento da vida útil da ferramenta na produção em massa e corrige o valor de compensação de desgaste da ferramenta em tempo real através da validação do primeiro artigo e da inspeção do processo.
2. Modo de resfriamento e controle de deformação térmica
O corte a seco tradicional pode causar picos de temperatura localizados que podem causar mudanças de fase do material ou desgaste térmico da ferramenta. A usinagem de engrenagens de precisão geralmente usa lubrificação mínima (MQL) ou resfriamento de fluxo total. Para engrenagens de pequeno módulo, o refrigerante é injetado diretamente na área de corte para suprimir o alongamento térmico. Nosso sistema de processo suporta caminhos de resfriamento personalizados para garantir o equilíbrio térmico da superfície do dente durante a usinagem, mantendo assim uma precisão dimensional de ± 0,01 mm.
3. Tratamento de rugosidade e acabamento da superfície
A rugosidade da superfície do dente afeta diretamente o coeficiente de atrito e o ruído de acoplamento. As superfícies usinadas diretamente pelo CNC geralmente não atendem às necessidades de aplicações de ponta e exigem pós-tratamento. A ShowyMetal oferece tratamentos de superfície como anodização, jateamento de areia, chapeamento, etc., ondeTratamento de superfície de alto brilhoA rugosidade da superfície pode ser reduzida ainda mais para Ra0.4μm. Este controle de consistência é um indicador-chave para distinguir plantas de processamento comuns de fabricantes de precisão, garantindo que não haja arranhões, defeitos e qualidade de aparência uniforme entre lotes.
Método de ensaio e critérios de aceitação para a precisão do perfil dentário
A aceitação de engrenagens CNC não pode depender apenas da aparência, mas deve ser baseada nos seguintes meios de detecção:
- Detecção de Desvio Dentário (ff)Use um verificador de runout de engrenagem ou uma máquina de medição por coordenadas (CMM). CMM obtém a nuvem de pontos da superfície do dente por varredura a laser ou medição de toque. Em comparação com o perfil teórico do dente, o erro é geralmente controlado dentro de 0,02 mm.
- Erro cumulativo de passo (Fpk)O medidor de passo do dente é usado para medir cada dente, que é o índice central para julgar a uniformidade da fabricação de engrenagens. A consistência do Fpk na produção em massa determina o nível de ruído de toda a máquina.
- Teste de rugosidade (Ra)Use um medidor de rugosidade para amostrar a área média da superfície do dente. Para peças externas, verifique toda a superfície; para peças funcionais, concentre-se na área de acoplamento.
A ShowyMetal está equipada com um sistema de medição de três coordenadas, óptica e rugosidade, que realiza quatro níveis de "Inspeção de Entrada → Confirmação do Primeiro Artigo → Inspeção de Processo → Inspeção Completa de Envio".
Evasão de modos de falha comuns e recomendações de DFM
Com base na experiência de fabricação de longo prazo, os seguintes modos de falha comuns e estratégias de prevenção para engrenagens CNC:
- Dentes em colapsoEsquema de evasão: aumentar o raio do filete da ponta do dente para evitar bordas afiadas; reduzir a velocidade de corte durante o processamento e melhorar a estabilidade da taxa de alimentação.
- Faca adesiva superficial/tumor de detritosEsquema de evasão: Use cortadores revestidos, aumente o fluxo de refrigerante e recomende o aumento do tamanho do chanfro no estágio DFM.
- Pobre consistência de tamanho de loteEsquema de evasão: implementar a primeira verificação pontual do artigo, o ciclo de produção em massa da ShowyMetal é de 15-25 dias, durante o qual o acabamento superficial e a estabilidade dimensional de cada produto são monitorados através do sistema automático de carga e descarga e inspeção de visão de máquina.
Recomenda-se marcar claramente a faixa de tolerância da superfície de acoplamento chave (por exemplo, H7/g6) e indicar o grau de precisão do perfil do dente (por exemplo, Grau 7 em GB/T 1356) na fase de projeto do desenho.
FAQ: Perguntas frequentes sobre usinagem CNC de engrenagens
A usinagem CNC pode substituir o processo tradicional de engrenagem de rolo?
A fresagem CNC de 5 eixos é uma alternativa viável para engrenagens de tamanho médio e pequeno, especialmente em iterações rápidas de protótipos e engrenagens de construção complexa. Mas para grandes módulos e grandes lotes de dentes retos padrão, os dentes de rolo tradicionais ainda oferecem vantagens de custo. A ShowyMetal oferece uma rota de processo econômica com base em seu módulo, material e tamanho de lote.
Como melhorar o acabamento superficial das engrenagens CNC para Ra0.4μm?
Isso requer uma combinação de "acabamento + tratamento de superfície". A fresagem de acabamento CNC controla a rugosidade em torno de Ra0, 8 μm, que pode ser reduzida ainda mais para Ra0, 4 μm por polimento químico ou tratamento eletrolítico com parâmetros específicos. A ShowyMetal possui capacidade de anodização e galvanoplastia para acabamento do flanco do dente em uma parada para garantir uma aparência livre de arranhões.
Qual é o tempo de entrega normal para a produção em massa de 1000 peças de engrenagem?
Dependendo do material e da complexidade da construção. Para engrenagens externas de alumínio simples, a ShowyMetal pode produzir em massa em 15-25 dias com capacidade de 72 unidades. Para tratamento térmico ou engrenagens helicoidais complexas, o prazo de entrega será adiado de acordo. Recomenda-se que desenhos completos sejam fornecidos no momento da consulta e um cronograma preciso será emitido.
Como garantir a coaxialidade das engrenagens em lote?
A concentricidade depende principalmente da escolha da base de fixação. ShowyMetal recomenda "dois pinos em um lado" ou "posicionamento de furo interno", que usa 5 eixos para completar o furo interno, a superfície de referência e a superfície do dente de uma só vez, eliminando o erro de fixação secundária da fonte. Antes do envio, o salto da superfície de referência será detectado pela CMM para garantir a conformidade com os requisitos de tolerância de desenho.
O que você precisa prestar atenção ao processar engrenagens de plástico de engenharia?
O coeficiente de expansão térmica do material é grande, por isso é necessário prestar atenção ao controle de resfriamento para evitar a deformação. Recomenda-se escolher POM (polioximetileno) como o material de primeira escolha com boa estabilidade dimensional. A estratégia de corte de pequena profundidade e alta velocidade de rotação é adotada durante a usinagem. A ShowyMetal está familiarizada com as características de corte de plásticos de engenharia, como PA66, POM, PEEK, etc., e pode fornecer ferramentas e parâmetros direcionados.
Conclusões e recomendações de ação
A usinagem de engrenagens CNC de precisão não é apenas o processo de corte, mas também a engenharia sistemática da ciência dos materiais, tecnologia de ferramentas e testes de precisão.Capacidade de controle de consistência de loteCom oQualidade da aparência superficialApoiada por um cluster de 72 equipamentos CNC, a ShowyMetal ajuda os clientes a evitar riscos de produção e realizar uma transformação suave de desenhos para peças de alta qualidade através de um rigoroso sistema de encaixe de engenharia DFM e inspeção em grande escala.
Se você está enfrentando desafios de precisão ou pressão de entrega em massa para sistemas de engrenagens, envie desenhos CAD e folhas de BOM para nossa equipe técnica para análise DFM gratuita e cotações precisas.



