






As peças de parede fina de liga de alumínio são facilmente deformadas durante a usinagem CNC devido ao calor de corte, tensão de fixação e recuperação elástica do material, o que pode levar à supertolerância dimensional ou falha de planicidade. Para peças de precisão com espessuras de parede inferiores a 2mm, recomenda-se uma estratégia de "corte seccional + retorno rápido" e uma força de corte limitada a uma única força radial máxima de 30N para minimizar o risco de deformação devido ao alívio de tensão residual. Se o seu projeto envolve conchas de paredes finas ou estruturas de estrutura grandes, consulte o relatório de análise DFM fornecido pela nossa equipe de engenharia de processo para garantir a consistência da produção em massa.
Mecanismo central de deformação e modo de falha de peças de parede fina de liga de alumínio;
Ligas de alumínio (por exemplo, 6061-T6, 7075-T6) têm uma alta resistência específica e módulo de elasticidade, mas em estruturas de paredes finas (espessura de parede geralmente definida como menos de 2mm), sua rigidez é extremamente sensível a pequenos deslocamentos.
- Efeito térmico de corte:Embora a condutividade térmica da liga de alumínio seja alta (cerca de 200-230 W/m·K), o aumento da temperatura local causado pela fresagem de alta velocidade ainda levará ao gradiente de tensão térmica microscópica e, após o resfriamento, produzirá flexão na direção da ferramenta de corte.
- Relaxamento de tensão residual:Existe uma tensão residual inicial dentro de uma fundição ou extrusão, e o campo de tensão é redistribuído à medida que o material é removido, resultando em deformação macroscópica.
- Clamp deformação:As peças de parede fina têm baixa rigidez de flexão, o aperto rígido causará deformação elástica, rebote após a liberação, resultando em permissão de processamento desigual.
As características de falha são frequentemente caracterizadas por excesso de planicidade pós-usinagem (> 0,05 mm/100mm) ou deriva dimensional de superfícies de acoplamento críticas, que podem levar diretamente a interferência de montagem ou falha de estanqueidade ao ar em cenários de veículos aeronáuticos e semicondutores.
Planejamento de caminho de processo: corte em camadas e controle de margem;
A estratégia tradicional de "tamanho único até o fim" inevitavelmente leva à deformação em peças de parede fina. O caminho do processo eficaz deve seguir o princípio de "do áspero ao fino, pequenos passos".
Estratégia de reserva de margem de usinagem áspera
Para a peça de alumínio 6061 com espessura de parede de 1,5 mm, recomenda-se manter uma margem uniforme de 0,3 - 0,5 mm após o desbaste. Uma margem muito grande levará a uma grande profundidade de corte e força desigual durante o acabamento; uma margem muito pequena não compensará a deformação do processo anterior. A inspeção de interferência é realizada pelo software CAM para garantir a distribuição simétrica da margem.
Semi-acabamento e equilíbrio térmico
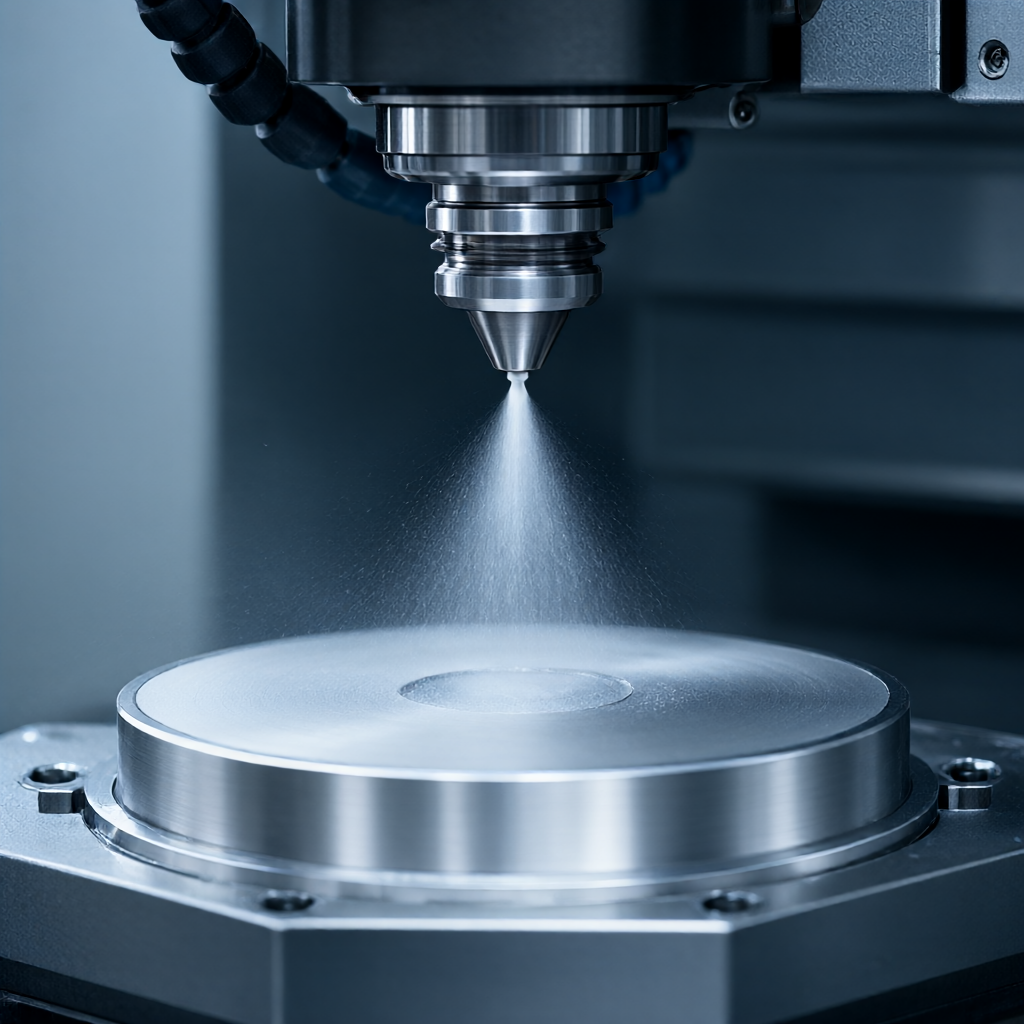
Durante a fase de semi-acabamento, uma estratégia de alta velocidade (8000-12000 rpm) e pequena alimentação (0,05 - 0,1 mm/rev) é usada para reduzir a força de corte unitária. Neste momento, a lubrificação mínima (MQL) ou o resfriamento a água de alta pressão devem ser ativados para controlar o aumento da temperatura da peça de trabalho dentro de 10°C e reduzir a deformação térmica.
Caminho de saída da ferramenta de acabamento
O acabamento é realizado com fresagem direta, com espaçamento de caminho de ferramenta controlado em 0,5 -1mm, garantindo a sobreposição. As principais características são uma redução de 20% na velocidade de corte dos últimos 10% e o uso de um modo de retorno rápido (comando G0 ou G38), que evita que a ferramenta fique quente no fundo da ranhura.
Seleção de ferramentas e correspondência de parâmetros: reduzindo o impacto de corte
A geometria da ferramenta determina diretamente a suavidade do corte. A usinagem de peças de parede fina não é permitida com grandes narizes redondos R ou cortadores de canto afiados, e o moinho final de grande ângulo helicoidal é preferido.
| Parâmetros Item | Valores recomendados/características | Engenharia Justificativas |
|---|---|---|
| Ângulo helicoidal do cortador | 40°-55° (4 lâminas ou mais) | O grande ângulo de hélice proporciona um efeito de "cisalhamento", reduzindo as forças axiais e reduzindo o risco de vibração. |
| Cotação Material | TiAlN ou aço de alta velocidade não revestido (HSS) | Faca de alumínio fácil de aderir, baixo coeficiente de atrito de revestimento duro; boa tenacidade HSS, anti-quebra |
| Alimentação por lâmina (fz) | 0,08 - 0,12 mm/rev (em inglês) | Muito pequeno é fácil de produzir tumor de detritos, muito grande aumenta a profundidade de corte, resultando em deformação |
| Velocidade de rotação (S) | 10.000 a 15.000 rpm (em inglês) | A alta velocidade de rotação compensa a pequena profundidade de corte e mantém a alta qualidade da superfície (Ra)<0.8μm) |
Nota: Ao usar ferramentas de corte de carboneto, a nitidez da aresta de corte deve ser assegurada. As ferramentas de corte sem corte aumentarão a área de extrusão e agravarão muito a deformação das peças de parede fina. Monitore regularmente o desgaste da ferramenta e substitua se o valor VB exceder 0,1 mm.
Técnicas de fixação e suporte: minimização da deformação restrita
A fixação é a maior variável externa de deformação. A rigidez excessiva é um tabu, a flexibilidade moderada é a chave.
Adsorção a vácuo e fixação flexível
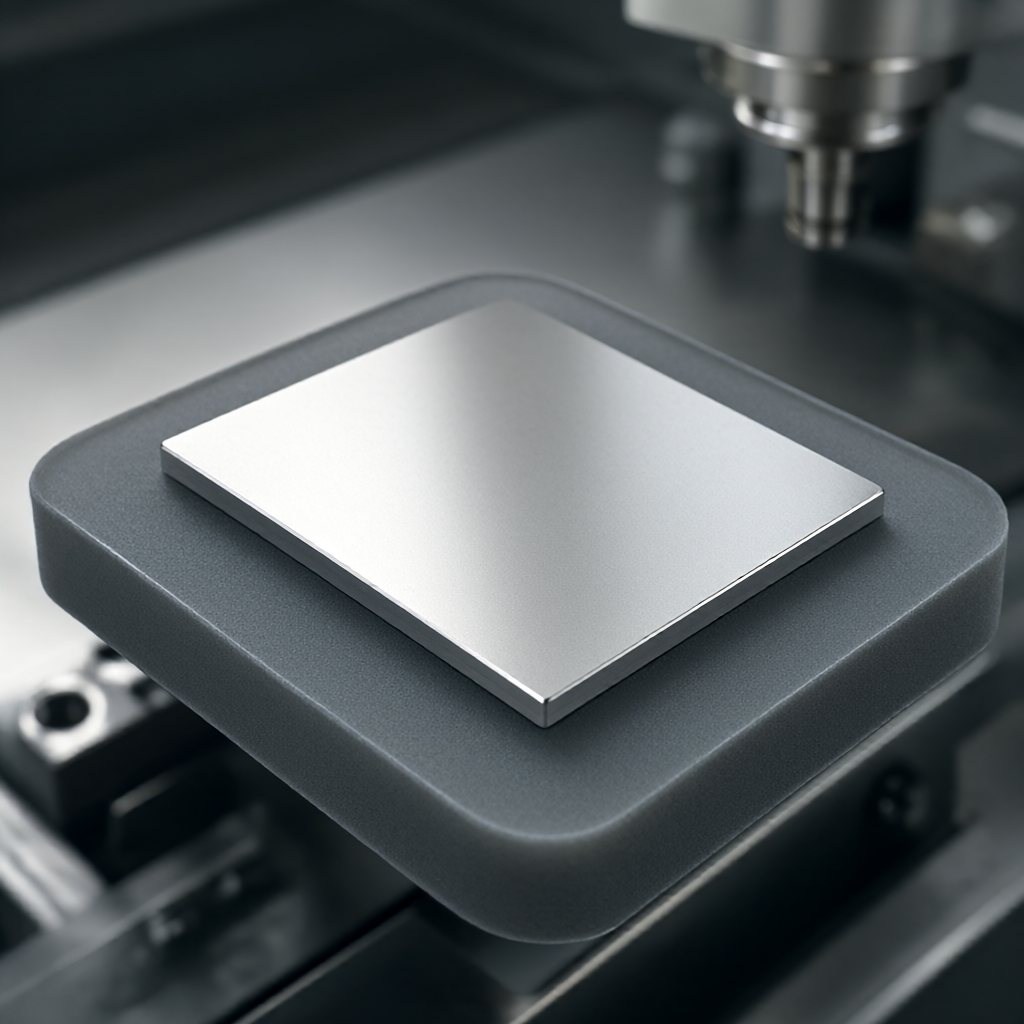
Para folhas planas, recomenda-se uma plataforma de sucção a vácuo. Combinado com uma esponja ou membrana de poliuretano para fornecer suporte uniforme e evitar indentações de contato pontual. Para peças de perfil, projete um revestimento macio de poliuretano (dureza Shore A 40-60) com uma espessura de 2-3mm para absorver a força de preensão.
Buraco de processo e suporte auxiliar
em uma estrutura de parede fina de lado longo (como uma estrutura de radiador), um orifício de processo de posicionamento é reservado. antes da usinagem, esse orifício de processo de posicionamento é levantado através do topo da coluna da rosca e uma pequena pré-carga é aplicada (<10N),加工中保持支撑点连续。避免将支撑点放在薄壁悬臂端,支撑点应靠近刚性基体。
Estratégia de processamento split
Para conchas complexas, recomenda-se dividir as peças em duas metades e, em seguida, montá-las por colagem ou rebitagem. Este método evita completamente o enorme risco de deformação da usinagem geral, mas aumenta o processo de montagem e requer trade-offs de eficiência.
Detecção de qualidade e correção de deformação de circuito fechado
O controle de deformação não é uma ação única, mas um processo iterativo. O ciclo fechado "usina-measurement-compensation" deve ser estabelecido.
- Medição por coordenadas (CMM):Uma peça deve ser inspecionada por amostragem a cada turno, com foco no monitoramento da planicidade e da localização do furo chave. Os dados devem ser alimentados de volta ao programa CAM e o valor de compensação do caminho da ferramenta da próxima peça deve ser modificado.
- Autocolimadores ópticos:Usado para monitorar a verticalidade do fuso e a deriva térmica da peça de trabalho, a precisão pode chegar a 0,5 μm.
- Memória de forma Alloy Pin:Em aplicações avançadas, pinos inteligentes são usados para monitorar tensões e acionar alarmes de máquinas-ferramenta em tempo real.
Se for detectada uma flexão sistemática de 0,02 mm na direção da faca, uma compensação de profundidade de corte de 0,02 mm deve ser adicionada a essa área na CAM. Esta correção de "pré-deformação" reduz significativamente a taxa de rejeição na produção em massa.
Problemas comuns no processamento de peças de parede fina de liga de alumínio
Por que as peças de parede fina de liga de alumínio se deformam após o processamento?
As principais causas são o alívio desigual da tensão residual e o acúmulo de calor de corte. Verifique se o corte em camadas é usado e se o resfriamento é suficiente. Se a direção da deformação for fixa, adicione uma margem de compensação reversa ao caminho de acabamento.
Como a peça de parede fina é fácil de deformar?
Em vez disso, use uma braçadeira macia de poliuretano de baixa dureza ou adsorção a vácuo. Evite o aperto direto com um torno rígido, deve ser acolchoado com uma bucha flexível e a superfície de contato deve ser dispersa para reduzir a pressão unitária abaixo do limite de rendimento do alumínio.
Como escolher o fluido de corte adequado para usinagem de paredes finas de alumínio?
Recomenda-se o uso de fluido de corte solúvel em água totalmente sintético com uma concentração de 8-12% para o processamento de peças de parede fina de liga de alumínio. O fluido sintético tem boa lubricidade e não é fácil de reagir com o alumínio para formar lama de cobre para bloquear o microcanal. Evite o uso de óleo contendo alta concentração de sulfeto para evitar a corrosão da superfície do alumínio.
Quais tolerâncias podem ser alcançadas para peças de alumínio com espessura de parede de 1mm?
Sob rigoroso controle de processo (compensação de pré-deformação + fixação flexível + fresagem de alta velocidade), a tolerância dimensional pode ser estabilizada em ± 0,02 mm e a planicidade em 0,05 mm/100 mm.
Como garantir a consistência das peças de parede fina na produção em massa?
A chave é a padronização do processo e o monitoramento on-line. A estratégia de compensação da ferramenta fixa, a inspeção em grande escala da CMM é realizada a cada 50 unidades e a linha de tendência de deformação é registrada. Uma vez que a tendência muda, a produção é interrompida e a referência de fixação é recalibrada.
Conclusões e sugestões de cooperação
O controle da deformação de peças de parede fina de liga de alumínio é uma engenharia sistemática de materiais e processos, cujo núcleo é "redução de estresse, controle de calor e restrição flexível". Através de planejamento de caminho CAM razoável, correspondência de ferramentas de alto desempenho e design de fixação flexível, a deformação de usinagem pode ser controlada dentro da faixa permitida pela engenharia. ShowyMetal tem 72 equipamentos CNC de precisão e sistema de inspeção perfeito, que pode fornecer uma solução única para todos os tipos de estruturas complexas de parede fina, desde a análise DFM até a entrega em lote. Se você está enfrentando problemas de deformação de peças de parede fina, por favor, forneça desenhos e especificações técnicas, vamos fazer um plano de otimização de processo exclusivo para você.


