





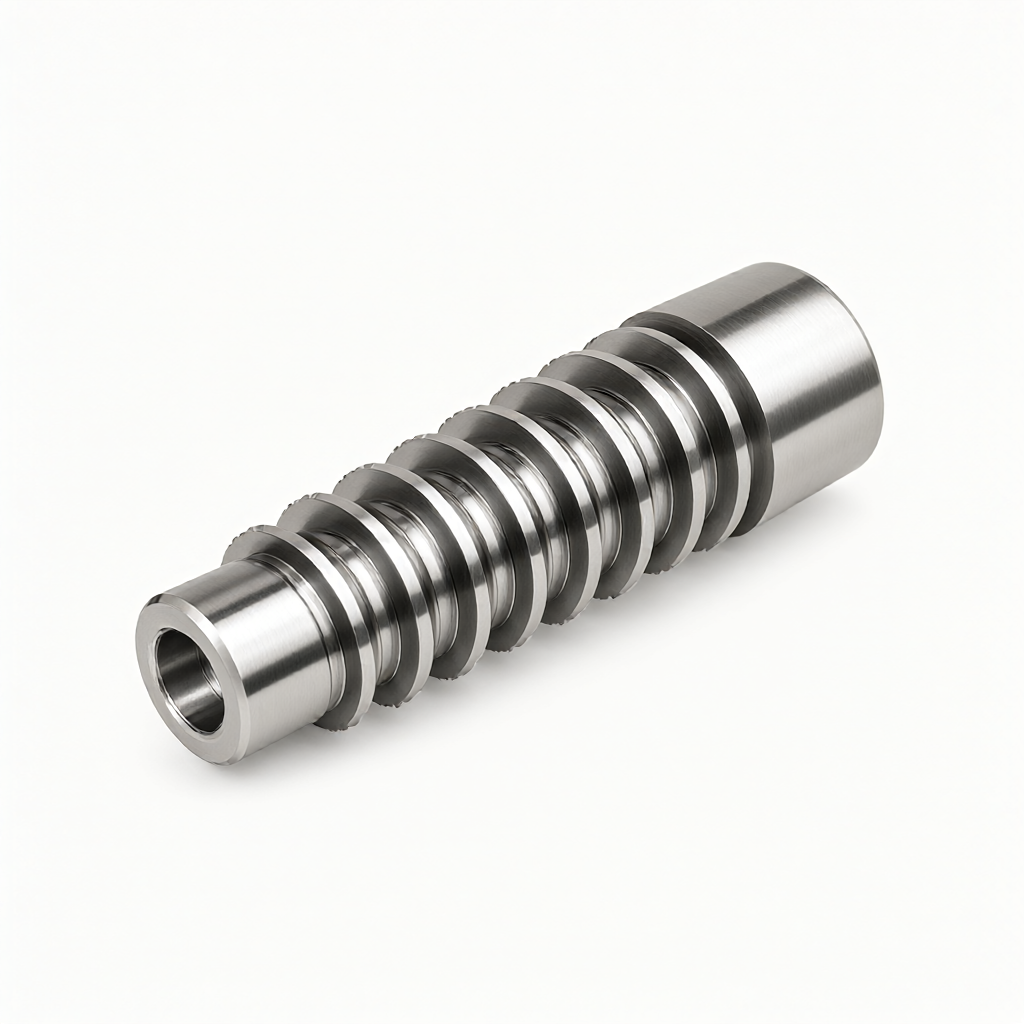
O spline usinado CNC em peças de malha síncrona é um componente-chave no sistema de transmissão que requer alta precisão de perfil e qualidade de superfície. Este tipo de peça geralmente envolve a usinagem de spline involuto, reto ou inclinado, que é comumente usado em caixas de engrenagens de automóveis, redutores de robôs, eixos principais de equipamentos semicondutores e módulos de acionamento de estação base de comunicação high-end. Ao selecionar o modelo, os compradores e engenheiros devem se concentrar no erro cumulativo de passo, na rugosidade da superfície do dente e no controle de deformação por tratamento térmico. A ShowyMetal oferece serviços de personalização de precisão de splines baseados em centros de usinagem de 3/4/5 eixos e tornos CNC dedicados, suportando materiais de alumínio, aço, aço inoxidável e latão, com tolerâncias controladas dentro de ± 0,01 mm e acabamento superficial de Ra0, 4 μm, garantindo a consistência da entrega em lote.
Seleção do processo central de usinagem CNC Spline
O spline é um típico corpo rotativo não circular ou característica axial, e seu caminho de usinagem determina diretamente o desempenho da malha. Na produção em massa, a escolha do caminho do processo afeta diretamente o tempo e o custo. Os principais processos são divididos em três tipos: fresagem e conformação, acabamento de moagem e torneamento/usinagem combinada de deslocamento, que devem ser julgados de forma abrangente de acordo com o diâmetro do spline, o número de dentes e a escala do lote.
- Moagem multi-eixo (3/4/5 eixos)É adequado para splines de seção transversal complexa ou ranhuras de engrenagem com deslocamento de ângulo. A ligação de 5 eixos pode evitar a interferência da ferramenta e manter a parede lateral do dente plana. Os parâmetros de corte geralmente recomendam a velocidade de rotação do fuso 8000-12000 rpm, velocidade de alimentação 200-500 mm/min, dependendo da dureza do material.
- Máquina de torneamento/acionamento CNCPara splines sólidas ou ocas de eixo curto, a máquina de acionamento pode ser usada para completar o círculo externo, ranhura de corte, perfuração e rosca de uma só vez. É adequado para grandes lotes e alta concentricidade, e a eficiência é maior do que a fresadora de spline especial.
- Grinding e polimentoComo um processo de acabamento secundário, é usado para eliminar a micro-deformação do tratamento térmico e melhorar o acabamento da superfície do dente. Para peças de aço de alta resistência, o tratamento de alívio de estresse é geralmente necessário após a moagem.
Influência da seleção de materiais e tratamento térmico na precisão
Os modos de falha das peças spline são principalmente fratura da raiz do dente ou corrosão por pite na superfície do dente, de modo que a seleção de materiais deve levar em conta a resistência e a tenacidade. As designações comuns incluem aço 4140, 4340 (dureza HRC30-40 após têmpera e têmpera), aço inoxidável 17-7PH (grau de ferramenta de precisão) e liga de alumínio 7075-T6 (requisitos de peso leve).
Estratégias para evitar a deformação por tratamento térmico:Antes da usinagem CNC, uma permissão de moagem de 0,05 - 0,1 mm deve ser reservada. Se a dureza final do tratamento térmico da peça exceder HRC50, recomenda-se moagem áspera/torneamento áspero e, em seguida, moagem de acabamento após o tratamento térmico. Para splines de liga de alumínio, o tratamento térmico não é necessário e a usinagem de acabamento pode ser realizada diretamente até a dimensão final, mas deve-se notar que a espessura do filme após a anodização (geralmente 10-20μm) ocupará a permissão dimensional interna e deve ser compensada no projeto de tolerância.
Índice Técnico de Precisão Dentária e Qualidade da Superfície
A folga de montagem e o nível de ruído das peças de malha síncrona dependem diretamente do erro do perfil do dente. De acordo com o padrão industrial convencional, o erro cumulativo do passo do dente do spline de precisão de 6 graus deve estar dentro da faixa de 0,03 - 0,05 mm. A rugosidade da superfície Ra afeta diretamente a resistência ao desgaste. Recomenda-se que a superfície do dente Ra ≤ 0,8 μm. Se usado para sincronizador de alta velocidade ou transmissão óptica, o efeito de Ra0, 4 μm ou mesmo nível de espelho deve ser alcançado.
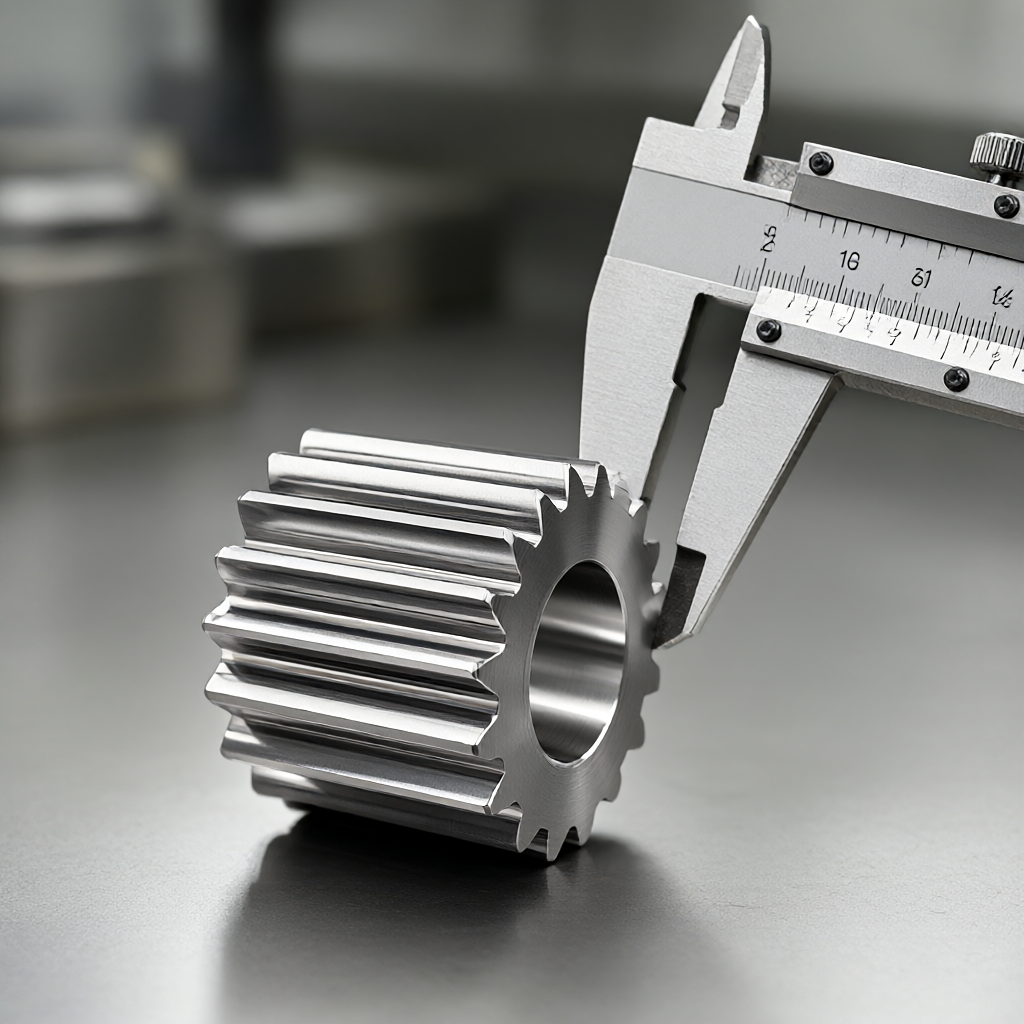
Em termos de meios de inspeção, a máquina de medição por coordenadas (CMM) é o método autoritário para verificar a forma do perfil do dente, mas é ineficiente. Para a produção em massa, recomenda-se o uso de um medidor de inspeção spline especial (Ring/Gauge) para inspeção de gauge go-no, combinado com amostragem de medidor de rugosidade. ShowyMetal realiza inspeção em grande escala antes do envio e mantém o relatório CMM para garantir a rastreabilidade dos dados.
Comparação de desempenho de diferentes esquemas de processamento
Para splines sincronizadoras comuns, o seguinte é uma comparação abrangente de três esquemas de processo convencionais para referência de P & D e tomada de decisão de aquisição:
| Plano de processo | Cenários aplicáveis | Retenção de precisão | Custo e características de entrega | Principais limitações |
|---|---|---|---|---|
| Moagem de ligação de 5 eixos | spline helicoidal, dentes de forma especial complexos | Alto, sem erros de fixação | O tempo de processamento da unidade é longo, adequado para lotes médios e baixos | O caminho da ferramenta é complexo e o desgaste da ferramenta precisa ser monitorado |
| Rotação e torneamento composto | Splines retas de eixo curto, grandes quantidades | Muito alto, uma vez formado | Alta eficiência e ciclos curtos (15-25 dias de produção). | Shaft only, blind hole spline não pode ser usinado |
| Moagem de fresagem spline especial + acabamento | Peças de aço de alta dureza, precisão extrema | Extremamente alto, correção de deformação de moagem | Precisa ser processado duas vezes, o custo é alto | alta exigência para esse processo de moagem e fácil superaquecimento |
Consistência do tamanho do lote e pontos de controle de qualidade;
O principal desafio para a entrega em massa é a consistência entre a primeira e a última peça. Para o recurso de alta complexidade das splines, a simulação CAM é necessária durante a fase de programação para evitar o acúmulo de cavacos que afeta a remoção de cavacos. Durante o processo, recomenda-se realizar uma inspeção completa da CMM a cada 50 peças, com foco na largura da ponta e na folga do flanco. Para a qualidade da aparência, as superfícies dos dentes splines são propensas a marcas de faca e precisam ser polidas ou polidas eletroliticamente na fase de pós-processamento para garantir que não haja arranhões e manchas de oxidação. A ShowyMetal reduz efetivamente as flutuações de lote para lote através do agendamento flexível de 72 equipamentos CNC, combinado com um processo de acabamento padronizado.
Sugestões de implementação de engenharia desde o desenho até a entrega
Antes de iniciar o projeto, é importante fornecer desenhos que contenham recomendações de DFM (Design for Manufacturing).
- Seleção de datumO eixo e a face final devem ser adotados como referência de posicionamento para evitar erros acumulados causados por múltiplas referências.
- Tolerância não especificadaAs superfícies de acoplamento críticas devem ser marcadas com uma classificação ISO 2768-mA ou mais rigorosa, não use a classificação padrão.
- Requisitos de DebrocaRecomenda-se que a extremidade do dente seja chanfrada em C0.3-C0.5mm para evitar que o anel de sincronização seja enganchado durante a montagem.
Para novos projetos de desenvolvimento, a produção piloto de pequenos lotes (5-10 unidades) pode ser realizada para verificar as características de folga de montagem e transmissão de torque antes de passar para a produção em massa.
Como faço para determinar o MOQ mínimo de peças spline?
Dependendo da complexidade do processo, a quantidade mínima de peças de torneamento simples é geralmente de 1 peça; para peças complexas de fresagem de 5 eixos, devido ao alto custo da ferramenta, recomenda-se que a quantidade mínima de peças seja de 50-100 peças para compartilhar o custo de abertura e programação do molde.
Como compensar o tamanho do spline após o tratamento térmico?
A permissão de moagem (geralmente 0,08 - 0,12 mm na direção do diâmetro) deve ser reservada durante a programação CAM. Se a fresagem direta for realizada sem moagem, o caminho da ferramenta deve ser compensado de forma reversa de acordo com o coeficiente de deformação medido do lote de material, o que é de alto risco.
A largura do dente aumenta após a anodização de splines de liga de alumínio?
Sim. O filme de óxido anódico cresce bidirecionalmente na superfície do substrato, ocupando cerca de 50% da dimensão interna. A espessura do filme deve ser considerada no projeto (por exemplo, o filme de 15μm ocupa cerca de 0,015 mm de largura do slot). Os requisitos dimensionais após a oxidação devem ser indicados na tabela de tolerância.
Você pode fornecer o relatório de inspeção CMM para a peça spline?
Sim, a ShouyMetal suporta o fornecimento de relatórios de dados brutos CMM para dimensões críticas (passo, espessura, redondeza verdadeira), conforme exigido pelo cliente, para verificação de montagem e gerenciamento de arquivos.
A data de entrega inclui o tempo de tratamento de superfície?
O ciclo de produção em massa de 15 a 25 dias na cotação cobre o ciclo completo de usinagem CNC, tratamento térmico (se necessário), acabamento (anodização/chapeamento) e embalagem final de inspeção completa.
Conclusões e próximos passos
O desafio técnico na usinagem CNC de splines é equilibrar a precisão do perfil do dente, o acabamento da superfície e o custo do lote. A confiabilidade das peças de malha síncrona pode ser significativamente melhorada pela seleção adequada do caminho do processo (por exemplo, fresagem de 5 eixos ou fresagem de 5 eixos) e compensação rigorosa de tratamento térmico. Se o seu projeto envolve componentes de transmissão de precisão, recomenda-se enviar desenhos com designação de material, dureza de tratamento térmico e requisitos de tolerância crítica para nossa equipe de engenharia, e forneceremos análise e cotação de DFM gratuitamente.



