





Ponto de entrada para usinagem CNC de cinco eixos de peças de turbomáquinas: da rigidez ao fuso
nesse campo de turbomáquinas, como pás de motores aeronáuticos, impulsores de turbinas a gás e válvulas de bomba de precisão,Maquinação CNC de cinco eixosNo entanto, muitos engenheiros e compradores tendem a cair em um erro ao fazer perguntas: eles só olham para a função de cinco eixos da máquina-ferramenta e ignoram a influência profunda da análise de rigidez dinâmica e seleção do eixo principal na qualidade da superfície. Com base na experiência de produção em massa da ShowyMetal em 72 clusters de equipamentos CNC, este artigo analisa profundamente como garantir a precisão dimensional de ± 0,01 mm e a consistência do tamanho do lote sob a exigência de alto acabamento de Ra0, 4 μm através da avaliação dinâmica de rigidez e seleção precisa do eixo principal.
Desafios de rigidez dinâmica na usinagem de peças de turbomáquinas;
As peças de turbomáquinas são geralmente feitas de ligas de titânio (por exemplo, Ti-6Al-4V), superligas ou aços inoxidáveis de precisão, que são altamente rígidos, têm baixa condutividade térmica e são propensos a vibrações durante o corte.
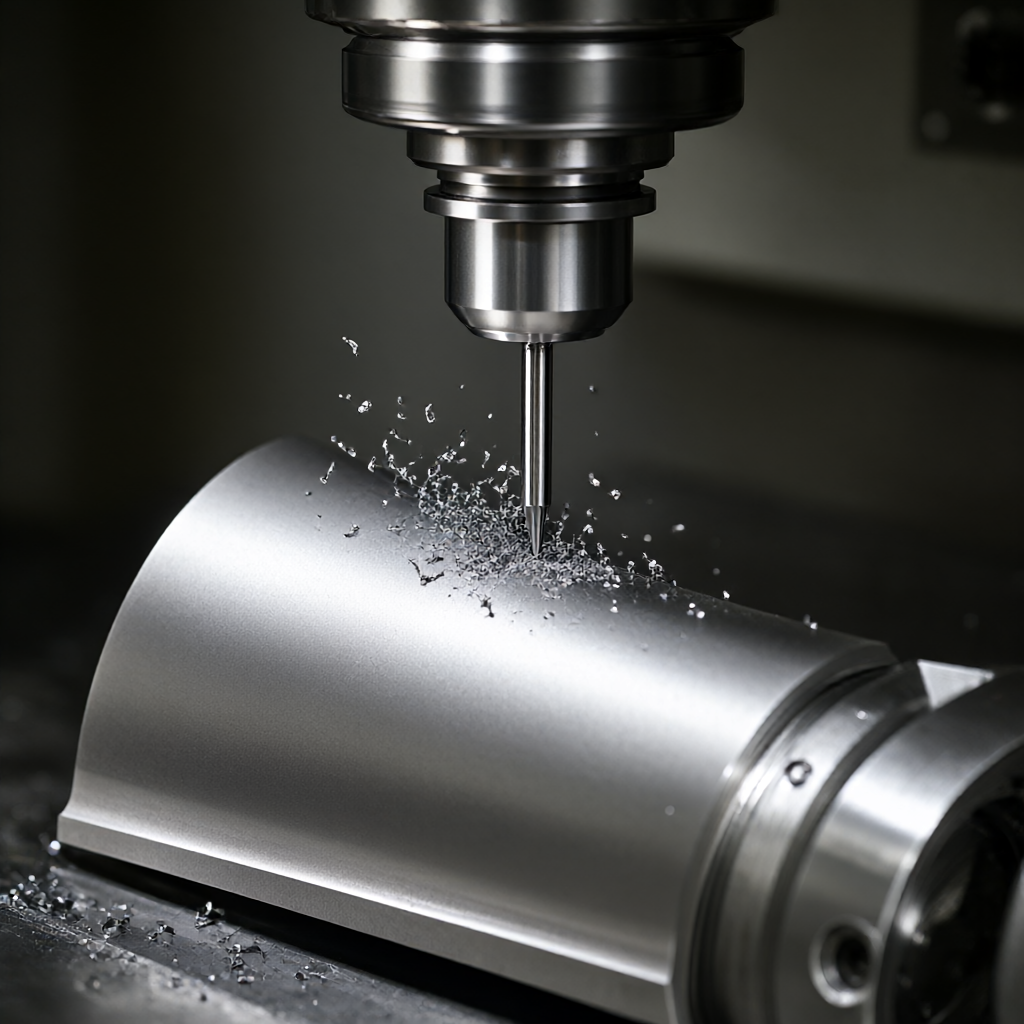
- Análise Modal Dinâmica:Precisamos identificar a frequência natural do sistema máquina-ferramenta-peça de trabalho-ferramenta. Se o fuso for girado em torno dessa frequência, a ressonância ocorrerá, resultando em profundidade de corte aumentada e até mesmo micro-cavitação.
- Deformação de parede fina:As pás ou impulsores da turbina geralmente têm paredes extremamente finas, e a deformação transitória causada pela força de corte pode exceder a faixa de tolerância de ± 0,01 mm. As máquinas-ferramentas com rigidez dinâmica insuficiente podem causar um efeito de "corte", resultando em deriva dimensional.
Para o comprador, é mais importante confirmar que o fornecedor tem a capacidade de simulação de corte baseada em FEM (análise de elementos finitos) do que simplesmente perguntar "pode ser feito", o que determina diretamente a taxa de aprovação do primeiro artigo e a estabilidade do lote.
A influência decisiva da seleção do fuso na precisão da usinagem
O fuso é o coração da máquina-ferramenta de cinco eixos, e suas características de alongamento térmico e frequência natural determinam diretamente o limite de usinagem.
Controle de aumento de temperatura do eixo principal de alta velocidade
O corte de alta velocidade (Spindle Speed > 24.000 RPM) produz efeitos térmicos significativos. Os fusos comuns resfriados a ar ou a óleo são termicamente estáveis por até 4-6 horas, enquanto a usinagem da roda da turbina geralmente precisa ser concluída em lotes curtos. Os fusos refrigerados a óleo termostáticos da ShowyMetal compensam a deriva dimensional controlando o alongamento térmico dentro de 5μm.
Frequência natural e evitação de ressonância
A seleção do tipo deve evitar a frequência natural da peça de trabalho. Se a frequência natural do fuso for muito baixa (por exemplo, abaixo de 100 Hz), a vibração pode ser facilmente excitada em altas taxas de alimentação. Para peças de turbina de paredes finas, recomenda-se selecionar o fuso com frequência natural> 200 Hz e combinar com o sistema de haste de alta rigidez para garantir uma trajetória suave durante a ligação de 3 eixos/5 eixos.
Comparação de diferentes esquemas de configuração de fuso e cenários aplicáveis
De acordo com os requisitos de tamanho de lote e precisão das peças da turbomáquina, comparamos dois esquemas de configuração de fuso principais para referência de seleção de projeto:
| Contraste Dimensões | Motor de alta velocidade (Direct Drive) | Eixo Mecânico (Belt/Shaft Drive) |
|---|---|---|
| Velocidade Máxima | 20.000 - 40.000 RPM (em inglês) | Normalmente,< 12,000 RPM |
| Tipo de processamento adequado | Acabamento, perfuração, fresagem de cavidades de pequeno diâmetro (Ra0.4-0.8μm) | Usinagem áspera, face final de grande diâmetro, remoção de alta resistência |
| Estabilidade de calor | É necessário cooperar com o sistema de temperatura constante e a deformação térmica é menor. | A deformação térmica é grande e a temperatura constante é necessária por um longo tempo. |
| Rigidez dinâmica | Alto para peças de parede fina | Extremamente alto para desbaste que requer alta resistência à vibração |
| Consistência de tamanho de lote | Alta, menos afetada pela temperatura | Médio, calibração frequente de alongamento térmico necessária |
Recomendações de engenharia:Para peças de alto volume de precisão, como impulsores de turbina, a estratégia de "separação grossa e fina" é recomendada: remoção rápida com um fuso mecânico ou de alta potência, seguida de mudança para um fuso elétrico de alta velocidade para acabamento final.
Otimização do caminho da ferramenta de cinco eixos a partir da perspectiva do DFM
A excelente rigidez dinâmica não vem apenas da máquina-ferramenta, mas também da estratégia de caminho da ferramenta. Ao usinar peças de turbomáquinas de cinco eixos, a equipe de engenharia da ShowyMetal otimiza as seguintes condições por meio de uma revisão DFM (Design for Manufacturing):
- Limites de alimentação axial:Na área de parede fina, limite a profundidade de corte axial da ferramenta para evitar a deformação causada pela concentração de tensão local. Por exemplo, o passo de alimentação do eixo Z deve ser controlado dentro de 0,1 mm.
- Otimização do ângulo de oscilação do eixo principal:Evite a colisão entre a ferramenta e a coluna da máquina-ferramenta e mantenha o eixo do fuso em uma faixa de rigidez ideal (geralmente a rigidez é melhor entre 30° e 60 °).
- Separação Idle Stroke:A função de ligação de 5 eixos é usada para otimizar o curso ocioso, encurtar o tempo de não corte e reduzir o acúmulo de deriva térmica da máquina-ferramenta em baixa velocidade.
O software de simulação é usado para verificar a interferência entre o caminho da ferramenta e a cinemática da máquina-ferramenta, de modo que o erro de usinagem possa ser controlado dentro da faixa teórica.
Critérios de Aceitação: Como determinar se a rigidez dinâmica está dentro do padrão
Como comprador, ao receber peças de turbomáquinas, além dos relatórios dimensionais de rotina (relatórios CMM), o fornecedor deve ser solicitado a fornecer os seguintes dados de inspeção baseados em processos dinâmicos:
- Distribuição de rugosidade superficial:Não apenas o valor médio de Ra, mas também a uniformidade da distribuição de Ra ao redor da borda de ataque, borda de fuga e orifício de resfriamento da lâmina. O requisito de Ra 0,4 μm significa que a diferença entre o pico e o vale deve ser estritamente controlada.
- Análise de tolerância de forma e posição:Para o impulsor, concentre-se na inspeção da planicidade e da coaxialidade. A rigidez dinâmica insuficiente geralmente se manifesta como deformação da borda, e a tolerância de forma e posição é significativamente maior do que a das peças comuns.
- Exame micro-metalográficoPara peças de superliga, verifique se há microfissuras ou camadas plastico-reológicas na superfície da costura de corte, que são marcas deixadas pelo calor de corte e vibração dinâmica.
A ShowyMetal possui máquinas de medição por coordenadas, medição óptica e rugosidade e outros meios de inspeção, que podem emitir relatórios de qualidade de acordo com o sistema ISO 9001 de acordo com 100% de inspeção completa ou padrão AQL, garantindo que cada peça de turbomáquina entregue resista ao escrutínio de uma perspectiva dinâmica e rígida.
Perguntas frequentes FAQ
Como equilibrar eficiência e rigidez dinâmica ao usinar peças de turbina com CNC de cinco eixos?
A estratégia de "separação de desbaste e acabamento" é comumente usada. A eficiência é priorizada na fase de desbaste, utilizando ferramentas de grande diâmetro e velocidades de rotação mais baixas; a rigidez é priorizada na fase de acabamento, aumentando a velocidade do fuso para mais de 20.000 RPM e diminuindo a profundidade de corte para 0,1 - 0,2 mm para amortecer a vibração.
Quais são as consequências do alongamento térmico do eixo principal na usinagem de pás de turbina de liga de titânio?
O alongamento térmico pode causar deriva dimensional do eixo Z, tipicamente entre 10-20μm. Sem controle ou compensação termostática, pode resultar em excesso de espessura da lâmina ou espessura insuficiente da borda de ataque. Recomenda-se que o fornecedor tenha compensação térmica on-line ou ambiente de oficina termostático.
Como garantir a consistência visual (sem arranhões) na produção em massa de peças de turbomáquinas?
A chave é o equilíbrio dinâmico da alça (abaixo do nível G0.25) e a otimização do ângulo de folga da ferramenta. A ShowyMetal implementa estritamente a validação do primeiro artigo e a inspeção do processo na produção em massa, eliminando defeitos através de 100% de inspeção completa para garantir superfície brilhante e qualidade de aparência livre de arranhões.
O cubo da turbina pode ser usinado usando um composto de torneamento em vez de fresagem de cinco eixos?
Para peças de cubo simétricas, a fresagem por torneamento é eficiente e rígida. No entanto, superfícies complexas de lâminas assimétricas ainda dependem da fresagem de cinco eixos. A ShowyMetal possui um centro de fresagem por torneamento e usinagem de cinco eixos para selecionar a rota de processo mais econômica com base na geometria da peça.
Ao fazer uma consulta, além dos desenhos, quais parâmetros devem ser fornecidos?
Recomenda-se fornecer a designação do material (por exemplo, Inconel 718, Ti-64), a quantidade do lote, a tolerância alvo (por exemplo, ± 0,01 mm), a rugosidade da superfície (por exemplo, Ra0, 4 μm) e os requisitos de acabamento da superfície (por exemplo, anodização), que ajudam o fornecedor a avaliar rapidamente o risco de rigidez dinâmica e fornecer um prazo de entrega preciso.
Conclusão e call to action
A usinagem CNC de cinco eixos de peças de turbomáquinas não é apenas o empilhamento de parâmetros de máquinas-ferramenta, mas também a engenharia de sistemas de análise de rigidez dinâmica, seleção de fuso e otimização de caminho de ferramenta. Com a vantagem de cluster de 72 equipamentos CNC e rica experiência de engenharia, a ShowyMetal pode fornecer peças de precisão com alto acabamento e consistência de lote dentro de um prazo de entrega de 15-25 dias.Se você está procurando um parceiro que possa resolver os problemas de deformação de superfícies complexas e peças de paredes finas, envie seus desenhos CAD e especificações detalhadas, e nossa equipe de engenharia fornecerá recomendações e cotações de DFM com base na avaliação dinâmica de rigidez dentro de 24 horas.



