





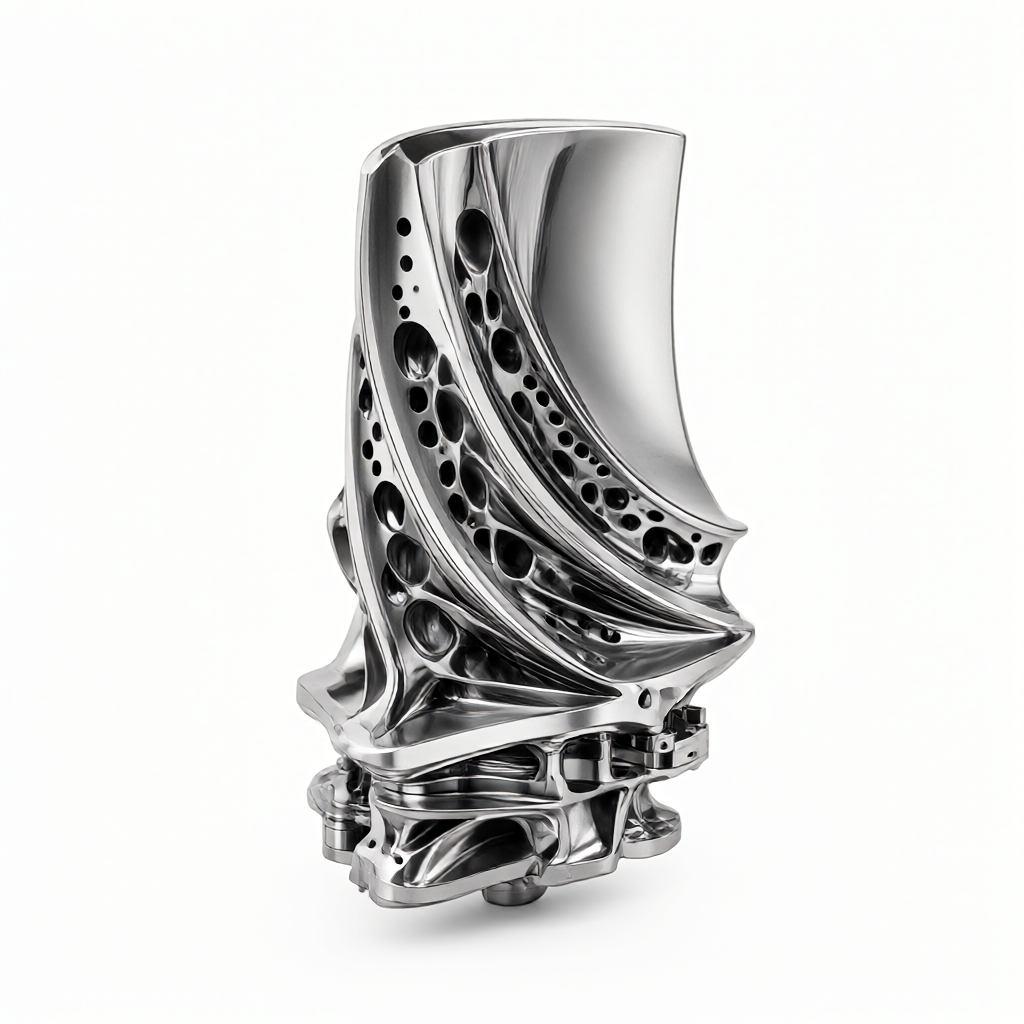
Status de corte e principais dificuldades da lâmina de turbina a gás de superliga
As pás da turbina a gás, como componentes centrais da extremidade quente, são submetidas a condições de serviço severas de alta temperatura, alta pressão e alta velocidade de rotação por um longo tempo, o que requer alta usinagem CNC de cinco eixos.(por exemplo, Inconel 718, Inconel 706) ou liga de titânio. Tais materiais têm características típicas de "endurecimento de trabalho", alta dureza à temperatura ambiente e baixa condutividade térmica, resultando em concentração de calor na área de corte, fácil de causar desgaste rápido da ferramenta e deformação térmica da superfície da peça de trabalho. Para os engenheiros de aquisição técnica e P & D, entender as características do material e os gargalos de processamento é um pré-requisito para o desenvolvimento de um caminho de processo viável, controle de custos e garantia de entrega. No cenário de personalização em lote, como romper a limitação do material através da otimização do processo e realizar o duplo padrão de alto acabamento e precisão dimensional é o principal problema que deve ser resolvido na conexão de engenharia.
Análise das propriedades de corte de superligas à base de níquel
A superliga à base de níquel tem alta resistência ao escoamento e alto coeficiente de endurecimento de trabalho à temperatura ambiente. A resistência à tração do Inconel 718, por exemplo, pode atingir 1100-1200 MPa e a proporção de calor de corte é muito alta. Durante o torneamento ou fresagem NC, devido à baixa condutividade térmica do material (Cerca de um terço do aço carbono), o calor de fricção não pode ser dissipado no tempo e se concentra na ponta da faca, resultando em desgaste de difusão química intensificada do revestimento da ferramenta. Além disso, o perfil aerodinâmico complexo da lâmina (como deformação torcional) requer precisão geométrica extremamente alta da ferramenta, e a vibração (vibração) durante a usinagem é fácil de gerar tensões residuais na área de paredes finas, afetando o desempenho final do equilíbrio dinâmico da lâmina. Portanto, a seleção dos parâmetros de corte não pode depender apenas do valor empírico, mas deve ser ajustada dinamicamente em combinação com o estado da microestrutura do material (como o tamanho do grão após o tratamento da solução).
Seleção de ferramentas e mecanismo de desgaste
As ferramentas de corte de carboneto cimentado ou cerâmica são geralmente usadas para usinagem de superligas. Revestimentos compostos como TiAlN, AlTiN ou ZrN são necessários para reduzir o coeficiente de atrito e melhorar a estabilidade térmica. O modo de desgaste é principalmente a superposição de desgaste de ligação e desgaste de difusão. Na produção em massa, a flutuação da vida útil da ferramenta afeta diretamente a consistência do lote, por isso é necessário estabelecer um modelo rigoroso de gerenciamento de vida útil da ferramenta e compensar em tempo real com o sistema de medição de comprimento on-line.
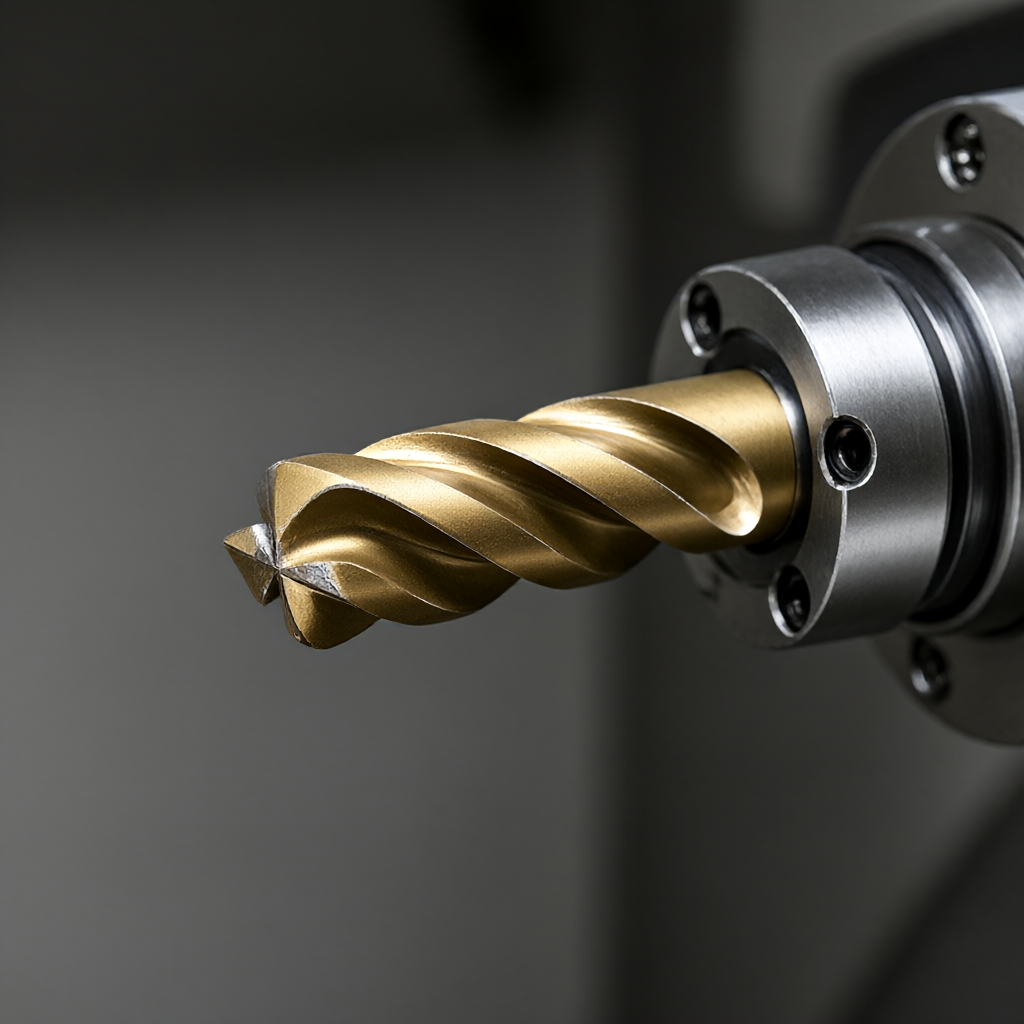
Estratégia de otimização do caminho de usinagem de ligação de cinco eixos
A maioria das lâminas de turbina a gás são corpos de torção de seção transversal variável, a usinagem convencional de três eixos é difícil de evitar o fenômeno de "usinagem de ponta de faca", ou seja, a ferramenta corta a superfície do perfil com o ponto de ponta de faca, o que não só tem baixa eficiência de usinagem, mas também é fácil causar ondulação superficial e marcas de contato do caminho da ferramenta. A usinagem CNC de cinco eixos mantém um melhor ângulo de incidência entre o eixo principal da ferramenta e a superfície do perfil da lâmina através da cabeça de balanço e da mesa de balanço, realizando "fresagem lateral" ou "fresagem inclinada", melhorando significativamente o acabamento da superfície. No planejamento do caminho, a estratégia de "fresagem para a frente" é geralmente adotada para direcionar a força de corte para o interior do material, de modo a reduzir o efeito de folga. Para características de paredes finas, como a borda de sucção e descarga da lâmina (a espessura da parede é geralmente inferior a 2mm), é necessário adotar o desbaste de camada de controle de profundidade de várias etapas para evitar a deformação ou a vibração causada pela mudança abrupta da força de corte local.
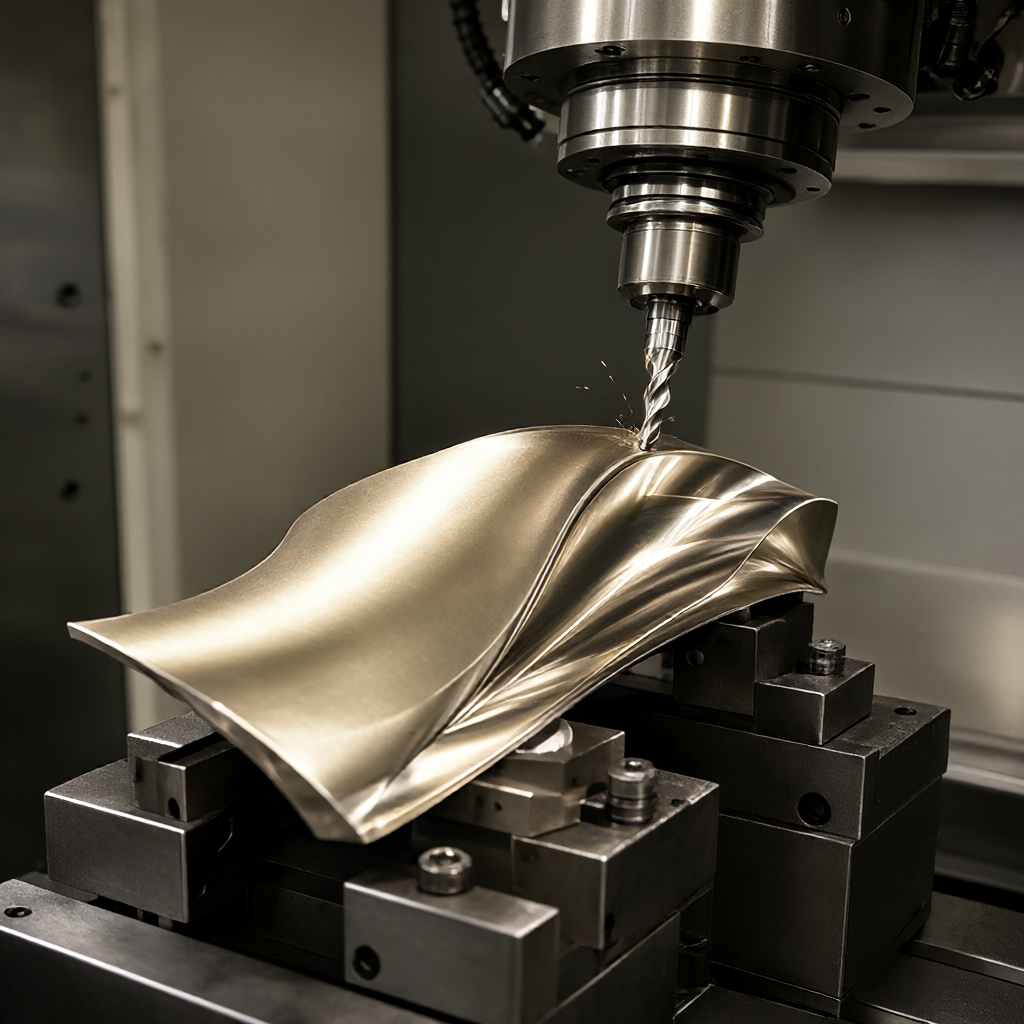
Configuração de ângulo de inclinação traseira e lateral
Ao usinar a borda de ataque e a borda de fuga da lâmina, é muito importante definir razoavelmente o ângulo de inclinação para trás e o ângulo de inclinação lateral do eixo da ferramenta. Geralmente, recomenda-se definir o ângulo de inclinação para trás entre 5° e 15 ° para otimizar o estado de contato entre a ferramenta e a peça de trabalho. O ângulo de inclinação lateral é ajustado dinamicamente de acordo com o comprimento da corda e o ângulo de torção da lâmina, de modo a garantir que a ferramenta tenha suporte suficiente na área de parede fina e reduza o rendimento da ferramenta. Para empresas com capacidade de usinagem de 5 eixos, como a ShowyMetal, através da função de simulação avançada do software CAM, a inspeção de interferência pode ser realizada com antecedência para evitar a colisão entre ferramentas e ferramentas.
Comparação de parâmetros de corte: diferenças de processo entre fresagem e torneamento;
Embora o corpo da lâmina seja tipicamente moído em cinco eixos, partes do cubo, plataforma ou área de manga podem ser usinadas por torneamento CNC ou usinagem de movimento do fuso. Diferentes opções de usinagem correspondem a escolhas de parâmetros muito diferentes. A tabela a seguir compara as características do processo de dois esquemas principais para usinagem de componentes de lâmina de superliga:
| Contraste Dimensões | Moagem de ligação de 5 eixos | Viragem NC (incluindo máquina de acionamento) |
|---|---|---|
| Site de aplicação | Borda de sucção e exaustão, perfil e espiga de raiz da lâmina | Hub, parte de conexão do eixo e estrutura não torcida |
| Velocidade de corte | 100 - 200 m/min (ferramentas de liga dura) | 150 - 300 m/min (ferramentas CBN) |
| Alimentação Velocity | 0.05 Tamanho: 0,2 mm/rev. | 0.08 Tamanho: 0,3 mm/rev. |
| Controle do eixo da ferramenta | Inclinação dinâmica, mantendo o fresamento lateral | Axial fixo ou radial |
| Superfície rugosidade | Ra 0,8 - 1,6 μm (fresagem de acabamento) | Ra 0,4 - 0,8 μm (veículo fino) |
| Vantagens e desvantagens | Alta flexibilidade para usinagem de perfis complexos; alto custo e programação complicada | Extremamente eficiente, adequado para corpos de revolução; limitado pela forma, incapaz de processar características de torção |
A partir dos dados da tabela, pode-se ver que a fresagem de cinco eixos tem vantagens no controle da forma, especialmente adequada para lâminas de parede fina e torcidas; enquanto o torneamento tem melhor desempenho na taxa de remoção de material e é adequado para a área não perfilada na extremidade frontal da lâmina. Na produção real, o processo de "torneamento e fresagem compostos" é frequentemente adotado, primeiro removendo a maior parte do excedente com torneamento e, em seguida, refinando a superfície do perfil através da fresagem de cinco eixos, de modo a alcançar o equilíbrio entre eficiência e precisão.
Tecnologia de monitoramento e detecção on-line do desgaste da ferramenta
No processo de corte de superligas, o desgaste da ferramenta é um processo cumulativo irreversível. Para garantir a consistência do lote, o mecanismo de detecção on-line deve ser introduzido. Além da sonda tradicional, o método de monitoramento de potência do fuso é frequentemente usado na prática de engenharia para prever o estado de desgaste da ferramenta analisando a tendência crescente da potência de corte em tempo real.(por exemplo, 110% do valor padrão), o sistema emite automaticamente um alarme e força uma mudança de ferramenta. Além disso, uma inspeção rigorosa em grande escala é necessária após a usinagem da lâmina. Máquinas de medição por coordenadas (CMMs) e equipamentos de medição óptica são padrão para personalizadores CNC de precisão como a ShowyMetal. CMMs são usados para detectar a diferença de superfície e o tamanho da cauda de andorinha do perfil da lâmina, enquanto medidores de rugosidade são usados para avaliar se o acabamento da superfície é Ra 0,8 μm ou melhor. Os dados de teste são mantidos para análise de capacidade de processo (Cpk) para garantir a estabilidade lote a lote.
Alívio de tensão e critérios de aceitação final
As superligas são muito sensíveis às tensões de tração residuais induzidas pelo corte na lâmina, o que pode levar a rachaduras por fadiga de baixo ciclo durante o serviço subsequente.(Geralmente mantido por um longo tempo na faixa de temperatura média) para liberar tensões internas. O processo de aceitação depende não apenas das dimensões do desenho, mas também da qualidade da superfície. A ShowyMetal enfatiza a qualidade da aparência na produção em massa, exigindo que a superfície da lâmina esteja livre de arranhões, marcas de emenda e alto acabamento. Isso significa que os parâmetros de corte devem ser estritamente controlados em cada etapa, desde o desbaste até o acabamento, para evitar a aderência da faca. Para a aquisição de tecnologia, a capacidade do fornecedor de fornecer um relatório de teste completo, incluindo prova de tamanho, rugosidade e alívio de estresse, é uma base fundamental para julgar a capacidade do processo.
Como apresentar uma demanda efetiva de processamento aos fornecedores?
P: Quais informações são necessárias além dos desenhos para processar pás de turbinas a gás?
R: Além do modelo CAD completo e dos desenhos 2D, recomenda-se fornecer a designação específica do material e o status do tratamento térmico (por exemplo, envelhecimento da solução), bem como os requisitos de qualidade para as peças-chave (por exemplo, padrões de detecção de falhas).
Qual é a influência de diferentes estados de dureza no processamento?
Q: A dureza do material é diferente, os parâmetros de corte precisam ser ajustados muito?
Resposta: Sim. A resistência ao corte de ligas de alta temperatura em estado macio e quente é muito diferente. Geralmente, os fornecedores recomendam a concentração de fluido de corte correspondente e a velocidade de rotação de acordo com a designação do material. Ferramentas cerâmicas CBN são recomendadas para materiais duros e carbonetos cimentados revestidos são usados para materiais macios, e a taxa de alimentação deve ser reduzida de acordo.
Como garantir o desempenho do equilíbrio dinâmico das lâminas em lote?
P: Como garantir a consistência do equilíbrio dinâmico na produção em série de lâminas?
Resposta: O equilíbrio dinâmico depende principalmente da uniformidade da distribuição de massa da lâmina. Isso requer que o fornecedor controle estritamente a permissão de corte consistente e realize o tratamento de destensão para eliminar a deformação durante a produção em massa. Enquanto isso, recomenda-se que o fornecedor forneça o relatório do primeiro artigo e os dados de equilíbrio de peso/dinâmico da inspeção de amostragem do lote para garantir que o valor de Cpk atenda ao padrão.
Quais são os meios de controle de custos da usinagem de cinco eixos?
P: O custo de usinagem de cinco eixos é alto, como otimizar o desempenho de custo?
R: Você pode reduzir o curso ocioso otimizando o caminho da máquina e reduzir as horas de trabalho substituindo parte da área de fresagem pura por "torneamento e fresagem compostos". Além disso, a seleção razoável de ferramentas pode reduzir a frequência de troca de ferramentas. O comprador deve realizar uma auditoria DFM (Design for Manufacturing) com o fornecedor para eliminar as características estruturais difíceis de usinar na fase de projeto.
Causas comuns de acabamentos de superfície abaixo do padrão?
P: Por que a superfície da lâmina é muitas vezes ondulada ou áspera além do padrão?
Resposta: As causas comuns incluem: desgaste da ferramenta não substituído a tempo, deformação a quente devido ao resfriamento insuficiente do fuso e "corte de ponta" devido à não adoção do ângulo de inclinação correto do eixo da ferramenta. É fundamental solicitar ao fornecedor que forneça o relatório de teste do medidor de rugosidade e explique o método de resfriamento usado (por exemplo, MQL de micro-lubrificação ou resfriamento interno de alta pressão).
Sumário
A usinagem CNC de cinco eixos de pás de turbinas a gás é uma incorporação abrangente da ciência dos materiais, caminho de processo e controle de equipamentos. A chave para superar as dificuldades de usinagem de superligas é a seleção científica de ferramentas, planejamento cuidadoso de caminho de cinco eixos e inspeção rigorosa do processo. Para engenheiros e compradores comprometidos com a melhoria da confiabilidade do produto, é muito importante selecionar um parceiro com rica experiência em usinagem de superligas, sistema de inspeção perfeito e consistência de aparência. Se você está enfrentando o desafio de fabricação personalizada de lâminas de superliga, envie-nos desenhos detalhados e especificações técnicas, e forneceremos serviços profissionais de avaliação e cotação de processos.



