





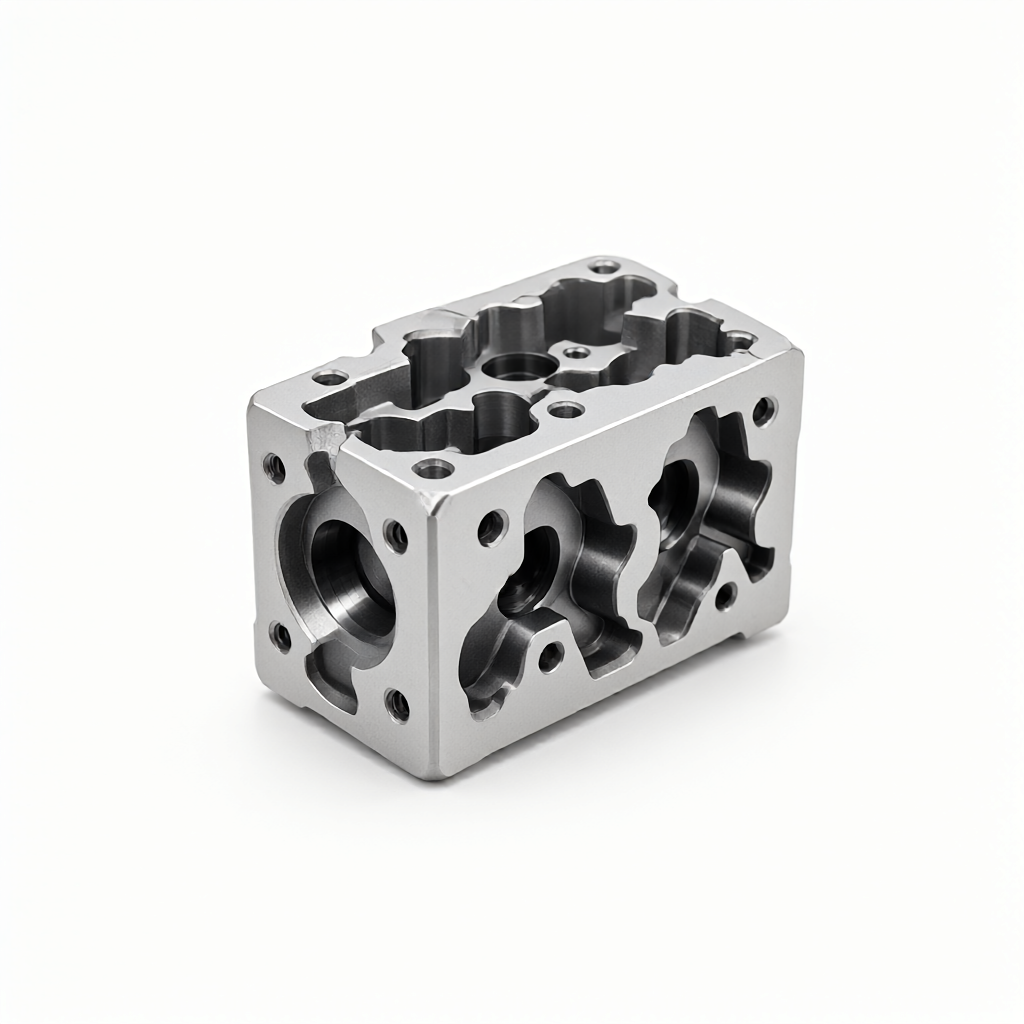
Principais dificuldades e lógica de sequência de usinagem do bloco de válvulas hidráulicas de usinagem CNC de cinco eixos
Na usinagem CNC de 5 eixos de blocos de válvulas hidráulicas, a sequência de usinagem de furos complexos na cavidade interna determina diretamente a tolerância geométrica e a qualidade da superfície das peças. Os engenheiros de compras geralmente ignoram o risco de interferência da ferramenta ou suporte rígido insuficiente, o que leva à sucata final do bloco de válvulas ou à necessidade de recondicionamento. O principal problema é como planejar um caminho de corte estável, repetível e de acordo com os requisitos de montagem sob a restrição de furos multidirecionais, profundos e cruzados.
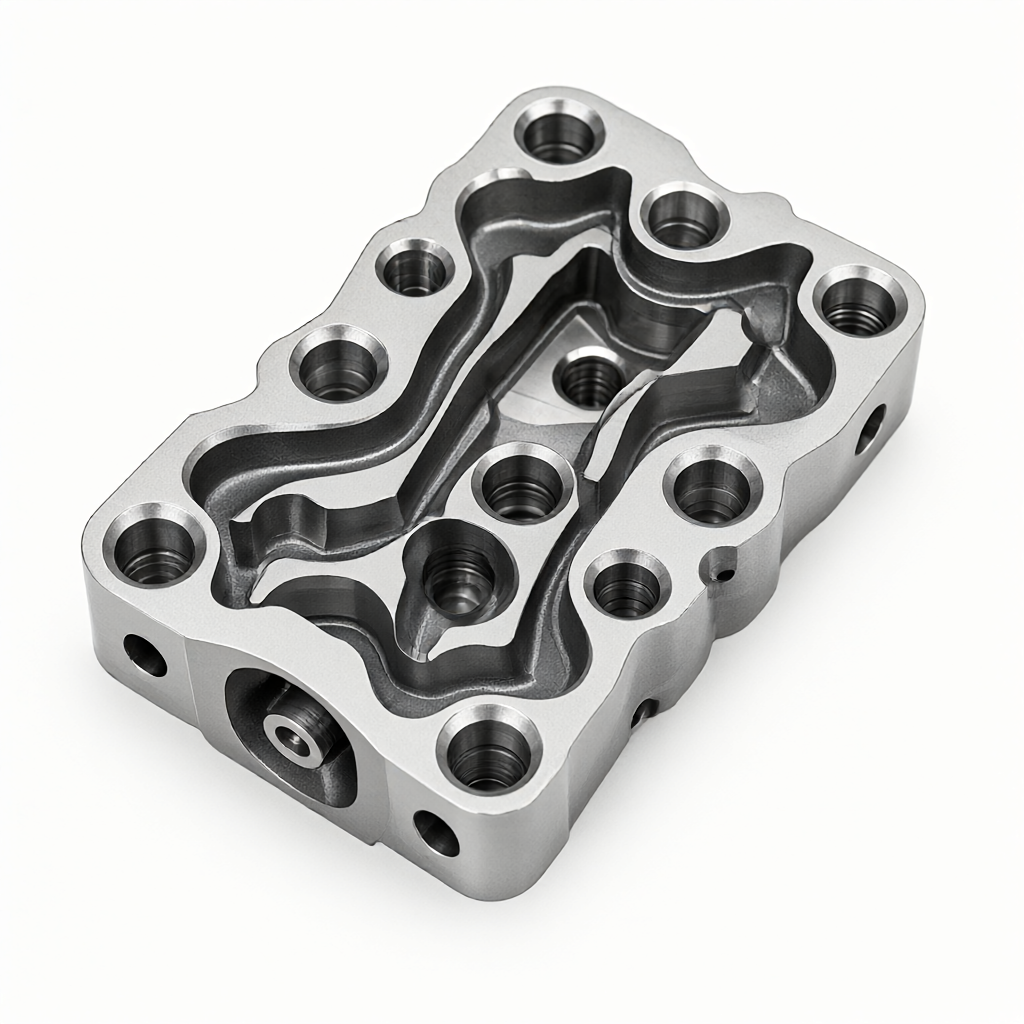
Os blocos de válvulas hidráulicas são geralmente feitos de aço de liga de alta resistência (por exemplo, 42CrMo ou 30CrMo) ou aço inoxidável (316L), com dureza de até HRC 30-40. Esses materiais têm grande força de corte, baixa dissipação de calor e muitas vezes contêm múltiplos furos oblíquos, furos cruzados e furos cegos que não são paralelos ao sistema de coordenadas principal.
- Interferência de ferramentaColisão entre a ferramenta traseira e a superfície usinada, resultando em quebra da ferramenta ou arranhões na superfície da peça.
- Faca e deformaçãoO comprimento excessivo do modilhão causa rigidez insuficiente da haste da faca, o que causa o fenômeno de "deixar a faca", de modo que o desvio do diâmetro do furo excede o padrão de ± 0,01 mm.
- Concentração de tensão residual: a operação inversa do acabamento em primeiro lugar e depois do desbaste leva ao desequilíbrio de liberação de tensão interna do branco e à deriva dimensional após o tratamento térmico.
Portanto, o planejamento científico da sequência de usinagem não é apenas uma habilidade de programação, mas também uma base de engenharia para garantir a consistência do lote. Para a aquisição de tecnologia, ao avaliar a capacidade do fornecedor, deve-se prestar atenção se ele tem a capacidade de verificação de simulação baseada na ligação de cinco eixos e se ele pode fornecer os dados de três coordenadas do primeiro artigo e o relatório de rugosidade da superfície.
A limitação das propriedades do material na janela de processamento;
A escolha do material do bloco de válvula hidráulica afeta diretamente os parâmetros de corte e o arranjo sequencial. O aço 42CrMo tem boa tenacidade, mas a tendência de endurecimento do trabalho é óbvia. Se a velocidade de corte for muito baixa ou a quantidade de alimentação for muito grande, a superfície endurecerá rapidamente, o que dificulta o acabamento subsequente. Sugere-se que a estratégia de grande alimentação e velocidade média seja adotada no acabamento áspero, enquanto a velocidade de rotação é aumentada e a alimentação é reduzida para reduzir a deformação plástica no acabamento.
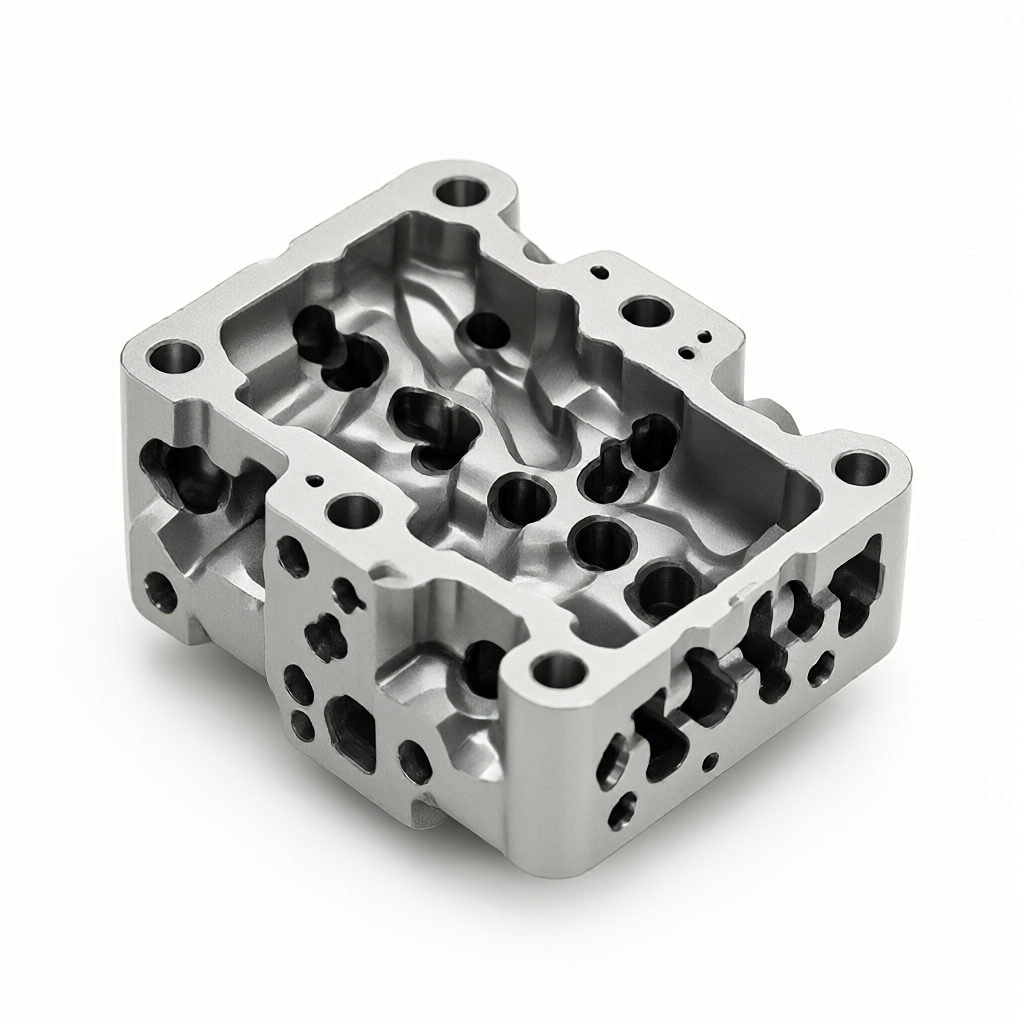
A condutividade térmica do aço inoxidável 316L é apenas 1/3 da do aço carbono, e a alta temperatura na área de corte pode facilmente levar à descamação do revestimento da ferramenta. Na usinagem de cinco eixos, devido à mudança frequente de ângulo, a carga de impacto ao re-cortar a ferramenta é grande, a relação de aspecto da aresta curta (L/D 0,8) deve ser selecionada, o ângulo de corte deve ser ajustado ou o comprimento de extensão da haste da ferramenta deve ser encurtado.
Ao revisar as propostas do fornecedor, as capturas de tela do relatório de simulação e os dados de cálculo da rigidez da ferramenta devem ser solicitados, o que é uma evidência fundamental para julgar sua capacidade técnica, em vez de apenas olhar para as dimensões do desenho.
Critérios de Aceitação e Evasão de Defeitos Comuns
A aceitação do bloco de válvula hidráulica não é apenas a inspeção dimensional, mas também a qualidade da superfície e o teste funcional.
Dimensões fora da tolerância
FenômenoDesvio de grau de posição do furo cruzado> 0,05 mm.
RazãoA deformação da braçadeira ou a expansão e contração do calor não são compensadas.
Evasão: Adote o dispositivo de fixação flexível multiponto para dispersar a força de fixação; controle a temperatura do ambiente de processamento a 20±2℃ ou realize a medição de compensação de temperatura.
Superfície arranhada
FenômenoArranhões longitudinais ou espirais na parede interna.
RazãoFlutter de corte ou micro-colapso da ferramenta.
EvasãoOtimizar a taxa de alimentação para evitar a frequência de ressonância; detectar regularmente o desgaste da ferramenta e definir o número de trocas de ferramentas forçadas; garantir um fluxo de refrigerante suficiente (>80 L/min) para remover o calor.
Vazamento de superfície de vedação
FenômenoPlanicidade> 0,01 mm, resultando em falha de vedação de gaxeta
EvasãoInterferômetro a laser ou nível de alta precisão deve ser usado para detecção de planicidade; evitar a re-fixação após a usinagem de acabamento e usar garras macias especiais ou ventosas a vácuo para usinagem final.
FAQ: Perguntas frequentes sobre usinagem de cinco eixos de blocos de válvulas hidráulicas
Qual é o limite mínimo de diâmetro do furo para blocos de válvulas hidráulicas usinadas em CNC de cinco eixos?
Devido à rigidez da ferramenta, a fresagem convencional de 5 eixos pode ser usada de forma estável para furos de 3mm de diâmetro. Para furos menores (por exemplo, menos de 2mm), recomenda-se o uso de centros de perfuração dedicados ou perfuração a laser, ou o uso de fresas finas de borda ultracurta em máquinas-ferramentas de 5 eixos, mas o custo aumentará significativamente.
Os blocos de válvulas hidráulicas de aço 42CrMo devem ser tratados termicamente antes do processamento?
Sim. 42CrMo tem altos requisitos de correspondência de resistência e tenacidade, e geralmente precisa ser submetido a tratamento de têmpera e têmpera para HRC 28-32 antes do corte. O branco sem tratamento térmico tem alta resistência ao corte e baixa estabilidade dimensional da peça final.
Como verificar se a capacidade de usinagem de cinco eixos do fornecedor é real?
O relatório de medição de três coordenadas do primeiro artigo (dados CMM), os valores medidos da rugosidade da superfície e as capturas de tela da simulação do caminho da ferramenta são necessários. Além disso, pergunte se ele possui compensação on-line e se o desgaste da ferramenta pode ser corrigido automaticamente pela sonda durante o processo de usinagem.
Como garantir a permutabilidade dos blocos de válvulas hidráulicas na produção em série?
A chave é a consistência das luminárias e a precisão do posicionamento repetido da máquina-ferramenta. Os fabricantes regulares devem usar luminárias especiais e monitorar o índice de capacidade do processo (Cpk> 1,33) para dimensões críticas através do SPC (Controle Estatístico de Processo) para garantir que a flutuação dimensional dentro do lote seja controlada dentro de ± 0,005 mm.
O tratamento de superfície está incluído após a conclusão do processamento?
Os blocos de válvulas hidráulicas geralmente não requerem tratamento de superfície adicional, mas as passagens de fluxo internas precisam ser eletrolisadas ou passivadas por decapagem para remover a escala e melhorar a resistência à corrosão. Se a aparência exigir, anodização ou pulverização podem ser aplicadas externamente, mas o efeito do revestimento nas dimensões deve ser observado e a espessura do revestimento deve ser reservada nas tolerâncias.
CONCLUSÃO: O PENSAMENTO DE ENGENHARIA DO DESENHO À PRODUÇÃO EM MASSA
O valor central dos blocos de válvulas hidráulicas de usinagem CNC de cinco eixos não é apenas "pode ser usinado", mas também "pode ser entregue em lotes com custo e qualidade previsíveis". Planejamento de sequência de usinagem, correspondência de materiais, verificação de simulação e controle de processo, juntos formam um circuito fechado de engenharia de fabricação de precisão. Para engenheiros de compras e P & D, a seleção de parceiros com cadeia de processo completa e capacidade de inspeção é mais valiosa a longo prazo do que a simples comparação de preços. Se você tem blocos de válvulas hidráulicas complexas ou peças estruturais de precisão semelhantes, por favor, forneça desenhos para avaliação de viabilidade do processo e cotação rápida.



