





Usinagem CNC de grafite: lógica de processo e pontos-chave de seleção de plantas para usinagem de descarga elétrica de peças condutoras
Na fabricação de peças condutoras de precisão, a usinagem CNC de grafite é um pré-processo chave para conectar o material em branco e a peça de trabalho EDM. Muitos engenheiros prestam atenção à precisão da peça de descarga final, mas negligenciam a janela de usinagem do material de base de grafite-baixa dureza de grafite, fácil sucata, grande poeira e anisotropia. Se os parâmetros de corte CNC ou o modo de fixação não forem adequados, isso levará diretamente a micro-rachaduras superficiais, desvio de tamanho e até mesmo deslocamento do orifício de descarga. Com base nas características do material, este artigo analisa os parâmetros do processo, a estratégia de fixação e os modos de falha comuns de grafite moído de 3 e 5 eixos, de modo a ajudar o pessoal técnico de compras e P & D a avaliar a viabilidade técnica do fornecedor e julgar se ele tem a capacidade de processar de forma estável o tarugo de grafite alto em matriz condutora que atende aos requisitos de EDM.
Mecanismo de influência das características do material de grafite na usinagem CNC
Grafite não é um material isotrópico homogêneo. Grafite sintética (por exemplo, grafite isostática) geralmente tem uma densidade de 1,70 - 1,85 g/cm³, uma resistividade de cerca de 15-25 μΩ·m, e uma condutividade térmica de até 200 W/m·K. Esta estrutura de baixa dureza (Mohs 3-4) e alta fragilidade determina que seu mecanismo de corte é diferente do metal:
- Detritos em vez de cortarGraphite na fresagem ocorre principalmente fratura de treliça, produz um grande número de detritos fibrosos e poeira, fácil de ser empilhado e bloqueado na ranhura de quebra de cavacos e parafuso de descarga de cavacos.
- Sensibilidade térmicaEmbora a resistência ao calor do grafite seja excelente, mas o calor de fricção local levará à concentração de estresse térmico, causará a propagação de microfissuras, afetará a planicidade da superfície de descarga.
- Poeira HazardGrafite pó finura pode chegar ao nível de micrômetros, o risco de inalação é alto, e fácil de formar "lama" desgaste entre o parafuso da máquina, guia, reduzir a precisão de posicionamento.
Portanto, a contradição central na usinagem de peças CNC de grafite é: corte de alta velocidade para melhorar a eficiência, mas também controlar a profundidade de corte e alimentação para evitar o colapso da borda; resfriamento e lubrificação adequados, mas também para evitar a intrusão de refrigerante nos poros de grafite, resultando em risco de curto-circuito de descarga subsequente. Na maioria dos casos, corte a seco ou lubrificação mínima (MQL) é melhor do que a inundação de grandes quantidades de fluido de corte e requer um poderoso sistema de sucção.
Comparação de esquemas de fresagem CNC de grafite de 3 e 5 eixos
De acordo com a complexidade da estrutura da peça de trabalho de descarga elétrica, a usinagem de ligação de 3 eixos ou 5 eixos é selecionada. A tabela a seguir compara as vantagens e desvantagens dos dois esquemas na aplicação de peças condutoras de grafite:
| Dimensões | Moagem de 3 eixos | Moagem de ligação de 5 eixos |
|---|---|---|
| Geometria adequada | Eletrodo planar, passo simples, matriz de furos retos | Superfície curva de forma especial, superfície de descarga inclinada e ranhura de resfriamento de canal de fluxo complexo |
| Clipping Complexidade | Placa de pressão baixa e simples ou adsorção a vácuo | Médio e alto, multi-estação necessária ou fixação hidráulica, considerando o equilíbrio de torque |
| Retenção de precisão | O processamento de face única é fácil de deformar, e a margem é necessária. | Multi-face completa de fixação única, referência unificada, pequena deformação térmica | Riscos primários | Bloqueio de detritos, contaminação por poeira da máquina-ferramenta, erro de comutação | Planejamento complexo do caminho da ferramenta, risco de sobrecorte e deriva térmica da máquina-ferramenta |
| Profundidade de corte típica/feed | Profundidade de corte de 0,5 -2mm, alimentação de 80-150mm/min | Profundidade de corte 0,3 -1mm, alimentação 50-120mm/min (ângulo de visão) |
Para a maioria das peças condutoras usinadas por descarga elétrica, 3 eixos são suficientes para lidar com eletrodos achatados; no entanto, se superfícies inclinadas ou canais de resfriamento de cavidade profunda estiverem envolvidos, a usinagem coaxial de 5 eixos pode evitar o deslocamento de referência causado pelo aperto secundário.
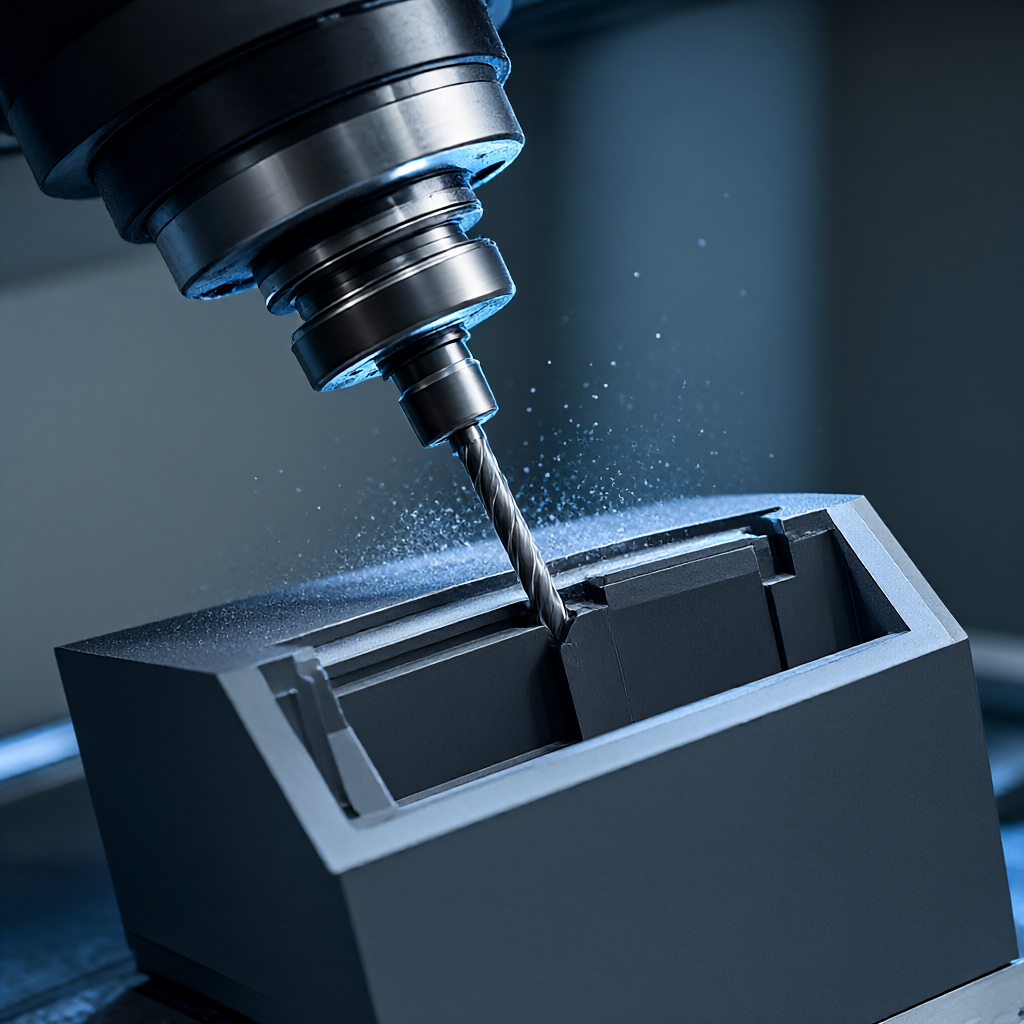
Parâmetros críticos do processo: velocidade de rotação, alimentação e seleção de ferramentas
A usinagem CNC de grafite é muito sensível ao desgaste da ferramenta. Devido às propriedades abrasivas do grafite, as lâminas de carboneto cimentado são propensas a micro-lascas. As estratégias recomendadas são as seguintes:
Parâmetros de corte de referência
- Velocidade SpindleRecomenda-se 10.000 - 18.000 rpm. A alta velocidade de rotação reduz a força de corte da unidade e reduz a quebra de borda.
- Alimentação por dente;Controle em 0,05 - 0,15 mm/dente. Evite alimentação excessiva para evitar o rasgo excessivo de grãos.
- Corte em profundidade0,5 -2 mm para fresagem convencional e 0,2 - 0,5 mm para fresagem de acabamento. A permissão de usinagem de acabamento de 0,5 mm ou mais deve ser reservada para fresagem áspera.
- Material da ferramentaCarbonetos cimentados revestidos com PVD (por exemplo, TiAlN) ou revestimentos de diamante CVD são recomendados (apenas para substratos não ferrosos, o processamento de grafite requer um revestimento especial para evitar a difusão). Na maioria dos casos, os carbonetos cimentados não revestidos têm uma vida útil mais longa no processamento de grafite porque o grafite não adere à faca.
Clipping e stressing
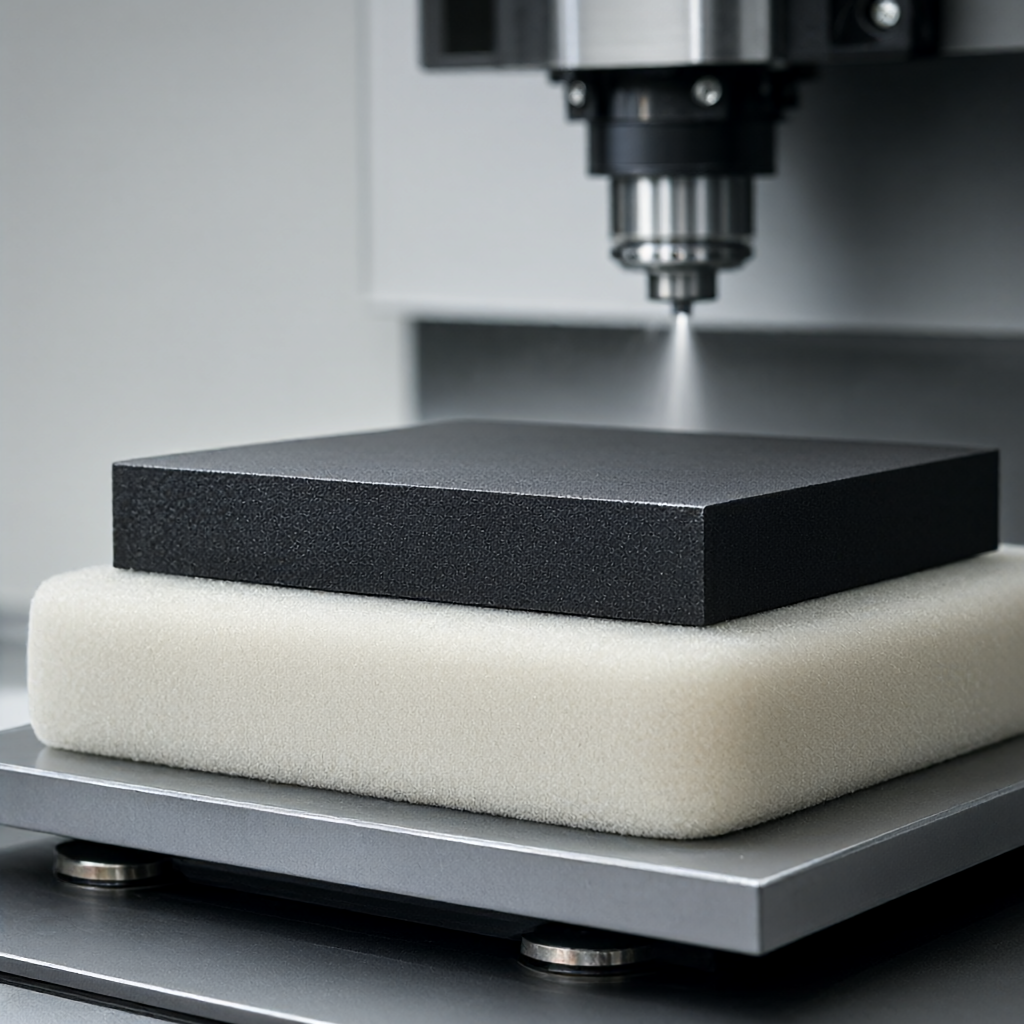
O módulo de elasticidade de grafite é baixo (cerca de 70-90 GPa), fácil de ocorrer deformação plástica. Recomenda-se usar almofada de poliuretano macio com adsorção a vácuo ou fixação de pressão leve para evitar a concentração de tensão. Antes do processamento, é necessário ficar por 24 horas para eliminar o estresse de transporte. A primeira peça precisa ser submetida a um circuito fechado de "fresagem-medição-ajuste-fresagem" para compensar a deformação da fixação.
Problemas comuns e prevenção de falhas: poeira, deformação térmica e qualidade da superfície de descarga
Na produção real, três problemas geralmente resultam em sucata de lote:
- Dust Plugging Chips (em inglês)As lascas de grafite são fibrosas e fáceis de serem enroladas na borda da lâmina. Contramedidas: Use uma lâmina de corte curta (2-3 lâminas), aumente a pressão do ar de sopro de cavacos (0,3 - 0,5 bar) e limpe regularmente o furo do cone do fuso.
- Deformação térmica levando a dimensões fora da tolerânciaEmbora o grafite conduza bem o calor, mas o calor de corte local ainda causará expansão instantânea. Contramedidas: Adote a estratégia de "profundidade de bicada + resfriamento do espaço", evite o corte contínuo de longo curso; monitore a temperatura ambiente da máquina-ferramenta.
- Superfície de descarga micro-crackA tensão de tração residual da usinagem induzirá a propagação de trincas na descarga de EDM, resultando em queima desigual do eletrodo. Contramedidas: Após a fresagem de acabamento, recomenda-se realizar recozimento de alívio de tensão a baixa temperatura (geralmente resfriamento a ar a 200-400℃, dependendo da designação do material) ou polimento úmido para remover a camada de endurecimento da superfície.
Critérios de Aceitação: Como avaliar a conformidade das peças usinadas CNC de grafite com os requisitos de descarga
A equipe de compras ou técnica deve se concentrar nas seguintes métricas quantitativas na aceitação, em vez de apenas olhar para o acabamento visual:
- Dimensões de precisãoA tolerância do orifício/superfície de posicionamento crítico deve ser geralmente controlada dentro de ± 0,02 - 0,05 mm, e a margem unilateral para as dimensões relacionadas à lacuna de descarga deve ser reservada em 0,1 - 0,3 mm (dependendo dos parâmetros EDM).
- Superfície rugosidadeRa da superfície de trabalho de descarga deve ser geralmente ≤ 3,2 μm para evitar que as marcas de faca residuais afetem a uniformidade da descarga; não há requisitos rigorosos para a superfície não operacional.
- Planicidade/paralelismoPlanicidade do eletrodo de grande área ≤ 0,05 mm/m, para evitar que a peça de trabalho e o eletrodo recuem de forma assíncrona durante o EDM.
- Poeira residualLimpeza ultra-sônica ou sopro de ar de alta pressão após o processamento, para garantir que nenhum pó de grafite permaneça na cavidade ou no orifício roscado, caso contrário, a descarga causará curto-circuito.
O fornecedor deve ser capaz de fornecer o relatório de inspeção em tamanho real do primeiro artigo (dados de coordenadas CMM) e concordar com a flutuação dimensional dentro do lote (Cpk≥ 1,33).
Dúvidas frequentes sobre usinagem CNC de grafite
É necessário usar uma máquina-ferramenta especial para o processamento de grafite?
Não é obrigatório, mas deve ser equipado com um sistema de remoção de poeira de alta eficiência. Se o CNC comum não for equipado com sucção especial de grafite (pressão negativa ≥15kPa), o uso a longo prazo acelerará o desgaste do parafuso e do trilho guia e a precisão do posicionamento diminuirá. A fábrica com controle de limpeza ou linha de produção especial de grafite é mais confiável.
A superfície de descarga de grafite após a usinagem CNC precisa de polimento adicional?
Geralmente não é necessário. O grafite em si tem auto-lubricidade e alta taxa de grafitização. Após a fresagem de acabamento CNC, Ra≤ 3,2 μm atende à maioria dos requisitos de EDM. Se o eletrodo for usado para descarga de alta densidade de corrente, o acabamento de carborundum pode ser complementado, mas o custo e o procedimento de trabalho serão aumentados.
Como evitar que o pó de grafite entre na máquina-ferramenta CNC?
A chave está na área de corte fechada e na remoção centralizada de poeira externa. A área de corte precisa ser totalmente fechada e protegida, a saída de cavacos deve ser conectada com um coletor de poeira independente (o material do filtro deve ser antiestático) e o caminho do ar de sopro de cavacos deve ser reciclado e filtrado. Pergunte ao fornecedor se ele possui o esquema integrado de "corte a seco + sopro forte + remoção centralizada de poeira".
Qual é o tamanho mínimo da característica para usinagem CNC de grafite?
Dependendo do diâmetro da ferramenta e da rigidez da máquina. A ferramenta de fundo plano de 0,5 - 1,0 mm pode ser usada para usinagem de recursos com um diâmetro mínimo de cerca de 1,5 mm e uma largura mínima de ranhura de 0,8 mm. EDM é recomendado para usinagem direta de tarugos em vez de pré-usinagem CNC para estruturas mais finas.
Qual é o prazo de entrega para a produção em massa de eletrodos de grafite?
Dependendo da complexidade da estrutura e da densidade do material, o ciclo de produção em massa (100-500 peças) de eletrodos planares simples pode ser controlado dentro de 15-25 dias, incluindo alívio de estresse e limpeza, desde que o material seja suficiente. O tempo de entrega de peças complexas de 5 eixos deve ser estendido por 3-5 dias para verificação do caminho da ferramenta e corte experimental da primeira peça.
Conclusões e recomendações de ação
A usinagem CNC de grafite é a pedra angular da qualidade das peças de descarga. Ao selecionar um fornecedor, concentre-se na disponibilidade de um sistema de remoção de poeira específico para grafite, capacidade de inspeção em tamanho real da primeira peça e dados de controle de consistência de lote. Se você estiver enfrentando problemas de deriva dimensional ou rachaduras na superfície de descarga de peças de grafite condutoras, recomenda-se enviar desenhos e tolerâncias para um processador especializado para obter feedback DFM (Design for Manufacturing) e cotações precisas com base nas capacidades do equipamento para evitar custos de tentativa e erro.



