





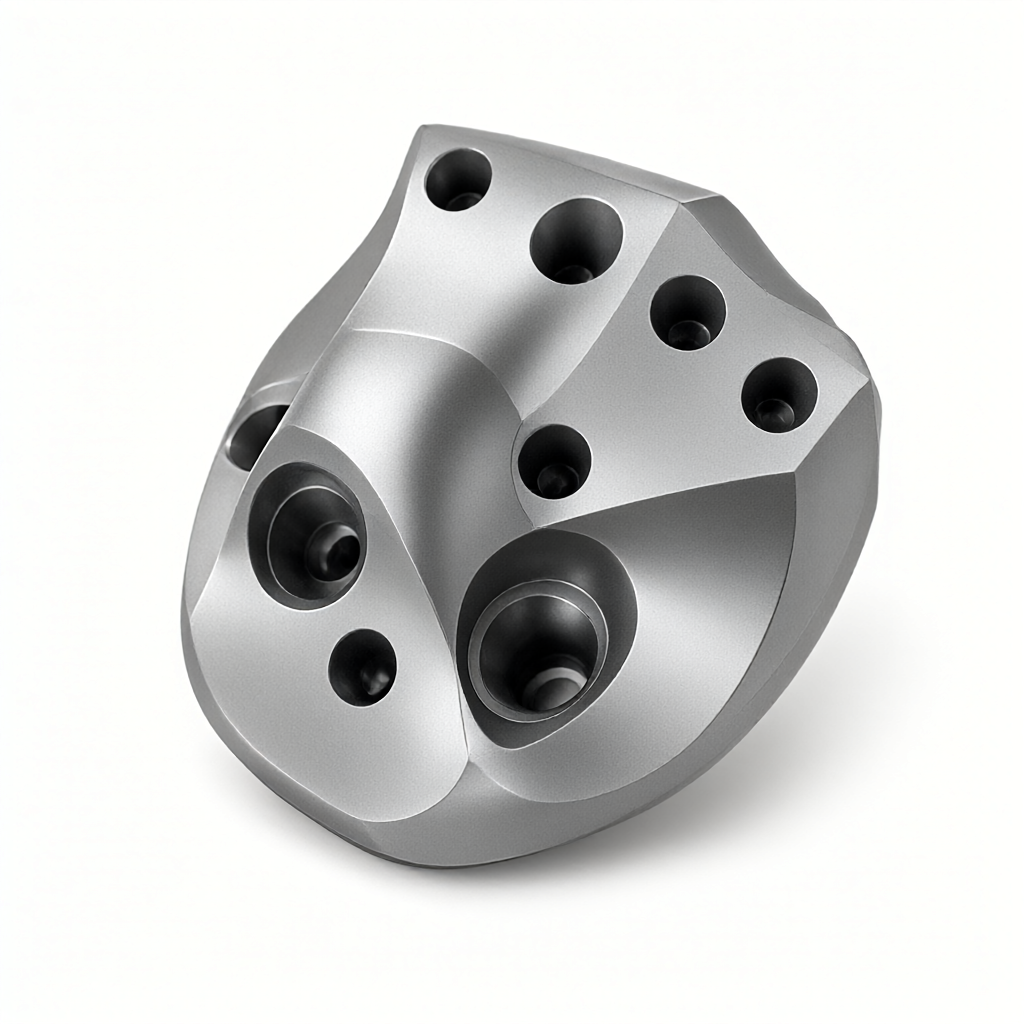
Desafios da estratégia de caminho de ferramenta multi-eixo na usinagem CNC de superfícies curvas complexas
Superfícies de forma livre no projeto de estruturas aeroespaciais, implantes médicos e equipamentos de comunicação de ponta Superfícies de forma livre e características de parede fina de cavidade profunda tornaram-se cada vez mais populares. A usinagem tradicional de três eixos dessas peças enfrenta os principais pontos problemáticos, como interferência de ferramentas, cantilever muito longo e difícil controle de altura residual de superfície. A usinagem CNC de ligação multi-eixo pode reduzir significativamente a força de corte, melhorar a integridade da superfície e encurtar o ciclo de fabricação, controlando cooperativamente a atitude espacial de cinco eixos. No entanto, a estratégia de caminho de ferramenta multi-eixo não é uma simples sobreposição de coordenadas, mas uma engenharia de sistemas que envolve a prevenção de singularidades cinemáticas, otimização de atitude da ferramenta e balanceamento de taxa de remoção de material. Para os engenheiros de aquisição técnica e P & D, a capacidade multi-eixo de um fornecedor não pode ser avaliada apenas pelo número de equipamentos, mas também pela lógica de planejamento de caminho de ferramenta e pelos dados de validação do processo.
Princípio de ligação de cinco eixos e lógica central do planejamento do caminho da ferramenta
A máquina-ferramenta de cinco eixos (geralmente composta de acionamento linear de três eixos e dois eixos rotativos) permite que o eixo da ferramenta gire em relação à peça de trabalho, mantendo assim um ângulo de corte ideal. Para superfícies complexas, a estratégia de caminho de ferramenta convencional inclui principalmente os três modos a seguir, cuja lógica subjacente determina a precisão e a eficiência finais da peça.
Moagem Trochoidal e Tratamento de Áreas Inclinadas
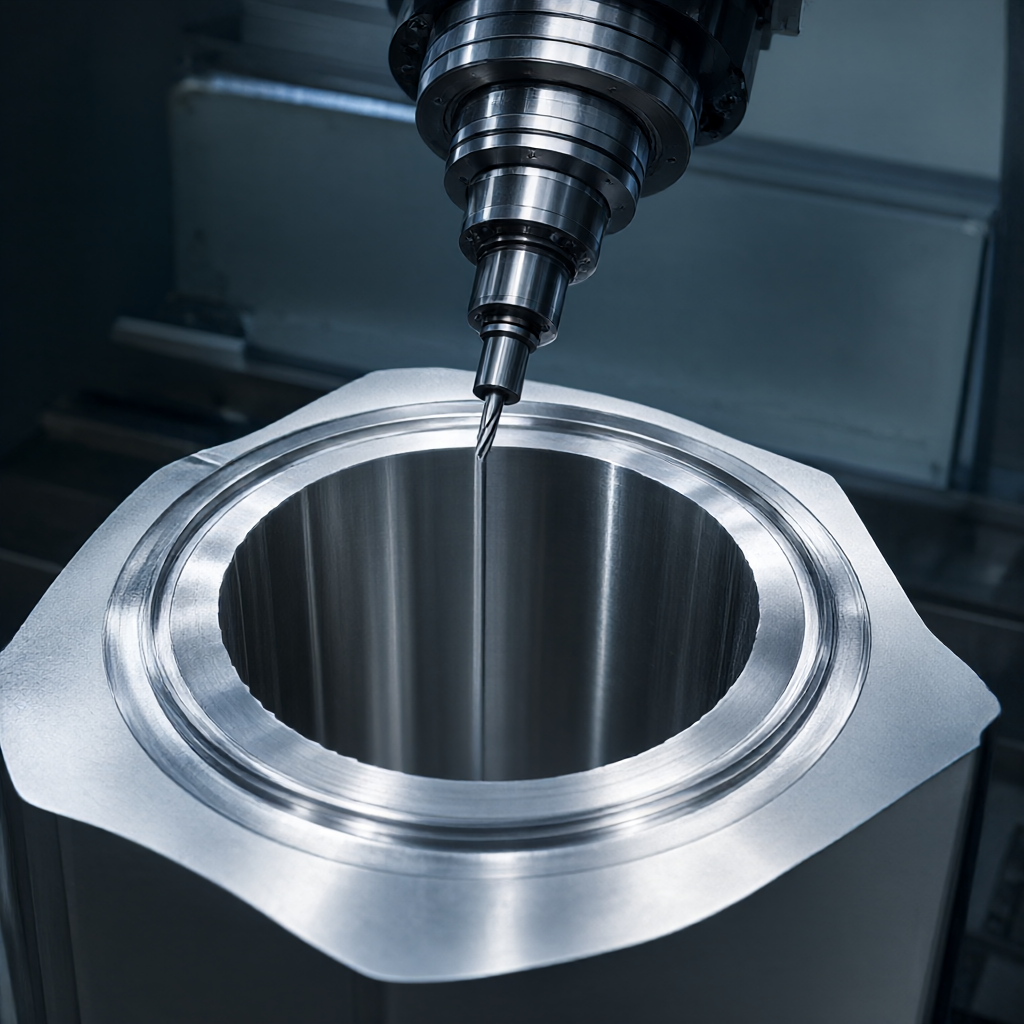
O tradicional caminho de corte de passo espiral ou radial é fácil de produzir "efeito de raiz de corte" quando a profundidade de corte é grande e a alimentação radial é pequena, o que leva ao colapso do cortador. Ao lidar com o fundo da cavidade profunda ou a parede lateral vertical íngreme, a máquina-ferramenta de cinco eixos pode inclinar o eixo principal para que a ferramenta possa participar do corte com maior área de contato, evitando o estresse lateral excessivo e evitando efetivamente a interferência geométrica, essa estratégia é particularmente crítica no processamento de ligas de titânio e superligas.
Ponto de condução (Point Drive) e unidade de superfície (Surface Drive)
O método de acionamento de ponto é baseado em pontos discretos do modelo de malha para gerar o caminho da ferramenta, que é adequado para peças estruturais com topologia complexa, mas sem requisitos rigorosos de continuidade de superfície, e tem alta velocidade de computação, mas é fácil de ocorrer o risco de sobre-corte. O controle preciso da cabeça de Scallop é a primeira escolha para peças de superfície curva de alta precisão, como lâminas de aerofólio e matrizes ópticas. Na produção prática, é necessário combinar dois métodos no software CAM, ou seja, a unidade de superfície para área lisa e a unidade de ponto para o fundo da cavidade profunda.
O trade-off de engenharia entre a taxa de remoção de material e a otimização da postura da ferramenta
A principal vantagem da usinagem multi-eixo é a "liberdade de atitude", mas não é que quanto mais flexível a atitude, maior a eficiência.
- Tilt Angle (Ângulo de inclinação)Geralmente definido entre 30°-60°. Ângulo de inclinação muito pequeno, grande saliência da ferramenta, vibração intensificada, deterioração da rugosidade da superfície; ângulo de inclinação muito grande, aumento do risco de impacto da haste da ferramenta. Para liga de alumínio, ângulo de inclinação de 50° geralmente pode alcançar um melhor equilíbrio entre o acabamento da superfície e a força de corte; para materiais de aço, recomenda-se controlar em torno de 30° para aumentar a rigidez.
- Comprimento da ferramenta e suspensãoCinco eixos permitem o uso de ferramentas curtas e hastes longas para manter o ponto de corte longe do centro de rotação e reduzir a saliência radial. Controlar a relação de saliência dentro de 1,5:1 pode aumentar significativamente a frequência natural do sistema e evitar ondulações de superfície causadas por vibração (Chatter)
- Sincronização de velocidade de alimentaçãoA velocidade de alimentação de cinco eixos deve ser estritamente sincronizada quando vários eixos estão ligados. Se a velocidade do eixo rotativo for mais lenta que a do eixo linear, a superfície curva aparecerá "broche"; caso contrário, é fácil produzir parada de emergência e flexão, resultando em micro-rachaduras na superfície. O módulo "cinemática otimizada" no software CAM é muito importante, ele pode ajustar a distribuição de velocidade de cada eixo em tempo real para evitar exceder o limite de interpolação da máquina.
Influência de diferentes geometrias de ferramentas na qualidade da superfície curva
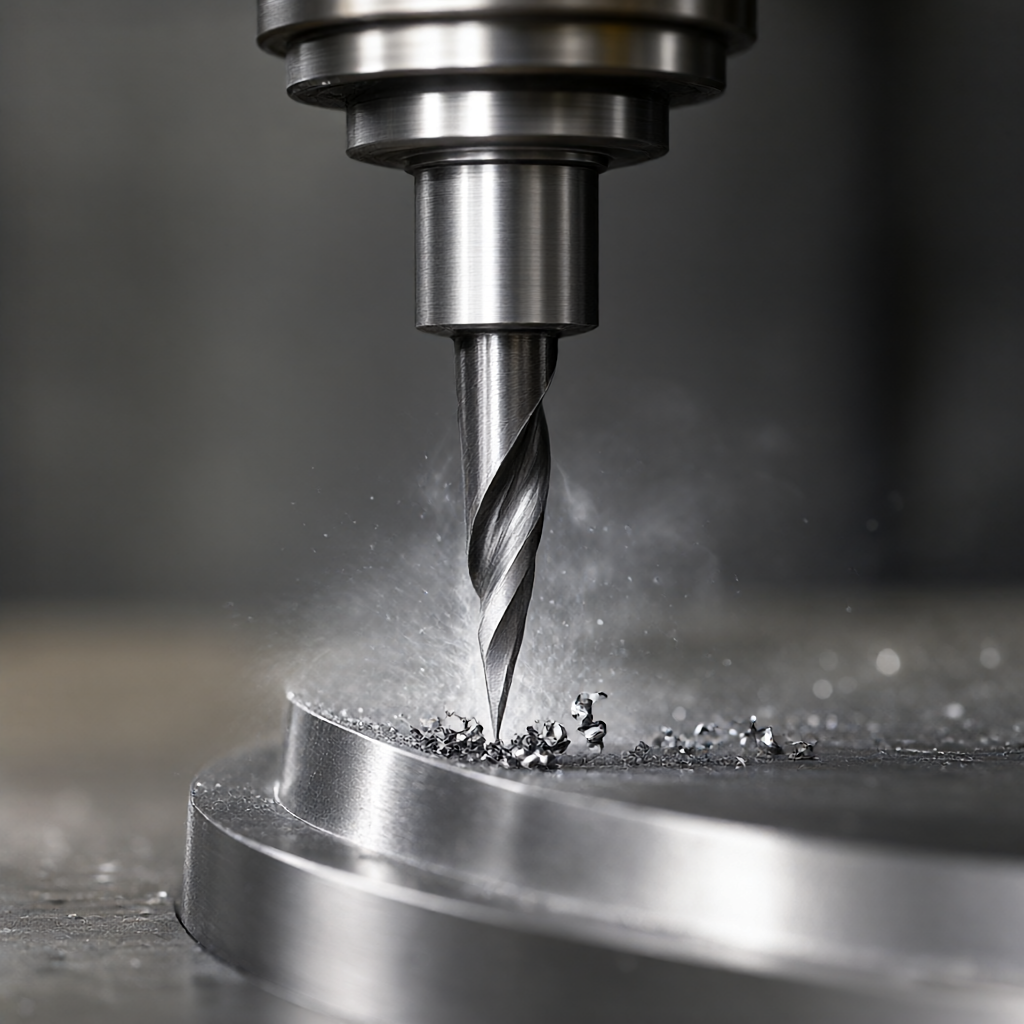
A seleção de ferramentas determina diretamente a altura residual e a eficiência de usinagem. O Ball Nose é padrão para usinagem de superfície curva, mas sua área de contato varia com o raio, resultando em uma taxa de remoção muito baixa da área da ponta. Para resolver esse problema, dois esquemas de melhoria são comumente adotados na indústria:
| Tipo do Cutter | Adaptabilidade de superfície | Taxa de remoção de material | Controle de rugosidade da superfície | Cenários de aplicação típicos |
|---|---|---|---|---|
| Padrão Ball Head Cutter | Excelente (cobertura global) | Baixa (baixa eficiência na ponta da faca) | Alto (sem marcas de contato) | Acabamento de superfícies orgânicas complexas e moldes |
| Cabeça de bola em forma de V/faca de chifre | Bom (precisa de tratamento de zoneamento) | Médio a alto (grande superfície de contato) | Médio (precisa de acabamento) | Usinagem áspera e semi-acabada de componentes estruturais aeronáuticos |
| Faca em V | Médio (apenas local) | Alto (em um ângulo específico) | em geral | Cavidade profunda bottom clean |
Para a produção em massa em busca de eficiência, o desbaste com uma faca em V de grande diâmetro e a limpeza e acabamento com uma faca de cabeça esférica de pequeno diâmetro são a clássica "estratégia de duas lâminas". Esta combinação aproveita a alta taxa de remoção de ferramentas grandes e garante a precisão dimensional em cantos afiados com ferramentas pequenas, geralmente reduzindo o tempo total de usinagem em 30%-40%.
Parâmetros críticos do processo e supressão de vibração
A vibração (vibração) na usinagem de múltiplos eixos é o principal assassino da qualidade da superfície. Os engenheiros precisam estabelecer parâmetros com base na rigidez dinâmica do sistema máquina-ferramenta da peça de trabalho da ferramenta. Em geral, na usinagem de liga de alumínio, a velocidade do fuso é definida em 12000-15000 rpm e a maior parte da zona de ressonância pode ser evitada quando a taxa de alimentação por dente é de 0,1 - 0,2 mm. Se houver ondulações periódicas na superfície, a velocidade do fuso deve ser reduzida imediatamente ou a taxa de alimentação por dente deve ser ajustada em vez de simplesmente modificar o caminho da ferramenta. Além disso, a escolha do ângulo de inclinação da ferramenta (Rake Angle) também é crucial: um ângulo de inclinação positivo ajuda na remoção de cavacos, reduz as forças de corte e é adequado para materiais macios, como alumínio e cobre; um ângulo de inclinação zero ou negativo oferece maior rigidez e é adequado para materiais difíceis de trabalhar, como aço inoxidável.
Critérios de aceitação e métodos de ensaio para a qualidade da superfície
O comprador não deve confiar apenas na inspeção visual da aparência ao aceitar peças curvas complexas. Um sistema de aceitação quantitativa deve ser estabelecido:
- Medição por coordenadas tridimensionais (CMM)Use um instrumento de taco ou uma sonda a laser para digitalizar a superfície e avaliar a tolerância de forma e posição. Para superfícies com Ra abaixo de 0,8 μm, a densidade de pontos CMM deve ser ≥ 5 pontos/mm² para capturar com precisão pequenos desvios. Concentre-se na detecção de superação dimensional em áreas com grandes mudanças de curvatura.
- Aparelho de rugosidade superficialAmostragem perpendicular à direção de corte para avaliar o valor de Ra. Deve-se prestar atenção à distinção entre "rugosidade do processo" e "micro-defeitos do próprio material", que devem ser julgados com a ajuda do microscópio. Ra 0,4 μm geralmente requer uma permissão de acabamento de 0,05 - 0,1 mm, e uma estratégia de torneamento de acabamento de alta velocidade ou fresagem de acabamento é usada.
- Verificação de interferênciaO fornecedor é obrigado a fornecer uma captura de tela de simulação de código NC pós-processado para demonstrar que não há colisão física entre a alça e a fixação da peça de trabalho na configuração mínima de corte excessivo de 0,01 mm. Esta é uma evidência crítica para avaliar a capacidade do software CAM e o rigor do processo.
Perguntas Frequentes (FAQ)
Em comparação com a usinagem de três eixos, onde está a vantagem de custo da usinagem de cinco eixos?
Embora o equipamento e as ferramentas de cinco eixos sejam caros, o homem-hora por peça é bastante reduzido. Para peças de cavidade profunda e características de ângulo múltiplo, os cinco eixos podem reduzir o número de grampos (uma vez para usinagem de várias faces) e reduzir o erro acumulado e o custo de fixação devido ao posicionamento secundário. Na produção em massa, a alta flexibilidade de agendamento dos cinco eixos ajuda a equilibrar a produção de fluxo misto de várias variedades e melhorar a utilização geral da capacidade.
Como julgar se o caminho da ferramenta multi-eixo do fornecedor é razoável e evitar "falso cinco eixos"?
"Falso cinco eixos" refere-se a usinagem de três eixos com apenas uma máquina-ferramenta de cinco eixos, ou simplesmente usar o eixo rotativo como o quinto eixo sem lógica de ligação. O fornecedor é solicitado a fornecer o registro de pós-processamento do software CAM e observar se o código G contém instruções de interpolação síncrona para S (velocidade de rotação) de vários eixos e eixos X/Y/Z e A/B/C. Ao mesmo tempo, pergunte se ele realizou a análise de otimização da atitude da ferramenta e se ele pode explicar a base para a seleção do ângulo de inclinação em uma determinada área. O processo multi-eixo real precisa de otimização global com base no modelo da peça de trabalho, no banco de ferramentas e nas restrições cinemáticas da máquina-ferramenta.
Quais riscos de processo devem ser particularmente observados ao processar superfícies curvas complexas de liga de titânio?
A condução de calor da liga de titânio é pobre, o calor de corte é fácil de acumular, resultando em desgaste rápido da ferramenta e até mesmo "faca pegajosa" para sucata de peças. Deve usar grande fluxo de fluido de corte para resfriamento e controlar estritamente a carga de energia do fuso. A ferramenta deve ser revestida com carboneto cimentado e o ângulo de ataque deve ser grande para reduzir a força de corte. A combinação de ferramentas de grande diâmetro, múltiplas arestas e pequeno diâmetro da aresta deve ser adotada no processo para manter alta velocidade e baixa alimentação, de modo a evitar o atrito entre a ferramenta e a superfície usinada.
Qual é o tamanho mínimo do recurso? Não há marcas de contato?
Na usinagem convencional de cinco eixos de ligas de alumínio, o tamanho mínimo da característica é geralmente de até 0,5 mm de raio. Com uma estratégia razoável de sobreposição de caminho de ferramenta (Overlap 5%-10%) e alta velocidade do fuso, a ausência teórica de marca de ferramenta pode ser alcançada. No entanto, a "ausência de marca de ferramenta" é um processo dinâmico que requer uma combinação de remoção de material e requisitos de rugosidade da superfície. Para requisitos de acabamento extremamente altos, como componentes ópticos, pode ser necessário um processo de polimento adicional, em vez de depender apenas do corte.
Como garantir a consistência das peças multi-eixo na produção em massa?
A consistência depende da precisão da repetição de fixação, do monitoramento do valor de compensação da ferramenta e da estabilidade do programa CAM. Um sistema de gerenciamento de vida útil da ferramenta deve ser estabelecido para substituir ou re-moer automaticamente cada N peças usinadas e medir novamente o valor de compensação. A fixação precisa de fixação de perfil ou sucção a vácuo é necessária para reduzir a interferência humana. As dimensões críticas são 100% inspecionadas antes do envio e os dados de varredura do CMM são mantidos para referência futura. A flutuação do tamanho do lote pode ser estabilizada dentro de ± 0,02 mm em uma fábrica com um sistema de controle de processo completo.
Conclusão e sugestão de ação
A usinagem de superfícies complexas com CNC de múltiplos eixos é uma engenharia de sistemas que envolve o acoplamento profundo de ferramentas, máquinas-ferramentas, estratégia CAM e ciência dos materiais. Como engenheiro de aquisição técnica ou P & D, você deve se concentrar não apenas no número de equipamentos, mas também na capacidade de planejamento de caminho de ferramenta, experiência em controle de vibração e sistema de rastreabilidade de qualidade do fornecedor. A ShowyMetal possui 72 máquinas CNC de múltiplos eixos que suportam precisão de ± 0,01 mm e acabamento superficial Ra0, 4 μm, oferecendo um serviço único, desde recomendações de DFM até controle de consistência de lote. Se você tiver desafios de usinagem para peças curvas complexas, envie desenhos 3D e requisitos técnicos, e nossa equipe de engenharia personalizará sua estratégia de caminho de ferramenta e orçamento rápido.



