





Projeto de peças complexas de torneamento CNC: pontos-chave para evitar interferência e deformação. Na fabricação de precisão, muitas sucatas devido a interferência ou deformação térmica resultam de omissões de projeto anteriores. Este artigo analisa os efeitos da rigidez, caminho da ferramenta e dissipação de calor na precisão do torneamento e fornece uma estratégia de prevenção de nível de engenharia.;
Análise das principais causas da interferência e deformação
Interferência de ferramentaRefere-se à colisão física entre o caminho da ferramenta e a superfície usinada da peça de trabalho, gabarito ou estrutura da máquina-ferramenta durante o giro. É comum em peças de eixo longas e finas ou contornos complexos com cavidades profundas. A interferência leva diretamente ao colapso da ferramenta ou ao alarme da máquina-ferramenta e à interrupção da produção.
Deformação de calor e efeito de alívio de faca
O calor de corte leva ao aumento da temperatura local da peça de trabalho, a diferença do coeficiente de expansão térmica leva à deriva dimensional. Ao mesmo tempo, a força de corte faz com que a peça de trabalho alongada produza deformação elástica (corte), o encolhimento após o resfriamento leva à supertolerância dimensional.
Restrição de projeto e otimização de rigidez da relação comprimento-diâmetro
Para oCNC em tornoPara usinagem, a relação L/D da peça de trabalho determina diretamente a estabilidade da usinagem. Princípios gerais: L/D de usinagem de torno de 3 eixos é menor que 5; a estrutura central pode ser estendida para 8; a combinação de máquina de deslocamento ou torneamento pode ser superior a 10. Se L/D exceder 8 durante o projeto, o suporte auxiliar (estrutura central/alto nível) deve ser introduzido ou a estrutura deve ser modificada.
Se houver furos profundos ou ranhuras cegas dentro da peça de trabalho e a espessura da parede for inferior a 10% da relação comprimento-diâmetro, a vibração e o estresse térmico durante o corte serão significativamente ampliados. Recomenda-se aumentar a espessura da parede em partes não críticas para mais de 0,8 - 10 mm ou aliviar o estresse por usinagem de desbaste em etapas.
Planejamento do caminho da ferramenta e programação sem interferência
CompilaçãoRotina de torneamentoO caminho de ligação entre o eixo Z e o eixo X deve evitar a superfície de precisão que foi girada. Atenção especial deve ser dada ao girar o furo interno ou a extremidade escalonada do eixo, o caminho de saída da ferramenta deve ter margem suficiente (geralmente maior que o raio da ferramenta +0,2 mm).
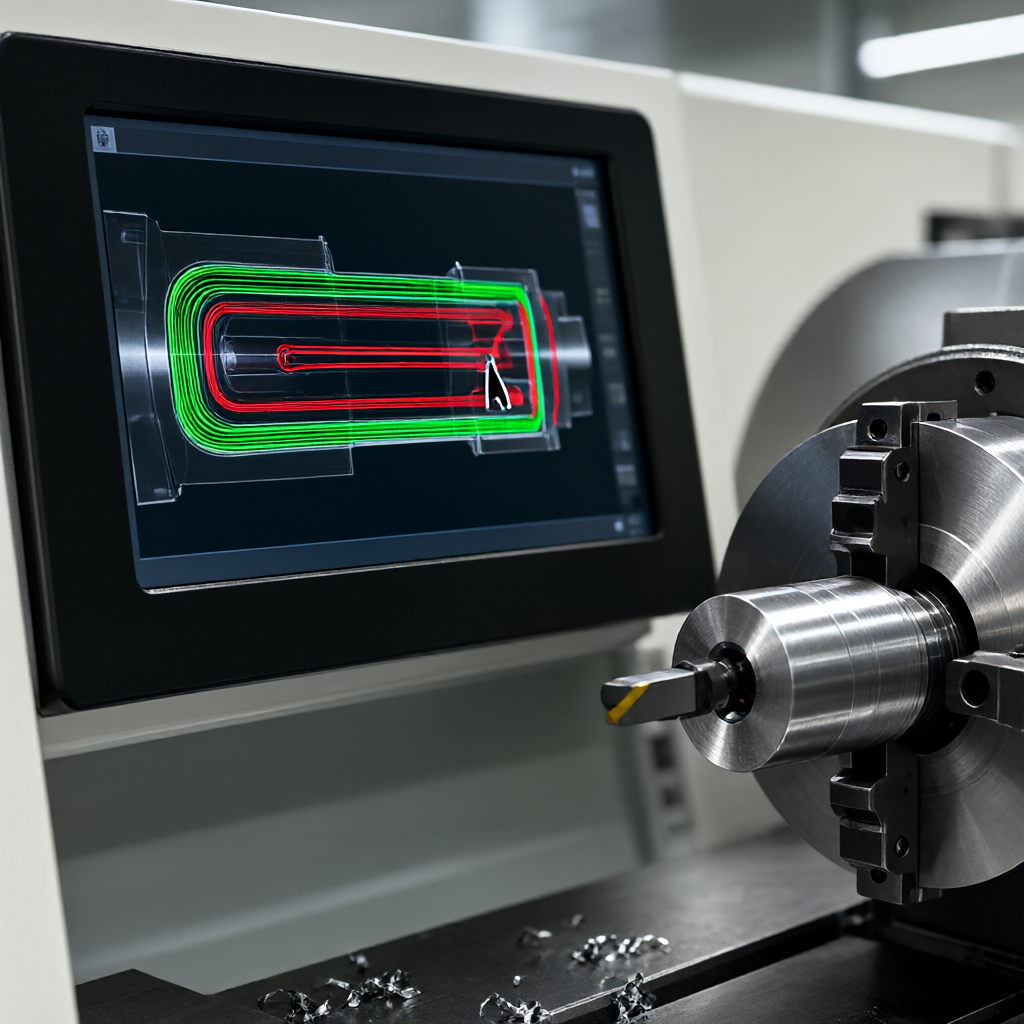
- Compensação do raio da ferramenta de cópia:Evite a colisão de cantos afiados e o chanfro deve ser superior a C0.5; se for necessário usar cantos afiados, a entrada de corte deve ser realizada por várias vezes.
- Ponto de troca de ferramentas:Afaste-se da superfície da peça de trabalho e reserve uma folga de segurança de 3-5mm para evitar arranhões na superfície usinada ao trocar de ferramenta.
- Base de configuração da ferramenta:Estabelecer uma origem coordenada unificada para evitar a interferência causada pelo erro acumulado causado pela conversão de referência.
Seleção de ferramentas, resfriamento e estratégia de controle térmico
Influência direta na seleção de ferramentasQuantidade de deformaçãoAs inserções de carboneto cimentado (por exemplo, YG8/YG6) têm alta velocidade de corte, mas baixa condutividade térmica, enquanto o aço de alta velocidade (HSS) tem boa condutividade térmica, mas fraca resistência.
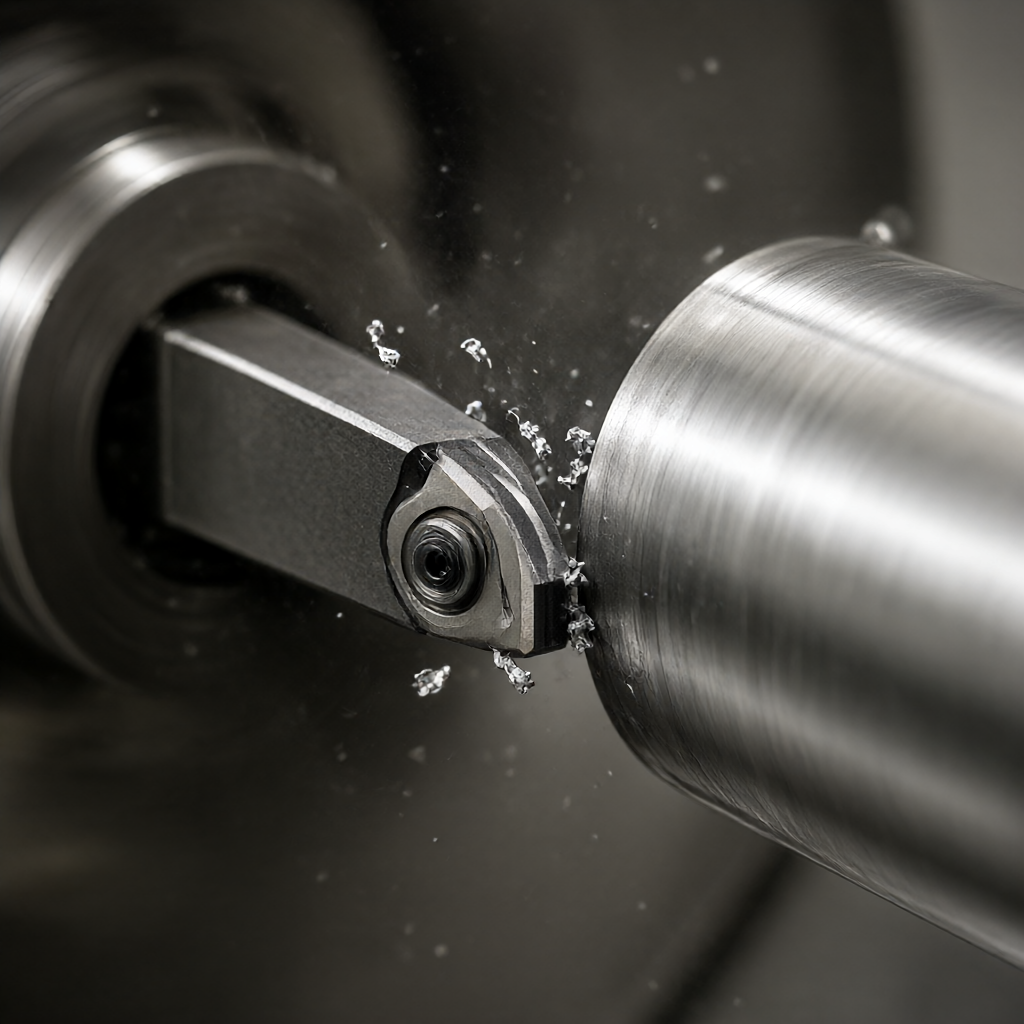
No aspecto do resfriamento, a lubrificação de micro pressão (MQL) é melhor do que a grande quantidade de fluido de corte na usinagem de liga de titânio ou aço resistente ao calor. Embora a grande quantidade de fluido de corte esfrie rapidamente, a mudança repentina de temperatura da superfície da peça de trabalho levará ao estresse térmico residual e à deformação da peça de torneamento. A chave para reduzir a folga da ferramenta é controlar razoavelmente a velocidade de alimentação e a quantidade de alimentação (ap) e manter a força de corte estável.
Comparação de esquemas compostos de torneamento e torneamento e fresagem
Para peças complexas, o giro simples de 3/4 eixos pode não ser capaz de evitar a interferência, portanto, é necessário introduzir o composto de torneamento e fresagem de 5 eixos.
| Dimensão de contraste | 3/4 eixo CNC Torno | 5 eixos torneamento e fresagem máquina-ferramenta composta |
|---|---|---|
| Risco de intervenção | O caminho de entrada/saída da ferramenta é limitado e é fácil colidir com a peça de trabalho/fixação. | Baixa. Ligação do eixo B/eixo C para evitar a superfície usinada em um grande ângulo |
| Controle de deformação de trabalho | Dependente do design da braçadeira (quadro central), liberação lenta de tensão residual | A fresagem de torneamento multi-face é concluída com uma única fixação, com distribuição de tensão uniforme e pequena deformação. |
| Partes aplicáveis | Eixo escalonado, tipo de manga, peça de forma especial simples (L/D)< 5) | Conchas complexas, juntas aeronáuticas, peças poliédricas (L/D > 8) |
| Limite superior de precisão de processamento | ± 0,02 mm (sem fixação auxiliar) | ± 0,01 mm (após ajuste de compensação térmica) |
Conclusões:Quando as peças envolvem ranhuras multidirecionais, chanfros de face final ou superfícies curvas complexas, se a verificação de interferência de torneamento de 3 eixos falhar, ela deve ser atualizada diretamente para o esquema composto de torneamento e fresagem. Embora o custo de uma peça seja ligeiramente maior, o erro acumulado causado pela fixação múltipla pode ser economizado.
Pontos-chave da operação: revisão DFM e verificação do primeiro artigo
A revisão do DFM (Design for Manufacturing) é a última linha de defesa contra interferência e deformação durante a fase de docking de engenharia.
- Raio mínimo de ângulo agudo:O canto interno do giro deve ser maior que R0.5, caso contrário, a ferramenta não pode ser formada e é fácil de quebrar.
- Buraco de dissipação de calor/slot de redução de peso:As ranhuras de dissipação de calor simétricas são projetadas em peças de parede grossa (>20mm) para reduzir a deformação após o resfriamento.
- Reserva de dados:A permissão de moagem/acabamento (0,3 - 0,5 mm) deve ser reservada para as superfícies de dimensão crítica para evitar que as tensões na fase de desbaste sejam refletidas diretamente na dimensão final.
Deve ser realizado no processamento do primeiro artigoInspeção de controle de processoAlém da inspeção em grande escala de três coordenadas, é necessário detectar a diferença de deformação entre o estado natural e o estado de fixação da peça (resiliência após a liberação). Se a resiliência for superior a 0,01 mm, é necessário modificar a força de fixação ou ajustar os parâmetros de acabamento (por exemplo, reduzir a capacidade de alimentação para 0,05 - 0,1 mm e a capacidade de alimentação para 0,05 mm/rev).
Perguntas Frequentes (FAQ)
Como uma peça de torneamento CNC complexa pode determinar a necessidade de uma estrutura central?
A regra geral é que a estrutura central deve ser usada quando o comprimento livre da peça (distância entre os dois pontos de suporte principais) exceder 5 vezes seu diâmetro mínimo ou quando a vibração da ferramenta for significativa durante a usinagem.
A deformação da peça de torneamento de liga resistente ao calor é séria, como reduzi-la?
Materiais de baixa condutividade térmica, como liga de titânio e Inconel, são fáceis de acumular calor. Recomenda-se usar grande alimentação/pequena quantidade de alimentação traseira para manter a força de corte contínua e auxiliar o resfriamento de alta pressão e micro para alinhar diretamente a ponta da ferramenta. A quantidade de alimentação deve ser reduzida para 0,02 - 0,03 mm/rev no estágio de acabamento para controlar o estresse térmico superficial.
Como evitar arranhões na superfície de precisão usinada ao trocar a ferramenta?
Use o ponto de troca de ferramenta de posicionamento rápido (G00) no procedimento, que deve ser definido dentro da folga de segurança do eixo de rotação da ferramenta e a pelo menos 5mm da superfície da peça de trabalho. Ao mesmo tempo, defina a altura de segurança da ação de abertura/fechamento da porta do carregador de ferramentas para evitar a interferência do braço da ferramenta.
É um problema de precisão de máquinas-ferramenta para girar o eixo fino e fino e dobrá-lo?
Não é necessariamente a precisão da máquina-ferramenta. Em 90% dos casos, a deformação elástica (corte) ou a deformação térmica são liberadas. Isso pode ser verificado melhorando a fixação (por exemplo, três mandíbulas hidráulicas + alto nível de cauda), aumentando a margem de passagem da ferramenta de acabamento ou deixando repousar por 24 horas após a usinagem (após o alívio da tensão).
A interferência com a máquina de cartão pode ser completamente evitada modificando o design?
Sim. Altere a ranhura profunda complexa para escalonada, aumente o ângulo de entrada da ferramenta (por exemplo, ângulo de guia de 15°) ou altere o ângulo afiado da superfície não acoplada para chanfro/filete. Antes de emitir o desenho do projeto, realize a detecção de colisão de caminho completo (detecção de falhas) através do software CAM.
Conclusão e sugestão de ação
Para evitar a interferência e a deformação do giro, é necessárioDesign, programação, usinagem, inspeçãoquatro fases de sinergia. A ShowyMetal possui 72 máquinas CNC de 3/4/5 eixos e atuadores para fornecer revisão de interferência DFM e comparação de opções de usinagem para precisão de ± 0,01 mm e requisitos de tamanho de lote de alto brilho. Se você tiver desenhos de torneamento CNC com grande diâmetro, sensibilidade à deformação térmica ou interferência espacial complexa, envie desenhos e requisitos de processo para o departamento de engenharia e forneceremos uma avaliação detalhada de capacidade de fabricação e cronograma de entrega em lote (entrega em lote regular de 15 a 25 dias).



