Definição central e base de julgamento do padrão de rugosidade da superfície de torneamento CNC
No campo da fabricação de precisão, a rugosidade da superfície de torneamento CNC é um índice chave que determina o atrito, a vedação, a resistência ao desgaste e a qualidade da aparência das peças. Para os compradores técnicos e engenheiros, é o primeiro passo para evitar a controvérsia de aceitação para definir o critério de julgamento do parâmetro de rugosidade. No sistema de parâmetros de textura de superfície internacionalmente aceito, a altura média aritmética Ra é o índice mais comumente usado, que representa a profundidade média da flutuação geométrica microscópica da superfície. Além disso, a altura máxima Rz e a altura de dez pontos R10 também são frequentemente usadas como parâmetros auxiliares para monitorar os valores de pico e vale locais da superfície. De acordo com a ISO 21920-1:2013, em estruturas mecânicas gerais, o valor Ra da superfície de corte é geralmente controlado entre 1,6 μm e 0,8 μm, enquanto na superfície de ajuste de precisão ou na superfície de vedação hidráulica, o valor Ra é frequentemente necessário para ser reduzido para 0,4 μm ou mesmo 0,2 μm. Entende-se que esses parâmetros não são valores numéricos simples, quanto menor, melhor. Uma rugosidade muito pequena aumentará o custo de usinagem e pode reduzir a capacidade de armazenamento de óleo sob condições específicas de trabalho, portanto, deve ser definida razoavelmente em combinação com a função da peça.
Quatro fatores de processo que afetam a rugosidade da superfície de torneamento CNC
A qualidade da superfície não é determinada por uma única variável, mas é o resultado da interação entre parâmetros de corte, estado da ferramenta, material da peça de trabalho e rigidez da máquina-ferramenta.
- Parâmetros de corte:A profundidade da marca de ondulação residual é determinada diretamente pela quantidade de corte ap. No estágio de acabamento, o valor de Ra pode ser significativamente melhorado diminuindo ap para menos de 0,05 mm e combinando com uma velocidade de alimentação mais alta. No entanto, uma velocidade de corte vc muito alta levará ao aumento da temperatura da ponta da ferramenta e ao desgaste da ferramenta, enquanto uma velocidade de corte muito baixa levará ao acúmulo de cavacos e ao rasgo da superfície. Um ponto de equilíbrio deve ser encontrado dentro da faixa de velocidade de corte recomendada do material.
- Geometria da ferramenta e desgaste:O raio do arco da aresta de corte re é a chave para determinar a rugosidade teórica. Quanto maior re, mais longe o ponto da aresta de corte real está do ponto de corte teórico, menor a área residual teórica e a superfície mais lisa. Enquanto isso, a quantidade de desgaste da aresta de corte VB mudará diretamente a trajetória de corte, e a rugosidade da superfície se deteriorará acentuadamente quando o desgaste exceder o limite.
- Propriedades do material da peça de trabalho:Aço de alta dureza, aço inoxidável e liga de titânio devido à sua boa tenacidade, forte tendência de endurecimento do trabalho, fácil de aderir à faca ou produzir rebarbas durante o giro, maior sensibilidade à qualidade da superfície do que a liga de alumínio.
- Rigidez da máquina:A vibração da máquina-ferramenta pode deixar uma marca de vibração de alta frequência na superfície da peça de trabalho.
Comparação de parâmetros de rugosidade superficial de materiais de torneamento CNC comumente usados
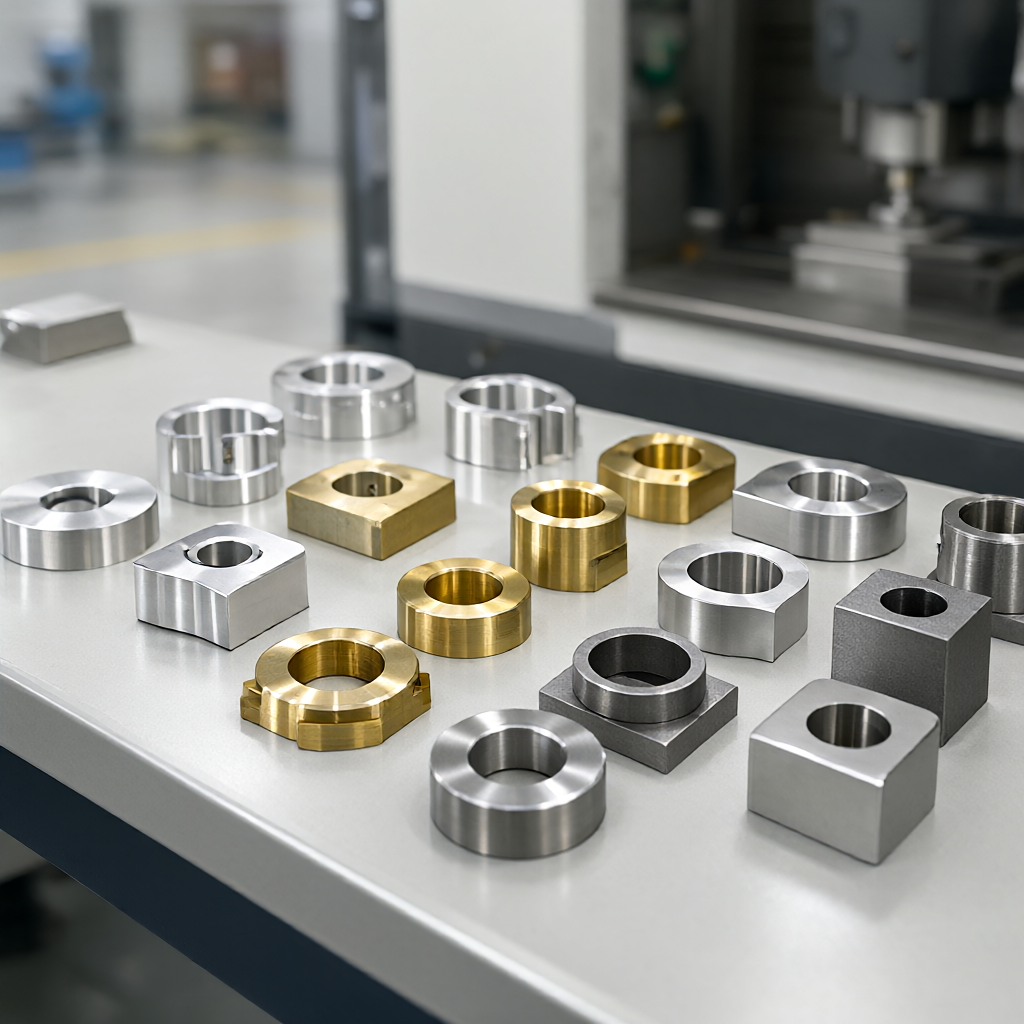
O comportamento de corte de diferentes materiais no torneamento CNC varia muito, o que afeta diretamente o limite superior da qualidade final da superfície. A tabela a seguir resume a faixa de referência de rugosidade da superfície que pode ser alcançada de forma estável para materiais comuns sob o processo de torneamento padrão e as melhores condições de trabalho aplicáveis. Esses dados são baseados em valores empíricos de ferramentas de carboneto cimentado comuns e fluidos de corte convencionais, que precisam ser ajustados de acordo com a designação específica na produção real.
| Categoria do material | Designação típica/material | Rotina convencional Ra (μm) | Acabamento/Polimento Ra (μm) | Principais fatores de influência da qualidade da superfície |
|---|---|---|---|---|
| alumínio liga | Discussão: 6061-T6, 7075-T6 | 0.8- 1.2. | 0.2 0,4 milhões. | Baixa sensibilidade à velocidade de corte, fácil de obter superfície lisa; deve evitar o enrolamento de sucata de alumínio causado por arranhões. |
| Aço carbono/inoxidável | Aço 45 #, 304/316L | 1.2 1,6 milhões. | 0.4 0,8 milhões. | Boa tenacidade, fácil de aderir à faca;316L processamento endurecimento forte, precisa de máquinas-ferramentas de alta rigidez e grande ferramenta de ângulo de inclinação. |
| Cobre em Alloys | H62 Brasão, T2 Cobre | 0.8-1,0 milhões | 0.2 0,4 milhões. | Excelente ductilidade, fácil aderência; grande ângulo traseiro, grande ângulo de ataque e maior fluxo de fluido de corte são necessários. |
| Engenharia de Plásticos | Composição PEEK, PTFE, PBT | 0.8 1,6 milhões. | 0.4 0,8 milhões. | Alta sensibilidade ao calor, corte a seco fácil de derreter e aderir; corte úmido ou redução da taxa de alimentação é recomendada. |
Como pode ser visto na tabela, as ligas de alumínio e cobre são geralmente mais vantajosas do que o aço inoxidável no controle da rugosidade da superfície de torneamento devido à sua baixa força de corte e não são facilmente endurecidas, enquanto que para plásticos de engenharia, embora a rugosidade teórica possa atingir um nível relativamente baixo, a estabilidade do processo depende muito do meio de resfriamento.
Três principais métodos de medição da rugosidade da superfície de torneamento CNC
"Incerteza" é o ponto de dor na aparência e aceitação de precisão de muitas fábricas. A escolha do método de medição correto não está apenas relacionada à precisão dos dados, mas também à eficiência da medição. Atualmente, a indústria adota principalmente três métodos de detecção, ou seja, tipo de caneta, tipo óptico sem contato e confocal a laser, cada um com suas próprias vantagens e desvantagens.
Teste de rugosidade de superfície stylus
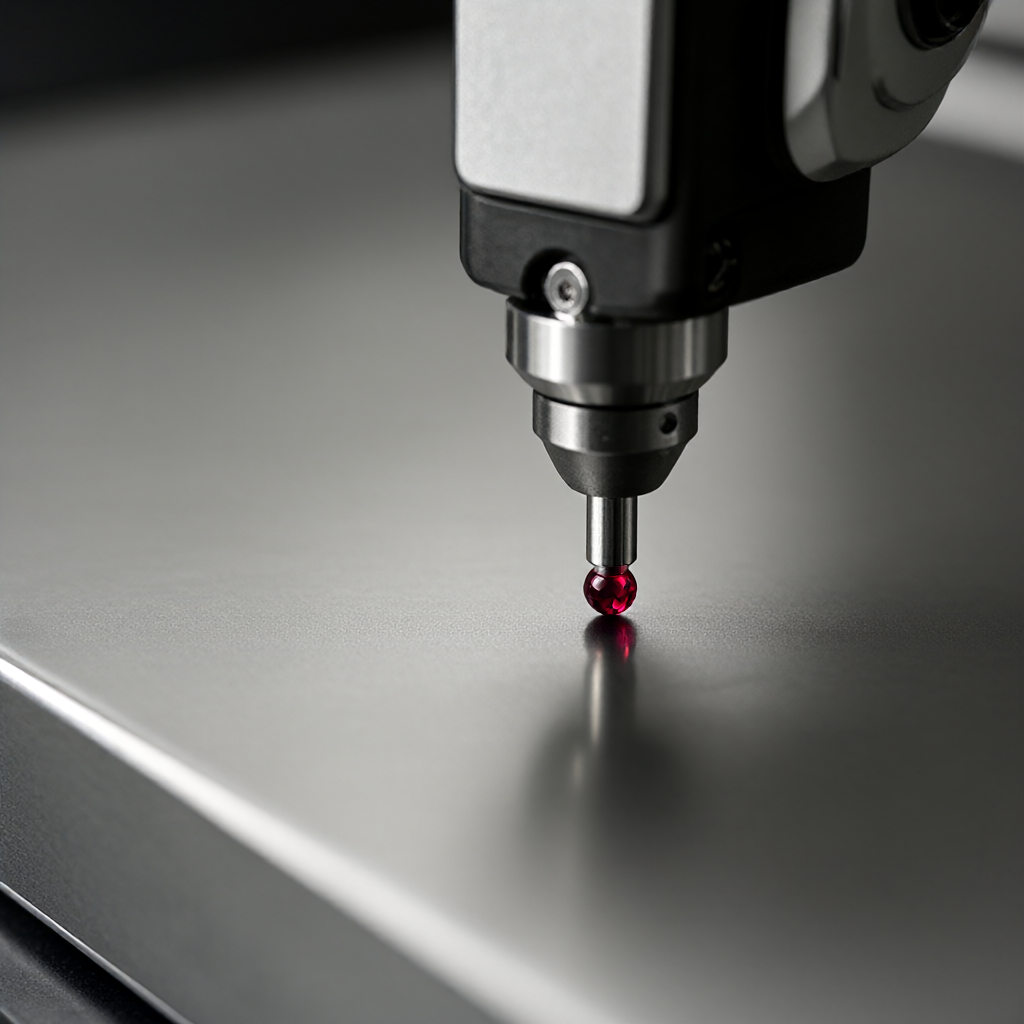
Este é o método de detecção mais amplamente utilizado e relativamente controlável. O sensor capta o sinal elétrico da ponta da agulha movendo-se para cima e para baixo através da caneta de rubi na superfície da peça de trabalho e obtém os parâmetros Ra e Rz através da operação de integração. Suas vantagens são boa adaptabilidade à superfície metálica, valor de medição estável e conformidade com o padrão ISO 4287.