





Na produção de furos de usinagem CNC de precisão, o processo de rebarbação determina diretamente a precisão de montagem, a segurança elétrica e a consistência da aparência das peças. A ShowyMetal, como fabricante de CNC com foco na personalização em massa, oferece um serviço completo, desde a fresagem de 3 eixos/5 eixos até o torneamento CNC, combinado com tratamentos de superfície como anodização e jateamento de areia para garantir uma tolerância de abertura de ± 0,01 mm, um acabamento superficial de Ra0, 4 μm e controle total da qualidade da borda após a remoção de rebarbas.
Principais valores de engenharia e risco de falha do processo de rebarbação
Burrs não são apenas defeitos visuais, mas também problemas funcionais. Na usinagem através de furos, as forças de corte fazem com que o material rasgue em vez de cortar completamente, resultando em saliências metálicas microscópicas. Se não forem removidas efetivamente, podem causar os seguintes problemas:
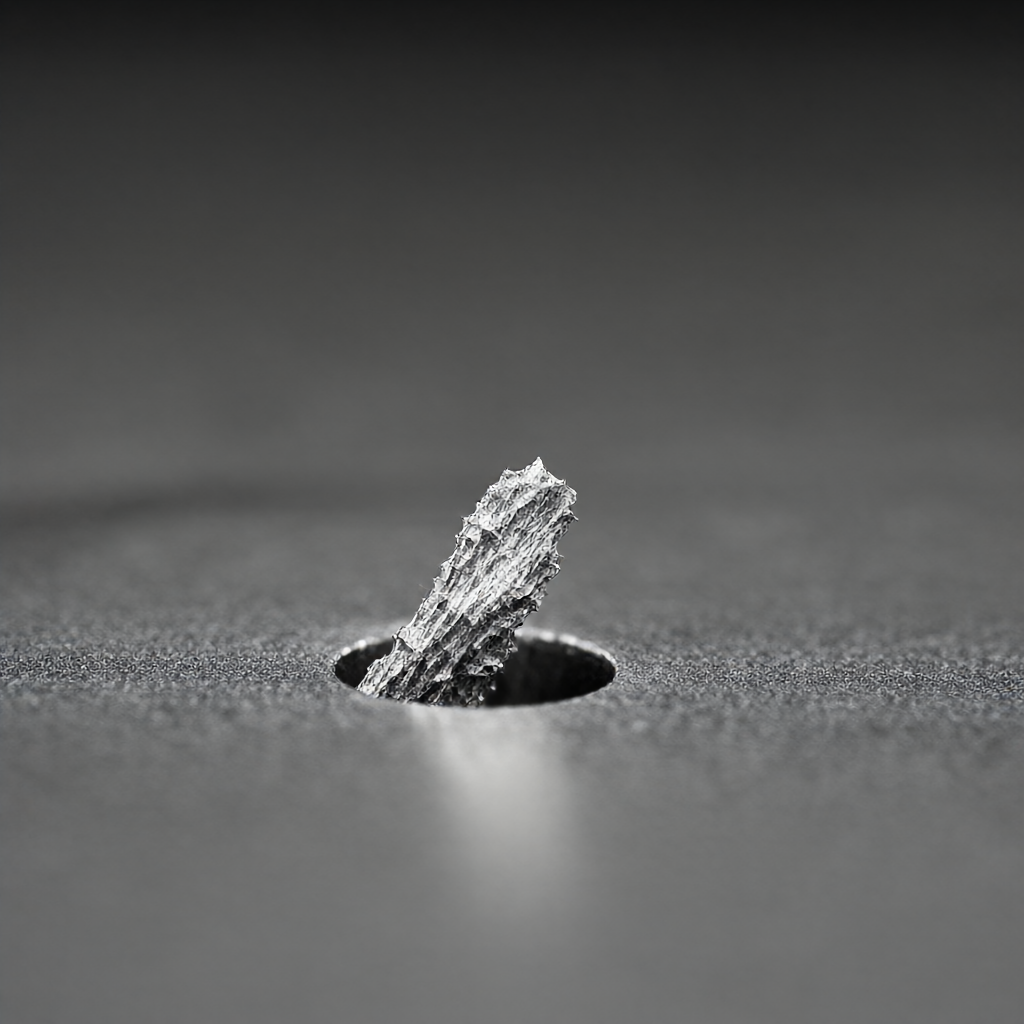
- Interferência de montagem: As rebarbas prendem os encaixes, aumentando a resistência à montagem e até mesmo fazendo com que os fios deslizem.
- Curto elétrico: Em semicondutores ou equipamentos de comunicação, rebarbas de cobre ou alumínio não limpas podem causar curto-circuito entre as camadas da placa PCB.
- Pobre galvanoplastia: O eletrólito é fácil de se acumular em rebarbas, resultando em descamação ou espessura desigual da camada de revestimento.
- Concentração de stress: Bordas afiadas tornam-se a fonte de rachaduras por fadiga, reduzindo a vida útil da peça.
Portanto, a rebarbação deve ser um procedimento padrão no fluxo de usinagem CNC e não uma correção posterior.
Comparação e seleção de técnicas de rebarbação comumente usadas
A seleção do processo varia significativamente para diferentes materiais (alumínio, aço, aço inoxidável, latão, plásticos de engenharia) e tamanhos de poros. A tabela a seguir compara os cenários aplicáveis e as vantagens e desvantagens das três soluções principais:
| Tipo de processo | Materiais aplicáveis | Vantagem | Limitações e Precauções |
|---|---|---|---|
| Debroca mecânica | Aço, aço inoxidável, latão | Alta eficiência e automação on-line; adequado para produção em massa | Ferramentas de carboneto tendem a se desgastar; pode causar deformação em peças de parede fina |
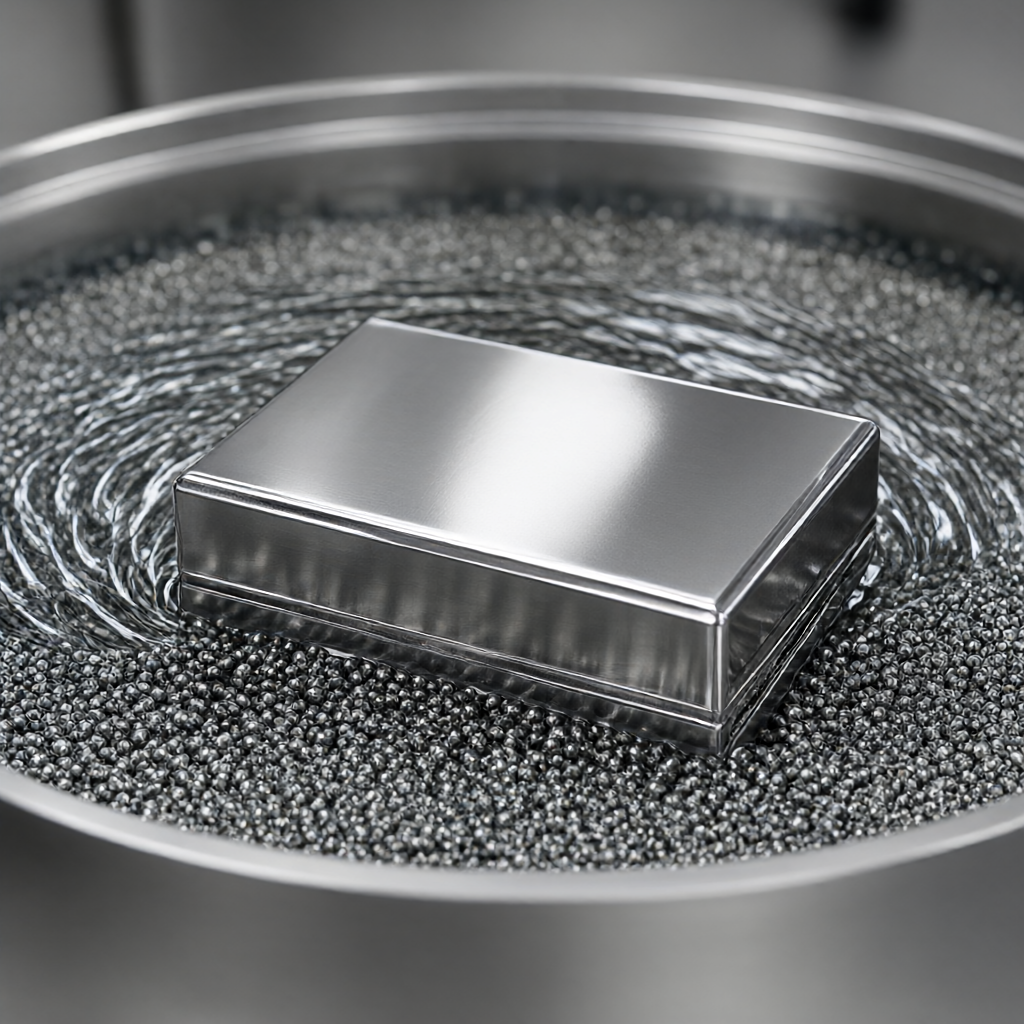
| Vibração Deburring | Alumínio, ligas de zinco, plásticos | Sem estresse de contato, evitando arranhões na superfície; adequado para cavidades complexas | Demora muito tempo; efeito limitado em buracos cegos profundos |
| Debroca química | Aço, alumínio (deve ser estritamente distinguido) | Pode lidar com rebarbas internas difíceis de alcançar; superfície uniforme | Risco residual de corrosão; necessidade de lavagem rigorosa com água; alta pressão de proteção ambiental |
Sugestões para seleção de tipo: Para pedidos de lotes de superfície de alto brilho da ShowyMetal, a rebarbação mecânica combinada com a limpeza ultrassônica é uma combinação comum; para peças aeroespaciais de precisão, a rebarbação por vibração é melhor; para peças plásticas de múltiplas cavidades, a otimização do processo de moldagem por injeção é priorizada para reduzir os requisitos subsequentes de rebarbação.
Principais pontos de operação de rebarbação on-line na usinagem CNC através de furos
A rebarbação on-line é a integração de ações de rebarbação em programas CNC para reduzir o aperto secundário. Os principais parâmetros incluem:
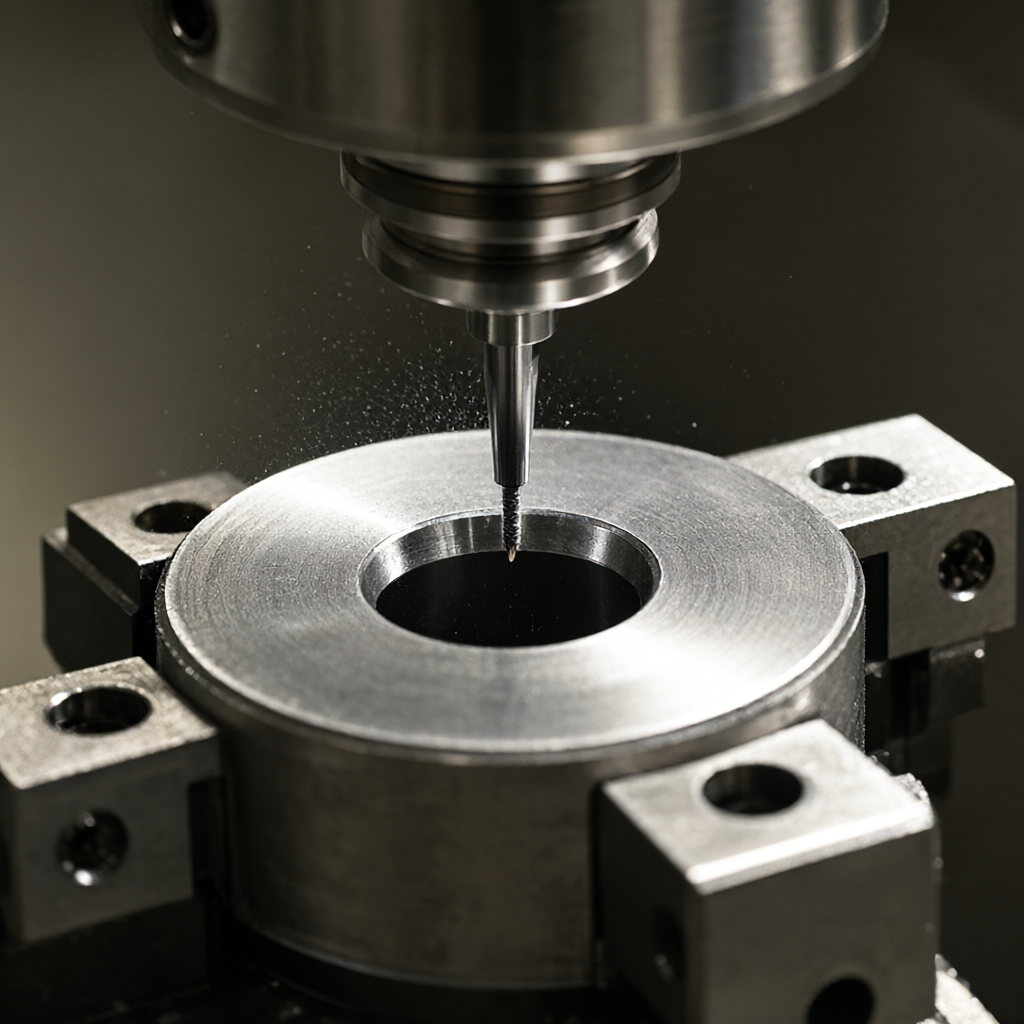
- Seleção de ferramentas: Use um cortador de filete (Ball-nose) ou um cortador de rebarbação especial com um raio ligeiramente menor que o diâmetro do furo para evitar danos à parede do furo.
- Velocidade de rotação e alimentação: A velocidade de rebarbação é geralmente de 50% a 70% da velocidade de acabamento e a taxa de alimentação é reduzida para 30% para evitar estrias.
- Desenho do caminho da faca: O caminho da ferramenta de rebarbação anular é projetado para a borda do orifício, em vez de simplesmente cortar em linha reta. O furo profundo deve ser dividido em várias entradas, cada uma com remoção de 0,02 - 0,05 mm.
- Gestão de Refrigerantes: Certifique-se de que os chips sejam completamente perfurados para evitar rebarbas secundárias causadas pelo acúmulo de chips.
Para o furo multi-face de usinagem de 5 eixos, a interferência da ferramenta deve ser calculada com antecedência e a viabilidade do caminho da ferramenta deve ser verificada pelo programa de pós-processamento.
Diferenças no processo de rebarbação para diferentes marcas de materiais
As propriedades do material determinam a dificuldade de rebarbação. Alloy (por exemplo, 6061-T6) alta tenacidade, fácil de produzir rebarbas semelhantes a filamentos, corte de baixa alimentação; aço inoxidável (por exemplo, 304/316L) alta dureza, baixa condutividade térmica, fácil aderência à faca, alta velocidade de rotação + resfriamento suficiente; latão (C360) fácil de processar, mas fácil de deformar, rebarbação suave. plásticos de engenharia (por exemplo, PEEK, nylon) rebarbas são fibrosas, moagem mecânica fácil de produzir adsorção eletrostática, recomenda-se combinar vibração ou rebarbação de baixa temperatura. ShowyMetal suporta uma variedade de personalização de materiais, e os parâmetros do processo são ajustados individualmente pela equipe de engenharia com base na designação do material e nas características do lote.
Inspeção de qualidade e critérios de aceitação após a rebarbação
O efeito de rebarbação não deve ser apenas visual, mas deve ser inspecionado quantitativamente:
- Inspeção visual: Inspecione o orifício com uma ampliação de 40X e não há protuberâncias visíveis.
- Inspeção tátil/gauge: Use um medidor de sensor de 0,05 mm para deslizar ao longo do orifício sem sensação de fio; para peças precisas, toque levemente com os dedos (luvas devem ser usadas para evitar manchas de óleo).
- Medição Altímetro: Para superfícies de acoplamento críticas, meça o perfil da borda do orifício usando um medidor de rugosidade superficial para garantir que o valor de Ra atenda aos requisitos de impressão (geralmente ≤ Ra0, 8 μm).
- Testes funcionais: Teste as peças de montagem e meça se a quantidade de folga está dentro da tolerância de projeto.
A ShowyMetal está equipada com um medidor de medição e rugosidade óptica de três coordenadas que realiza uma inspeção completa ou uma verificação pontual de acordo com o AQL antes do envio para garantir a consistência do lote.
Modos comuns de falha de rebarbação e esquemas de evasão
Falhas comuns de rebarbação na fabricação incluem:
- Burr Residências: Causa: passivação da ferramenta, alimentação muito rápida. Evasão: verificação regular da ferramenta, otimização dos parâmetros de corte.
- Ampliação/redução do orifício: Causa: Deformação elástica devido à força excessiva de rebarbação. Evasão: quantidade de corte leve, alimentação múltipla, medição imediata após a rebarbação.
- Superfície arranhada: Causa: salto de ferramenta de rebarbação mecânica ou raspagem de chips. Evasão: uso de anel guia, resfriamento aprimorado e lavagem, correspondência de tamanho de partícula de mídia de rebarbação vibratória.
Como escolher o processo de rebarbação com base no tamanho do furo?
O furo pequeno (20mm) é mecanicamente eficiente e adequado para rebarbação em linha.
Quais são as principais diferenças entre os parâmetros de rebarbação de peças de alumínio e aço?
Alumínio requer baixa alimentação e alta velocidade de rotação para evitar a aderência da faca e rebarbas longas; aço requer maior carga de rebarbas e pressão do líquido de arrefecimento para cortar rebarbas duras.
A rebarbação afeta o valor Ra do acabamento da superfície?
A rebarbação realizada corretamente não deteriora significativamente o acabamento e, se a trajetória da ferramenta não for projetada adequadamente ou a velocidade de rotação for muito baixa, as estrias podem ser introduzidas, resultando em flutuações nos valores de Ra.
Como garantir a consistência da rebarbação na produção em massa?
A compensação da ferramenta é bloqueada por programas CNC, pontos de inspeção fixos (por exemplo, perfis de orifício medidos a cada 50 peças), variações manuais são reduzidas usando gabaritos de ferramentas automatizados e inspeções de processo são realizadas pelo departamento de qualidade.
Todos os buracos precisam ser rebarbados?
Superfícies não acopladas, não condutoras, não exibidas visualmente, onde a altura da rebarba está dentro da tolerância de montagem e não tem impacto funcional, pequenas rebarbas podem ser retidas para reduzir o custo após a aprovação da engenharia do cliente, mas devem ser claramente marcadas no desenho ou BOM.
Para resumir, a rebarbação é um elo fundamental no ciclo fechado da qualidade da usinagem CNC. A seleção de processos adequados, o controle de parâmetros e a inspeção rigorosa podem garantir que as peças sejam transformadas de "usinadas" para "realmente utilizáveis". ShowyMetal fornece suporte a todo o processo, desde a recomendação de DFM até a entrega em lote. Se você tiver dúvidas sobre o processo de rebarbação de peças através de furos ou desenhos que precisam ser avaliados, bem-vindo a fornecer especificações detalhadas e requisitos de material, forneceremos soluções de processo e cotações com base na experiência de engenharia.



