





A permissão de moagem e o controle de ondulação da bucha de rolamento de precisão de usinagem CNC de cinco eixos
na fabricação de buchas de urso de precisão,Maquinação CNC de cinco eixosÉ um pré-passo crítico para equilibrar geometrias complexas com o processo de moagem subsequente. O conflito central que os engenheiros geralmente enfrentam é como reservar espaço suficiente na fase de moagem áspera.Grinding Subsídioem ord para eliminar o desvio da ferramenta e a deformação térmica e evitar a redução da eficiência final de moagem de precisão ou a flutuação de dimensão excessiva causada por excesso de margem.
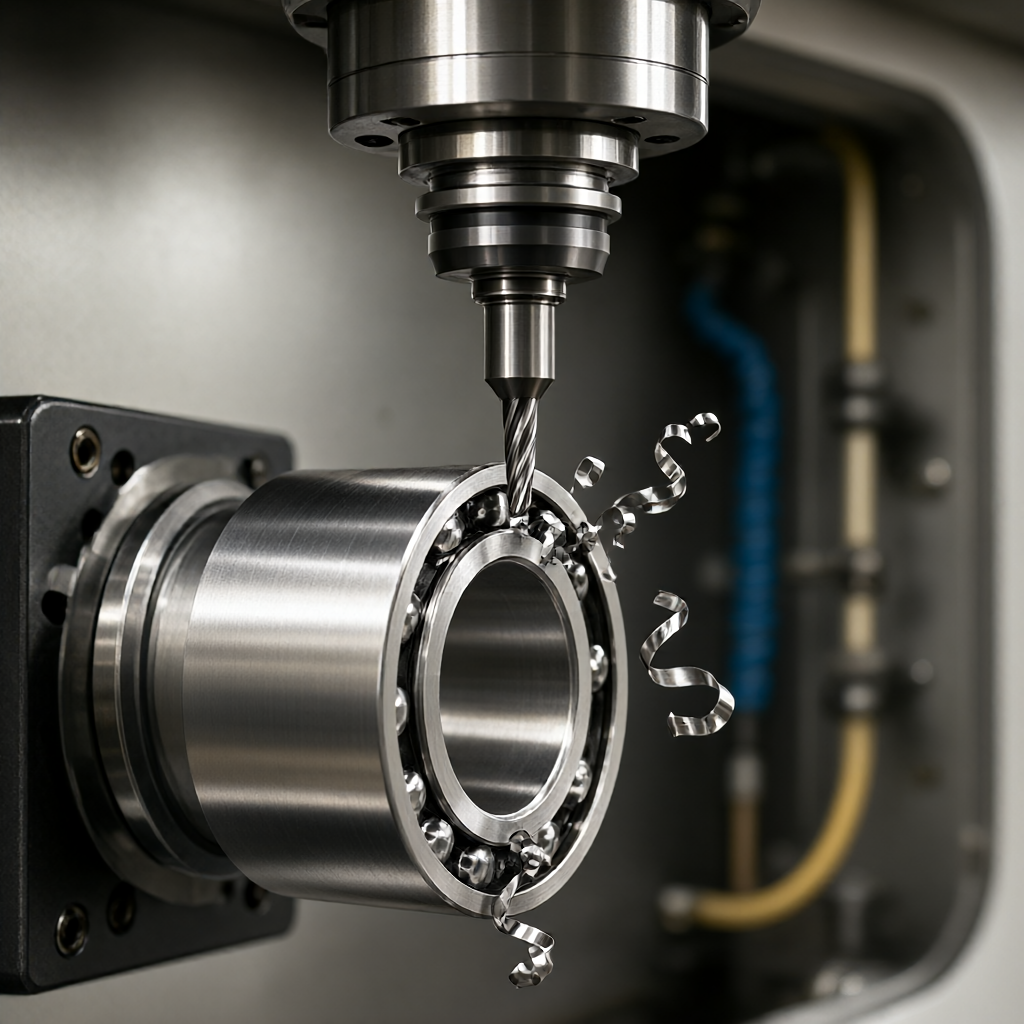
Princípio de engenharia da reserva de permissão de moagem
A permissão de moagem não é "quanto mais espessa, melhor". Para peças sensíveis à concentricidade e arredondamento, como buchas de rolamento, a permissão deve ser definida de acordo com um equilíbrio entre minimizar o risco de deformação e maximizar a eficiência da moagem.
- Margem mínima uniformeGeralmente, recomenda-se uma margem uniforme de 0,2 - 0,3 mm para a superfície circunferencial externa. Se a margem for inferior a 0,15 mm, o rebolo pode não cobrir completamente as linhas de fresagem, resultando em rugosidade superficial Ra difícil de atingir a classificação G10.
- Margem Máxima PermitidaPara carboneto cimentado ou aço endurecido, o excesso de 0,5 mm aumentará significativamente o calor de moagem, causará deformação térmica e ampliará a flutuação dimensional.
- Risco de margem não uniformeSe a diferença de permissão local for superior a 0,1 mm devido ao planejamento inadequado do caminho da ferramenta, é fácil aparecer "sobre-corte" ou "sub-moagem" após a moagem, o que destrói diretamente a precisão de ajuste da bucha do rolamento.
Na usinagem de cinco eixos, a estratégia de usar a aresta de corte lateral ou a ponta de corte deve ser clara para evitar a variação da profundidade de corte real causada pela variação do ângulo de postura, resultando em distribuição desigual da margem.
Estratégia de caminho de cinco eixos e correlação de flutuação de tamanho
A vantagem da usinagem de cinco eixos é que o ângulo de corte ideal pode ser mantido o tempo todo e a força e a deflexão do eixo principal podem ser reduzidas.
Interpolação helicoidal vs. interpolação linear
para a seção de arco circular da bucha do rolamento,Interpolação espiralA interpolação linear é geralmente melhor do que a interpolação linear. A interpolação linear é fácil de produzir mudanças abruptas de micro-corte nos cantos, resultando em recuperação elástica local inconsistente. O caminho helicoidal mantém uma velocidade de alimentação constante, o que ajuda a reduzir a tensão de tração residual da superfície e reduzir a flutuação dimensional após a moagem.
Otimização contínua do ângulo de atitude;
Quando o eixo B ou o eixo C são usados para ligação contínua, é necessário monitorar a mudança do ponto de contato entre a ferramenta e a peça de trabalho. Se o ângulo de atitude mudar muito rapidamente, a rigidez equivalente da ferramenta diminuirá, o que pode fazer com que a profundidade de corte real se desvie do valor teórico em 0,02 - 0,05 mm. Recomenda-se que a ferramenta seja usada na superfície crítica de suporte de força.Pêndulo de eixo fixo de 5 eixos (4+1)A estratégia é completar a fresagem com ângulo de atitude fixo de cada fachada para garantir uma margem interna uniforme em um único lado.
Deformação térmica de materiais e estratégia de compensação
A condutividade térmica de diferentes materiais afeta diretamente a distribuição de calor de corte e, portanto, o estado de referência antes da moagem.
| Designação de materiais | Condutividade térmica (W/m·K) | Maior risco de deformação | Sugestão de permissão de moagem após fresagem de 5 eixos |
|---|---|---|---|
| Aço 45 #(após têmpera) | ~50 | PRODUÇÃO Edge Warping | 0.25 Tamanho: 0,35 mm |
| Aço SKF52100 para rolamentos | ~25 | Camada de óxido de superfície/estresse térmico | 0.30 Tamanho: 0,40 mm |
| 7075 Alumínio Alloy | ~150 | Deformação plástica microscópica causada pelo ângulo de colapso da ferramenta; | 0.15 Tamanho: 0,20 mm |
Para o aço de rolamento de alto carbono (por exemplo, 52100), devido à baixa condutividade térmica e à alta temperatura na zona de corte, é fácil produzir camada endurecida. Durante a fresagem de cinco eixos, o aumento da temperatura da camada superficial deve ser controlado com menor carga de corte (ap) e maior velocidade de rotação. A permissão de moagem deve ser aumentada em 0,05 mm para eliminar a camada endurecida.
Prática de desgaste de ferramentas e compensação on-line
Na produção em massa, o desgaste da ferramenta é a principal razão que leva à flutuação de tamanho. Na usinagem de cinco eixos, quando o ângulo de postura da ferramenta é constante, o desgaste ocorre principalmente ao longo da direção radial da ponta da ferramenta, o que afeta a distribuição da margem.
- Rodas de corte de frequênciaDurante a fase de moagem, o rebolo deve ser aparado a cada 10 - 15 peças para manter a nitidez e a precisão da forma do rebolo.
- Monitoramento da vida útil da ferramentaRecomenda-se que o desgaste seja julgado pelo monitoramento da corrente do fuso. Quando a corrente aumenta em 5 - 8%, a ferramenta deve ser substituída ativamente ou o valor de compensação deve ser ajustado para evitar o colapso da ferramenta perto do limite inferior da margem teórica (0,2 mm).
- Primeira inspeção completa do artigoA primeira peça de cada lote deve medir as dimensões críticas após a fresagem e registrar o desvio da permissão real. Se o desvio exceder ± 0,05 mm, o valor de compensação de fresagem do lote subsequente deve ser ajustado.
Correspondência de parâmetros de processo para o processo de moagem
A qualidade do ponto final da fresagem de cinco eixos determina diretamente a janela do processo de moagem. Se a permissão de moagem for muito fina ou a flutuação for grande, a máquina de moagem será forçada a adotar pequena alimentação e alta velocidade de rotação, o que reduzirá a eficiência e queimará facilmente.
Moagem Parâmetro Setting Logic
Para a bucha de rolamento de aço 52100 com folga de 0,25 mm após a fresagem de cinco eixos, os parâmetros de moagem do círculo externo recomendados são os seguintes:
- Velocidade linear da roda de moagem: 35 - 40 m/s para evitar que as altas temperaturas geradas em altas velocidades afetem os tecidos.
- Velocidade de rotação do trabalho: 500 - 800 rpm, dependendo do diâmetro.
- Alimentação radial: 0,01 - 0,02 mm/tempo, 3 - 4 vezes de movimento da faca, 1 - 2 voltas de marcha livre após cada movimento da faca para eliminar a deformação termoelástica.
- Refrigeração Fluid: Deve ser arrefecido com emulsão forte, com um caudal ≥ 20 L/min, para evitar queimaduras de moagem.
Ao controlar a profundidade de alimentação de cada vez, a densidade de calor de moagem única é limitada a uma faixa segura, o que pode reduzir significativamente a resiliência dimensional após a moagem e melhorar a consistência do lote.
Critérios de aceitação e análise de qualidade
A aceitação da bucha de rolamento de precisão depende não apenas da tolerância dimensional, mas também da tolerância de forma e posição (coaxialidade, cilindricidade).
- Tolerâncias dimensionais± 0,005 mm a ± 0,01 mm são geralmente necessários para superfícies de acoplamento críticas.
- Tolerância geométricaCoaxialidade ≤ 0,01 mm e cilindrada ≤ 0,005 mm.
- Superfície rugosidadeRa 0,4 - 0,8 μm (dependendo do tipo de ajuste).
- Modo de falha comumA supertolerância dimensional após a moagem é principalmente devido à permissão de moagem insuficiente; a franja de superfície (Lobing) é principalmente devido à mudança de ângulo de atitude não suave ou à folga de transmissão da máquina-ferramenta durante a moagem de cinco eixos.
Sugere-se que a máquina de medição por coordenadas (CMM) seja usada para verificar as peças fresadas e monitorar a uniformidade da margem. Se forem encontrados desvios sistemáticos, os parâmetros do caminho da ferramenta de cinco eixos e os dados de compensação térmica da máquina devem ser rastreados.
Perguntas frequentes (FAQ)
Após a usinagem CNC de cinco eixos, qual é a permissão mínima de moagem?
Para a maioria das buchas de rolamento de metal, recomenda-se uma permissão mínima de 0,15 mm. Se a permissão for menor que isso, o rebolo pode não ser capaz de remover efetivamente as marcas da ferramenta de fresagem, afetando a qualidade da superfície e a estabilidade dimensional.
Como reduzir a deformação térmica da bucha do rolamento causada pela fresagem de cinco eixos?
Use uma estratégia de pequena profundidade de corte (ap), alta velocidade de rotação (n) e garanta o resfriamento adequado. Para materiais de baixa condutividade térmica, reduza a velocidade de alimentação (f), aumente o tempo de corte único e controle a entrada total de calor.
A usinagem de cinco eixos pode substituir parte do processo de moagem?
A fresagem de acabamento de cinco eixos pode ser usada diretamente como o procedimento final para evitar a moagem quando os requisitos de precisão não são altos (tolerância de ± 0,02 mm ou mais) e a rugosidade da superfície é baixa.
Na produção em massa, qual é o principal fator de triagem para o aumento da flutuação de tamanho?
Em primeiro lugar, verifique o estado de desgaste da ferramenta e a deriva térmica da máquina-ferramenta. Em segundo lugar, verifique a suavidade da mudança de ângulo de atitude no caminho de ligação de cinco eixos e se a frequência de corte do rebolo de moagem está de acordo com o padrão.
Qual é a diferença entre a configuração de permissão de moagem de liga de alumínio e bucha de rolamento de aço?
A liga de alumínio conduz calor rapidamente, a deformação a quente de fresagem é pequena, a margem pode ser definida como 0,15 - 0,20 mm; o material de aço conduz calor lentamente, fácil de acumular calor, a margem geralmente precisa de 0,25 - 0,40 mm para eliminar o estresse térmico e a camada endurecida.
Conclusões e propostas de ação
Na fabricação de mancais de precisão, o valor central da usinagem CNC de cinco eixos é criar uma janela de processo estável para moagem subsequente por meio de estratégia de caminho otimizada e reserva razoável de permissão de moagem. Os engenheiros devem ajustar dinamicamente os parâmetros de moagem com base nas características do material, estado do equipamento e vida útil da ferramenta para evitar a configuração de permissão "one-size-fits-all". Se você está planejando o processo de produção da bucha do rolamento ou enfrentando o problema da flutuação dimensional após a moagem, bem-vindo a fornecer desenhos e requisitos técnicos, podemos combinar a capacidade do equipamento, fazer planos específicos de moagem e permissão de moagem de cinco eixos para você, ajudar a encurtar o período de prova e melhorar a consistência do lote.



