Usinagem CNC de furos cegos: limpeza de fundo de furo;
Na usinagem CNC de furos cegos, a limpeza do fundo do furo é um procedimento chave que determina a função de montagem e a aparência da superfície. Para engenheiros e compradores, o arco residual no fundo do furo cego não só afeta a consistência da profundidade do furo, mas também pode se tornar a fonte de concentração de tensão ou causar falha de vedação. Com base na experiência de usinagem de 72 equipamentos CNC, este artigo analisa profundamente a estratégia de limpeza do fundo do furo sob diferentes combinações de ferramentas e fornece parâmetros de processo e critérios de aceitação.
Principais modos de falha de limpeza de raiz de buraco cego
Na produção em massa, o tratamento inadequado do fundo do furo cego geralmente se manifesta como três defeitos típicos: um é "raiz não limpa", ou seja, a extremidade da broca ou o moinho final na superfície do arco formado na parede inferior permanece, resultando na profundidade real do furo menor do que a marca de desenho; o segundo é "overcut", a quantidade de corte da ferramenta de limpeza é muito grande, danificando a planicidade do fundo do furo e até mesmo danificando a estrutura adjacente; o terceiro é "passo", devido ao erro de configuração da ferramenta ou ao desvio de compensação do eixo Z, há uma pequena diferença de altura no fundo do furo, afetando a conformidade da superfície.
Por que o buraco cego deve ter uma superfície plana na parte inferior?
Em componentes hidráulicos, pneumáticos ou ópticos, o fundo do furo cego é frequentemente usado como superfície de vedação ou superfície de referência de posicionamento. Se o círculo inferior padrão de raio de 0,8 vezes do bit for mantido, a pressão desigual da junta de vedação pode facilmente levar a vazamentos. Em peças de aparência externa, como radiador de estação base 5G, se o fundo não limpo for a parte de trás do furo, a uniformidade da espessura do filme de óxido anódico será destruída. Portanto, é o primeiro passo do projeto do processo definir o requisito de limpeza.
Limpeza de raiz de fresa final de haste reta: um equilíbrio entre precisão e eficiência
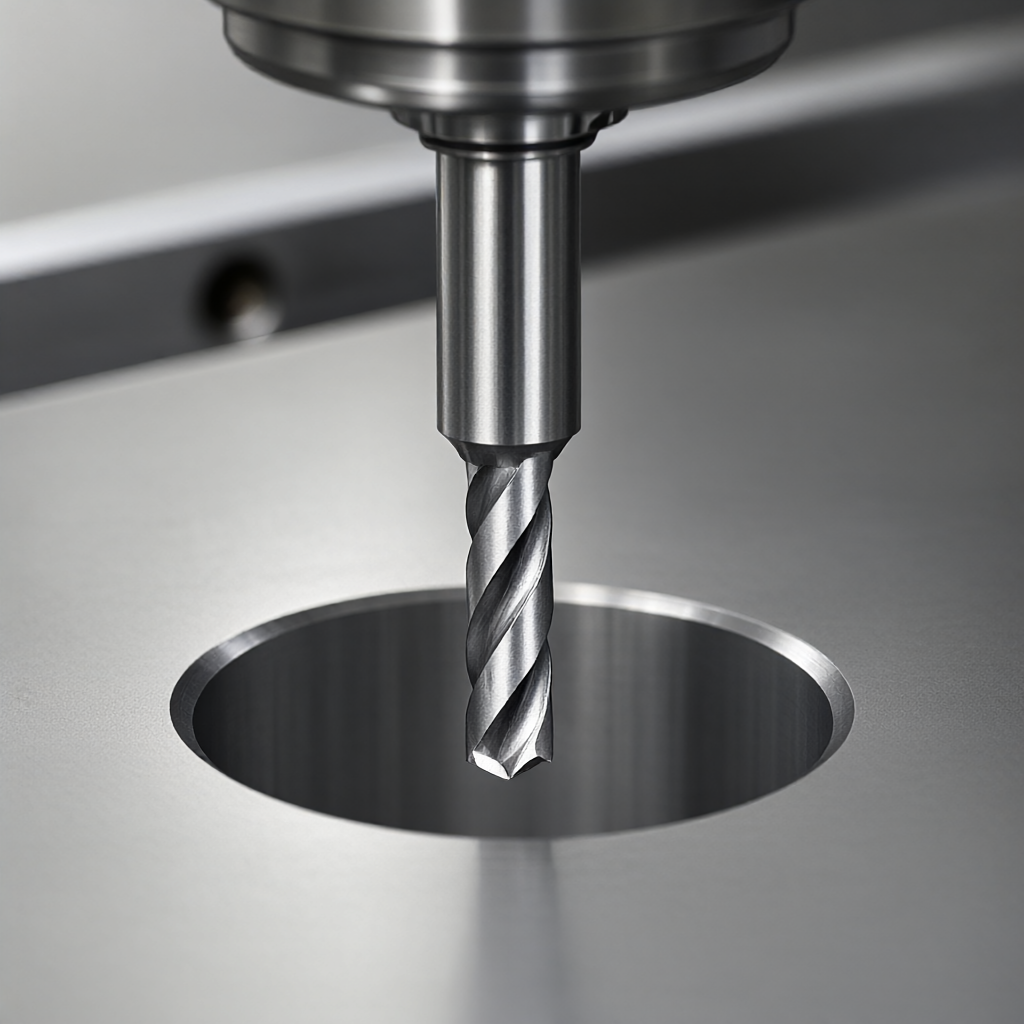
Para furos cegos com diâmetro superior a 6mm, a fresagem de fundo com fresas de extremidade de haste reta é a solução principal. O núcleo é que o diâmetro da ferramenta deve ser menor que o diâmetro do furo para deixar espaço para evitar lateralmente. Geralmente, as fresas com 50%-70% do diâmetro do furo são selecionadas, por exemplo, furos cegos de φ10mm com fresas de φ5-6 mm.
close-up do processo de fresagem de acabamento para o fundo do buraco cego do moinho de extremidade de haste reta
Velocidade de rotação do eixo principal: De acordo com a fórmula Dmin, recomenda-se 3000-5000 rpm para o material Al6061 e 2000-3000 rpm para o aço.
Velocidade de alimentação: f/z = 0,05 - 0,1 mm/dente, a alimentação pode ser reduzida para 50% na fase de limpeza da raiz para proteger a ponta da faca.
Profundidade de corte: reserve uma margem de corte de 0,1 - 0,2 mm para evitar a limpeza dura direta e reduzir a deformação térmica.
A vantagem deste esquema é baixo custo, alta compatibilidade, mas limitada pela relação comprimento/diâmetro da ferramenta.
Faca de nariz de bola e fresadora de cabeça de bola: pequenos furos e cenas de grande profundidade
Para furos rasos de 3-6mm, ou para furos profundos com mais de 5 vezes o comprimento da ferramenta, o Ball Nose End Mill é a escolha preferida. A característica de arco circular do Ball Nose End Mill permite que ele viaje ao longo do contorno da superfície inferior para realizar a limpeza da raiz "Ball Mill".
Principais pontos de planejamento de caminho para o cortador de cabeça de bola
Ao usar o cortador de cabeça de bola para limpar a raiz, a superfície inferior da cabeça de bola (a posição do valor R acima do centro da bola) deve ser usada como o ponto zero na direção Z. O software CAM precisa definir o modo "processamento da superfície inferior da cabeça de bola" para evitar chamar diretamente as coordenadas do centro da bola. Se o cálculo do deslocamento do eixo Z estiver errado, o topo da cabeça de bola arranhará a parede do furo, que é a causa mais comum de acidentes para limpar a raiz do pequeno buraco.
Combinação de centro de perfuração e torneamento e fresagem: estratégias de limpeza de raízes para diferentes equipamentos
Existem diferenças significativas na implementação de limpeza de raízes para diferentes rotas de processo:
Comparação de esquemas de tecnologia para limpeza de raízes de furos cegos
Tipo de processo
Faixa de abertura aplicável
Ferramentas recomendadas
Principais benefícios
Principais limitações
3/4/5 eixo de fresagem
φ3 - φ 100 mm (em inglês)
Straight Shank End Cutter/Ball Cutter (Tradução)
Ele pode ser fixado em uma única vez para completar a limpeza da raiz em vários lados, com alta precisão.
A faca curta precisa ser substituída por furos profundos, o que é um pouco menos eficiente.
CNC em torno
φ10 - φ300mm (em inglês)
Rhombus Sharp/Ball Head (Tradução)
Adequado para furo cego do corpo rotativo, boa rigidez e sem saliência
Apenas peças de eixo, furos de forma especial não podem ser usinados
Máquina de movimento
φ1 - φ12mm (em inglês)
Faca de ponta de bola de micro-diâmetro/faca de diamante
Adequado para micro furos cegos de precisão com pequeno salto
Limitado pelo curso da manga guia, relação de aspecto limitada
Para peças rotacionalmente simétricas, a eficiência de limpeza do torno é muito maior do que a da fresadora, porque a rigidez de fixação da barra de corte é maior, o que pode permitir uma maior quantidade de corte, enquanto as peças não rotativas devem depender da fresagem, neste caso, a ligação de 5 eixos pode resolver o problema de limpeza de furos paralelos ou superfícies inclinadas através do ângulo de inclinação da fresagem lateral.
Influência das propriedades do material no processo de limpeza da raiz
A ductilidade e a dureza de diferentes materiais determinam diretamente a escolha da ferramenta de limpeza.
Alumínio e titânio;
Al7075 e outros cortadores de alumínio de alta resistência são fáceis de aderir, a limpeza da raiz precisa usar um grande cortador de ângulo traseiro e cooperar com o sopro de ar de alta pressão. Devido à baixa condutividade térmica da liga de titânio, a temperatura da zona de corte é alta, recomenda-se usar cortadores revestidos e reduzir a velocidade de alimentação para evitar o colapso da ponta da ferramenta.
Comparação das propriedades dos materiais de limpeza de raiz entre liga de alumínio e liga de titânio
Aço Inoxidável e Plásticos de Engenharia
304/316L corte de aço inoxidável sucata emaranhamento grave, antes da limpeza da raiz deve confirmar a descarga de sucata suave. E para PEEK, POM e outros plásticos de engenharia, a deformação a quente é o principal risco, a fase de limpeza da raiz deve adotar "corte raso profundo + alta velocidade de rotação" estratégia, evitar o acúmulo de calor causado pelo colapso do fundo do furo.
Critérios de Aceitação e Prática de Testes
O efeito de limpeza da raiz depende não apenas da profundidade, mas também da qualidade da superfície. Sugere-se que a aceitação inclua os seguintes indicadores:
Dimensão da profundidade do furo: A tolerância é geralmente controlada dentro de ± 0,05 mm, e a peça precisa pode chegar a ± 0,02 mm.
Planicidade do fundo do furo: para a superfície de vedação, a planicidade deve ser superior a 0,02 mm, evitando pontos altos locais.
rugosidade da superfície: o valor Ra da área de limpeza da raiz deve ser superior a Ra0, 8 μm, e as peças de aparência devem atingir Ra0, 4 μm.
Para o método de teste, ao medir a profundidade do furo com uma sonda quadrática ou CMM, deve-se prestar atenção à compensação do diâmetro da esfera da sonda. Para o interior do furo cego, recomenda-se usar um micrômetro de diâmetro interno com um paquímetro de profundidade Vernier ou usar um microscópio de imagem para observar se há cavitação na borda.
Perguntas Frequentes
Quão alto é o erro de limpeza de furos cegos CNC?
Normalmente, a margem de 0,1 - 0,2 mm é reservada para remoção por uma faca de limpeza de raiz, e o erro de dimensão final é controlado dentro de ± 0,02 - 0,05 mm, que pertence à faixa de tolerância normal do lote, dependendo da precisão do equipamento e da rigidez de fixação.
Por que o buraco cego de pequeno diâmetro é fácil de quebrar a faca?
O pequeno diâmetro do furo limita o diâmetro da ferramenta, enquanto a relação de aspecto muito grande resulta em rigidez insuficiente. As soluções incluem o uso de um limpador de raiz mais curto, reduzindo a velocidade de alimentação ou finalizando com uma máquina de núcleo para reduzir a saliência.
É necessário perfurar antes de limpar a raiz?
O desbaste deve ser realizado. A broca central é usada para posicionamento, a broca de diâmetro ligeiramente maior ou o moinho final são usados para remover a maior parte do excesso e, finalmente, a ferramenta de limpeza é usada para o fundo. O desbaste direto pode causar sobrecarga ou deformação da ferramenta devido à quantidade excessiva de corte.
Como evitar o escurecimento das peças de alumínio após a limpeza das raízes?
Esta é uma típica "aderência de sucata de alumínio" ou mancha oxidada. O processo de desengorduramento deve ser realizado imediatamente após a limpeza da raiz e limpo com etanol absoluto ou um agente de desengorduramento especial, seguido de anodização rápida ou tratamento de vedação.
Qual é a diferença essencial entre a limpeza de furos cegos e a fresagem de peças torneadas?
O giro é um corte radial, que depende da rigidez da barra de corte, adequado para furos cegos rotativos de grande diâmetro com uma única direção de grão de superfície; a fresagem é um corte de várias arestas, adequado para corpos não rotativos, mas precisa controlar a marca de contato.
Conclusões e recomendações de ação
A limpeza de furos cegos não é simplesmente "perfurar até o fundo", mas uma engenharia sistemática envolvendo seleção de ferramentas, caminho CAM, propriedades do material e métodos de teste. Para peças com requisitos de aparência ou requisitos de vedação funcional, instruções claras de limpeza (Por exemplo,"Bottom Flat, Ra0.8") reduz significativamente os custos de comunicação. Se o seu projeto envolve estruturas complexas de furos cegos ou precisa de consistência de lote e entrega rápida, recomendamos que você envie desenhos para a equipe de engenharia. Podemos fornecer recomendações de processo de limpeza baseadas em DFM e agendar a produção através de uma matriz de 72 equipamentos, garantindo que todo o processo, desde a prova até a produção em massa, seja concluído em 15-25 dias.
Envie seu desenho STEP / DWG / PDF e nossos engenheiros retornarão em 2 horas com um orçamento detalhado que inclui análise DFM gratuita e recomendações de processo — sem compromisso.
Envie seu desenho STEP / DWG / PDF e receba em 2 horas um orçamento detalhado com análise DFM gratuita e consultoria de processo. Sem pedido mínimo – a partir de 1 peça.