





Caixa de engrenagens de precisão de usinagem CNC de cinco eixos: modificação da superfície do dente e medição da precisão da malha;
Posicionamento tecnológico da ligação de cinco eixos na usinagem de caixa de engrenagens de precisão
Para a caixa de engrenagens de precisão e a engrenagem embutida com estrutura compacta, ângulo de interseção não padrão ou corte integral, a usinagem CNC de cinco eixos pode resolver a área cega que não pode ser alcançada pela alimentação axial única através do ajuste em tempo real da postura do eixo da ferramenta. Em comparação com o torno CNC tradicional ou a fresadora de três eixos, a ligação de cinco eixos pode manter a ferramenta na melhor superfície do envelope de corte e reduzir significativamente as linhas de vibração e as marcas de contato da ferramenta ao processar engrenagens helicoidais, matrizes planetárias e engrenagens de anel de eixo de forma especial. No cenário de personalização em lote, a usinagem de cinco eixos geralmente adota a cadeia de processo de "fresagem-moagem-modificação", que primeiro completa a usinagem de semi-acabamento áspera e fina com fresagem de alta velocidade e, em seguida, compensa a microgeometria do perfil do dente para atender aos requisitos funcionais de pequena flutuação da relação de transmissão e baixo ruído.
Cenários aplicáveis e principais benefícios
- Processamento integral de shafts complexos:A fixação única completa o processamento do sistema de orifícios do corpo da caixa, dentes de eixo e referência de posicionamento, reduz o acúmulo de erros de posicionamento secundário e melhora a coaxialidade.
- Otimização do ângulo de balanço do eixo da ferramenta:Para a engrenagem de anel de cavidade profunda, a interferência é evitada pelo ângulo de balanço da ponta da ferramenta, a vida útil da ferramenta é prolongada e a consistência da superfície é melhorada.
- Aumento da eficiência:Corte poliédrico uma vez, com alimentação de movimento rápido, o tempo de processamento de peça única é reduzido em 20%-30%, adequado para o ciclo de entrega em lote de 15-25 dias.
Projeto de Modificação de Superfície Dentária e Controle de Microgeometria
A suavidade da transmissão da caixa de engrenagens de precisão depende não apenas do perfil do dente macroscópico, mas também da modificação microscópica da superfície do dente. A modificação da superfície do dente pela máquina-ferramenta de cinco eixos envolve principalmente a modificação da coroa, a modificação da espessura do dente e a pequena correção do ângulo helicoidal da superfície do dente. O núcleo da modificação é compensar o erro de usinagem, a deformação térmica e a deformação elástica sob carga, de modo a realizar a distribuição uniforme da carga durante o processo de malha e evitar a concentração de tensão causada pelo contato da borda.;
nesse programa NC, o modo RTCP de cinco eixos (o ponto central da ferramenta rotativa) é geralmente usado com interpolação ciclóide para realizar o movimento do envelope do perfil do dente. para a engrenagem feita de aço de liga ou aço inoxidável, a deformação elástica instantânea causada pela força de corte também deve ser considerada. Além disso, a configuração do nível de modificação deve ser combinada com o módulo da engrenagem, o número de dentes e a velocidade de rotação esperada. Geralmente, o nível de modificação deve ser controlado dentro da faixa de vários mícrons a dez mícrons, e a verificação de circuito fechado deve ser realizada por um instrumento especial de perfil dentário ou medição de três coordenadas.
Comparação do caminho do processo de usinagem e moagem de engrenagens de cinco eixos
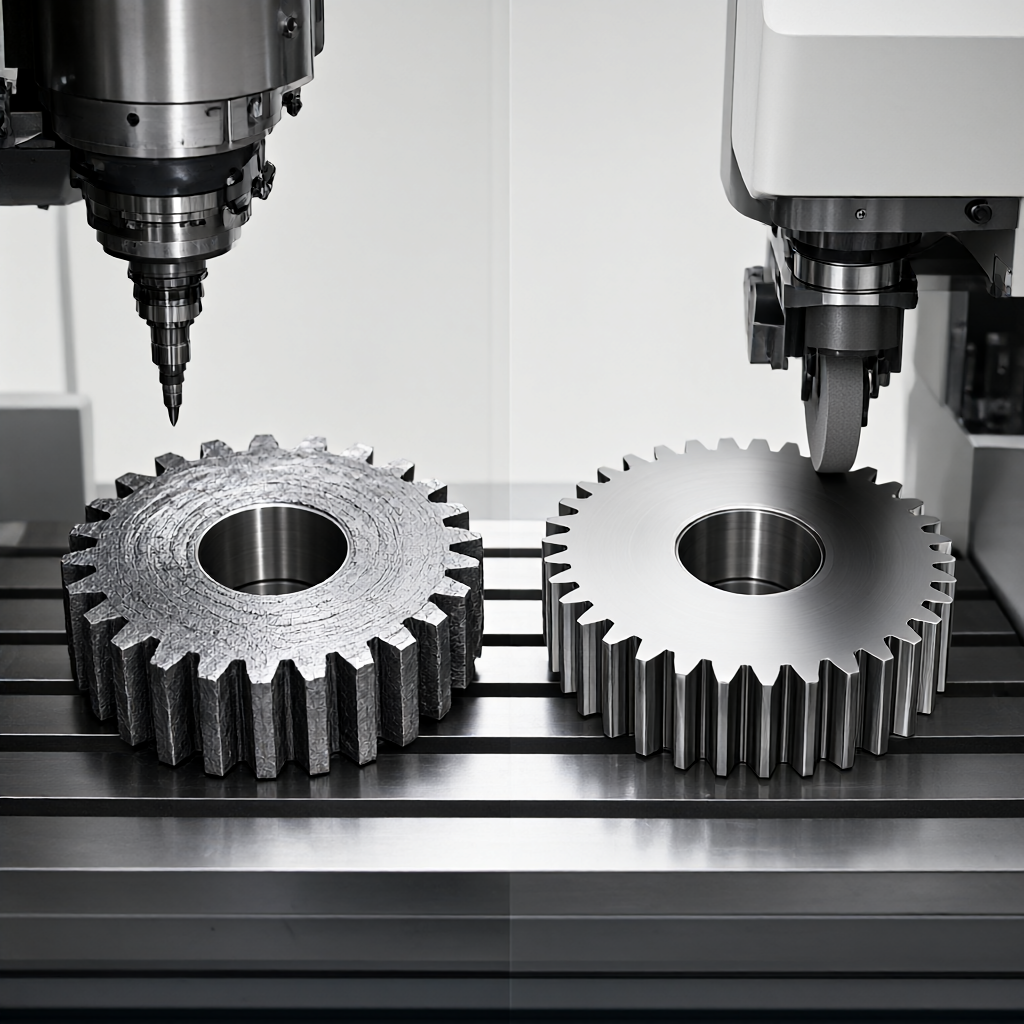
Na fabricação de caixa de engrenagens de precisão, o corte CNC de cinco eixos e a formação/moagem de face cônica são dois caminhos técnicos principais. Existem diferenças significativas entre eles em precisão, qualidade da superfície e economia. A seleção do tipo deve ser baseada na tolerância, dureza do material e tamanho do lote.
| Dimensões | Moagem de alta velocidade CNC de cinco eixos | Formação/Cone Pair Grinding |
|---|---|---|
| Status do material aplicável | Estado recozido, estado temperado e temperado (dureza ≤35 HRC) | Quenched (dureza ≥45 HRC) |
| Superfície rugosidade | Ra 0,8 - 1,6 μm (requer moagem subsequente) | Ra 0,2 - 0,4 μm (em inglês) |
| Geometria microscópica da superfície dentária | Alta consistência, mas afetada pelo desgaste da ferramenta devido à forma de reparo dependente da ferramenta | Modificação precisa da roda de moagem, adequada para micro moagem |
| Custo e eficiência por peça | alta eficiência e baixo custo de fixação livre de ferramentas quando o lote é grande | Longas horas de trabalho por peça para peças de precisão de alto valor agregado |
| Aplicações típicas | Produção em massa de juntas robóticas, transmissões de automóveis e redutores planetários | Motores aeronáuticos, redutores de alta precisão, relógios e relógios |
Se a caixa de engrenagens não for tratada termicamente posteriormente, ou após o tratamento térmico permitir uma pequena permissão de fresagem, o CNC de cinco eixos pode realizar diretamente a usinagem de acabamento, com tratamento de superfície para alcançar um alto acabamento. Se for uma engrenagem de face dura, a permissão de moagem deve ser reservada, cinco eixos apenas para usinagem áspera e semi-acabada. Nossa empresa possui 72 equipamentos CNC, de acordo com a tolerância de desenho e os requisitos de tratamento térmico, configuração flexível da cadeia de processo "fresagem-correspondência" ou "fresagem-rolo-moagem".
Método de teste de precisão de malha e análise de falhas
A precisão da malha da caixa de engrenagens montada determina diretamente sua eficiência de transmissão e vida útil. Os pontos-chave de detecção incluem manchas de contato da superfície do dente, erros de transmissão e folga lateral. Os métodos comuns incluem:
- Teste de contato da superfície do dente:Revestir a superfície da malha com óleo de chumbo vermelho e observar a distribuição da área de contato girando a engrenagem. O padrão exige que os pontos de contato estejam em conformidade com as disposições do GB/T 3480 ou ISO 1328 ao longo da altura do dente e direção do dente, e o desvio central da área de contato deve ser ≤ 0,1 altura do dente.
- Medição de erros de transmissão:O desvio de fase do eixo de saída é coletado na velocidade nominal usando um interferômetro a laser ou um codificador angular para avaliar a estabilidade dinâmica.
- Inspeção de Backlash:Use o medidor de sensor ou o medidor de discagem para fazer a medição, certifique-se de que a folga lateral esteja dentro da faixa de 0,02 - 0,05 mm, não apenas para evitar o bloqueio, mas também para evitar o impacto.
Os modos de falha comuns incluem corrosão por pite, colagem e quebra de dentes. A corrosão por pite é causada principalmente por má lubrificação ou rugosidade superficial excessiva; a colagem é sincronizada com o aumento da temperatura muito rápido e o ajuste inadequado do material; e a quebra de dentes é frequentemente associada à modificação insuficiente da raiz e à concentração de estresse. O risco de iniciação de trincas por fadiga pode ser significativamente reduzido predefinindo a transição do arco da raiz no programa CNC e controlando o valor de Ra para dentro de 0,4 μm. A máquina de medição por coordenadas e o instrumento de medição de engrenagens especiais devem ser equipados no processo de detecção, e o relatório de tamanho completo deve ser emitido para garantir o desempenho consistente de cada lote de caixa de engrenagens.
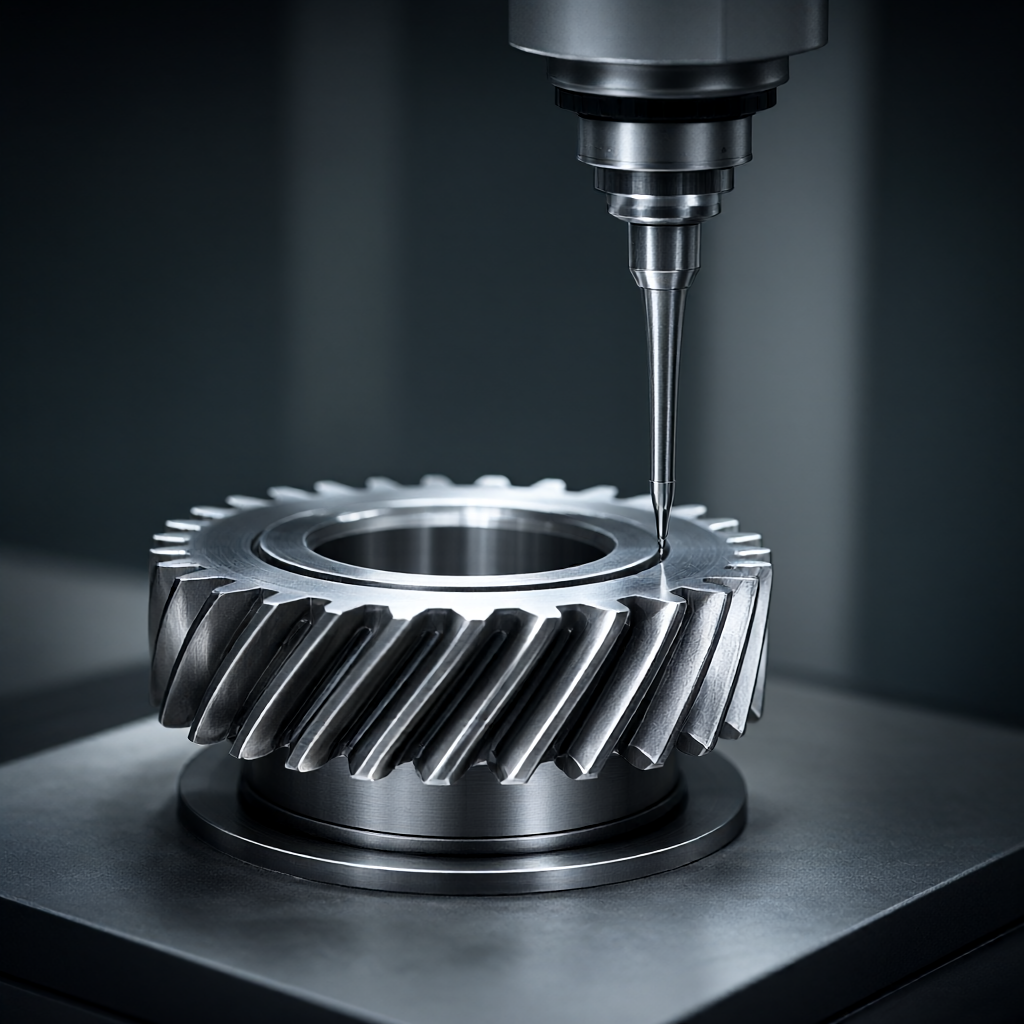
Controle de acabamento e consistência de lote da superfície do dente de usinagem de cinco eixos
Para equipamentos high-end, a caixa de engrenagens requer não apenas precisão de movimento, mas também alta qualidade de aparência. Na produção em massa, nossa empresa garante condições de corte estáveis para cada engrenagem através do gerenciamento da vida útil da ferramenta e monitoramento on-line. Adota cortador de engrenagem de carboneto cimentado revestido de alto desempenho, combinado com alta velocidade e estratégia de profundidade de corte pequena, suprime efetivamente a deformação térmica e mantém a superfície do dente livre de estrias e arranhões. Os dados de verificação local do medidor de rugosidade da superfície mostram que o valor de Ra da maioria dos lotes é estável na faixa de 0,4 μm a 0,8 μm, o que atende aos requisitos de tratamento de superfície, como fosfatação subsequente, chapeamento de níquel ou anodização, e finalmente apresenta o efeito de produto acabado de alto brilho e sem defeitos.
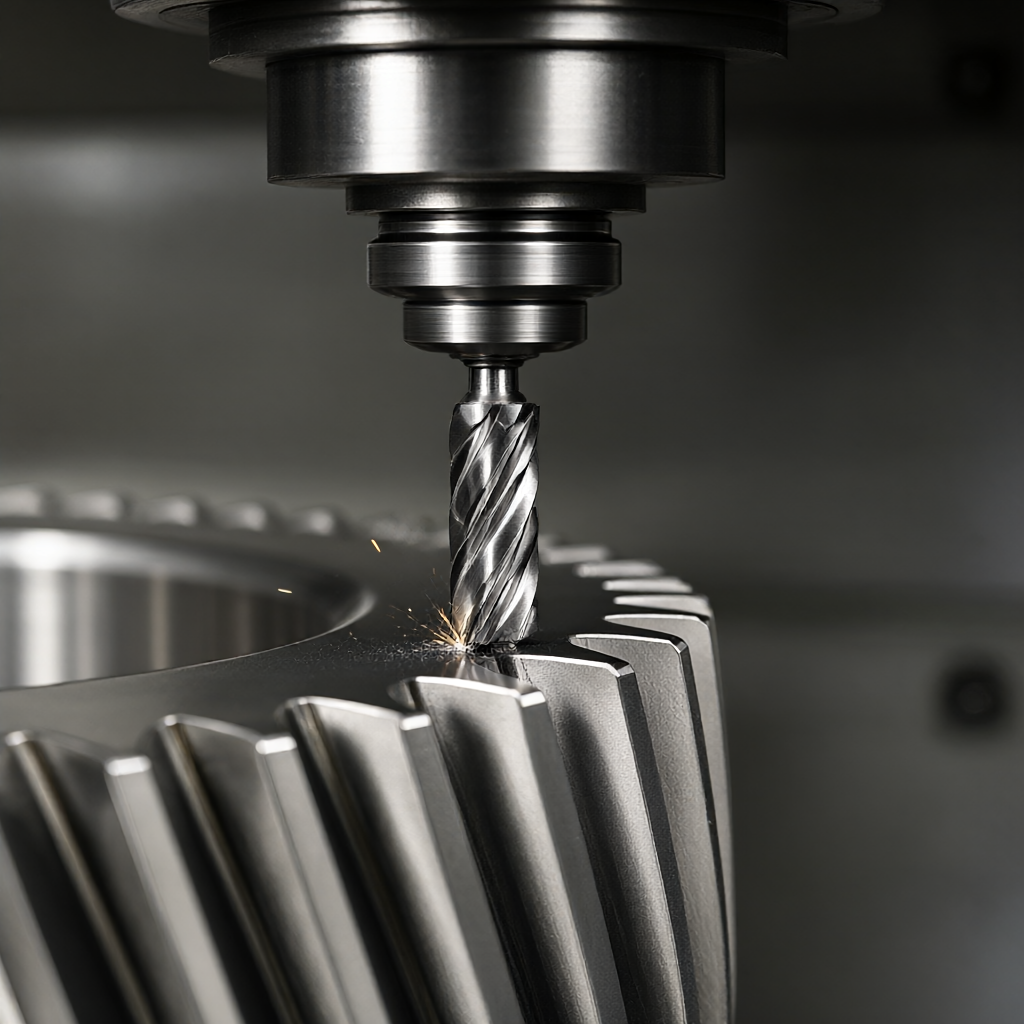
A chave para o controle da consistência do lote é a validação do primeiro artigo e a aplicação do SPC (Controle Estatístico de Processo). Antes do início de cada lote, uma inspeção 100% em tamanho real é realizada, o valor de CPK é registrado e a produção em massa é iniciada quando o CPK é ≥ 1,67. Para pedidos de lote de longo prazo, um banco de dados de compensação de ferramentas é estabelecido e os deslocamentos radiais e axiais são corrigidos automaticamente a cada corte de 500-1000 peças para compensar o desgaste natural da ferramenta e garantir a convergência dimensional entre a última peça e a primeira peça. Este modo de controle de circuito fechado é o principal meio de garantir a estabilidade da qualidade dentro do período de entrega de 15-25 dias.
FAQ: Perguntas e respostas sobre a tecnologia de usinagem da caixa de engrenagens CNC de cinco eixos
Qual é o limite mínimo de módulo para engrenagens usinadas CNC de cinco eixos?
Dependendo da rigidez da máquina-ferramenta, do diâmetro da ferramenta e da faixa de ângulo de balanço. Normalmente, as engrenagens de pequeno módulo (m≤ 0,5) são limitadas pelo diâmetro mínimo da ferramenta, portanto, recomenda-se usar uma faca de engrenagem de pequeno diâmetro especial ou processo de retificação. A maioria das máquinas-ferramentas de cinco eixos pode usinar de forma estável engrenagens helicoidais de pequeno módulo acima de m0, 25, e o ângulo de interferência e o ângulo de balanço da ponta da ferramenta devem ser avaliados.
Como determinar o grau de modificação da superfície do dente da engrenagem?
A magnitude da modificação não é fixa e deve ser calculada de forma abrangente em combinação com a tolerância à distância central do par de engrenagens, a pré-carga do rolamento e o espectro de carga. Geralmente, a quantidade inicial de modificação é definida em 2-5μm e, em seguida, é ajustada iterativamente através de corte de teste e medição real do ponto de contato até que a área de contato atenda ao grau padrão ISO 1328.
A usinagem de cinco eixos pode substituir a máquina de engrenagens?
A fresagem de cinco eixos tem vantagens flexíveis para números de dentes não padronizados, dentes de eixo integrais ou engrenagens integradas de caixa complexa, mas a eficiência de rolamento e a economia ainda são dominantes para grandes quantidades de engrenagens de esporão involutas padrão.
Como o erro de transmissão excede o padrão após a montagem da caixa de engrenagens de precisão?
Verifique a coaxialidade de instalação e a folga do rolamento primeiro e, em seguida, verifique a microgeometria da superfície do dente. Se for um desvio sistemático, ajuste a quantidade de modificação da espessura do dente e faça o corte de teste novamente; se for um erro aleatório, a maior parte é causada pela liberação de tensão de montagem. Faça o teste novamente após a pré-carga por simulação de montagem por pressão. Se necessário, realize a compensação de micro-raspagem da superfície do dente.
Como o acabamento da superfície Ra0.4μm afeta a vida útil da engrenagem?
O valor de Ra afeta diretamente o coeficiente de atrito e a vida de fadiga da corrosão por pite. O acabamento de Ra 0,4 μm pode reduzir significativamente a tensão de contato da micro-colisão da superfície do dente e reduzir o risco de colagem, especialmente para condições de alta velocidade e carga pesada, que é o indicador-chave para melhorar o silêncio e a confiabilidade da caixa de engrenagens.
Conclusões e recomendações de ação
A usinagem CNC de cinco eixos fornece um esquema de fabricação altamente flexível e consistente para a caixa de engrenagens de precisão. Através de um design de modificação de superfície de dente razoável e testes rigorosos de precisão de malha, o erro de transmissão e a qualidade da superfície podem ser efetivamente controlados. Na personalização em massa, a integridade da cadeia de processo e a capacidade de gerenciamento e controle do SPC são a chave para determinar a qualidade da entrega. Se você tiver requisitos de usinagem para caixas de engrenagens ou peças de eixo complexas, você pode fornecer desenhos e requisitos de tolerância. Nós forneceremos cotação detalhada e recomendações de DFM, incluindo opções de processo, seleção de ferramentas e planos de inspeção, combinando materiais, status de tratamento térmico e escala de lote.



