





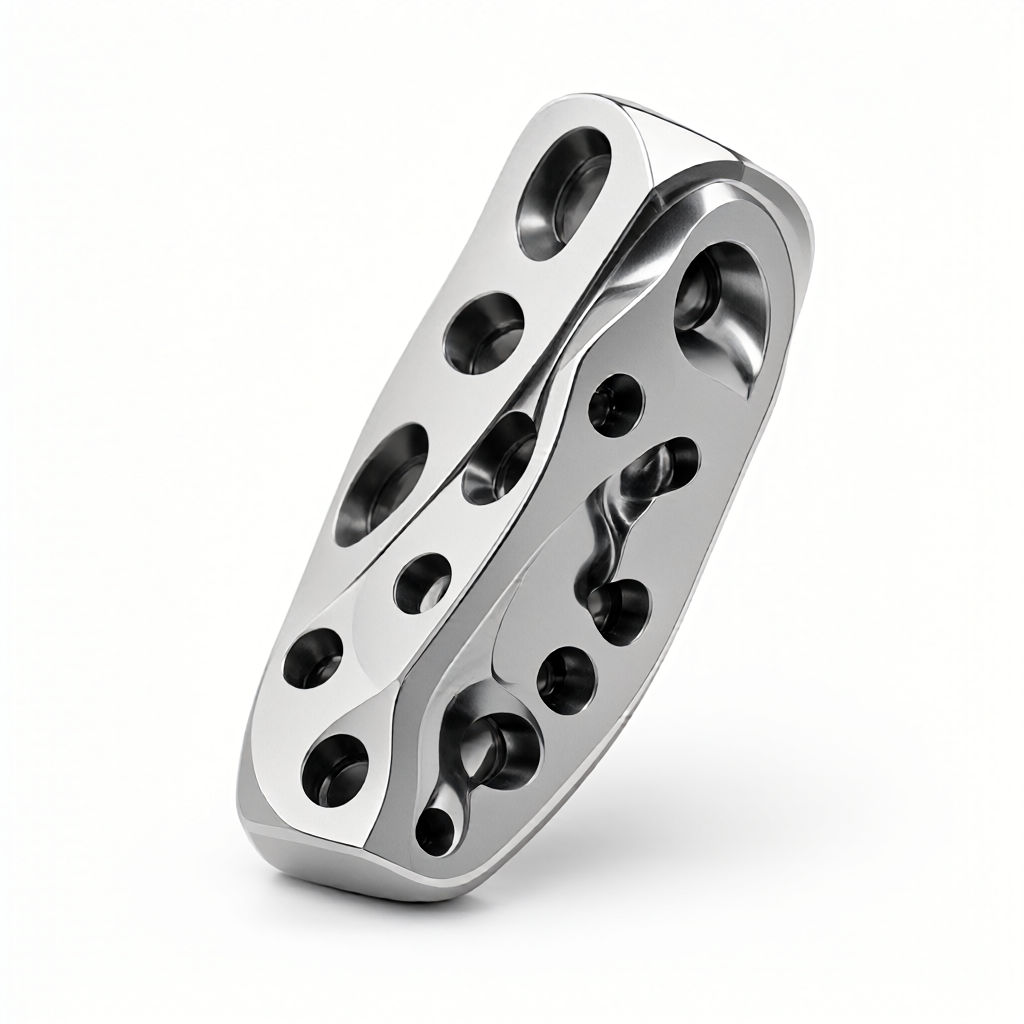
A usinagem de ligação multi-eixo de peças de forma especial é um processo central para romper a limitação tradicional de movimento de 3 eixos e realizar a formação de fixação única de superfícies curvas complexas e características de vários ângulos. Para engenheiros de P & D e compradores de tecnologia, entender o limite de capacidade de usinagem de 3 eixos, 4 eixos e 5 eixos na fabricação de peças de forma especial determina diretamente a reserva de margem de projeto, a seleção de rotas de processo e a contabilidade de custos finais no estágio de DFM (Design for Manufacturing). A estratégia incorreta de múltiplos eixos pode levar ao aumento do risco de interferência da ferramenta, à baixa utilização da ferramenta ou à supertolerância dimensional devido à deformação do mandril na produção em massa. Este artigo analisará profundamente a lógica técnica da usinagem de peças de forma especial de múltiplos eixos, comparará as vantagens e desvantagens de diferentes esquemas de número de eixos e fornecerá os pontos-chave de execução de engenharia para ajudá-lo a evitar riscos de fabricação na fase de revisão de desenho.
Limite de capacidade e base cinemática para usinagem de peças de forma especial com ligação multi-eixo
As peças de forma livre geralmente se referem a peças com superfícies curvas complexas, cavidades profundas, furos inclinados ou requisitos de rigidez extremamente altos. A usinagem CNC tradicional de 3 eixos depende de três eixos lineares XYZ, e a ferramenta só pode ser alimentada normal ou radialmente. Para recursos com ângulos de inclinação superiores a 90 graus, a usinagem de 3 eixos geralmente requer vários grampos, erros de posicionamento acumulados e o risco de "undercut"(ou seja, a ferramenta não pode alcançar o fundo da superfície curva).
A usinagem de 4 eixos introduz a rotação do eixo A em torno do eixo X ou Y, principalmente para peças cilíndricas em forma Moagem contínua (como impulsor de aviação, coluna de direção de automóvel). Ao girar a peça de trabalho em vez de ferramentas móveis, 4 eixos podem realizar usinagem contínua da parede lateral, reduzir os tempos de fixação e melhorar a continuidade da superfície. 5 eixos de usinagem aumentam o eixo B ou o eixo C, para que as ferramentas possam ser alimentadas em qualquer direção, realizando o verdadeiro "um grampo para completar todo o processamento", resolvendo completamente o problema de interferência causado pela rigidez insuficiente.
- Ligação de 3 eixosAdequado para placa plana, peça de passo simples, a direção axial da ferramenta é sempre perpendicular ao plano de referência.
- Ligação de quatro eixosAdequado para peças de eixo com corpo rotativo e orifício inclinado, eliminando a restrição de alimentação lateral através da rotação do eixo A.
- Ligação de cinco eixosAdequado para superfícies esculturais complexas, peças de estrutura de aviação e implantes médicos. A postura da ferramenta pode ser ajustada à vontade para evitar interferências.
Seleção de material de perfil e recomendações da DFM: por que o alumínio 7075 tem uma estratégia diferente do aço inoxidável 304
A condutividade térmica e as características de endurecimento do trabalho do material afetam diretamente os parâmetros de corte de ligação multiaxial. A alta condutividade térmica permite altas velocidades de corte ao manusear ligas de alumínio 7075-T6 de grau aeronáutico (Vc pode atingir 300-500 m/min), mas deve-se prestar atenção à dissipação de calor da ferramenta. Se a estrutura complexa de paredes finas for usinada com 5 eixos, a influência do comprimento de suspensão da ferramenta (Overhang) na rigidez deve ser considerada. Sugere-se que a suspensão da ferramenta seja controlada dentro de 1,5 -2 vezes o diâmetro da haste, de modo a evitar a vibração e a ondulação durante o corte.
Para o aço inoxidável 304, sua tendência de endurecimento de trabalho é grave e a condutividade térmica é apenas 1/3 da liga de alumínio. Na fresagem de cavidade profunda de ligação multi-eixo, o espaço de descarga de cavacos limitado pode facilmente levar à formação de "caroço de cavacos", danificando a ferramenta e reduzindo o acabamento da superfície. Neste momento, a fase DFM deve recomendar a adição de ranhuras de descarga de cavacos ou otimizando o caminho da ferramenta para evitar o fechamento da cavidade. Se a peça tiver altos requisitos de aparência e estrutura complexa, o centro composto de torneamento e fresagem de 4 eixos pode ser considerado, com a extremidade de torneamento para completar o contorno do corpo principal e a extremidade de fresagem para completar o layout poroso, o que não apenas garante a coaxialidade, mas também otimiza a vida útil da ferramenta.
3 eixos vs 4 eixos vs 5 eixos: Análise comparativa de soluções de processamento de peças com formatos especiais
A complexidade geométrica da peça, o tamanho do lote e o orçamento devem ser equilibrados antes que o roteamento possa ser decidido. A tabela a seguir compara o desempenho das três opções em um cenário típico de perfil e os dados são baseados nos parâmetros operacionais de equipamentos CNC de nível industrial convencionais.
| Contraste Dimensões | Moagem de 3 eixos | 4 eixos torneamento/fresagem | Moagem de ligação de 5 eixos |
|---|---|---|---|
| Características geométricas adequadas | Buraco plano, simples e inclinado, cavidade rasa | Características do corpo de revolução, superfície cilíndrica contínua e parede lateral | Superfície curva complexa arbitrária, cavidade profunda, sensor rígido |
| Quantidade de clipping | 2-4 Tempo (precisa ser virado) | 1-2 Tempo (rotação em vez de flip) | 1 vez (um clipe para moldar) |
| Erro de posicionamento cumulativo | Alto (acúmulo de múltiplas ferramentas) | Médio | Muito baixo (sem alteração de benchmark) |
| Taxa de utilização de ferramentas | Baixo (cortador de relação de aspecto curto limitado) | Médio | Alto (mantém o ângulo de incidência preferido) |
| Utilização de equipamentos e custos | Baixo (tempo de processamento mais longo, mais estações necessárias) | Médio | Alto (programação única complexa, grande investimento em equipamentos) |
| Consistência de tamanho de lote | Dependente da precisão do dispositivo elétrico, grande flutuação | de preferência, especialmente adequado para peças de eixo | Extremamente alto, especialmente adequado para peças complexas e de precisão |
Como pode ser visto na tabela, se a principal característica da peça de forma especial é o corpo rotativo (como corpo da bomba e turbina), a combinação de torneamento e fresagem de 4 eixos é a solução econômica superior. Se for uma superfície curva livre (como junta robótica e placa guia médica), a ligação de 5 eixos pode reduzir significativamente o risco de interferência e melhorar a qualidade da superfície. Para a produção em massa, mesmo que o investimento inicial do equipamento seja alto, o custo abrangente do 5 eixos é geralmente menor do que o do esquema de montagem multitarefa de 3 eixos, reduzindo o tempo de fusão de processos e inspeção de qualidade.
Parâmetros de corte e otimização do caminho da ferramenta: evitando interferência e vibração
As principais dificuldades com a ligação multi-eixo são a "detecção de colisão" e "restrições dinâmicas". Durante a fase de programação CAM, o controle do eixo da ferramenta deve ser ativado. Estratégias comuns incluem "Projeção para baixo" e "Projeto Ray".
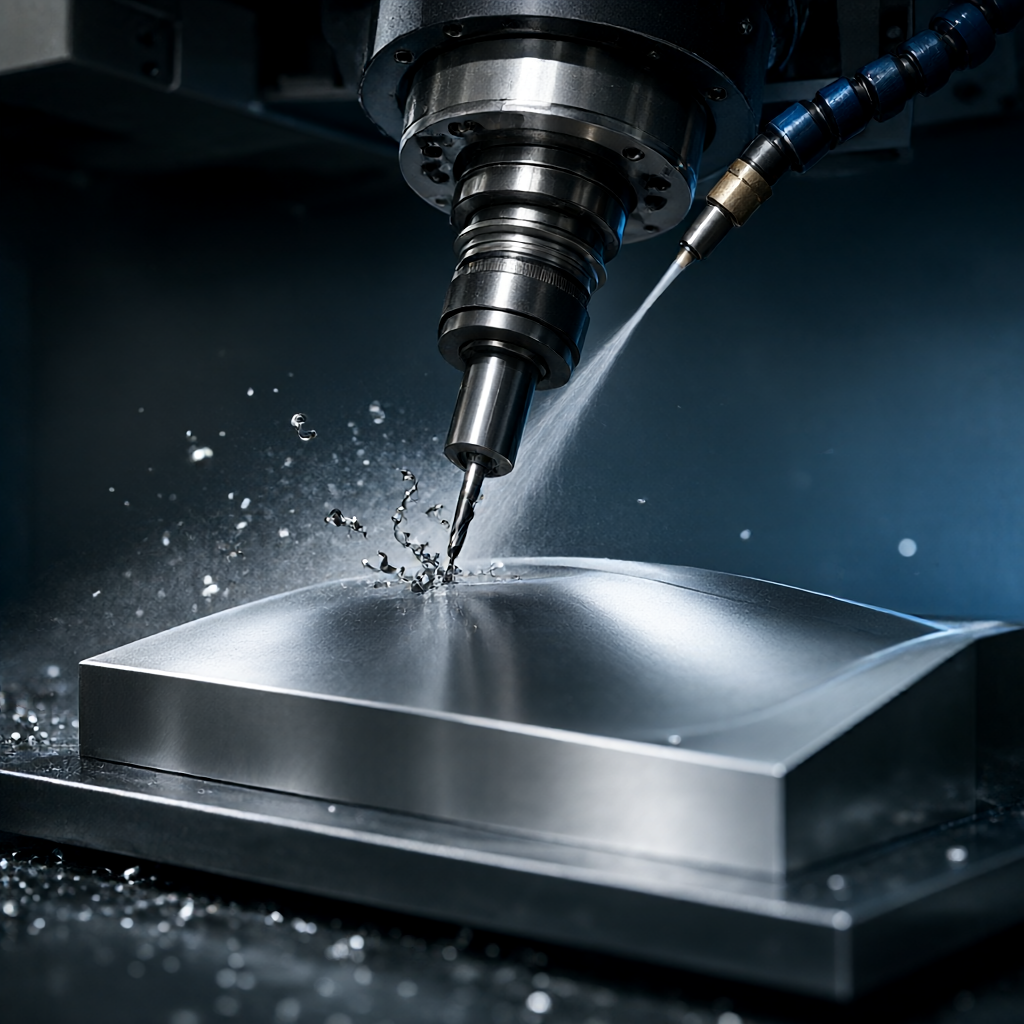
- Projeção para baixoAplica-se à maioria dos cenários de fresagem, a ferramenta é avançada para apontar na direção normal da superfície da peça de trabalho, mas é necessário verificar se a alça inferior interfere com a fixação.
- Projeção de raiosPermite a especificação de uma direção fixa (por exemplo, perpendicular a um plano), adequada para usinagem de recursos paralelos a uma referência específica, de modo a manter a orientação da textura da superfície consistente.
Estratégia de "Moagem Adaptativa" recomendada para as peças de perfil de liga de alumínio 7075 (Maquinação Adaptativa) para manter uma margem bruta constante (Normalmente 0,5 - 1,0 mm), que estabiliza a carga de corte em 70-80% de participação da ferramenta, reduzindo significativamente a vibração. A velocidade de alimentação (F) é geralmente definida em 3000-6000 mm/min, dependendo do diâmetro da ferramenta (D): f = 10-20 D × Z (dentes) × RPM. Para fresagem de acabamento de 5 eixos, recomenda-se reduzir a alimentação para 15-20 D e usar a ponta da faca esférica para alisar a superfície para obter um acabamento superficial abaixo de Ra0, 8 μm.
Acabamento de superfície e inspeção de precisão: garantir que a aparência e as dimensões atendam aos padrões
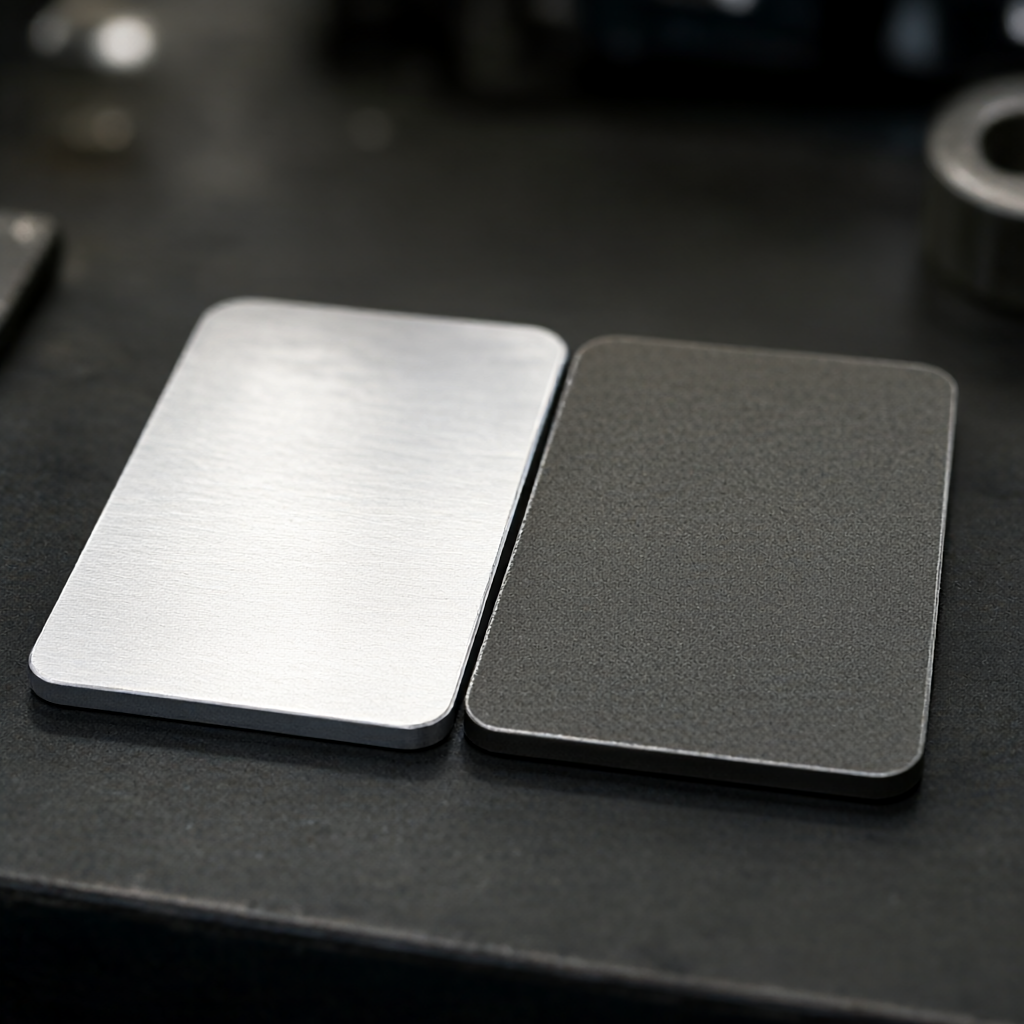
As peças moldadas são frequentemente funcionais e cosméticas. No caso de eletrônicos de consumo ou caixas de áudio, por exemplo, as peças nuas usinadas por CNC geralmente têm padrões de fresagem. Se for necessário um acabamento brilhante ou espelhado, o processo de acabamento deve ser confirmado no estágio DFM: anodização para melhorar a resistência à corrosão e coloração; jateamento para eliminar os padrões de fresagem e obter uma textura fosca; e chapeamento para melhorar a condutividade e dar brilho metálico.
A estratégia de inspeção precisa ser precedida. Para peças usinadas de 5 eixos, as dimensões críticas geralmente estão localizadas em cavidades profundas ou superfícies inclinadas, o que é difícil com o CMM tradicional.(Laser Scanning) Realize uma comparação em escala completa, com foco no monitoramento da variação da forma. Se a tolerância for de ± 0,01 mm, um módulo de compensação térmica deve ser incluído no programa CNC, pois o longo curso de corte pode causar deriva térmica do fuso. Antes do envio, uma inspeção completa de 100% das dimensões críticas deve ser realizada e o relatório de inspeção CMM mantido para garantir a consistência do tamanho do lote.
Modos de falha comuns e esquemas de evasão de engenharia
Na prática real de usinagem de peças de forma especial de ligação multi-eixo, os três tipos de falhas a seguir são os mais comuns, que devem ser evitados com antecedência pelos compradores e engenheiros:
- Fratura de interferência da ferramenta: Durante o acabamento de 5 eixos em um espaço estreito, a alça ou pinça colide com a peça de trabalho. Esquema de evasão: Defina "permissão lateral da ferramenta" e "permissão lateral da ferramenta inferior" no CAM e execute uma simulação de marcha lenta sem ferramenta antes do corte de teste da primeira peça.
- Clamp DeformaçãoMaterial macio (por exemplo, liga de alumínio) ou peças de parede fina que perdem o círculo sob forte aderência. Esquema de evasão: Use sucção a vácuo ou fixação flexível (braçadeira Sof) ou torneamento ao vivo usando uma extremidade de torneamento de 4 eixos, com suporte fornecido pelo suporte lateral do fuso durante o processo.
- Vibração de Superfície (Chatter)Esquema de prevenção: Use lâminas de liga dura, otimize a taxa de alimentação para evitar a zona de ressonância e use fluido de corte de amortecimento, se necessário.
Como equilibrar o tempo de entrega do processamento em lote e a quantidade mínima de peças de forma especial?
Geralmente, o período de prova de uma peça é de cerca de 3-5 dias úteis (excluindo programação e análise DFM). Se a produção em massa (500-5000 peças) for carregada e descarregada automaticamente com 5 eixos, o prazo de entrega pode ser reduzido para 15-25 dias. Em termos de quantidade mínima, não há limite mínimo rígido para CNC, e uma peça pode ser produzida, mas o preço de uma peça é relativamente alto; se a relação custo-desempenho for buscada, recomenda-se diluir o custo de desenvolvimento de ferramentas de molde/clipe com um tamanho de lote de pelo menos 100 peças.
A usinagem de 5 eixos é mais precisa que a usinagem de 3 eixos?
A precisão depende da precisão do equipamento, da capacidade de controle térmico e da estabilidade da braçadeira. A vantagem de 5 eixos é que "uma braçadeira" elimina o erro cumulativo de posicionamento múltiplo. Para peças rígidas e complexas, 5 eixos podem manter maior consistência geométrica; para peças planas simples, 3 eixos de alta precisão com braçadeira de precisão também podem atingir uma tolerância de ± 0,01 mm.
Como avaliar a capacidade de usinagem de ligação multi-eixo do fornecedor?
Não olhe apenas para o número de eixos do equipamento, mas para a "utilização efetiva". Pergunte ao fornecedor se ele tem a capacidade de interpolação síncrona de 5 eixos (não apenas interpolação entre eixos), o tamanho do equipamento (por exemplo, se ele tem mais de 72 clusters CNC) e se ele tem todos os meios de inspeção, como três coordenadas, rugosidade, etc. Além disso, verifique se ele oferece recomendações de DFM e processos de Confirmação do Primeiro Artigo (FAI), que são a garantia chave para a consistência do lote.
Quanta margem de projeto deve ser reservada antes do processamento de peças de forma especial?
Para peças anodizadas ou galvanizadas, uma margem de espessura de revestimento de 0,05 - 0,1 mm deve ser reservada; para peças jateadas, a remoção de material de 0,02 - 0,03 mm deve ser considerada. Ao projetar a espessura da parede, se for necessária usinagem de cavidade profunda de 5 eixos, recomenda-se que a espessura mínima da parede não seja inferior a 1,0 mm, caso contrário, é fácil causar deformação de usinagem devido à rigidez insuficiente ou danos no acabamento da superfície posterior.
As peças de plástico de engenharia podem ser usinadas com vários eixos?
Sim. No entanto, o material da ferramenta deve ser alterado (recomenda-se usar carboneto cimentado ou aço de alta velocidade com alta nitidez) e a velocidade de rotação deve ser bastante aumentada (até 10.000 - 15.000 RPM) para reduzir a força de corte e evitar que o plástico derreta e grude na ferramenta. Ao processar plásticos de alta temperatura, como PEEK ou PEI, preste atenção ao modo de resfriamento, geralmente use corte a seco ou lubrificação mínima (MQL) para evitar a contaminação da superfície pelo fluido de corte solúvel em água.
Conclusões e orientações para a acção
O processamento de peças de forma especial de ligação multi-eixo não é uma simples pilha de equipamentos, mas um conjunto de engenharia de sistemas que abrange materiais, geometria, ferramentas, roteamento e inspeção. Para engenheiros, recomenda-se esclarecer a divisão de trabalho de 3/4/5 eixos na fase DFM; para compras, deve-se prestar atenção aos detalhes do processo do fornecedor e à capacidade de controle de consistência do lote, em vez de simplesmente comparar a quantidade de equipamentos. Se você tiver desenhos ou modelos 3D (formato STEP/IGS) de peças de forma especial complexas, recomenda-se iniciar uma consulta imediatamente para obter a simulação de parâmetros de corte e sugestões de otimização de DFM para seu material específico, de modo a garantir que os nós do projeto e os objetivos de qualidade sejam alcançados.



