





Gerenciamento de chips para usinagem CNC de peças de cavidade profunda: princípios e pontos problemáticos de engenharia;
Na personalização de peças CNC de precisão, estruturas de cavidade profunda (como caixa quadrada, cavidade e ranhura de engrenagem com L/D > 4:1) geralmente resultam em interferência da ferramenta, corte repetido e arranhões na superfície devido à má descarga de cavacos, o que afeta diretamente a consistência do lote. Como um fabricante com 72 equipamentos CNC e a capacidade de acabamento superficial Ra0.4μm, o gerenciamento de cavacos não depende apenas de "grande ranhura de descarga de cavacos", mas de um problema de engenharia abrangente que combina parâmetros de corte, caminho da ferramenta e estratégia de resfriamento e lubrificação.
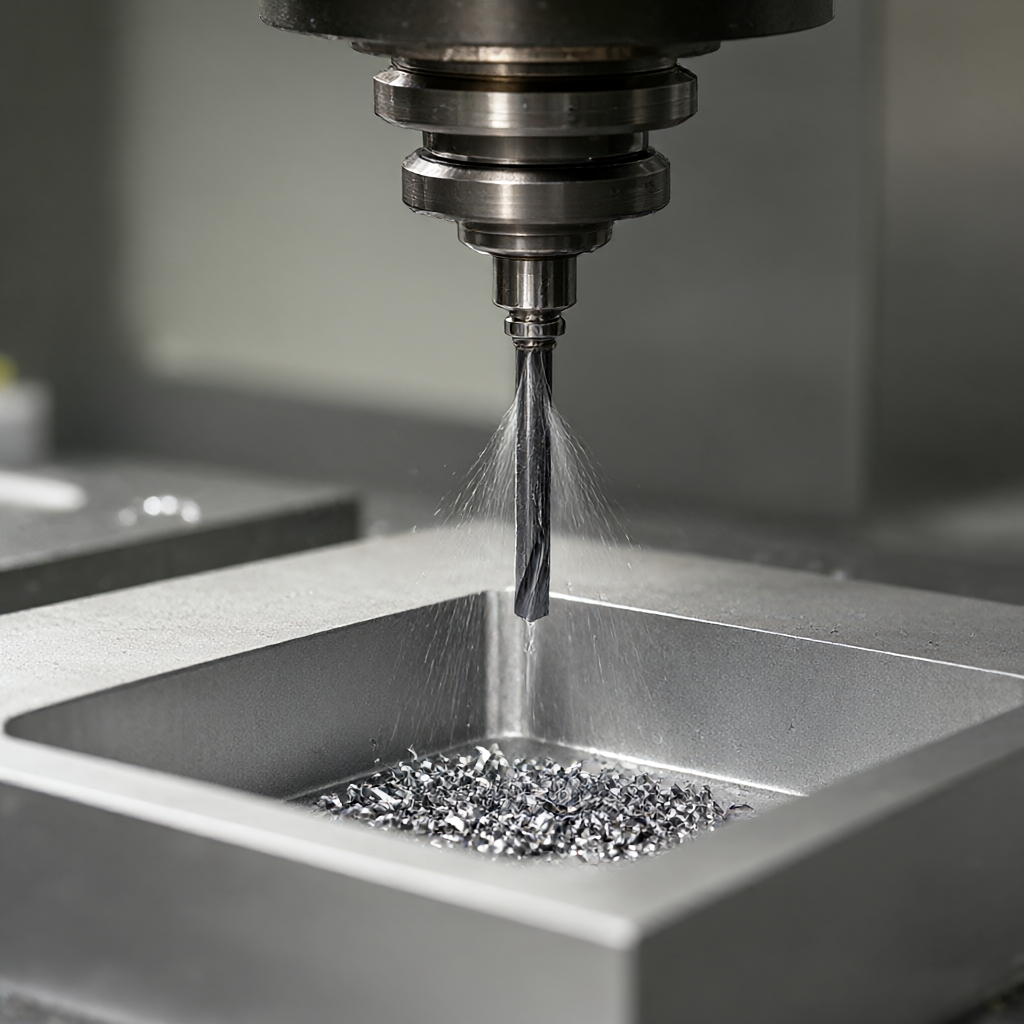
Modos de falha típicos de chips presos em cavidades profundas
Os três tipos mais comuns de falhas na usinagem de cavidades profundas são devidos à retenção de cavacos:
- Corte repetido (Chatter Marking):Os chips ficam presos na superfície inferior ou na parede lateral, e o contato secundário ocorre quando a ferramenta passa novamente, resultando em estrias ou micro-colapso, que é mais fácil de ser ignorado, especialmente quando a superfície curva complexa é fresada em 5 eixos.
- Deformação térmica e deriva dimensional:O efeito de dissipação de calor faz com que o material da superfície inferior amoleça e a dimensão exceda a faixa de tolerância de ± 0,01 mm; se houver micro-cavacos não limpos antes da anodização de peças de alumínio, manchas de oxidação serão formadas.
- Desgaste anormal da ferramenta e quebra da ferramenta:O chip de corte é enrolado na aresta principal ou na face final do cortador de esferas, o que pode levar à quebra da aresta devido ao aumento súbito da força de corte, e a vibração é mais provável de ocorrer quando a cavidade profunda do eixo delgado é usinada pelo mecanismo de usinagem.
Essas falhas ampliam as imperfeições cosméticas na produção em massa-e o alto brilho e a ausência de arranhões são os principais indicadores de aceitação do cliente. Portanto, o gerenciamento de chips não é apenas "limpo", mas também um pré-controle para precisão e consistência visual.
Influência dos parâmetros de corte e geometria da ferramenta na descarga de cavacos
Relação entre velocidade de rotação, alimentação e forma de chip
A morfologia do chip é determinada pela espessura do chip e pelo raio de crimpagem. As combinações de parâmetros comumente usadas para peças de cavidade profunda são as seguintes (por exemplo, micro-fresas finais de alumínio 6061-T6 de 8mm de diâmetro):
| Parâmetros | Valores recomendados | Efeito na expulsão de chips |
|---|---|---|
| Velocidade Spindle | 8.000 - 12.000 rpm em | Velocidade de rotação muito alta → chip fino com pequeno raio de crimpagem → faca facilmente aderida; muito baixa → chip grosso e reto → cavidade facilmente bloqueada |
| Alimentação por dente | 0,03 - 0,05 mm/dente | Alimentação muito baixa → chip não quebrado → ferramenta de enrolamento; muito alta → aumento súbito da força de corte → deformação sob pressão do canal de descarga de chips |
| Quantidade de corte lateral | ≤ 0,2 milhões de D | Quando a cavidade profunda de largura total é aberta, a faca lateral é grande → os chips são largos e longos → menor alimentação ou processamento de zona é necessário |
Na prática de engenharia, o "corte Z em camadas"(Z-step 0.1 - 0.2D) é frequentemente adotado no estágio de desbaste da cavidade profunda. Após a conclusão de cada camada, o orifício de resfriamento interno de alta velocidade é usado para purgar para evitar o empilhamento de chips.
Geometria da ferramenta e design de remoção de cavacos
- Flush Geometry (Geometria de flap):A ranhura de descarga de cavacos da fresa de extremidade micro de 3 lâminas é rasa, o que é adequado para usinagem de acabamento, mas a eficiência de descarga de cavacos é baixa; a fresa de extremidade micro de 4 lâminas é fácil de bloquear cavacos devido à falta de espaço de acomodação de cavacos quando a cavidade profunda é áspera. Portanto, sugere-se selecionar a fresa de extremidade micro de 3 lâminas com ângulo de borda de 90° e aumentar o polimento da superfície da lâmina para reduzir o coeficiente de cavacos.
- Relação de aspecto do cortador:A ferramenta de corte de cavidade profunda com L/D>10 tem baixa rigidez e os chips aderem facilmente à superfície inferior sob gravidade e arrasto de fluido. Neste momento, o fluido de corte deve ser pulverizado diretamente na ponta da ferramenta em cooperação com resfriamento interno, e os chips são lavados para fora da área de corte, em vez de cair naturalmente por gravidade.
- Drilling e remoção de chips:A broca de furo profundo (L/D>12) deve usar a broca com alta eficiência de remoção de cavacos (como o ângulo de hélice acima de 30°), caso contrário, os cavacos formarão um bloqueio de "coluna de cavacos" no furo, o que é fácil de quebrar a ferramenta. Durante a usinagem por máquina, os cavacos serão descarregados ao longo do trilho de guia até a extremidade da cauda, e a espessura do acúmulo de cavacos na área do trilho de guia deve ser monitorada para evitar o bloqueio da peça de trabalho.
Comparação de três esquemas de descarga de chips de fluxo principal
Não há uma única "solução ideal" para o gerenciamento de chips de peças de cavidade profunda, que deve ser selecionada de acordo com a relação L/D, material, tamanho do lote e requisitos de aparência.
| Protocolo | Cenários aplicáveis | Vantagens | Limitações |
|---|---|---|---|
| Blow Out (explosão de ar externa) | L/D então< 6,开粗后清腔 | O equipamento é simples, o custo é baixo e não há interferência na ferramenta | O fluxo de ar em uma cavidade profunda (L/D>8) não pode atingir o fundo, resultando em alta taxa residual de chips de corte; chips de alumínio são fáceis de serem soprados para poluir a superfície usinada circundante |
| Fluido de corte resfriado internamente (Internal Coolant) | L/D 4 - 12, acabamento | Os chips são diretamente perfurados para longe da ponta da faca, e a superfície Ra pode chegar a 0,4 μm, sem chips pegajosos | O cortador deve ser fornecido com canal de resfriamento interno, portanto, o cortador de pequeno diâmetro tem alto custo; o óleo residual no fundo da cavidade profunda precisa ser limpo posteriormente. |
| Corte a seco + circulação de ar de alta velocidade (Dry + High-Speed Air) | Materiais de faca não aderentes (aço, titânio), requisitos de alto acabamento | Nenhum resíduo de fluido de corte e nenhuma limpeza antes da anodização; os chips são transportados pelo fluxo de ar de alta velocidade para reduzir o contato secundário | Os metais leves, como alumínio e magnésio, têm sérios detritos de aderência, o que não é adequado; a vida útil da ferramenta precisa ser monitorada quando a temperatura da área de corte aumenta |
Nossa experiência de engenharia é que o esquema de resfriamento interno deve ser preferido para usinagem de acabamento de cavidade profunda de peças de alumínio, corte a seco + circulação de ar deve ser selecionado para peças de aço com alto acabamento, e sopro externo deve ser adicionado como a parte inferior no estágio de desbaste. Na produção em massa, três esquemas podem ser misturados-sopro externo para desbaste, resfriamento interno ou corte a seco para corte de acabamento, de modo a garantir que o estado de corte de cada processo seja controlável.
Principais pontos da operação prática do processo: projeto colaborativo do caminho da ferramenta para o resfriamento
Estratégia de caminho de corte e gerenciamento de direção de fluxo de chip
A direção do fluxo de cavacos na cavidade é determinada pela direção do caminho da ferramenta. Recomenda-se que o corte em espiral "de fora para dentro" seja adotado para o corte profundo, em vez de camada por camada, de modo que os cavacos sejam empurrados para a área de descarga da parede externa, em vez de se acumularem no centro. Durante o acabamento, a direção do caminho da ferramenta deve ser consistente com a direção principal de descarga de cavacos-ou seja, os cavacos são levados para a abertura da cavidade em vez de serem empurrados para o fundo da cavidade.
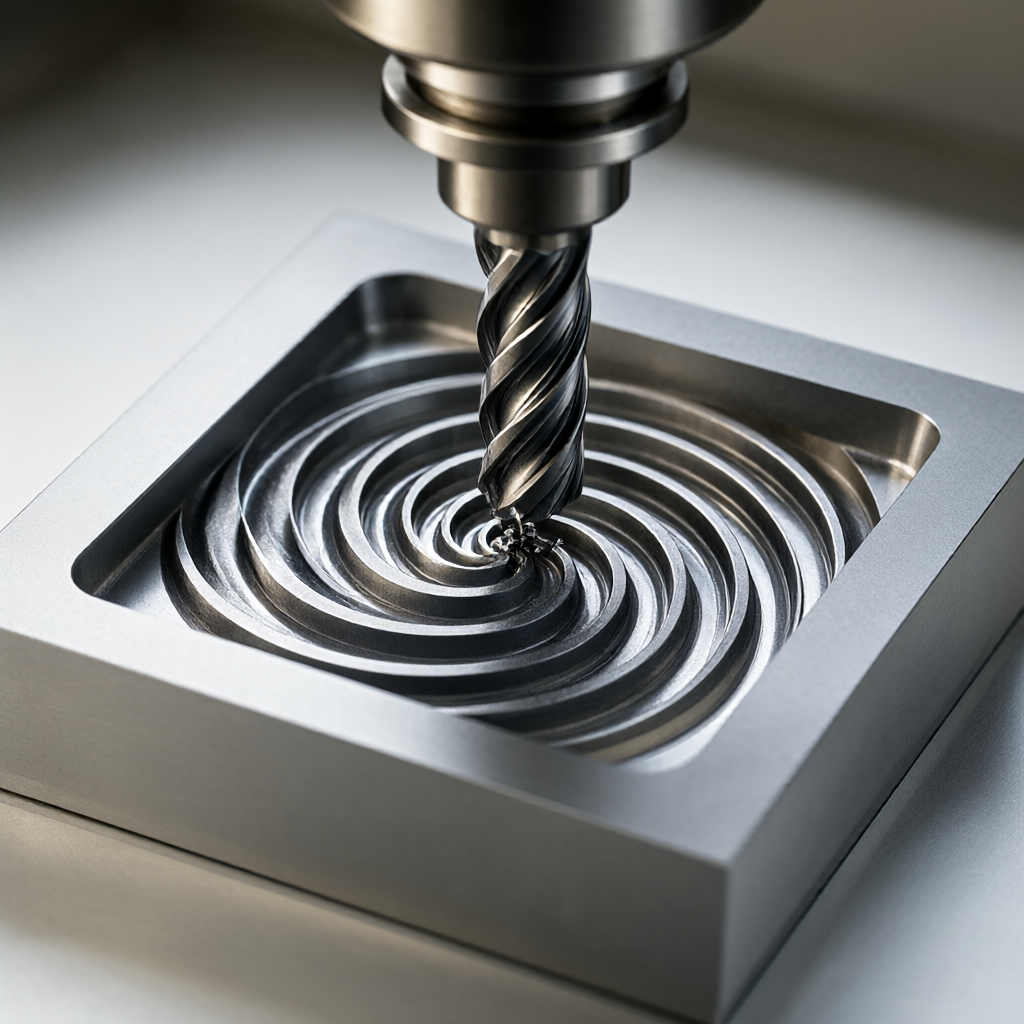
Durante a fresagem de 5 eixos de cavidades profundas com superfícies curvas complexas, o ângulo de atitude da ferramenta (tilt) deve ser controlado em 15°-30° para evitar que os chips sejam "raspados" para o lado da ferramenta. O software CAM pode definir o módulo "previsão de direção do fluxo de chips" para simular a trajetória de deslizamento dos chips na cavidade e identificar a área de retenção com antecedência.
Controle de temporização do fluxo de ar de resfriamento;
A descarga de cavacos não é um "sopro contínuo", mas precisa ser combinada com o tempo do processo de corte:
- Intervalo aberto:Após a conclusão da etapa Z de cada camada, pause o eixo principal e purgue com fluxo de ar de alta velocidade (0,6 - 0,8 MPa) por 3 - 5 segundos antes de cortar outra camada.
- Alimentação Finish:O resfriamento interno é continuamente ligado e o fluxo de ar é soprado apenas brevemente para fora ao retirar a faca, de modo a evitar que o fluxo de ar atinja a superfície não solidificada.
- Antes da mudança de faca/teste:O sopro externo forçado + sucção de cavacos a vácuo garante que não haja interferência de cavacos durante a medição CMM (três coordenadas) e os dados dimensionais sejam confiáveis.
Este conjunto de séries temporais deve ser programado para ser curado durante a produção em massa para evitar a intervenção manual do operador, o que pode causar variação de lote.
Inspeção e prevenção de falhas: como aceitar a eficácia do gerenciamento de chips
Se o gerenciamento de chips está em vigor não pode ser apenas "visualmente livre de chips", mas também deve ser combinado com inspeção quantitativa:
- Superfície rugosidade:Ra≤ 0,4 μm na superfície inferior da cavidade profunda (acabamento de peças de alumínio). Se Ra aumentar acentuadamente para mais de 0,8 μm, isso indica que existem traços de corte repetidos de cavacos.
- Dimensões Sample Check:A tolerância da distância entre a superfície inferior da cavidade profunda e a parede lateral é de ± 0,01 mm. Se algumas peças no lote estiverem fora da tolerância, é dada prioridade para verificar se há deformação térmica do acúmulo de cavacos antes da usinagem de acabamento.
- Inspeção Óptica Completa:Antes do envio, 100% de inspeção visual é realizada, com foco na inspeção de resíduos de micro-chips no fundo da cavidade profunda (usando lupa de 50X ou detecção óptica AOI). Os resíduos de chips formam manchas de oxidação após a oxidação anódica, que é um defeito de aparência de Grau I.
Se um problema de chip de lote for encontrado, a sequência de rastreamento é: registro de desgaste da ferramenta → registro de pressão de resfriamento → revisão do caminho da ferramenta CAM → lote de material (inclusões de alumínio afetam a morfologia do chip).
Perguntas Frequentes (FAQ)
Qual é a pressão de resfriamento interna adequada para usinagem CNC de peças de cavidade profunda?
Geralmente, 0,4 - 0,6 MPa pode lavar as cavilhas longe da ponta da faca, a pressão muito alta irá soprar o pó de metal traço resfriado ao retornar a faca, poluindo a superfície periférica. Recomenda-se começar a 0,5 MPa para o acabamento de peças de alumínio, ajuste fino de acordo com a cor das cavilhas (prata é melhor, preto é faca pegajosa).
O sopro externo pode ser omitido no estágio de desbaste e uma camada pode ser cortada diretamente?
Não recomendado. A omissão da purga interlaminar pode resultar em cavacos empilhados em 2 - 3 camadas, cavacos pressionados no espaço do material durante o corte da próxima camada,"estrias de extrusão" na superfície, que precisam ser removidas aumentando a margem ou mudando para uma profundidade de corte menor durante a usinagem de acabamento, o que reduz a eficiência.
O que fazer quando a cavidade profunda do eixo delgado é processada por máquina de movimento, o trilho guia é bloqueado por chips?
O acúmulo de cavacos na área do trilho guia é uma falha comum da máquina de núcleo. Medidas preventivas: quando os cavacos são descarregados ao longo da extremidade da cauda, aumente a assistência de fluxo de ar no lado do trilho guia (0,3 MPa) e encurte o comprimento dos cavacos (reduza a alimentação e aumente a velocidade de rotação para fazer os cavacos se enrolarem). Se os cavacos estiverem presos, pare a máquina para limpeza manual e defina o sensor de monitoramento de cavacos para aviso antecipado durante a produção em massa.
O protocolo de corte a seco é aplicável a todas as peças metálicas de cavidade profunda?
Não aplicável. Os metais leves, como alumínio e magnésio, têm alto coeficiente de aderência, e os chips são fáceis de envolver a ferramenta de corte durante o corte a seco, resultando em alto risco de quebra da ferramenta. Os materiais duros, como aço, titânio e Inconel, têm menos aderência, portanto, o corte a seco + circulação de ar é uma solução viável, mas o aumento da temperatura da ferramenta deve ser monitorado e o período de substituição é cerca de 30% menor que o do corte a úmido.
Como evitar problemas de cavacos em peças de cavidade profunda a partir do estágio de desenho?
Durante a DFM (análise de capacidade de fabricação), se não houver orifício de processo ou ranhura de descarga de cavacos na cavidade profunda com L/D>10, recomenda-se aumentar o orifício de processo (diâmetro de 2 - 3mm) ou inclinação (≥1°) para permitir que os cavacos tenham um caminho de deslizamento natural. Enquanto isso, os requisitos de rugosidade da superfície onde as dimensões críticas estão localizadas devem ser marcados para facilitar o ajuste direcionado da estratégia de resfriamento na fase de processamento.
Conclusões e recomendações de ação
O gerenciamento de cavacos de peças de cavidade profunda é o limite oculto para precisão e consistência estética. A otimização dos parâmetros de corte, a correspondência da geometria da ferramenta, o controle de temporização do fluxo de ar de resfriamento e a inspeção quantitativa reduzem a taxa de defeitos de lote devido à retenção de cavacos a um nível aceitável. Se você estiver enfrentando problemas de cavacos na usinagem de peças de cavidade profunda, envie desenhos e requisitos de processo e nossa equipe de engenharia fornecerá recomendações de DFM, seleção de ferramentas e estratégia de resfriamento para apoiar a entrega de lotes de 15 a 25 dias.



