





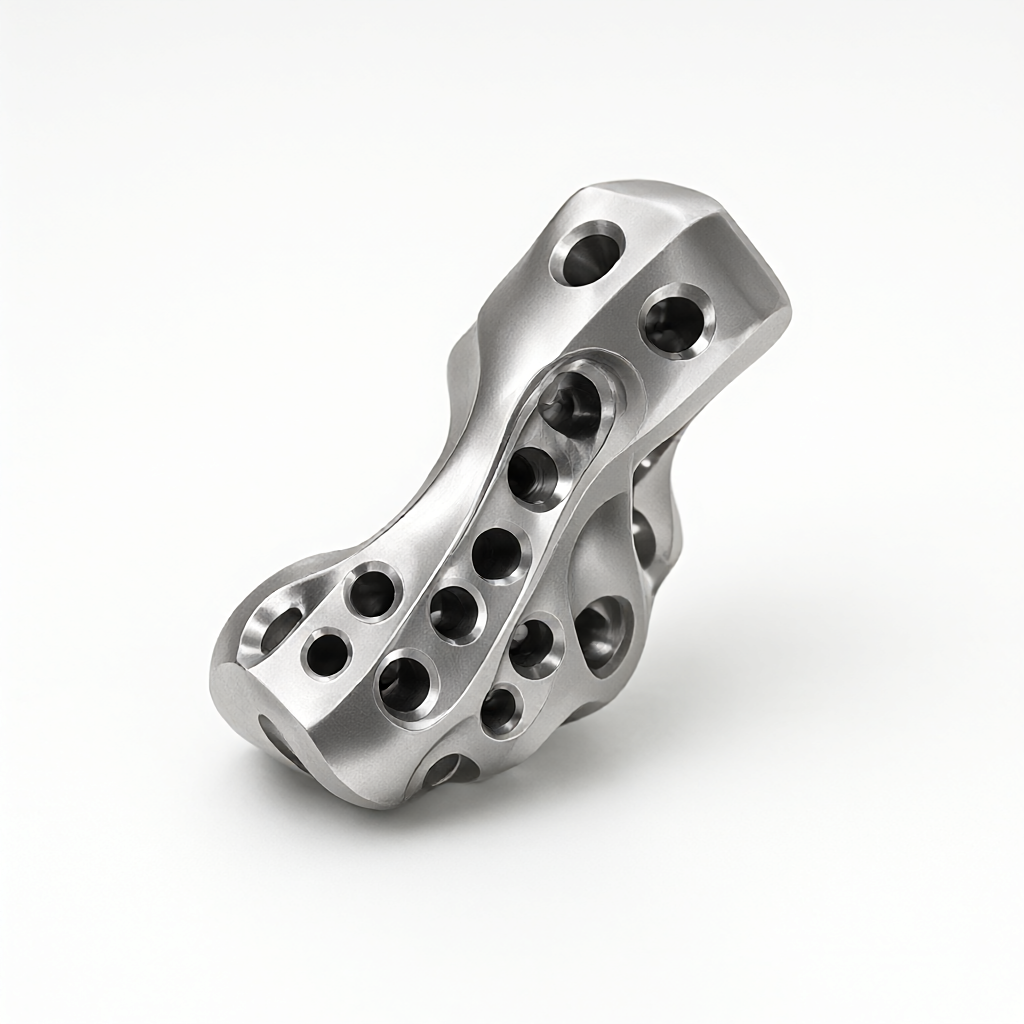
As principais dificuldades na usinagem CNC de peças de substituição de quadril de liga de titânioTrabalho frio HardeningCom oCorrosão intergranularA usinagem de ligação de cinco eixos pode efetivamente eliminar o estresse residual de usinagem e recuperar a tenacidade do material, realizando a formação de superfícies complexas por fixação única, o que pode reduzir muito o erro acumulado. Este artigo desmonta o caminho do processo desta peça de grau médico de precisão a partir de quatro dimensões: características do material, parâmetros de corte, integridade da superfície e critérios de aceitação, fornecendo referência técnica para compradores e engenheiros.
Pontos de dor de usinagem e propriedades do material da articulação do quadril de liga de titânio
As próteses de quadril são geralmente feitas de liga de titânio médico Ti-6Al-4V (Grau 5) ou Ti-6Al-4F (Grau 2). Este tipo de material tem baixa condutividade térmica (cerca de 6,7 W/m·K) e é difícil de dissipar o calor de corte, o que leva ao desgaste da ferramenta. Enquanto isso, o módulo elástico é apenas 1/3 do aço, o que é fácil de deformar elasticamente. O que é mais difícil é que sua tendência de endurecimento do trabalho é forte, e a zona de deformação plástica de corte é fácil de formar uma camada de endurecimento de alta dureza. Se não for recozida a tempo, a resistência à fadiga será significativamente reduzida.
- Corte de forçaA força de corte está próxima do aço de alta velocidade, a ferramenta precisa ter alta resistência e alta tenacidade.
- Grande área afetada pelo calorAs características de condução de calor de baixa temperatura fazem com que o calor se concentre na ponta da faca, o que é fácil de produzir micro-rachaduras.
- Requisitos de integridade de superfície elevadosO valor de Ra é geralmente ≤ 0,4 μm, sem queimaduras e sem estresse residual.
A ligação de cinco eixos é de valor significativo aqui: a superfície curva multidirecional da cabeça esférica do quadril e do conjunto do copo requer movimento coordenado de múltiplos eixos para evitar o risco de "flip" causado pela inclinação axial insuficiente da ferramenta. A fixação tradicional de três eixos precisa ser invertida várias vezes, o que não apenas acumula erros de posicionamento, mas também prolonga o processo e aumenta o risco de cicatrizes de fixação. A fixação única de cinco eixos pode usinar completamente a superfície interna e externa, mantendo uma referência completa para o recozimento e o acabamento subsequentes.
Estratégia de usinagem de cinco eixos e seleção de parâmetros de corte
Com base nas características de corte frágil da liga de titânio, recomenda-se a adoção de alta alimentação, pequena profundidade de corte, estratégia de alta velocidade de "pequena profundidade de corte e alta velocidade de rotação". A fase de desbaste é principalmente para remover a margem, a fase de acabamento é focada na qualidade da superfície e estabilidade dimensional. Todo o processamento é concluído no centro de usinagem de cinco eixos, com vice hidráulico especial ou ferramentas de adsorção a vácuo para garantir a rigidez da fixação.
| Processo | Ferramenta de corte | Velocidade (rpm) | Alimentação (mm/min) | Profundidade de corte (mm) | Refrigeração moda |
|---|---|---|---|---|---|
| Rough Trabalho | Revestimento PVD para fresas indexáveis | 4000-5000 | 800-1200 | 0.8-1.5 | Refrigeração interna totalmente fechada |
| Trabalho semi-acabado | Carboneto integral End Milling Mill | 6000-8000 | 1500-2000 | 0.3-0.5 | Micro-lubrificação de alta pressão (MQL) |
| Finalização | Revestimento PVD para fresas de nariz redondo | 8000-10000 | 2500-3500 | 0.1-0.2 | Alta pressão MQL+ aerossol |
Os pontos-chave de controle são os seguintes: confirmar que o espaço em branco foi completamente recozido antes da usinagem de acabamento, e a dureza deve ser controlada abaixo de 345 HV. A nitidez da ferramenta determina a espessura da camada endurecida, e a faca sem corte intensificará o efeito de arado e induzirá micro-rachaduras. A ligação de cinco eixos é otimizada pela estratégia de interpolação isométrica/espiral para garantir a postura suave do eixo da ferramenta e evitar a ondulação da superfície causada por aceleração e desaceleração rápidas.
Seleção de ferramentas e controle de desgaste;
A ferramenta de carboneto cimentado revestida com PVD (por exemplo, TiAlN) deve ser selecionada para dar consideração à resistência ao desgaste e à inércia química. Ao monitorar o desgaste da ferramenta, o valor VB da face de alívio deve ser observado principalmente, e a substituição deve ser necessária se VB≥ 0,3 mm. Durante a usinagem, a compensação de erro térmico da máquina-ferramenta de cinco eixos deve ser iniciada para reduzir a influência da deriva térmica na precisão de ± 0,01 mm. A concentração do líquido de resfriamento deve ser controlada em 5-8%, de modo a evitar o contato entre a liga de titânio e o líquido de resfriamento contendo íons de cloro e evitar a corrosão sob tensão.
Mecanismo e dano do endurecimento a frio
Durante a deformação plástica da liga de titânio, a densidade de deslocamento aumenta acentuadamente e a distorção da rede cristalina é exibida macroscopicamente como aumento da dureza e diminuição da plasticidade. A camada de endurecimento de usinagem óbvia geralmente aparece dentro de 20-50μm da superfície usinada por CNC, e a dureza pode chegar a 1,5 -2 vezes a do material de base. Para a articulação do quadril, que está sujeita a tensão alternada, se houver micro-rachaduras ou tensão de tração residual na camada de endurecimento, ela se tornará a fonte de fadiga e levará diretamente à vida útil mais curta.
- Tensão residual stressO calor de corte e moagem resulta na expansão restrita da camada superficial, resultando em tensão de tração após o resfriamento, o que acelera a propagação da rachadura.
- Danos aos tecidos microscópicosO superaquecimento local pode induzir a transição de fase alfa, prejudicando a plasticidade da transição de fase.
- Deterioração da rugosidade da superfícieA fragilidade da camada endurecida aumenta e a quebra da lâmina ocorre facilmente no acabamento, o que afeta o valor de Ra.
Portanto, o efeito de endurecimento não pode ser completamente eliminado simplesmente "cortando um pouco mais fino".Recozimento reforçado por idade(Annealing de solução), aqueça a peça de trabalho até a temperatura da região da fase beta para homogeneizar o soluto sólido e, em seguida, esfrie lentamente até a temperatura ambiente para recuperar a plasticidade e a isotropia do material.
Projeto do processo de recozimento: dos parâmetros à validação do tecido
O recozimento não é simplesmente "isolamento térmico de alta temperatura". Os componentes da articulação do quadril devem ser realizados em uma atmosfera protetora inerte (ponto de orvalho de argônio ≤-40℃) ou em um forno a vácuo para evitar a oxidação de alta temperatura.
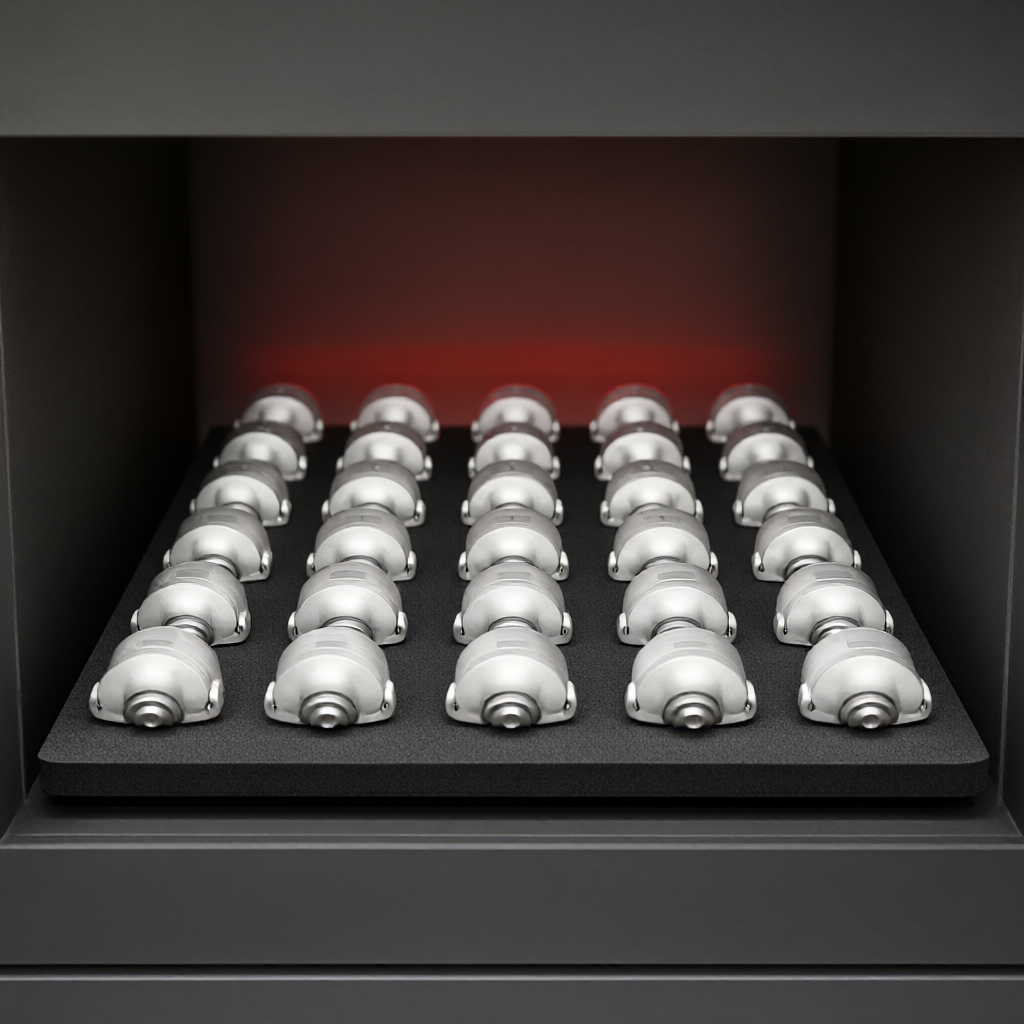
- Taxa de aquecimento≤10℃/min para evitar rachaduras por estresse térmico.
- Temperatura de isolamento térmico: 900-950℃ (Ti-6Al-4V β transus temperatura de cerca de 995℃, recozimento subcrítico).
- Tempo de preservação de calor2-4 horas para garantir que o núcleo seja uniforme.
- Refrigeração modaRefrigeração a ar após o resfriamento do forno a 600℃ ou têmpera a vácuo para controlar a dureza.
O efeito de recozimento é verificado por exame metalográfico e teste de dureza: a fase α é uniforme em forma de agulha ou equiaxial, sem limite de grão α de rede contínua; a flutuação de dureza é ≤±10 HV; a tensão residual é medida por difração de raios X (XRD) e deve ser ≤-150 MPa (estado de tensão compressiva). Para a cabeça esférica da articulação do quadril, é necessária uma análise adicional de ondulação superficial para excluir a deformação macroscópica causada pelo tratamento térmico (deformação ≤ 0,05 mm).
Por que o recozimento deve ser realizado após o desbaste e antes do acabamento?
Se o recozimento for colocado no final, as tensões residuais de acabamento sobreporão as tensões de tratamento térmico e não corrigirão os desvios dimensionais introduzidos pelo processamento. O caminho preferido é: desbaste → recozimento para eliminar o endurecimento e as tensões internas → semi-acabamento → acabamento → têmpera de alívio de tensão (opcional) → tratamento de superfície. Este processo garante que o material esteja em um "estado estável" durante o processamento de acabamento, com forças de corte suaves e boa retenção dimensional.
Integridade de Superfície e Critérios de Aceitação de Biocompatibilidade
A aceitação de peças de grau médico excede em muito as tolerâncias mecânicas convencionais. Além das tolerâncias dimensionais e de forma, a integridade da superfície é um critério central. As áreas críticas do quadril (superfície externa da cabeça esférica, superfície interna do acetábulo) devem ter valores de Ra ≤ 0,2 μm e devem estar em uma condição espelhada "sem aderência de cavacos, sem estrias, sem descoloração". A superfície recozida deve ser eletrolisada (EP) para reduzir ainda mais a rugosidade e selar os furos.
- rugosidadeValor Z2 (diferença pico-vale) ≤3μm, medido por interferômetro óptico.
- Profundidade superficial: Sob o microscópio metalográfico, não há camada de deformação de trabalho a frio, e a fase α "não é anormal.
- Limpeza químicaA concentração residual de íons do líquido de resfriamento deve ser ≤10 ppm para evitar a corrosão por precipitação após a implantação.
- Detecção de falhasTeste de penetração (PT) e verificação de partículas magnéticas/corrente de Foucault (se aplicável) na cabeça da bola para eliminar o risco de trincas por fadiga.
A consistência do tamanho do lote é a chave. A primeira e a última peça de cada lote são submetidas a inspeção de três coordenadas de tamanho completo +CMM, a taxa de amostragem de rugosidade é ≥10%, e a curva de temperatura do forno de recozimento é registrada e arquivada durante todo o processo. Este sistema duplo de "controle de processo + verificação de resultados" é o limite rígido para ganhar a auditoria de fornecedores de dispositivos médicos (ISO 13485).
Sugestões práticas de engenharia e otimização de DFM;
Reduzir a dificuldade de usinagem a partir da fonte de projeto: evitar cavidades profundas e estreitas, furos pequenos e raio de filete R≥ 1,5 mm para facilitar a passagem da ferramenta; adotar grande ângulo de cone na área de transição entre a cabeça esférica e a alça para reduzir a concentração de tensão. Para a área complexa de cinco eixos, recomenda-se fornecer modelo CAD com processo de trabalho na fase de projeto, simular a trajetória da ferramenta com antecedência e evitar o limite de balanço do eixo. A ferramenta de recozimento deve ser personalizada com disco de grafite especial ou ranhura em V para garantir que o espaçamento da peça de trabalho seja ≥50mm e evitar a dureza desigual causada pela interferência da radiação térmica.
Para a rastreabilidade da qualidade, cada quadril deve ser associado ao número do lote do forno de recozimento, à contagem de vida útil da ferramenta de acabamento e ao relatório de teste CMM. Essa rastreabilidade de dados de link completo não apenas atende aos requisitos regulamentares, mas também fornece uma base real para a análise de falhas.
Modos de falha comuns e evasão
- Crack em Ball HeadA taxa de resfriamento de recozimento é muito rápida, o que induz o estresse térmico; a velocidade da seção de resfriamento do forno deve ser ≤5℃/min para evitar.
- Superfície azulada/pretaAtmosfera de proteção insuficiente e ponto de orvalho abaixo do padrão; evasão: monitoramento on-line do ponto de orvalho ≤-40℃.
- Dimensões fora da tolerância: Sem desestressar antes do acabamento e encolhimento desigual após o tratamento térmico; Evasão: 600℃×4h de desestressar e têmpera antes do acabamento.
Como garantir a qualidade da aparência na produção em massa?
As peças médicas não são apenas vistas na metalografia interna, mas também na aparência. A superfície brilhante e livre de arranhões das peças da articulação do quadril depende do polimento eletrolítico e da limpeza ultrassônica após a usinagem de acabamento. A consistência do lote deve ser monitorada quanto à rugosidade e dureza através do gráfico de controle SPC, e os principais parâmetros (temperatura de recozimento, densidade de corrente de polimento) devem ser controlados dentro de ±5%. Recomenda-se que as peças externas sejam inspecionadas visualmente em vez de inspeção visual manual para melhorar a taxa de detecção.
FAQ: Perguntas de alta frequência sobre usinagem CNC de liga de titânio para articulação do quadril
Os componentes do quadril de titânio podem ser usinados em 3 eixos em vez de 5 eixos?
Teoricamente, pode, mas precisa de várias voltas e grampos. Para estruturas de cavidade profunda, como a cavidade acetabular, o comprimento axial da ferramenta de 3 eixos é limitado, o que é fácil de causar "flip" ou deixar a faca, resultando em corte excessivo da superfície curva. O grampo único de 5 eixos não só melhora a eficiência, mas também garante que a referência da cavidade seja unificada e o erro acumulado seja menor. Para peças com superfície curva complexa representando mais de 30%, o 5 eixos é uma escolha mais segura.
Quais são as consequências de uma temperatura de recozimento muito alta?
Se o Ti-6Al-4V for mantido por um longo tempo acima de β transus (~995℃), o grão engrossará. O tamanho de grão muito grande (>100μm) reduzirá significativamente a resistência à fratura e aumentará a probabilidade de iniciação de trincas por fadiga. Recomenda-se o recozimento subcrítico (900-950℃) para manter a fase α primária fina e equilibrar a resistência e a tenacidade.
O refrigerante de usinagem pode ser à base de água?
O líquido de arrefecimento à base de água deve ser cauteloso. A liga de titânio é sensível ao cloreto. Se o líquido de arrefecimento contiver cloro (por exemplo, alguns inibidores de ferrugem), o filme líquido residual pode causar craqueamento por corrosão sob tensão a altas temperaturas de recozimento. Recomenda-se o uso de MQL totalmente fechado (micro-lubrificação) ou resfriamento à base de óleo puro. Antes do recozimento, o desengorduramento e a secagem devem ser realizados e o teor de íons de superfície deve ser ≤10ppm.
Como garantir o efeito "espelho" da cabeça da bola do quadril?
Efeito de espelho = acabamento (Ra≤ 0,4 μm)+ polimento eletrolítico (Ra≤ 0,1 μm)+ limpeza ultrassônica. CNC só pode fazer meio espelho, espelho real depende de polimento eletroquímico. O banho de polimento deve ser reabastecido regularmente, a densidade de corrente deve ser controlada em 5-10 A/dm² e o tempo de polimento deve ser de 3-5 minutos para evitar o excesso de polimento, resultando em redução de tamanho fora da tolerância.
Quais qualificações são necessárias para o fornecedor?
Os processadores de grau médico devem ter certificação dupla ISO 9001 e ISO 13485, ter uma oficina de montagem limpa (se estiver envolvida soldagem/moagem), um forno de recozimento com verificação de uniformidade de temperatura (calibração TUV). No lado do equipamento, as máquinas-ferramentas de cinco eixos devem ser equipadas com sistema de compensação de erros térmicos e o CMM deve ser verificado pelo Instituto de Metrologia. Ao selecionar fornecedores, solicite o relatório CMM de lote completo e o mapa metalográfico de seus componentes de quadril semelhantes para verificar a capacidade do processo.
Conclusão: Ganhe confiança com a integridade da cadeia de processos
A personalização de peças articulares de quadril de liga de titânio não é apenas a montagem de equipamentos ou a montagem de tolerâncias, mas o circuito fechado de engenharia de todo o link de "material-processamento-tratamento térmico-inspeção". A usinagem de cinco eixos resolve a unificação da eficiência e referência, o recozimento resolve o endurecimento e o estresse, o polimento eletrolítico resolve a biocompatibilidade e a aparência. Ao selecionar fornecedores, concentre-se em sua capacidade de controlar a curva de recozimento, a integridade da verificação metalográfica e os dados do SPC de consistência da aparência do lote. Se o seu projeto estiver na fase de prova ou escalada de produção, envie desenhos de quadril para a equipe de engenharia para obter uma avaliação e cotação exclusiva da DFM, incluindo o roteamento de cinco eixos e o recozimento.



