





O principal desafio e o caminho do processo para o acabamento de furos internos de tubos usinados por CNC
nesse campo de máquinas de precisão, controle de fluidos e suporte estrutural, a usinagem CNC de peças tubularesPRODUÇÃO Hole FinishingMuitas vezes, é o elo chave que determina a função e a vida útil do produto. Em comparação com o corte de círculo externo, o processamento de furo interno é limitado pela rigidez da ferramenta, espaço de descarga de cavacos e acessibilidade de medição, o que pode facilmente causar oscilação da ferramenta, deformação térmica e ondulação da superfície. Para engenheiros e compradores, entender como romper essas restrições físicas e garantir que a precisão do tamanho do furo interno seja controlada dentro de ± 0,01 mm e a rugosidade da superfície atinja Ra0, 4 μm é a principal escala para avaliar a força técnica do fornecedor. Com base na experiência prática de produção em massa, este artigo analisa profundamente a estratégia de usinagem de furos internos, a lógica de seleção de ferramentas e os pontos-chave de controle de qualidade sob diferentes diâmetros de tubos, de modo a ajudá-lo a evitar modos de falha comuns no estágio inicial do projeto.
Por que o furo interno é mais difícil de usinar do que o círculo externo? Análise de três restrições físicas
O corte de furos internos não é simplesmente "torneamento reverso", e as dificuldades do processo se concentram nas três dimensões a seguir:
- Decadência de rigidez da ferramentaA rigidez de flexão do cortador de orifício interno fino diminui com o comprimento da suspensão no estado de suspensão. Quando o diâmetro do furo profundo é inferior a Φ10mm, a pequena vibração pode levar ao alargamento do diâmetro do furo ou à formação de uma rede.
- Detritos e DetritosO espaço interno fechado limita a saída livre de chips. Se os chips estiverem enrolados na ferramenta ou na parede do furo, é fácil causar corte secundário ou até mesmo danificar a peça de trabalho ou a ferramenta.
- Área cega de mediçãoO círculo externo pode ser rapidamente re-medido com micrômetro, mas a dimensão interna do furo interno profundo é difícil de obter em tempo real. Geralmente depende do controle do processo após a inspeção do primeiro artigo, uma vez que o processo anterior é deformado, a usinagem de acabamento subsequente falhará.
Portanto, o acabamento do furo interno não é apenas uma questão de programação, mas também uma questão deParâmetros geométricos da ferramenta, parâmetros de corte e rigidez da braçadeiraO problema do jogo do sistema.
Estratégia de usinagem e seleção de equipamentos de acordo com o diâmetro do tubo
A estratégia de usinagem precisa ser significativamente ajustada de acordo com a relação entre o diâmetro externo e o diâmetro interno do tubo (relação profundidade/diâmetro). A tabela a seguir compara as rotas de processo recomendadas para três peças típicas de tubos:
| Parte Característica | Diâmetro interno típico | Equipamento recomendado | Pontos críticos de controle do processo |
|---|---|---|---|
| Tubo curto/tipo flange | Tamanho: Φ5 - Φ30 mm | Máquina de torneamento/acionamento CNC | Selecione o cortador de furo interno de grande ângulo traseiro para otimizar a taxa de alimentação e evitar a ondulação. Certifique-se de que a redondeza da superfície de fixação seja assegurada. |
| Tubo de comprimento intermediário | Tamanho: Φ10 - Φ50 mm | Centro de usinagem de 3 eixos/4 eixos | Adote o furo escalonado-furo áspero-furo fino; preste atenção ao efeito da precisão de centralização do furo no diâmetro final do furo. |
| Buraco profundo/tubo perfilado | Φ15 - Φ80 mm (relação de aspecto>5) | Ligação de 5 eixos/broca de furo profundo especial | Lubrificação de resfriamento forçado, limpeza de alta pressão de cavacos; ferramentas de corte com arestas de corte de moagem para compensar a deflexão. |
para peças tubulares com lúmens complexos (por exemplo, roscas axiais, orifícios radiais),Turnover e fresagemO equipamento tem a vantagem de completar o processamento interno e externo por fixação única, o que pode reduzir significativamente o erro acumulado de fixação e melhorar a concentricidade.
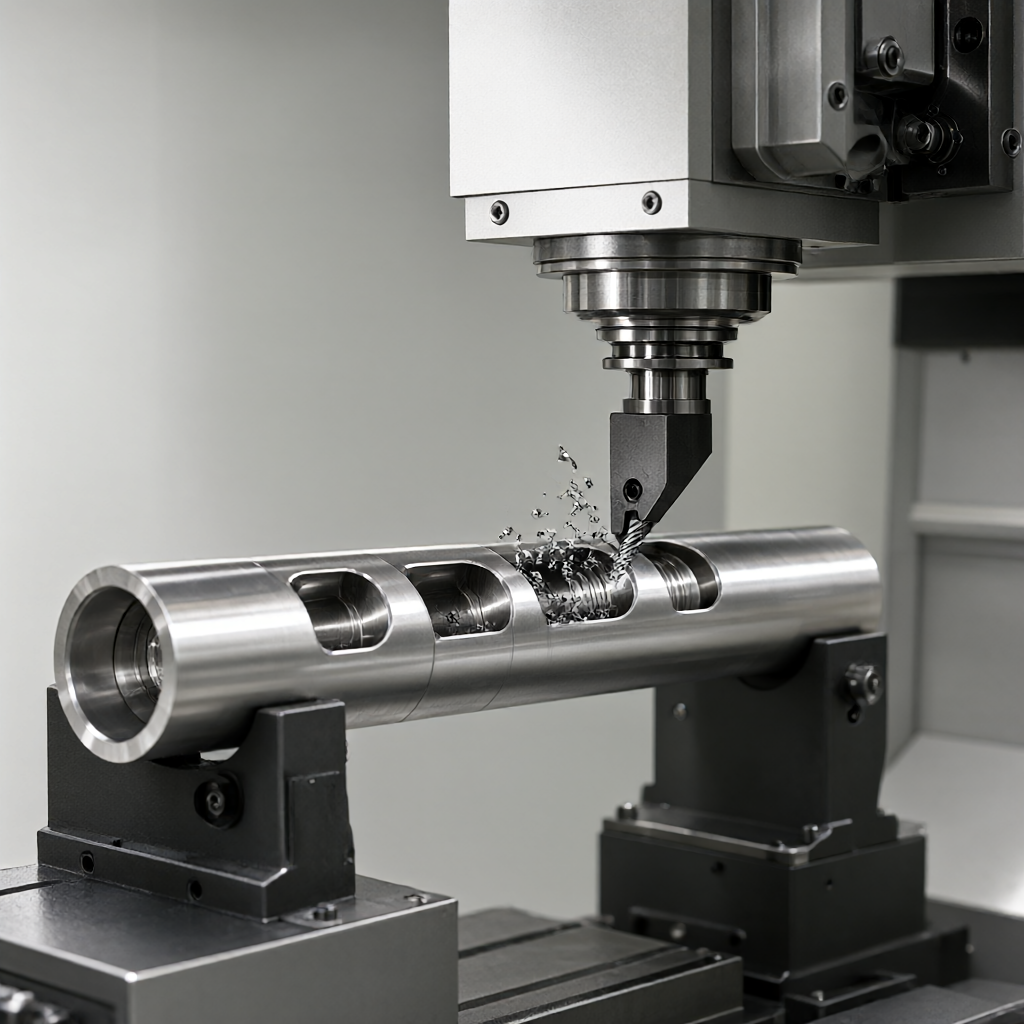
Guia para seleção de ferramentas e otimização de parâmetros de corte
A qualidade da superfície é determinada diretamente pelos parâmetros geométricos do cortador de furo interno. Na operação real, é necessário ajustar de acordo com o material:
- Seleção de ângulo de deflexão principalAo usinar tubos de parede fina ou materiais finos de grande diâmetro interno, a ferramenta com ângulo de desvio principal de 90° ou 95° deve ser selecionada para reduzir a força de corte radial e evitar que os tubos deformem a ferramenta. Ao usinar tubos curtos e grossos, o ângulo de desvio principal de 45° pode ser selecionado para aumentar a força da ponta da ferramenta.
- Geometria do Edge GrindingO raio da aresta de corte (Re) é geralmente de 0,2 - 0,5 mm durante a usinagem de acabamento do furo interno. Se Re for muito pequeno, a aresta de corte será facilmente quebrada, enquanto se Re for muito grande, a resistência radial será aumentada e o acabamento da superfície será reduzido.
- Parâmetros de corteTomando a liga de alumínio como exemplo, a profundidade de corte pode chegar a 1,0 - 1,5 mm durante o furo áspero e a velocidade de rotação pode chegar a 800-1200rpm; a margem de 0,1 - 0,2 mm deve ser reservada durante o furo fino e a velocidade de rotação deve ser aumentada para 1500-2000rpm, e a taxa de alimentação deve ser controlada em 0,05 - 0,10 mm/rev para garantir a rugosidade abaixo de Ra0, 8 μm.
Para materiais difíceis de cortar, como o aço inoxidável, o refrigerante especial deve ser usado e o resfriamento interno de alta pressão deve ser realizado para restringir a formação da camada de endurecimento de usinagem e prolongar a vida útil da ferramenta.
Qualidade da superfície e prevenção de modos de falha comuns
Além da precisão dimensional, a qualidade estética é outro ponto problemático na usinagem de furos internos.
- Vibrações (Chatter)A raiz é que a frequência natural do sistema de processo coincide com a frequência de excitação do corte.Esquema de evasãoDiminua a velocidade de alimentação, aumente a velocidade de rotação do fuso ou modifique o ângulo de recuo da ferramenta.
- Resiliência (Springback)Durante o processamento de aço inoxidável de parede fina ou liga de titânio, o alívio da tensão após o corte do material resulta em rebote do tamanho do poro, resultando em dimensões medidas maiores que o valor teórico.Esquema de evasãoA margem de recuperação elástica é reservada, e o valor de compensação é geralmente calculado de acordo com a espessura da parede, ou o estresse é liberado gradualmente através do corte fino de várias ferramentas.
- Deformação térmicaO calor gerado pelo corte contínuo faz com que a ferramenta se alongue termicamente e o diâmetro do furo se torne gradualmente maior.Esquema de evasãoUse corte intermitente para garantir que o refrigerante entre em contato com a aresta de corte adequadamente ou use ferramentas com cera microcristalina para reduzir o calor de fricção.
Superfície de alta qualidade não significa apenas suave, mas também requerLivre de arranhões e defeitosNa produção em massa, a uniformidade da força de fixação deve ser estritamente controlada para evitar a indentação local causada pela fixação de garras macias.
Inspeção de qualidade e padrão de controle de todo o processo
A detecção de furos internos é limitada pela profundidade e geralmente usa uma combinação das seguintes abordagens:
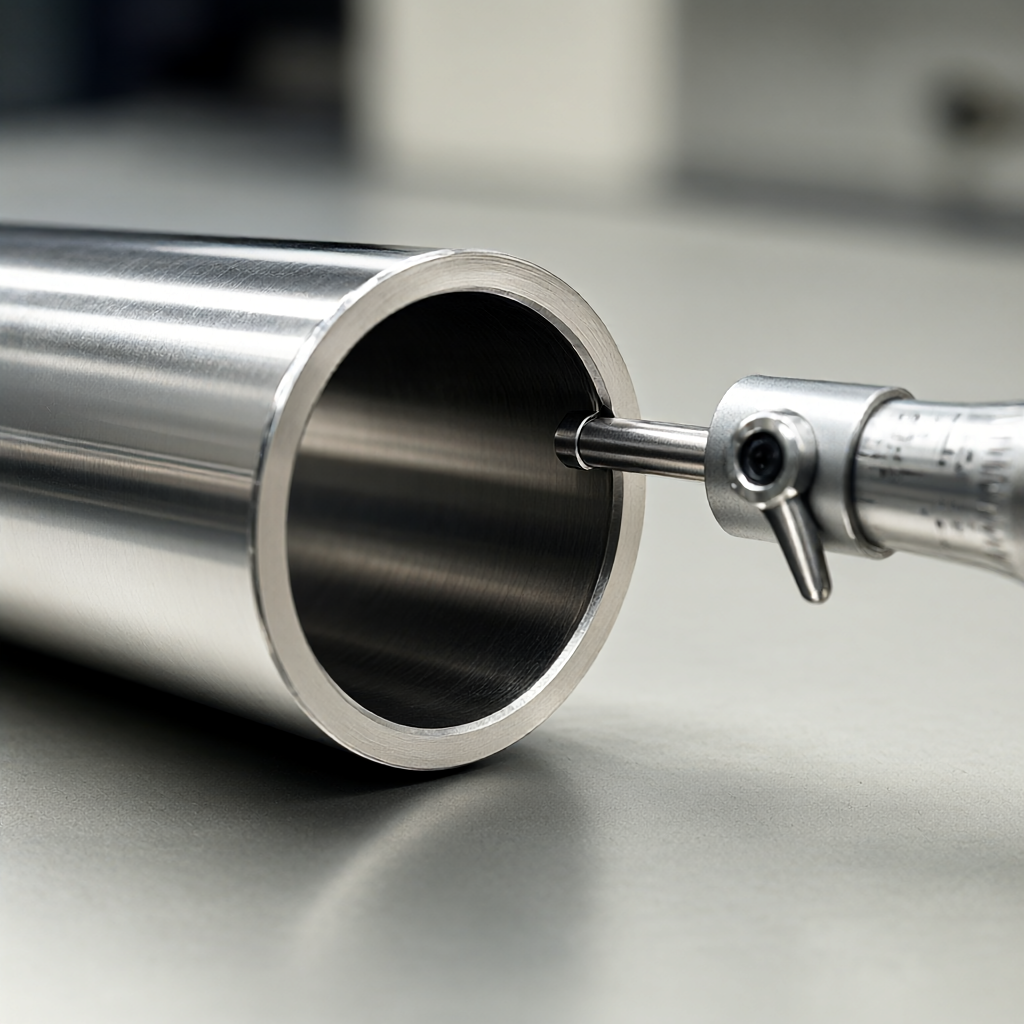
- Primeiro artigo de validaçãoUse um medidor de pinos ou medidor pneumático para detectar o diâmetro do caminho e um projetor ou profilômetro para detectar o chanfro do orifício e a rugosidade da superfície.
- Processo de inspeção de inspeçãoVerifique o diâmetro médio do furo e a cilindricidade a cada 5-10 peças. Se o desvio dimensional for encontrado, rastreie imediatamente o erro térmico do fuso ou o desgaste da ferramenta.
- Inspeção de embarque em tamanho realPara superfícies de acoplamento críticas, realize 100% de inspeção em tamanho real usando uma máquina de medição por coordenadas (CMM) ou uma sonda de diâmetro interno dedicada para garantir que a concentricidade do furo interno seja ≤ 0,02 mm.
Antes do tratamento da superfície (por exemplo, anodização, chapeamento), certifique-se de que os furos internos estejam livres de lascas residuais e manchas de óleo, caso contrário, a ablação do revestimento ou a espessura desigual do filme de óxido podem ser causadas, afetando a consistência da aparência final.
FAQ: Perguntas frequentes sobre o acabamento de furos internos CNC
Como garantir a concentricidade na usinagem de furos profundos?
A chave é a centralização do furo. Recomenda-se centralizar com uma broca de furo profundo com uma broca guia antes de reaming. Se o diâmetro do furo for grande, suporte de alto nível de cabeça dupla pode ser usado ou o alinhamento rotacional do quarto/quinto eixo pode ser usado em equipamentos de cinco eixos para garantir que a coaxialidade dos círculos interno e externo esteja dentro de 0,05 mm.
Como resolver o "tumor de alumínio" após o processamento do furo interno da liga de alumínio?
O crescimento de alumínio é geralmente causado por lascas de aresta de corte ou alimentação inadequada. Substitua a ferramenta revestida de carboneto com maior nitidez, otimize o ângulo de deflexão principal e aumente adequadamente a velocidade de rotação e diminua a alimentação para garantir que os chips continuem rolando em vez de serem espremidos contra a parede do furo.
É possível pulverizar furos internos diretamente após a usinagem CNC?
Sim, desde que o pré-tratamento da superfície (jateamento de areia ou polimento químico) seja realizado primeiro para melhorar a rugosidade da adesão. Se o furo interno for uma superfície de acoplamento de precisão e a precisão dimensional for mantida, recomenda-se evitar a pulverização na superfície de acoplamento ou permitir uma margem de espessamento de pulverização (geralmente 0,05 - 0,1 mm).
Seleção de peças de tubos de pequeno lote ou fresagem seletiva?
Dependendo da espessura e do comprimento da parede do tubo. Se o material da barra sólida for perfurado e ranhurado, escolha o giro; se o tubo de parede grossa ou o perfil oco, e a cavidade interna for complexa, escolha o centro de usinagem para fresagem mais flexível. A máquina de moagem é adequada para a produção em massa de pequenos eixos de tubos com alta relação comprimento-diâmetro e alta precisão.
Como avaliar a capacidade de usinagem do furo interno do fornecedor?
Verifique a configuração do equipamento (se há equipamento composto de torneamento e fresagem ou equipamento especial de furo profundo), a riqueza da biblioteca de ferramentas e os meios de teste (se há medidor pneumático ou medidor de pino de diâmetro interno especial). É necessário fornecer o relatório de teste do primeiro artigo do mesmo tipo de peça de tubo, concentrando-se nos dados de redondeza e rugosidade do furo interno.
Conclusão e sugestões de cooperação
O acabamento de furos internos de tubos usinados CNC é uma engenharia sistemática, desde a seleção de ferramentas até a compensação de deformação térmica, cada etapa afeta diretamente o rendimento final. Temos um cluster de 72 equipamentos CNC cobrindo 3 a 5 eixos e processos compostos de torneamento e fresagem, suportando uma ampla gama de materiais, incluindo alumínio, aço, aço inoxidável e plásticos de engenharia. Na produção em massa, enfatizamos a consistência dupla entre qualidade de aparência e precisão dimensional para garantir que a superfície do furo seja lisa e livre de defeitos.Enviar consulta de documentos de designForneceremos soluções técnicas detalhadas e cotações, incluindo recomendações da DFM.



