





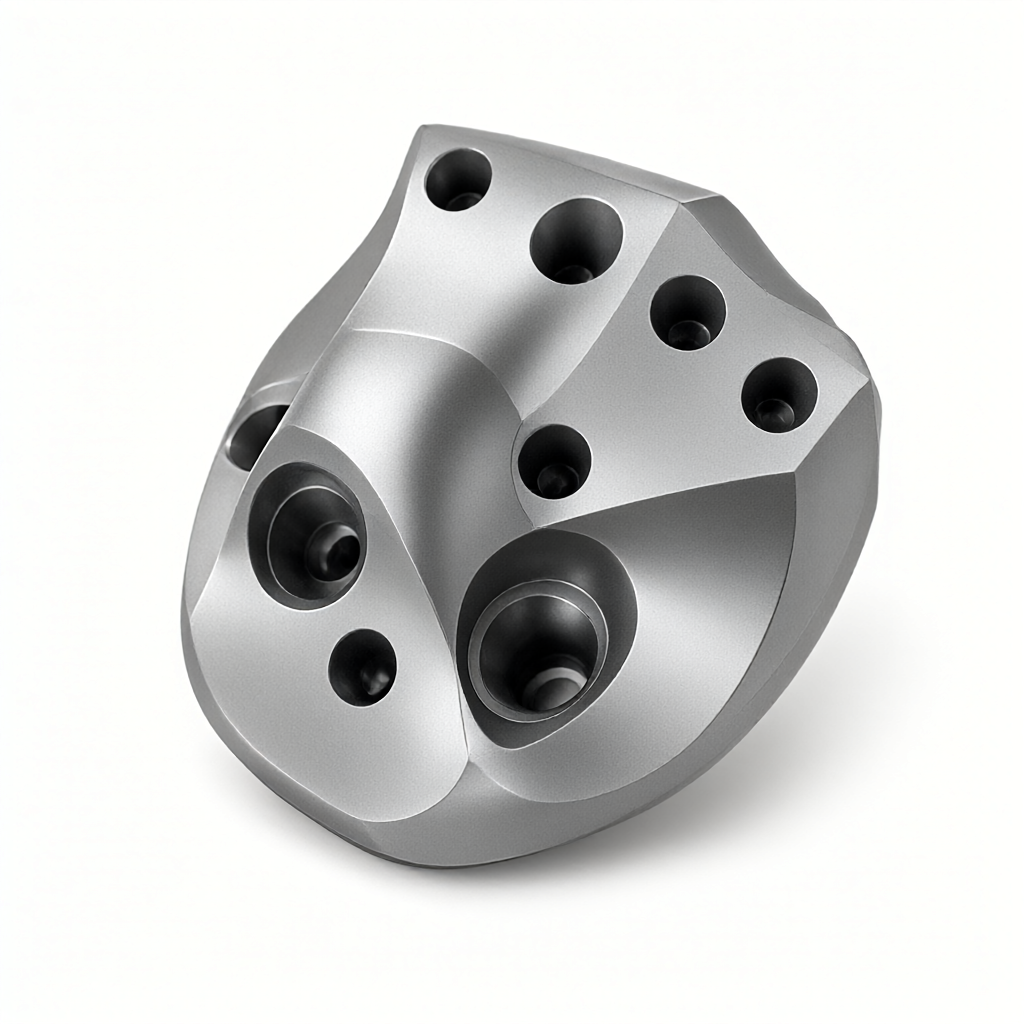
Wyzwania związane ze strategią wieloosiowej ścieżki narzędzia w obróbce CNC złożonych zakrzywionych powierzchni
W projektowaniu części konstrukcyjnych przemysłu lotniczego, implantów medycznych i wysokiej klasy sprzętu komunikacyjnego, coraz większą popularnością cieszą się powierzchnie o swobodnych kształtach i elementy cienkościenne o głębokich wnękach. Tradycyjna obróbka trójosiowa takich części napotyka podstawowe problemy, takie jak interferencja narzędzia, zbyt długi wspornik i trudności w kontrolowaniu pozostałej wysokości zakrzywionej powierzchni. Wieloosiowa obróbka CNC może znacznie zmniejszyć siły skrawania, poprawić integralność powierzchni i skrócić cykle produkcyjne poprzez wspólne kontrolowanie pięcioosiowych pozycji przestrzennych. Jednakże strategia wieloosiowej ścieżki narzędzia nie jest prostą superpozycją współrzędnych, ale systematyczną inżynierią obejmującą unikanie osobliwości kinematycznej, optymalizację położenia narzędzia i równowagę szybkości usuwania materiału. W przypadku inżynierów ds. zaopatrzenia technicznego oraz inżynierów ds. badań i rozwoju ocena wieloosiowych możliwości dostawcy nie może opierać się wyłącznie na liczbie sprzętu, ale wymaga również dogłębnej analizy logiki planowania ścieżki narzędzia i danych weryfikacji procesu.
Zasada połączenia pięciu osi i podstawowa logika planowania ścieżki narzędzia
Maszyny pięcioosiowe (zazwyczaj składające się z trzech napędów liniowych i dwóch osi obrotowych) umożliwiają obrót osi narzędzia względem przedmiotu obrabianego, dzięki czemu zawsze utrzymuje się najlepszy kąt skrawania. W przypadku złożonych powierzchni główne strategie ścieżki narzędzia obejmują głównie następujące trzy tryby, których podstawowa logika określa dokładność i wydajność końcowej części.
Frezowanie trochoidalne i obróbka stromych powierzchni
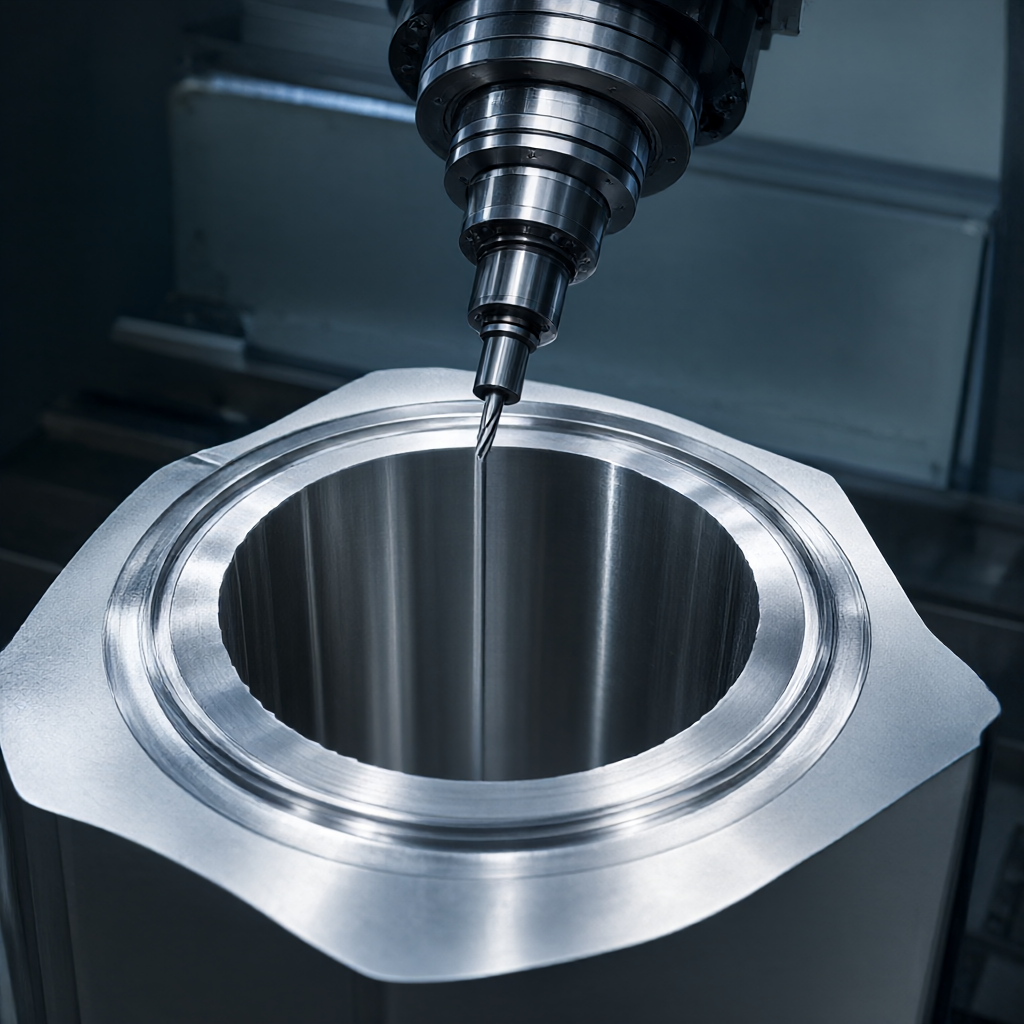
Tradycyjne spiralne lub promieniowe ścieżki narzędzia ze stopniowaniem są podatne na „efekt podstawy narzędzia” podczas posuwu na dużych głębokościach skrawania i małych posuwach promieniowych, co prowadzi do zapadnięcia się narzędzia. Cykloidalna ścieżka narzędzia została zaprojektowana z dużą szybkością układania, aby ujednolicić wielkość skrawania na jednostkę powierzchni narzędzia i znacznie zmniejszyć grubość skrawania w jednym punkcie. Podczas obróbki dna głębokiego zagłębienia lub pionowych stromych ścian bocznych, pięcioosiowa obrabiarka może przechylić wrzeciono, aby umożliwić narzędziu uczestnictwo w skrawaniu z większą powierzchnią styku, uniknąć nadmiernych sił poprzecznych i skutecznie uniknąć zakłóceń geometrycznych. Strategia ta jest szczególnie istotna w przetwarzaniu stopów tytanu i stopów wysokotemperaturowych.
Napęd punktowy i dysk powierzchniowy
Metoda oparta na punktach generuje ścieżki narzędzia w oparciu o dyskretne punkty modelu siatkowego. Nadaje się do części konstrukcyjnych o złożonej topologii, ale bez ścisłych wymagań dotyczących ciągłości powierzchni. Szybkość obliczeń jest duża, ale istnieje ryzyko przecięcia. Prawo jazdy powierzchnią rzutuje ścieżkę narzędzia wzdłuż normalnego kierunku powierzchni modelu projektowego, co może zapewnić precyzyjną kontrolę ilości pozostałego materiału (wysokość muszelki) na powierzchni. Jest to preferowana strategia w przypadku wysoce precyzyjnych zakrzywionych części powierzchni, takich jak łopatki płata lotniczego i formy optyczne. W rzeczywistej produkcji często konieczne jest połączenie dwóch metod w oprogramowaniu CAM, wykorzystując napęd powierzchniowy do gładkich obszarów i napęd punktowy do kompensacji na dnie głębokich wnęk.
Inżynierskie kompromisy między szybkością usuwania materiału a optymalizacją położenia narzędzia
Podstawową zaletą obróbki wieloosiowej jest „swoboda podejścia”, ale nie oznacza to, że im bardziej elastyczne podejście, tym wyższa wydajność. W praktyce inżynierskiej należy uwzględnić następujące parametry:
- Kąt narzędzia (kąt pochylenia): Zwykle ustawiany w zakresie 30°-60°. Jeżeli kąt nachylenia będzie zbyt mały, wysięg narzędzia będzie duży, wibracje wzrosną, a chropowatość powierzchni ulegnie pogorszeniu; jeśli kąt nachylenia jest zbyt duży, ryzyko kolizji uchwytu narzędzia wzrasta. W przypadku stopów aluminium kąt nachylenia 50° często umożliwia osiągnięcie lepszej równowagi pomiędzy wykończeniem powierzchni a siłą skrawania; w przypadku materiałów stalowych zaleca się kontrolowanie go pod kątem około 30°, aby zwiększyć sztywność.
- Długość i wysięg narzędzia: Pięcioosiowy umożliwia stosowanie krótkich narzędzi i długich chwytów narzędzi, aby utrzymać punkt skrawania z dala od środka obrotu i zmniejszyć wysięg promieniowy. Kontrolowanie współczynnika zwisu w granicach 1,5:1 może znacznie zwiększyć częstotliwość drgań własnych systemu i uniknąć zmarszczek powierzchni spowodowanych drganiami.
- Synchronizacja prędkości posuwu: W przypadku połączenia wieloosiowego prędkości posuwu pięciu osi muszą być ściśle zsynchronizowane. Jeżeli prędkość osi obrotowej jest mniejsza niż osi liniowej, na zakrzywionej powierzchni pojawią się „przeciągane” paski; w przeciwnym razie łatwo wystąpią zatrzymania awaryjne i zagięcia, powodując mikropęknięcia na powierzchni. Kluczowy jest moduł „optymalizacji kinematyki” w oprogramowaniu CAM. Może regulować rozkład prędkości każdej osi w czasie rzeczywistym, aby uniknąć przekroczenia limitu interpolacji obrabiarki.
Wpływ różnych geometrii narzędzi na jakość powierzchni
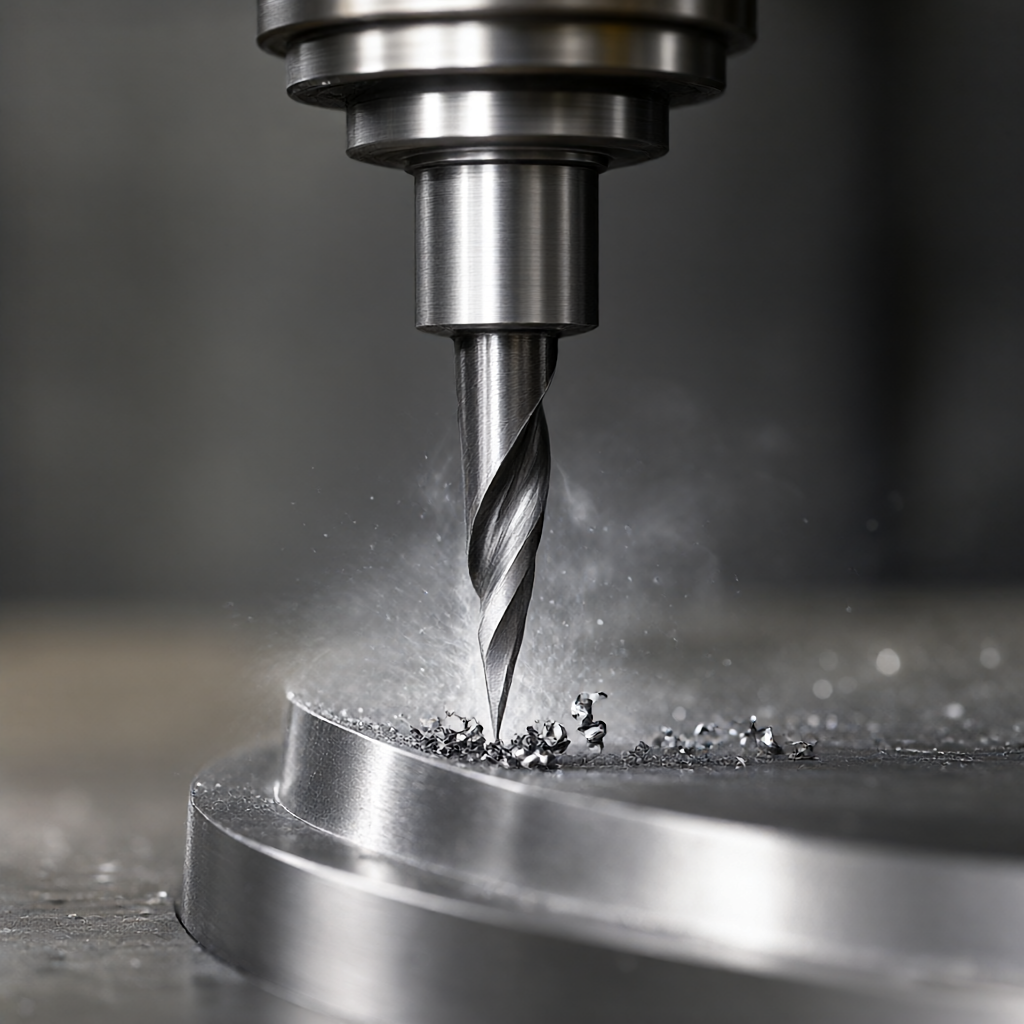
Wybór narzędzia bezpośrednio określa wysokość pozostałości i wydajność obróbki. Głowica kulista jest standardowym wyposażeniem do obróbki powierzchni zakrzywionych, ale jej powierzchnia styku zmienia się wraz z promieniem, co skutkuje wyjątkowo niską wydajnością usuwania w obszarze końcówki narzędzia. Aby rozwiązać ten problem, w branży zazwyczaj stosuje się dwa następujące rozwiązania usprawniające:
| Typ narzędzia | Możliwość dostosowania powierzchni | szybkość usuwania materiału | Kontrola chropowatości powierzchni | Typowe scenariusze zastosowań |
|---|---|---|---|---|
| Standardowy nóż z kulistym czołem | Znakomity (pokrycie całego obszaru) | Niska (słaba wydajność w obszarze końcówki narzędzia) | Wysoka (bez śladów noża) | Złożone organiczne zakrzywione powierzchnie i wykończenie form |
| Nóż z główką kulistą/rogówką w kształcie litery V | Dobry (wymaga partycjonowania) | Średnia do wysokiej (duża powierzchnia styku) | Średni (wymaga intensywnych badań) | Obróbka zgrubna i półwykańczająca części konstrukcyjnych przemysłu lotniczego |
| Nóż z płaskim dnem w kształcie litery V | Średni (odpowiedni tylko częściowy) | Wysoki (pod pewnym kątem) | ogólnie | Głębokie czyszczenie dna jamy |
W przypadku masowej produkcji, w której liczy się wydajność, klasyczna „strategia dwóch noży” polega na użyciu frezu w kształcie litery V o dużej średnicy do obróbki zgrubnej, a następnie użyciu frezu z kulistym czołem o małej średnicy do czyszczenia i wykańczania narożników. Ta kombinacja wykorzystuje wysoką wydajność usuwania większych narzędzi, zapewniając jednocześnie dokładność wymiarową w ostrych narożnikach przy użyciu mniejszych narzędzi, zazwyczaj skracając całkowity czas obróbki o 30% -40%.
Ustawianie kluczowych parametrów procesu i tłumienie drgań
Wibracje (drgania) podczas obróbki wieloosiowej są głównym czynnikiem wpływającym na jakość powierzchni. Inżynierowie muszą opracować parametry w oparciu o dynamiczną sztywność układu narzędzie-przedmiot obrabiany-maszyna. Ogólnie rzecz biorąc, przy obróbce stopów aluminium, gdy prędkość wrzeciona jest ustawiona na 12000-15000 obr/min, a posuw na ząb wynosi 0,1-0,2 mm, można uniknąć większości obszarów rezonansowych. Jeżeli na powierzchni pojawiają się okresowe zmarszczki, należy natychmiast zmniejszyć prędkość wrzeciona lub wyregulować posuw na ząb, zamiast po prostu modyfikować ścieżkę narzędzia. Ponadto kluczowy jest także wybór kąta natarcia narzędzia: dodatni kąt natarcia pomaga usuwać wióry i zmniejszać siły skrawania i jest odpowiedni do miękkich materiałów, takich jak aluminium i miedź; zerowy lub ujemny kąt natarcia zapewnia większą sztywność i jest odpowiedni do materiałów trudnych w obróbce, takich jak stal nierdzewna.
Kryteria akceptacji jakości powierzchni i metody badania
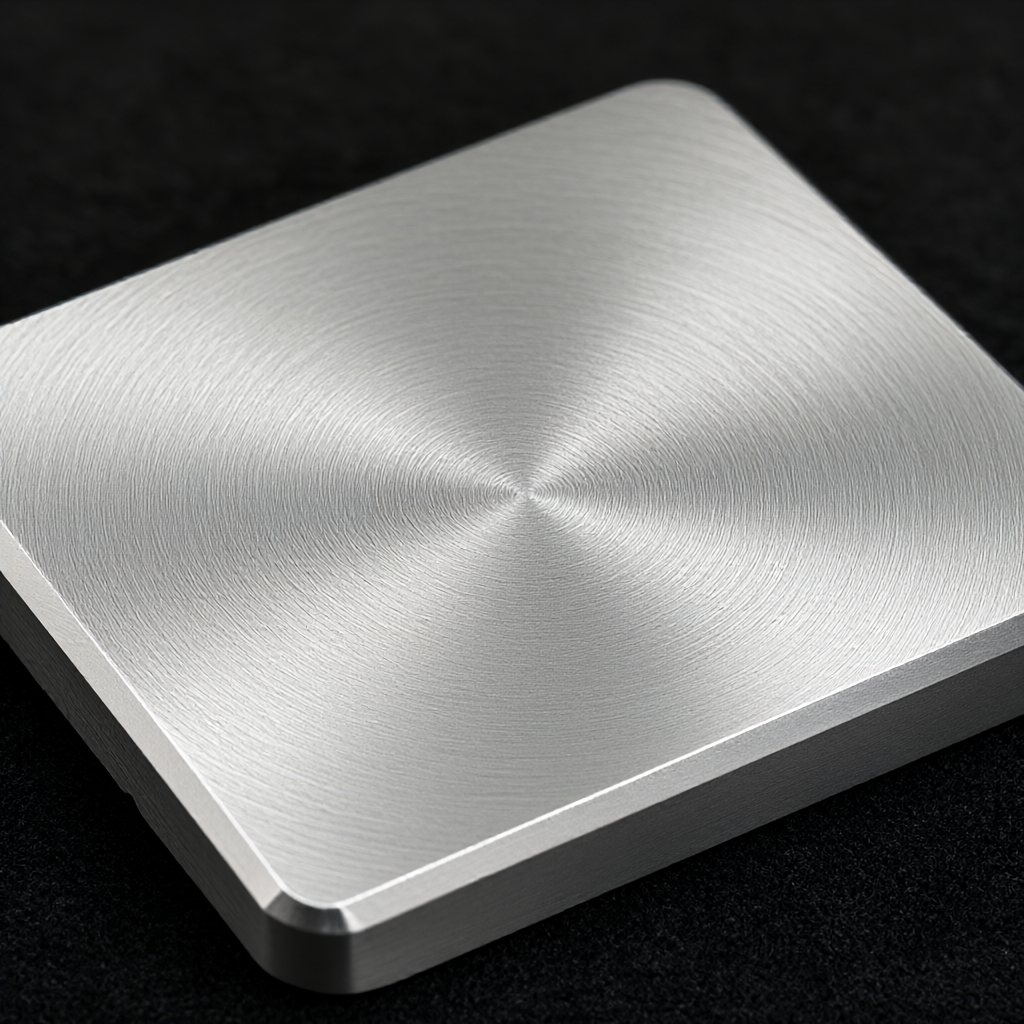
Przyjmując części o skomplikowanych zakrzywionych powierzchniach, nabywcy nie mogą polegać wyłącznie na wizualnej kontroli wyglądu. Należy ustanowić ilościowy system akceptacji:
- Pomiar współrzędnych (CMM): Użyj pręta kulowego lub sondy laserowej, aby zeskanować zakrzywioną powierzchnię i ocenić tolerancję geometryczną. W przypadku zakrzywionych powierzchni poniżej Ra 0,8 μm gęstość punktowa maszyny współrzędnościowej musi wynosić ≥ 5 punktów/mm², aby dokładnie uchwycić małe odchylenia. Skoncentruj się na wykrywaniu obszarów wymiarowych poza tolerancją z dużymi zmianami krzywizny.
- Miernik chropowatości powierzchni: Pobrać próbki prostopadle do kierunku cięcia i ocenić wartość Ra. Należy rozróżnić „chropowatość procesu” od „mikroskopijnych wad samego materiału”. To ostatnie należy ocenić za pomocą mikroskopu. Ra 0,4 μm zwykle wymaga kontrolowania naddatku na obróbkę wykańczającą na poziomie 0,05–0,1 mm i stosowana jest strategia szybkiego toczenia wykańczającego lub frezowania wykańczającego.
- weryfikacja zakłóceń: Dostawca jest zobowiązany do dostarczenia zrzutów ekranu z symulacją kodu NC po obróbce końcowej, aby wykazać, że przy minimalnym ustawieniu nadcięcia wynoszącym 0,01 mm nie występuje fizyczna kolizja pomiędzy uchwytem narzędzia a uchwytem przedmiotu obrabianego. Jest to kluczowy dowód przy ocenie możliwości i rygorystyczności procesu oprogramowania CAM.
Często zadawane pytania (FAQ)
Jakie są zalety kosztowe obróbki pięcioosiowej w porównaniu z obróbką trójosiową?
Chociaż koszt pięcioosiowego sprzętu i narzędzi jest wysoki, czas pracy w jednym kawałku jest znacznie skrócony. W przypadku części z głębokimi wgłębieniami i elementami wielokątowymi, pięcioosiowość może zmniejszyć liczbę mocowań (wieloaspektowa obróbka jest zakończona w jednym mocowaniu) oraz zmniejszyć skumulowane błędy i koszty mocowania spowodowane pozycjonowaniem wtórnym. W produkcji masowej wysoka elastyczność planowania w przypadku pięciu osi pomaga zrównoważyć wielogatunkową produkcję o mieszanym przepływie i poprawić ogólne wykorzystanie mocy produkcyjnych.
Jak ocenić, czy wieloosiowa ścieżka narzędzia dostawcy jest rozsądna i uniknąć „fałszywej pięcioosiowej”?
„fałszywa pięcioosiowa” odnosi się do używania wyłącznie pięcioosiowej obrabiarki do obróbki trójosiowej lub po prostu używania osi obrotu jako piątej osi bez logiki połączeń. Poproś dostawcę o dostarczenie dzienników przetwarzania końcowego oprogramowania CAM i sprawdź, czy kod G zawiera instrukcje interpolacji synchronicznej dla S (prędkości) wielu osi oraz osi X/Y/Z i A/B/C. Jednocześnie zapytaj, czy przeprowadził analizę optymalizacji położenia narzędzia i czy potrafi wyjaśnić podstawy doboru kąta nachylenia w konkretnym obszarze. Prawdziwy proces wieloosiowy wymaga globalnej optymalizacji w oparciu o model przedmiotu obrabianego, bibliotekę narzędzi i ograniczenia kinematyczne obrabiarki.
Na jakie ryzyka procesowe należy zwrócić szczególną uwagę podczas obróbki skomplikowanych zakrzywionych powierzchni stopów tytanu?
Stopy tytanu mają słabą przewodność cieplną, a ciepło skrawania łatwo się kumuluje, powodując szybkie zużycie narzędzi, a nawet „zaklejanie”, co powoduje złomowanie części. Należy stosować chłodzenie chłodziwem o dużym przepływie, a obciążenie mocy wrzeciona musi być ściśle kontrolowane. Narzędzia muszą być pokryte węglikiem i mieć duży kąt natarcia, aby zmniejszyć siły skrawania. Z technicznego punktu widzenia zaleca się stosowanie kombinacji narzędzi o dużej średnicy, narzędzi wieloostrzowych i narzędzi o małej średnicy ostrza, aby utrzymać wysoką prędkość i niski posuw, aby uniknąć tarcia pomiędzy narzędziem a obrabianą powierzchnią. Podczas akceptacji należy dodać zapisy dotyczące monitorowania trwałości narzędzi, aby zapewnić spójność partii.
Jaki jest minimalny rozmiar funkcji? Czy da się to osiągnąć bez śladów noża?
W konwencjonalnej pięcioosiowej obróbce stopów aluminium minimalny rozmiar elementu wynosi zwykle promień do 0,5 mm. Dzięki rozsądnej strategii nakładania się ścieżek narzędzia (nakładanie się 5%-10%) i dużej prędkości wrzeciona teoretycznie nie można uzyskać żadnych śladów narzędzia. Jednakże „brak śladów na spoinach” jest procesem dynamicznym i należy go określić kompleksowo w oparciu o szybkość usuwania materiału i wymagania dotyczące chropowatości powierzchni. W przypadku wyjątkowo wysokich wymagań dotyczących wykończenia (takich jak elementy optyczne) może być konieczne dodanie procesu polerowania zamiast polegania wyłącznie na cięciu.
Jak zapewnić spójność części wieloosiowych w produkcji masowej?
Spójność zależy od powtarzalności mocowania, monitorowania wartości kompensacji narzędzia i stabilności programu CAM. Należy wdrożyć system zarządzania trwałością narzędzi, który automatycznie wymienia lub szlifuje każde N przetworzonych elementów i ponownie mierzy wartość kompensacji. Do mocowania wymagane są precyzyjne zaciski profilowe lub adsorpcja próżniowa, aby ograniczyć interwencję człowieka. Wszystkie kluczowe wymiary są w 100% sprawdzane przed wysyłką, a dane ze skanowania CMM są zachowywane do wykorzystania w przyszłości. W fabrykach posiadających kompletny system kontroli procesu wahania wielkości partii można ustabilizować w zakresie ±0,02 mm.
Wnioski i propozycje działań
Wieloosiowa obróbka CNC skomplikowanych zakrzywionych powierzchni to systematyczny projekt obejmujący głębokie połączenie narzędzi skrawających, obrabiarek, strategii CAM i inżynierii materiałowej. Jako inżynier ds. zakupów technicznych lub inżynier ds. badań i rozwoju powinieneś nie tylko zwracać uwagę na ilość sprzętu, ale także sprawdzać możliwości dostawcy w zakresie planowania ścieżki narzędzia, doświadczenie w zakresie kontroli wibracji i system identyfikowalności jakości. ShowyMetal dysponuje 72 wieloosiowymi maszynami CNC zapewniającymi dokładność ± 0,01 mm i wykończenie powierzchni Ra0,4 μm, zapewniając kompleksową obsługę, od zaleceń DFM po kontrolę konsystencji partii. Jeśli masz złożone wyzwania związane z obróbką części o zakrzywionych powierzchniach, prześlij rysunki 3D i wymagania techniczne, a nasz zespół inżynierów dostosuje dla Ciebie wyjątkową strategię ścieżki narzędzia i szybki plan wyceny.



