





Projektowanie skomplikowanych części tokarskich CNC: kluczowe punkty, aby uniknąć zakłóceń i deformacji. W produkcji precyzyjnej wiele skrawków spowodowanych zakleszczeniem maszyny lub odkształceniem termicznym ma swoje źródło w wczesnych niedopatrzeniach projektowych. W tym artykule przeanalizujemy wpływ sztywności, ścieżki narzędzia i rozpraszania ciepła na dokładność toczenia oraz przedstawimy strategie unikania na poziomie inżynierskim.
Analiza głównych przyczyn zakłóceń i deformacji
Odnosi się do fizycznego zderzenia ścieżki narzędzia z obrobioną powierzchnią przedmiotu obrabianego, uchwytu lub konstrukcji obrabiarki podczas procesu toczenia. Powszechnie spotykane w smukłych częściach wałów lub złożonych konturach z głębokimi wgłębieniami. Zakłócenia bezpośrednio powodują uszkodzenie narzędzia lub alarm obrabiarki, przerywając produkcję.
Ciepło skrawania powoduje wzrost lokalnej temperatury przedmiotu obrabianego, a różnice we współczynnikach rozszerzalności cieplnej powodują dryf wymiarowy. Jednocześnie siła skrawania powoduje, że smukły przedmiot obrabiany ulega odkształceniu sprężystemu (plastyczność narzędzia), a po ochłodzeniu kurczy się, czego skutkiem są odchyłki wymiarowe. Superpozycja tych dwóch zjawisk fizycznych jest głównym powodem, dla którego bardzo precyzyjne części toczone są trudne do stabilnej kontroli.
Ograniczenia projektowe dotyczące proporcji obrazu i optymalizacja sztywności
DoToczenie CNCPodczas obróbki stosunek długości do średnicy (L/D) przedmiotu obrabianego bezpośrednio określa stabilność obróbki. Zasady ogólne: L/D dla obróbki na tokarce 3-osiowej jest mniejsza niż 5; można go powiększyć do 8, dodając ramę środkową; można ją zwiększyć do ponad 10 za pomocą centrarki lub kombinacji tokarsko-frezarskiej. Jeżeli podczas projektowania L/D przekracza 8, należy wprowadzić podpory pomocnicze (rama środkowa/wysoki poziom) lub zmodyfikować konstrukcję.
Jeśli wewnątrz przedmiotu obrabianego znajdują się głębokie otwory lub nieprzelotowe rowki, a grubość ścianki jest mniejsza niż 10% współczynnika kształtu, wibracje i naprężenia termiczne podczas procesu cięcia ulegną znacznemu wzmocnieniu. Zaleca się zwiększenie grubości ścianek niekrytycznych części do więcej niż 0,8-1,0 mm lub usuwanie naprężeń poprzez etapowe operacje zgrubne i wykańczające.
Planowanie ścieżki narzędzia i programowanie bez zakłóceń
pisaćProces toczeniaW tym momencie ścieżka połączenia między osią Z i osią X musi unikać precyzyjnej powierzchni, która została obrócona. Szczególna uwaga: Podczas toczenia otworu wewnętrznego lub stopniowanego końca wału droga wycofania narzędzia musi mieć wystarczający margines (zwykle większy niż promień narzędzia + 0,2 mm).
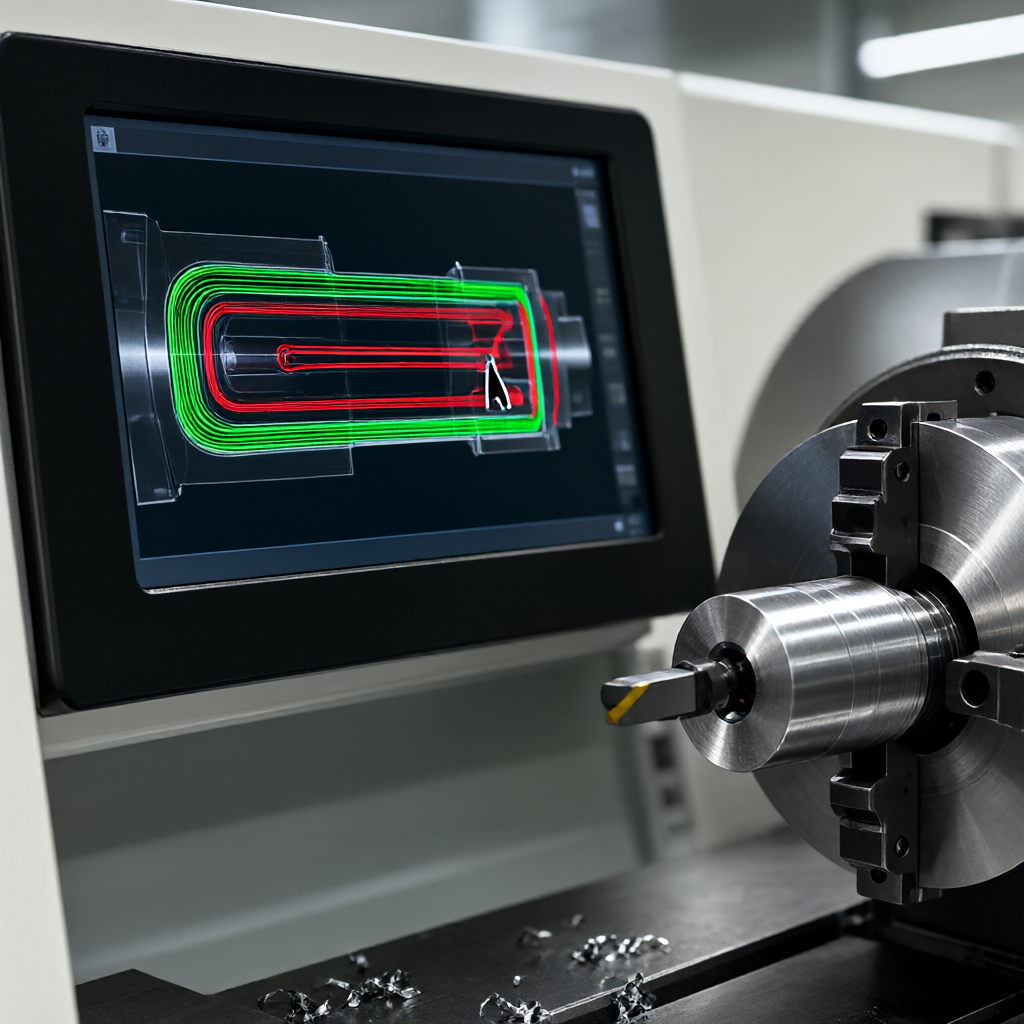
- Kopiowanie kompensacji promienia narzędzia:Unikaj ostrych kolizji narożników i fazowania C0,5 lub wyższego; jeśli konieczne jest wykonanie ostrych narożników, narzędzie należy podzielić na wiele kanałów.
- Ustal ujednolicony początek współrzędnych, aby uniknąć zakłóceń spowodowanych skumulowanymi błędami spowodowanymi konwersją układu odniesienia.
Dobór narzędzi, strategie chłodzenia i kontroli termicznej
Wybór narzędzia wpływa bezpośrednioOdkształcenie. Płytki węglikowe (takie jak YG8/YG6) charakteryzują się dużą szybkością skrawania, ale słabą przewodnością cieplną, podczas gdy stal szybkotnąca (HSS) ma dobrą przewodność cieplną, ale słabą wytrzymałość. Płytki z powłoką diamentową są często używane do obróbki części ze stopów aluminium w celu zmniejszenia ciepła skrawania.
Pod względem chłodzenia wysokociśnieniowe smarowanie minimalną ilością (MQL) jest lepsze niż duże ilości płynu obróbkowego podczas obróbki stopów tytanu lub stali żaroodpornych. Chociaż duża ilość chłodziwa szybko się stygnie, nagłe zmiany temperatury powierzchni przedmiotu obrabianego spowodują szczątkowe naprężenia termiczne i spowodują deformację toczonej części. Prawidłowa kontrola prędkości posuwu i sprzężenia narzędzia tylnego (ap) oraz utrzymywanie stabilnej siły skrawania to klucze do zmniejszenia wydajności narzędzia.
Porównanie połączonych rozwiązań toczenia i toczenia i frezowania
W przypadku skomplikowanych części proste toczenie 3-/4-osiowe może nie pozwolić na uniknięcie zakłóceń i konieczne jest wprowadzenie kombinacji toczenia i frezowania w 5 osiach. W poniższej tabeli porównano różnice między nimi w zakresie kontroli zakłóceń i zarządzania deformacjami:
| Wymiary kontrastowe | Tokarka CNC 3/4 osi | 5-osiowa tokarko-frezarka |
|---|---|---|
| ryzyko interwencji | wysoki. Ścieżka wysuwania/wycofywania narzędzia jest ograniczona i łatwo jest zderzyć się z obrabianym przedmiotem/uchwytem | Niski. Połączenie osi B/oś C pozwala uniknąć obrabianej powierzchni pod dużym kątem |
| Kontrola deformacji przedmiotu obrabianego | Zależy od konstrukcji osprzętu (rama środkowa), powolne uwalnianie naprężeń szczątkowych | |
| < 5) | ||
podsumowując:Gdy część zawiera wielokierunkowe rowki, fazowania powierzchni czołowych lub złożone zakrzywione powierzchnie, jeśli weryfikacja kolizji toczenia 3-osiowego nie powiedzie się, należy ją bezpośrednio zaktualizować do kombinowanego rozwiązania toczenia i frezowania. Chociaż koszt pojedynczego elementu jest nieco wyższy, pozwala to uniknąć nagromadzonych błędów spowodowanych wielokrotnym mocowaniem.
Najważniejsze informacje praktyczne: recenzja DFM i weryfikacja pierwszego artykułu
Na etapie dokowania inżynieryjnego przegląd DFM (Design for Manufacturability) stanowi ostatnią linię obrony pozwalającą przechwycić zagrożenia związane z zakłóceniami i deformacjami. Należy sprawdzić następujące parametry:
- Minimalny promień narożnika:Wewnętrzny kąt ostry do toczenia musi wynosić R0,5 lub więcej, w przeciwnym razie narzędzie nie będzie mogło się uformować i będzie łatwo wykruszać się.
- Otwory odprowadzające ciepło/szczeliny redukujące wagę:Zaprojektuj symetryczne rowki odprowadzające ciepło na grubościennych częściach (> 20 mm), aby zmniejszyć wypaczenia po schłodzeniu.
- Płaszczyzna odniesienia zarezerwowana:Naddatek na szlifowanie/wykańczanie (0,3–0,5 mm) należy zarezerwować na powierzchni wymiaru krytycznego, aby uniknąć bezpośredniego odzwierciedlenia naprężeń w etapie toczenia zgrubnego w ostatecznym rozmiarze.
Podczas przetwarzania pierwszego elementu należy go wykonaćinspekcja kontroli procesu: Oprócz kontroli pełnowymiarowej w trzech współrzędnych konieczne jest wykrycie różnicy odkształceń pomiędzy stanem naturalnym a stanem zaciśniętym części (wielkość sprężynowania po poluzowaniu). Jeżeli wielkość sprężynowania wynosi > 0,01 mm, należy zmodyfikować siłę docisku lub dostosować parametry wykańczania (np. zmniejszyć wielkość podcięcia wstecznego do 0,05-0,1 mm i wielkość posuwu do 0,05 mm/obr).
Często zadawane pytania (FAQ)
Jak ustalić, czy w przypadku skomplikowanych części toczonych CNC potrzebna jest podpórka centralna?
Ogólna zasada jest taka, że podtrzymkę stałą należy zastosować, gdy swobodna długość części (odległość między dwoma głównymi punktami podparcia) przekracza 5-krotność jej minimalnej średnicy lub gdy drgania narzędzia są znaczne podczas obróbki. Zwykle można to pominąć podczas kombinowanej obróbki tokarsko-frezarskiej, a do kompensacji sztywności stosuje się wieloosiową kompensację położenia.
Poważne odkształcenie części tocznych ze stopów żaroodpornych, jak je zmniejszyć?
Materiały o niskiej przewodności cieplnej, takie jak stop tytanu i Inconel, łatwo magazynują ciepło. Zaleca się stosowanie dużego posuwu/małego posuwu w celu utrzymania ciągłej siły skrawania, uzupełnionego mikrochłodzeniem pod wysokim ciśnieniem w celu bezpośredniego nakierowania na końcówkę narzędzia. Szybkość posuwu na etapie wykańczania należy zmniejszyć do 0,02–0,03 mm/obr., aby kontrolować naprężenia termiczne powierzchni.
Jak uniknąć zarysowania obrabianej precyzyjnej powierzchni podczas wymiany narzędzi?
Użyj w programie punktu zmiany narzędzia szybkiego pozycjonowania (G00). Punkt ten musi znajdować się w odstępie bezpieczeństwa osi obrotu narzędzia i co najmniej 5 mm od powierzchni przedmiotu obrabianego. Jednocześnie należy ustawić bezpieczną wysokość otwierania/zamykania magazynu narzędzi, aby zapobiec kolizji ramienia narzędzia.
Smukły wał ugina się po skręceniu. Czy jest to problem z dokładnością obrabiarki?
Niekoniecznie dokładność obrabiarki. W 90% przypadków przyczyną są odkształcenia sprężyste (upuszczenie noża) lub odkształcenia termiczne. Można to zweryfikować poprzez ulepszenie mocowania (np. hydrauliczne trójszczękowe + wysoki poziom ogona), zwiększenie naddatku ścieżki narzędzia na obróbkę wykańczającą lub pozostawienie go na 24 godziny po obróbce, a następnie testowaniu (po odprężaniu).
Czy można całkowicie uniknąć zakleszczonej maszyny, modyfikując projekt?
Móc. Zmień złożone głębokie rowki na kształty schodkowe, zwiększ kąt ukosu dosuwu narzędzia (np. kąt ukosu prowadzącego 15°) lub zamień ostre narożniki niepasujących powierzchni na fazki/zaokrąglone narożniki. Przed wydaniem rysunków projektowych należy przeprowadzić wykrywanie kolizji na całej ścieżce (wykrywanie kolizji) za pomocą oprogramowania CAM.
Wnioski i propozycje działań
Aby uniknąć zakłóceń i deformacji, należy to zrobićProjektowanie, programowanie, obróbka, kontrolaCztery etapy współpracy. ShowyMetal dysponuje 72 urządzeniami CNC 3/4/5-osiowymi i maszynami centrującymi, które umożliwiają analizę zakłóceń DFM i porównanie planów przetwarzania w celu uzyskania dokładności ± 0,01 mm i wymagań partii o wysokim połysku powierzchni. Jeśli posiadasz rysunki toczenia CNC o dużych proporcjach, wrażliwe na odkształcenia termiczne lub złożone zakłócenia przestrzenne, możesz przesłać rysunki i wymagania technologiczne do działu inżynieryjnego, a my przedstawimy szczegółową ocenę wykonalności i plan dostawy partii (standardowe partie są dostarczane w ciągu 15-25 dni).



