





W precyzyjnym frezowaniu CNC przy obróbce głębokich wgłębień, słabe odprowadzanie wiórów i zużycie narzędzi to dwa podstawowe problemy, które ograniczają stabilność wymiarową i jakość powierzchni. Gdy głębokość obróbki przekracza 50 mm, a średnica otworu jest mniejsza niż 15 mm, nagromadzenie wiórów może łatwo doprowadzić do wtórnego skrawania i nieprawidłowego zużycia narzędzia. W tym artykule skupiono się naFrezowanie CNC, obróbka głębokich wnękAnalizowane są trudności praktyczne, strategia usuwania wiórów i logika kompensacji narzędzia, a inżynierowie i zaopatrzeniowcy otrzymują praktyczne odniesienia do procesu.
Mechanizm uszkodzeń i strategia usuwania wiórów podczas obróbki głębokich wgłębień
Frezowanie głębokich wgłębień to scenariusz obróbki o wysokim współczynniku kształtu. Gdy stosunek długości narzędzia do średnicy przekroczy 6:1, siła poprzeczna wrzeciona spowoduje gwałtowne drgania narzędzia, a wióry nie będą mogły być płynnie odprowadzane z wąskiej wnęki, tworząc „łoże wiórów”.
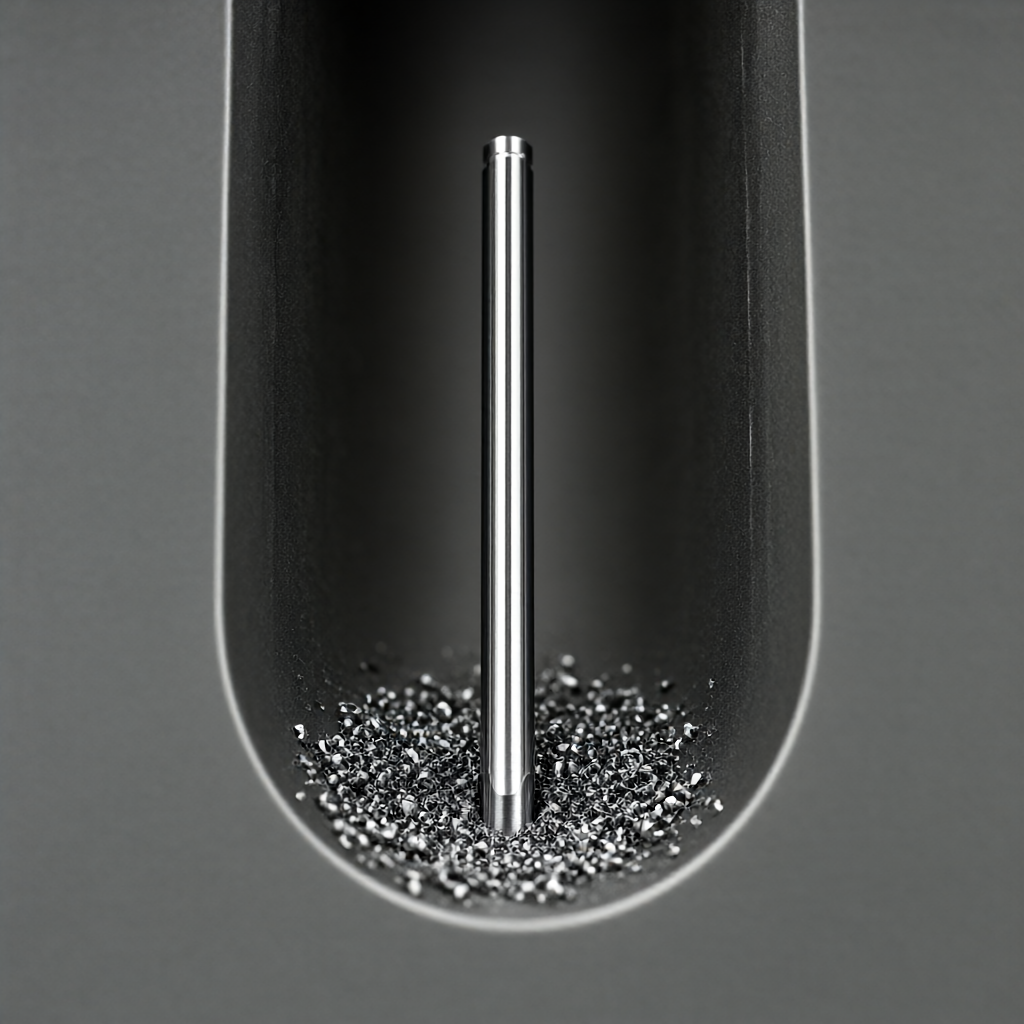
- wtórny efekt cięcia: Niewyładowane wióry są ponownie wciągane do obszaru skrawania, co powoduje odpryski narzędzia, zadrapania na powierzchni przedmiotu obrabianego i wymiary wykraczające poza tolerancję.
- Awaria chłodzenia: Gromadzenie się wiórów zapobiega przedostawaniu się chłodziwa do obszaru skrawania, a lokalny wzrost temperatury powoduje odkształcenie termiczne przedmiotu obrabianego, wpływając na ostateczną tolerancję.
Aby rozwiązać powyższe problemy, należy opracować aktywną strategię usuwania wiórów. preferowaneSmarowanie minimalną ilością pod wysokim ciśnieniem (MQL)LubWymuszone chłodzenie wtrysku, zwiększyć ciśnienie chłodziwa do 70-100 barów, skierować się kierunkowo w obszar styku narzędzia z przedmiotem obrabianym i wykorzystać energię przepływu płynu do wypchnięcia wiórów z wnęki. W przypadku materiałów łatwo przylegających, takich jak aluminium i tytan, należy zastosować płyn obróbkowy zawierający olej, aby zapobiec przyleganiu wiórów.
Parametry kompensacji narzędzia i planowanie posuwu
Kompensacja narzędzia nie jest prostą korektą numeryczną, ale dynamicznym procesem regulacji w przypadku scenariuszy z głębokimi wgłębieniami. W oprogramowaniu CAM należy zoptymalizować następujące parametry:
| Element parametru | Obróbka płytkich wgłębień (głębokość<30mm) | Obróbka głębokich ubytków (głębokość>50mm) | Podstawa techniczna |
|---|---|---|---|
| Prędkość wrzeciona | 12000-16000 obr./min | Zmniejszyć do 8000-12000 obr./min | Zmniejsz prędkość obrotową, aby zmniejszyć siłę boczną narzędzia i stłumić wibracje |
| Posuw na obrót | 0,1-0,15 mm/obr | Zwiększone do 0,2-0,35 mm/obr | Zwiększ grubość wiórów, popraw gładkość usuwania wiórów i zapobiegaj „skrobaniu” |
| Mocowanie uchwytu narzędziowego | Standardowy elastyczny uchwyt | tuleja termokurczliwa | Zwiększ sztywność oprawki narzędziowej i wyeliminuj ugięcie spowodowane długimi wysięgami narzędzia |
| Metoda chłodzenia | Konwencjonalne chłodzenie natryskowe | Wtrysk kierunkowy pod wysokim ciśnieniem (>70 bar) | Wymuszone wypłukiwanie zanieczyszczeń z wnęki, aby zapobiec wtórnemu cięciu |
Przy planowaniu ścieżki podawania należy unikać tradycyjnego cięcia spiralnego o jednakowej wysokości. W przypadku dna z głębokimi zagłębieniami zaleca się stosowanieGładka ścieżkaLubstrategia kroku rybiego, umożliwiając narzędziu odprowadzanie dolnych wiórów poprzez cięcie powietrzem (dziobanie) przed cięciem ciężkim. Jednocześnie włącza się moduł „optymalizacji usuwania wiórów” oprogramowania CAM, aby automatycznie zwiększyć działanie cofania w narożnikach głębokiego wgłębienia, aby pozostawić miejsce na usunięcie zanieczyszczeń.
Wpływ właściwości materiału na usuwanie i kompensację wiórów
Charakterystyka skrawania różnych materiałów konstrukcyjnych bezpośrednio determinuje sukces lub porażkę strategii usuwania wiórów. Aluminium (takie jak 6061-T6) ma dobrą ciągliwość i łatwo przykleja się do narzędzia, tworząc „guzy”, dlatego należy je łączyć z płynami obróbczymi zawierającymi chlor lub dodatkami wysokociśnieniowymi; stop tytanu (TC4) ma słabą przewodność cieplną, a temperatura w strefie skrawania jest skoncentrowana, dlatego należy zmniejszyć prędkość posuwu i wzmocnić chłodzenie; stal nierdzewna (304/316) charakteryzuje się dużą wytrzymałością i dużą lepkością, a wióry mają kształt pasmowy i łatwo owijają się wokół narzędzia, dlatego narzędzie z dużym łamaczem wióra i chłodzeniem wysokociśnieniowym musi być włączone.
W przypadku tworzyw konstrukcyjnych (takich jak PEEK, PEI) podczas cięcia może wystąpić przyczepność stopu. Nie należy stosować strumieni wody pod wysokim ciśnieniem. Zamiast tego należy zastosować cięcie na sucho lub oczyszczanie mieszanką gazu i cieczy, aby zapobiec powstawaniu srebrnych smug na powierzchni tworzywa sztucznego.
Jeśli chodzi o dobór narzędzia, preferowana jest obróbka z głębokim wgłębieniem.Mały promień krawędziW przypadku narzędzi kąt natarcia musi wynosić od 20° do 30°, aby zmniejszyć siły skrawania i sprzyjać zwijaniu się wiórów. Jeśli używane są narzędzia z węglików spiekanych, zaleca się pasywację krawędzi skrawających (np. 15-20 μm), aby poprawić odporność narzędzia na odpryski podczas obróbki przerywanej.
Kontrola tolerancji i standardy akceptacji obróbki głębokiej wnęki
Stabilność wymiarowa obróbki głębokich wgłębień zależy nie tylko od obrabiarki, ale także od procesu w pętli zamkniętej. Jeżeli głębokość przekracza 50 mm, należy wziąć pod uwagę wpływ sztywności narzędzia na wymiar w kierunku Z. Podczas programowania zaleca się zachowanie marginesu 0,05-0,1 mm.Frezowanie półwykończeniowePrzed użyciem wyeliminuj koncentrację stresuDrobne frezowanie(Głębokość cięcia< 0.1mm)达到最终公差。
- Tolerancja wymiarowa: Głęboka wnęka konwencjonalnego stopu aluminium może osiągnąć ± 0,02 mm; zaleca się kontrolowanie głębokiej wnęki ze stopu tytanu i stali nierdzewnej na poziomie ± 0,05 mm. Jeśli wymagane jest ±0,01 mm, należy zastosować dodatkowe naprawy na stole warsztatowym lub obróbkę końcową poprzez szlifowanie.
- chropowatość powierzchni: Optymalizując dopasowanie posuwu i prędkości, powierzchnia dolna po dokładnym frezowaniu może osiągnąć Ra 0,8-1,6 μm; jeśli wymagany jest Ra 0,4μm, wymagany jest dodatkowy proces drobnego szlifowania lub polerowania chemicznego.
Podczas odbioru należy zastosować trójwymiarową współrzędnościową maszynę pomiarową (CMM) w celu przeprowadzenia pełnej kontroli głębokości wnęki, położenia otworu i płaskości powierzchni dna. W przypadku otworów nieprzelotowych należy sprawdzić, czy na dnie nie występuje efekt „rozchylenia” lub mikropęknięcia. Kontrola wyglądu musi koncentrować się na sprawdzeniu zadrapań na ścianach bocznych, aby upewnić się, że wykończenie powierzchni spełnia wymagania dotyczące jakości wyglądu.
Często zadawane pytania (FAQ)
Jak uniknąć wykruszania się narzędzia podczas obróbki głębokich wgłębień podczas frezowania CNC?
Aby zmniejszyć prędkość wrzeciona i zwiększyć posuw na obrót, konieczne jest stosowanie narzędzi o dużym kącie natarcia i filetowaniu z mikrokrawędziami. W połączeniu z termokurczliwym uchwytem narzędziowym sztywność jest poprawiona, aby zapewnić płynne odprowadzanie wiórów i zapobiec uderzeniom powodowanym przez skrawanie wtórne.
Jakie jest ciśnienie chłodzenia pod wysokim ciśnieniem wymagane w przypadku obróbki głębokich wgłębień?
W przypadku wgłębień o głębokości większej niż 50 mm zaleca się ustawienie ciśnienia chłodziwa w przedziale 70-100 bar, a dyszę wtryskową należy ustawić w jednej linii z krawędzią skrawającą narzędzia, wykorzystując energię przepływu płynu do silnego wypchnięcia wiórów z obszaru obróbki.
Co powinienem zrobić, jeśli przy obróbce stali nierdzewnej z głębokimi wgłębieniami trudno jest usunąć wióry?
Wybierz narzędzie z dużym łamaczem wióra i dużym kątem natarcia i odpowiednio zmniejsz prędkość skrawania. W połączeniu z chłodziwem zawierającym dodatki wysokociśnieniowe i chłodzeniem pod wysokim ciśnieniem zapobiega owijaniu się wiórów w kształcie pasków wokół uchwytu narzędzia i zapewnia ciągłą i stabilną obróbkę.
Jak zapewnić dokładność ± 0,01 mm na dnie głębokiej jamy?
Dokładność konwencjonalnego frezowania CNC głębokich powierzchni dolnych wynosi przeważnie około ± 0,02 mm. Jeśli wymagane jest ± 0,01 mm, wymagany jest dwuetapowy proces frezowania półprecyzyjnego i frezowania dokładnego. Głębokość skrawania przy dokładnym frezowaniu jest mniejsza niż 0,05 mm. Należy wziąć pod uwagę kompensację zużycia narzędzia i, jeśli to konieczne, dodać proces drobnego szlifowania.
Czy do obróbki głębokich wgłębień konstrukcyjnych tworzyw sztucznych wymagany jest płyn obróbkowy?
Większość tworzyw konstrukcyjnych (takich jak PEEK) nie nadaje się do stosowania pod strumieniem wody pod wysokim ciśnieniem, co może łatwo doprowadzić do pęcznienia materiału lub srebrnych smug. Do usuwania wiórów stosuje się zwykle metody cięcia na sucho, przedmuchu powietrzem lub mieszania powietrza z cieczą, a następnie wybiera się narzędzia o dużych kątach natarcia i dużej gładkości.
Wnioski i dokowanie z wymaganiami przetwarzania
Frezowanie CNC obróbka głębokich wgłębień jest kluczowym scenariuszem testowania możliwości produkcji precyzyjnej. Dzięki naukowej strategii usuwania wiórów, rozsądnej kompensacji narzędzia i zamkniętej pętli o ścisłej tolerancji można skutecznie zmniejszyć straty narzędzi i poprawić spójność partii. ShowyMetal posiada 72 maszyny CNC (w tym 3/4/5 osi), umożliwiające obróbkę wgłębną aluminium, stali, tytanu, tworzyw konstrukcyjnych i innych materiałów. Tolerancja może sięgać ± 0,01 mm, wykończenie powierzchni wynosi Ra0,4 μm, a zamówienia seryjne mogą być dostarczane szybko w ciągu 15-25 dni. Jeśli stoisz przed wyzwaniem związanym z obróbką części o głębokich wgłębieniach, cienkościennych lub o wysokim połysku, możesz dostarczyć rysunki i wymagania techniczne, a my przedstawimy sugestie dotyczące optymalizacji procesu i dokładne wyceny w oparciu o doświadczenie DFM.



