





Mechanizm fizyczny i bolesne punkty procesu odkształcenia termicznego stopów tytanu
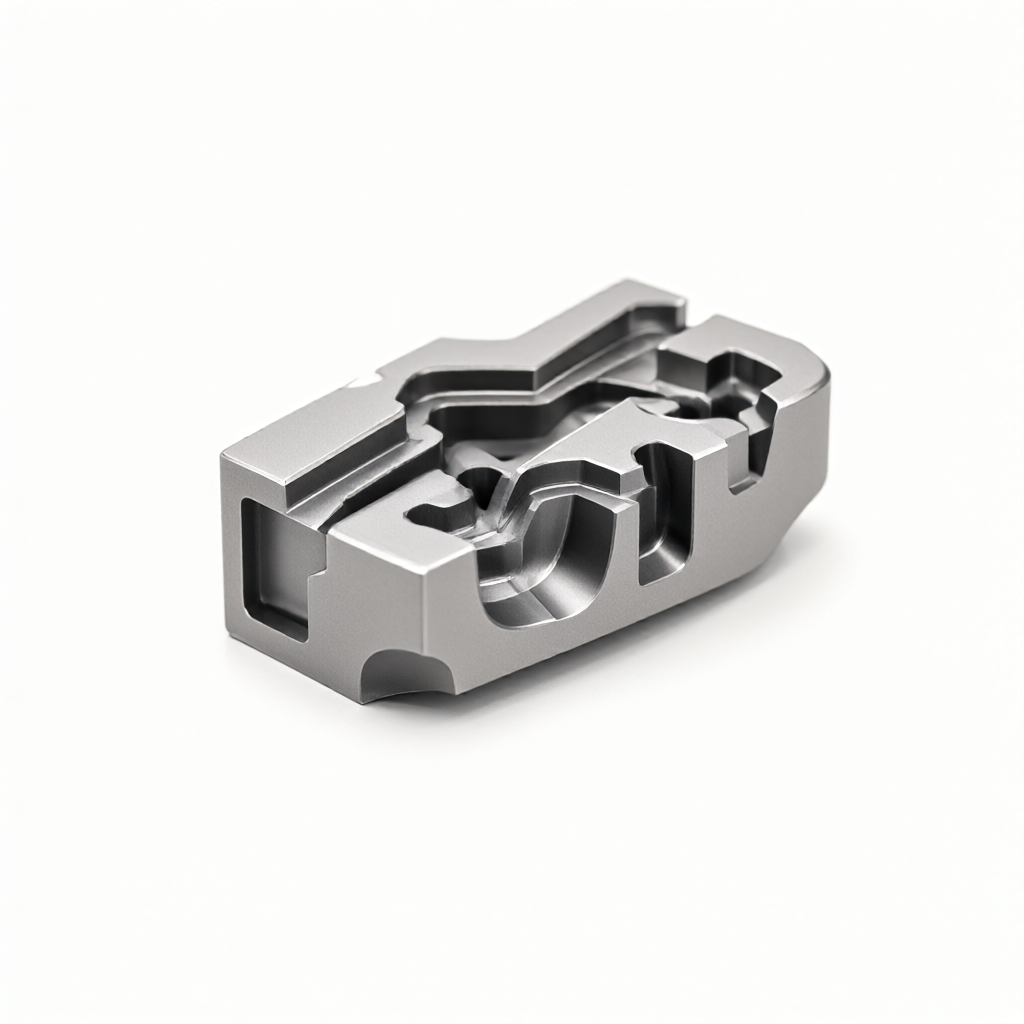
Moduł sprężystości stopów tytanu (takich jak Ti-6Al-4V) wynosi tylko 50% stali, a jej przewodność cieplna jest słaba, co utrudnia szybkie odprowadzanie ciepła wytwarzanego podczas cięcia. Lokalny wzrost temperatury może osiągnąć ponad 300°C, powodując sprężysty powrót przedmiotu obrabianego (ustąpienie) lub odkształcenie plastyczne. Efekty termiczne ignorowane w konwencjonalnej obróbce stali aluminiowej będą bezpośrednio powodować odchylenia wymiarowe stopów tytanu. Typowe tryby uszkodzeń obejmują: odchylenie płaskości przekraczające 0,02 mm, rozszerzenie średnicy porów i wypaczenie po uwolnieniu naprężeń. Inżynierowie muszą zwracać uwagę na nakładające się skutki „kruchości odpuszczania w niskiej temperaturze” samego materiału i cyklu termicznego przetwarzania.
Analiza typowych trybów awarii
- termiczne naprężenie szczątkowe: Szybkie chłodzenie prowadzi do utwardzenia powierzchni i wewnętrznych naprężeń rozciągających, które mogą łatwo spowodować mikropęknięcia.
- powrót elastyczny: Po zwolnieniu siły skrawania przedmiot obrabiany odbija się w stronę narzędzia, powodując, że rowek lub otwór staje się za mały.
- Zużycie kleju narzędzia: W wysokich temperaturach pomiędzy tytanem a narzędziami skrawającymi następuje zużycie dyfuzyjne, powodując pogorszenie chropowatości powierzchni.
Strategia optymalizacji materiału narzędziowego i parametrów skrawania
Pierwszą linią obrony w celu kontrolowania odkształceń jest zmniejszenie siły skrawania i ciepła tarcia. Zaleca się stosowanie frezów z węglików spiekanych (typu K) lub pełnowęglikowych zawierających kobalt, z krawędzią skrawającą pokrytą TiAlN lub AlCrN. Kluczowe parametry muszą być znacznie niższe niż w przypadku konwencjonalnych metali: zaleca się, aby posuw był kontrolowany na poziomie 0,1-0,2 mm/z, a prędkość skrawania dostosowywana do 50-100 m/min w zależności od średnicy narzędzia. Cięcie na sucho zwiększa akumulację ciepła. Zaleca się stosowanie smarowania minimalną ilością pod wysokim ciśnieniem (MQL) lub pełnego chłodzenia na mokro. Płyn obróbkowy musi mieć wysoką penetrację i docierać bezpośrednio do obszaru cięcia, aby szybko ostygnąć.
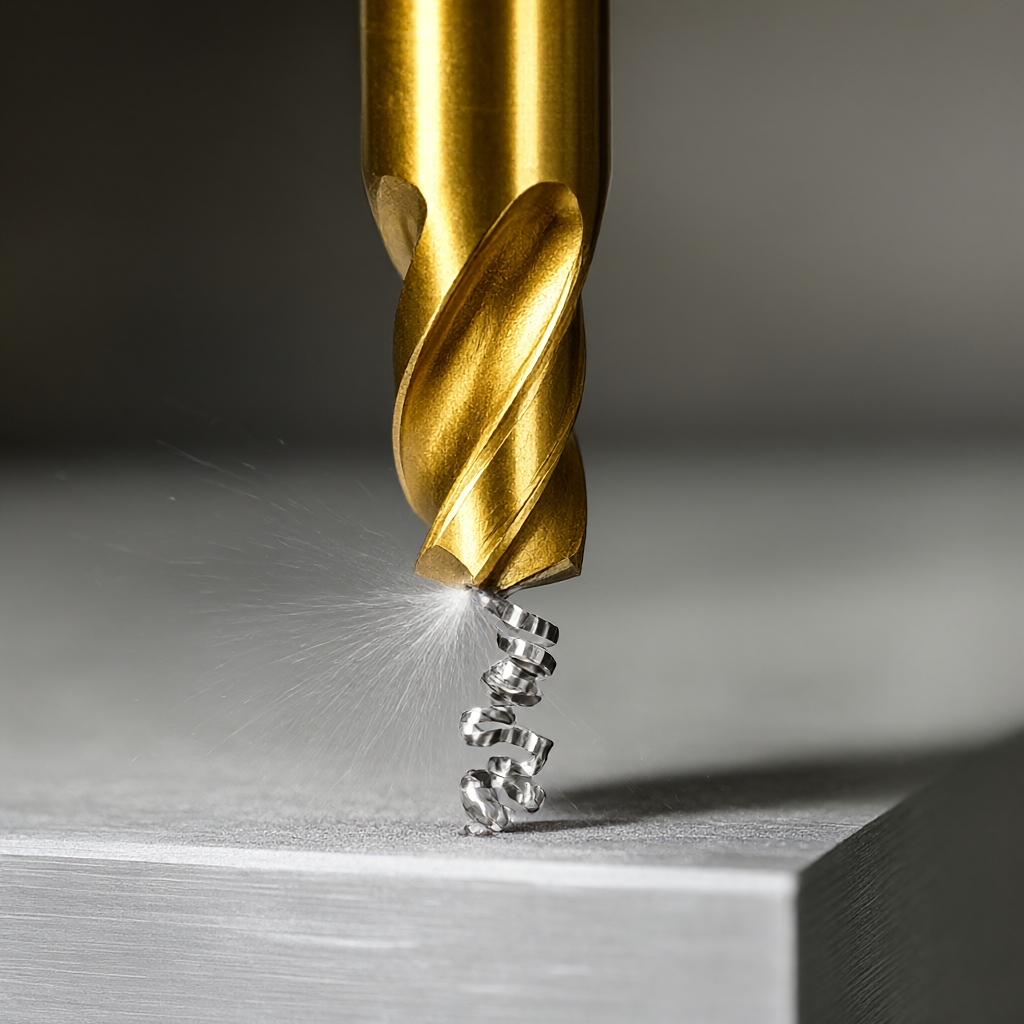
W obróbce 5-osiowej przyjęto strategię profilowania „odległość małego kroku, wiele ścieżek narzędzia”, aby utrzymać zaangażowanie narzędzia bocznego mniejsze niż 0,3 średnicy narzędzia, co może znacznie zmniejszyć siłę promieniową i stłumić deformację. W przypadku konstrukcji cienkościennych należy zastosować dwustronny proces frezowania naprzemiennego w celu zrównoważenia naprężeń szczątkowych.
Projektowanie opraw i praktyka inżynierii kompensacji termicznej
Elastyczne mocowanie jest kluczem do zapobiegania deformacjom. Stop tytanu ma niską twardość (HRC 32-36) i jest podatny na wgniecenia podczas mechanicznego mocowania. W inżynierii zaleca się stosowanie adsorpcji próżniowej, pneumatycznych miękkich pazurów lub specjalnego, niestandardowego oprzyrządowania. Jeśli używany jest zacisk mechaniczny, należy dodać podkładkę (taką jak uszczelka miedziana lub aluminiowa), aby rozproszyć nacisk. Ważniejsza jest kompensacja termiczna: po obróbce przedmiot należy pozostawić w pozycji stojącej na ponad 24 godziny, a następnie można przeprowadzić szlifowanie dokładne lub kontrolę, aż do wyrównania naprężeń i stabilnej temperatury, w przeciwnym razie nie będzie można prześledzić danych dotyczących odkształcenia termicznego.
Porównanie różnych rozwiązań technologii przetwarzania
| Typ procesu | Obowiązujące scenariusze | Zalety | Ograniczenia/kontrola ryzyka |
|---|---|---|---|
| Frezowanie symultaniczne w 5 osiach | Złożone zakrzywione powierzchnie, części konstrukcyjne przemysłu lotniczego | Jednorazowe mocowanie, wysoka precyzja, redukcja błędów skumulowanych | Wymagane jest złożone programowanie, a interferencja narzędzia wymaga weryfikacji symulacyjnej. |
| Toczenie CNC (centrarka) | Smukły wał i małe części wału | Dobre wsparcie, małe odkształcenia, szybki rytm | Tylko w przypadku korpusów obrotowych nie można obrabiać skomplikowanych powierzchni bocznych |
| Cięcie drutem (EDM) | Twardy stop tytanu, złożony przekrój | Brak sił skrawania, brak strefy wpływu ciepła (HAZ) | Niska wydajność, oparzenia mikrołukiem wymagają wtórnego polerowania |
W przypadku części ze stopów tytanu o skomplikowanych kształtach i wymaganiach dotyczących dużej precyzji ShowyMetal zwykle stosuje 5-osiowe frezowanie zgrubne w celu usunięcia naddatku, współpracuje z maszyną centrującą lub 4-osiowym toczeniem precyzyjnym w celu uzyskania kluczowych wymiarów, a na koniec przechodzi kontrolę trzech współrzędnych. Ta hybrydowa ścieżka procesu skutecznie równoważy wydajność i tolerancje geometryczne.
Wpływ obróbki powierzchni na dokładność wymiarową
Grubość folii anodowanej wynosi zwykle 15-25 μm. Jeśli w projekcie nie zostanie zarezerwowany margines, folia spowoduje, że rozmiar części będzie poza tolerancją. Przy oznaczaniu rysunków zaleca się wyraźne oznaczenie „wymiarów przed utlenianiem” lub „wymiarów po utlenianiu”. Piaskowanie jest równoznaczne z galwanizacją i należy zachować margines procesu 0,05-0,1 mm. Ponadto obróbka powierzchni na wysoki połysk wymaga, aby Ra samego materiału podstawowego był niższy niż 0,8 μm, w przeciwnym razie tekstura nie mogłaby zostać odzwierciedlona, dlatego kontrola wzoru narzędzia podczas frezowania czołowego jest kluczowa.
Kontrola jakości i kontrola spójności partii
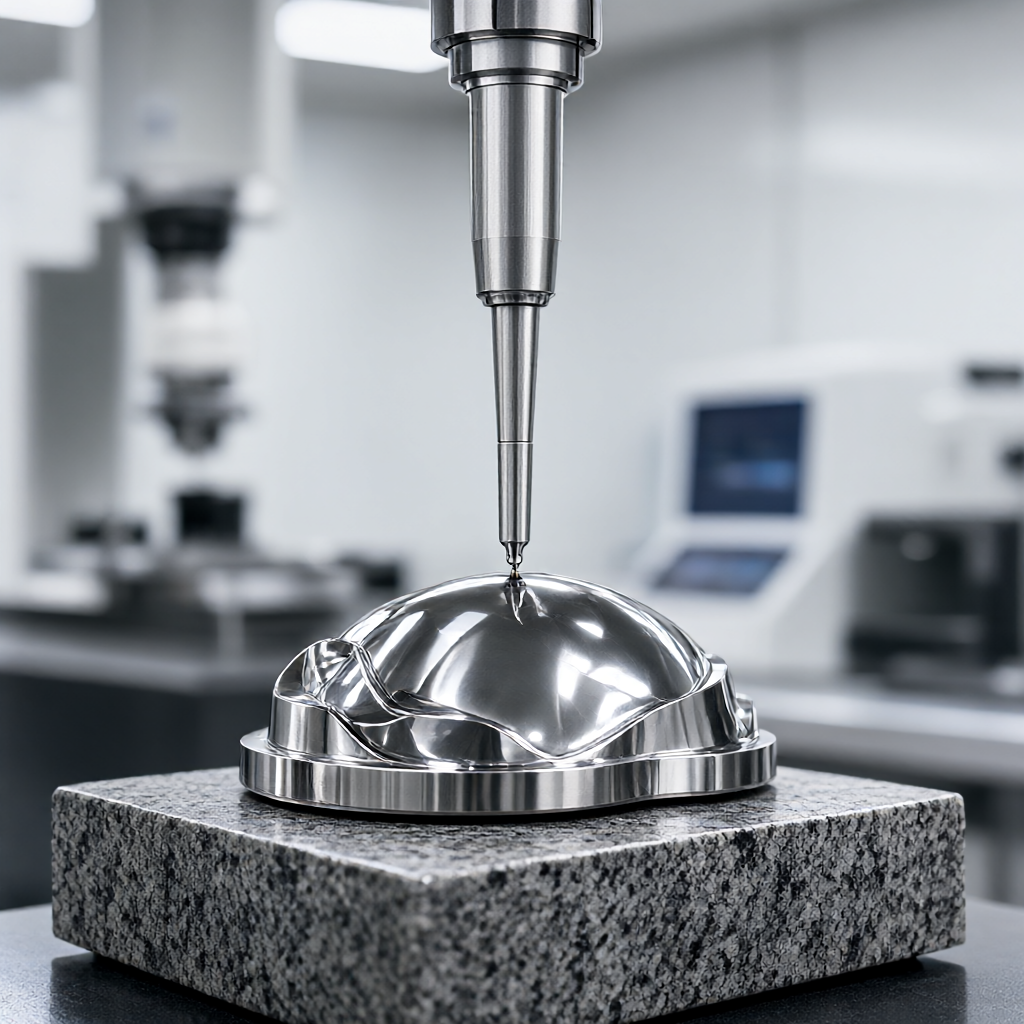
Wahania twardości materiału pomiędzy partiami stopów tytanu mogą prowadzić do precyzyjnego dostrojenia parametrów skrawania. Kiedy ShowyMetal wdraża produkcję masową, ściśle przestrzega procesu potwierdzania pierwszego artykułu: wykorzystuje trójwymiarową współrzędnościową maszynę pomiarową (CMM) do kontroli pełnego rozmiaru i łączy ją z miernikiem chropowatości w celu oceny stanu powierzchni. W przypadku odkształceń termicznych przed wysyłką przeprowadzana jest 100% kontrola w celu zapewnienia identyfikowalności danych. W przypadku zastosowań w przemyśle lotniczym każda partia materiałów posiada certyfikat fabryki potwierdzający, że zawartość pierwiastków spełnia normy ASTM lub AMS.
Często zadawane pytania (FAQ)
Jak poddać obróbce cieplnej stop tytanu, aby wyeliminować naprężenia po obróbce?
Wyżarzanie odprężające (550-650°C przez 2 godziny) zwykle przeprowadza się przed wykończeniem. Jeśli jednak został wykończony, należy go powoli podgrzać poprzez starzenie w niskiej temperaturze (350°C), aby złagodzić naprężenia szczątkowe i uniknąć pęknięć spowodowanych bezpośrednim hartowaniem.
Jak uniknąć zjawiska „dawania noża” podczas frezowania stopu tytanu?
Poprawa sztywności systemu (przy użyciu zintegrowanych narzędzi), zmniejszenie szybkości posuwu do 0,05-0,1 mm/z i zastosowanie mniejszych bocznych wejść (takich jak 0,05 mm) dla wielokrotnych przejść podczas wykańczania może skutecznie ograniczyć powrót sprężystości.
Czy części ze stopu tytanu można bezpośrednio powlekać galwanicznie i cynkować?
Niezalecane. Warstwa pasywacyjna na powierzchni tytanu jest wyjątkowo mocna, przyczepność powłoki jest słaba i jest podatna na kruchość wodorową. Zamiast tego zwykle stosuje się odparowanie próżniowe (PVD) lub anodowanie. Jeśli konieczne jest galwanizacja, należy najpierw wykonać trawienie i niklowanie bezprądowe.
Dlaczego nie można dowolnie zmieniać marki chłodziwa ze stopu tytanu?
Tytan jest wrażliwy na chlorki i może łatwo powodować pękanie korozyjne naprężeniowe. Należy stosować formułę niezawierającą chloru, a różnice w składzie smaru różnych marek będą miały wpływ na mikroskopijną jakość powierzchni. Zaleca się zachowanie konsystencji płynu chłodzącego w tej samej porcji.
Jak zapewnić spójność pomiędzy 72 urządzeniami w masowej produkcji?
Dzięki znormalizowanym procedurom operacyjnym (SOP) i systemom zarządzania trwałością narzędzi każda maszyna wykonuje te same parametry skrawania i przepływ chłodzenia. Użyj sprzężenia zwrotnego danych z trzema współrzędnymi, aby dostosować wartość kompensacji narzędzia, aby zapewnić stabilny rozkład wielkości (Cpk) części wytwarzanych przez różne maszyny.
Wnioski i wskazówki dotyczące współpracy
Frezowanie CNC stopów tytanu to nie tylko problem cięcia, ale także systematyczna inżynieria termodynamiki i materiałoznawstwa. Dzięki precyzyjnej kontroli ciepła skrawania, optymalizacji sztywności mocowania i rygorystycznym procedurom obróbki końcowej, można osiągnąć wysoką precyzję produkcji wynoszącą ± 0,01 mm do różnych celów. ShowyMetal dysponuje grupą 72 urządzeń CNC, które zapewniają kompleksową realizację dostaw od sugestii projektowych DFM po końcowe anodowanie. Czas dostawy partii wynoszący 15-25 dni może zaspokoić potrzeby większości węzłów projektu. Jeśli masz wymagania dotyczące wysokiej gładkości lub skomplikowanych zakrzywionych powierzchni części konstrukcyjnych ze stopu tytanu, możesz dostarczyć rysunki lub modele 3D do oceny procesu i wyceny.



