





Pięcioosiowa obróbka CNC wsporników silników lotniczych: optymalizacja topologii, możliwość dostosowania przetwarzania struktury
Optymalizacja topologii i problemy techniczne obróbki pięcioosiowej
Jako główny element nośny, wspornik silnika lotniczego ma niezwykle wysokie wymagania dotyczące równowagi pomiędzy masą i wytrzymałością. Tradycyjne projektowanie często opiera się na empirycznych próbach i błędach, podczas gdy technologia optymalizacji topologii wykorzystuje algorytmy do automatycznego rozprowadzania materiałów przy danych obciążeniach i warunkach brzegowych, aby wygenerować lekkie, ale „organiczne” struktury o skomplikowanych kształtach. Ten typ konstrukcji zwykle zawiera zmienne przekroje poprzeczne, złożone zakrzywione powierzchnie i głębokie wnęki, co stawia ogromne wyzwania przed tradycyjnym trójosiowym CNC: ograniczona przestrzeń obrotu narzędzia, wysokie ryzyko zakłóceń i duże naprężenia własne. Dla inżynierów zaopatrzenia głównym problemem jest: jak przekształcić matematyczne modele optymalizacji w fizyczne jednostki, które można wyprodukować i zapewnić spójność partii. Brak wczesnej oceny przydatności do przetworzenia (DfM) często prowadzi do przeróbek projektu lub błędów w obróbce.
Dlaczego pięcioosiowy układ zawieszenia jest niezawodnym rozwiązaniem w przypadku skomplikowanych wsporników
W obliczu topologicznie zoptymalizowanych powierzchni o specjalnych kształtach, pięcioosiowe centra obróbkowe mają znaczące zalety. Kontrolując trzy osie liniowe X, Y i Z oraz dwie osie obrotu A i B, położenie narzędzia można regulować w czasie rzeczywistym, aby zawsze utrzymywać optymalny kąt skrawania. Ma to kluczowe znaczenie w przypadku frezowania cienkościennych wsporników: pozwala uniknąć kolizji krawędzi narzędzia, zmniejszyć wysięg, zmniejszyć wibracje i uzyskać gładszą jakość powierzchni. W przypadku kluczowych elementów zapewniających bezpieczeństwo, takich jak mocowania silnika, integralność powierzchni bezpośrednio wpływa na trwałość zmęczeniową. Ponadto obróbka pięcioosiowa pozwala uzyskać „jedno cięcie do końca”, zmniejszyć liczbę czasów mocowania, zmniejszyć skumulowane błędy pozycjonowania i zapewnić wymaganą wysoką precyzję wynoszącą ± 0,01 mm w przypadku kluczowych wymiarów konstrukcyjnych. Dla nabywców wybór dostawcy oferującego możliwości obróbki w pięciu osiach jest kluczową decyzją pozwalającą uniknąć ryzyka odkształcenia spowodowanego wielokrotnym mocowaniem.
Dobór materiału i ustawienie parametrów cięcia
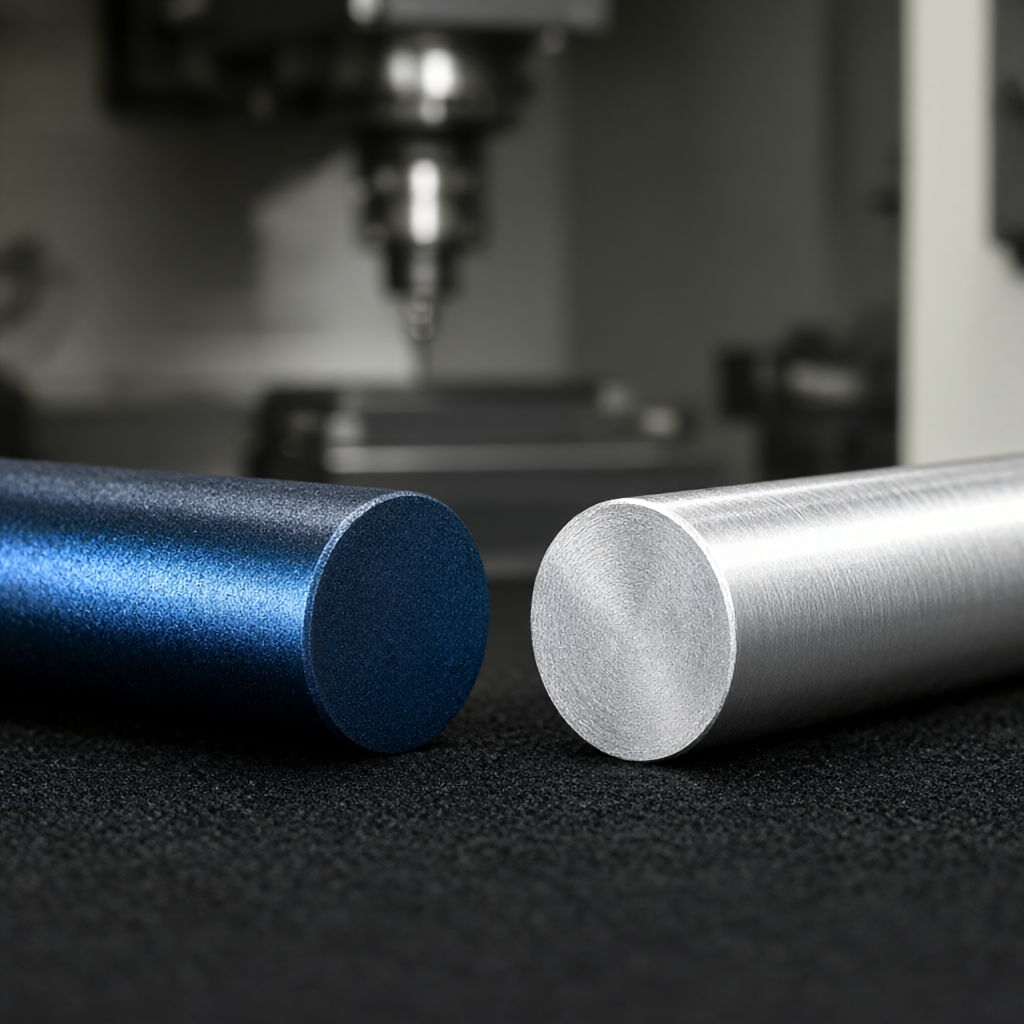
Powszechnie stosowanymi materiałami na wsporniki lotnicze są stopy wysokotemperaturowe (takie jak Inconel 718) lub stopy aluminium o wysokiej wytrzymałości (takie jak 7075-T6). Oba mają zupełnie inne wymagania procesowe. Stopy aluminium charakteryzują się dużymi prędkościami skrawania, ale są podatne na sklejanie, dlatego należy używać narzędzi o ostrych krawędziach; stopy wysokotemperaturowe są twarde i ciągliwe, charakteryzują się dużymi siłami skrawania i są podatne na utwardzanie podczas pracy, co wymaga niskich prędkości, dużych posuwów i silnego chłodzenia. Podczas ustawiania parametrów należy połączyć symulację trwałości narzędzia. Na przykład podczas obróbki części aluminiowych 7075 prędkość posuwu na milimetr może osiągnąć 0,2-0,5 mm, a prędkość wrzeciona wynosi 10000-15000 obr./min; natomiast w przypadku Inconelu 718 zaleca się zmniejszenie szybkości posuwu do 0,05-0,1 mm i kontrolowanie prędkości w zakresie 2000-4000 obr./min. Prawidłowa kombinacja parametrów bezpośrednio decyduje o wydajności obróbki i chropowatości powierzchni (docelowa Ra0,4-0,8 μm), a także jest kluczowym wskaźnikiem oceny głębokości technicznej dostawców.
Porównanie planów procesów: połączenie wycinania zgrubnego i dokładnego oraz wycinania warstwowego
Aby kontrolować odkształcenia termiczne i poprawiać wydajność, szczególnie krytyczny jest wybór strategii przetwarzania. Poniżej znajduje się porównanie dwóch głównych ścieżek procesów:
| Plan procesu | Opis funkcji | Obowiązujące scenariusze | Zalety | Wady/zagrożenia |
|---|---|---|---|---|
| Szorstkie i delikatne w jednym mocowaniu | Zakończ frezowanie natychmiast po usunięciu naddatku podczas frezowania zgrubnego bez ponownego mocowania w środku. | Wsporniki seryjne o wysokich wymaganiach dotyczących precyzji i spójności | Błąd pozycjonowania jest niewielki, nie ma potrzeby ponownej kalibracji, a czas cyklu jest krótki. | Wymagania dotyczące sztywności obrabiarek są niezwykle wysokie, a uwolnienie naprężeń szczątkowych może powodować lokalne odkształcenia. |
| Warstwowe półwykończenie | Najpierw frezujemy zgrubnie w odległości 0,5-1mm od gotowego produktu. Po uwolnieniu naprężenia należy drobno zmielić na wymiar. | Wytrzymały wspornik o niezwykle złożonej konstrukcji i nierównej grubości ścianek | Małe odkształcenia termiczne, dobra stabilność wymiarowa, wysoka jakość powierzchni | Wraz ze wzrostem liczby procesów rosną koszty, a ilość pozostająca na każdej warstwie musi być ściśle kontrolowana. |
W produkcji masowej, jeśli konstrukcja jest stosunkowo jednolita, zaleca się „zgrubne i dokładne mocowanie jednocześnie” w celu skrócenia czasu dostawy; jeśli dotyczy to obszarów o wyjątkowo cienkich ściankach, spowodowanych optymalizacją topologii, należy zastosować „warstwową półwykończenie”, aby uniknąć zapadnięcia się ostatecznego rozmiaru poprzez zarezerwowanie warstwy odprężającej. Decyzja ta ma bezpośredni wpływ na wydajność i koszt jednostkowy.
Adaptacyjność przetwarzania i strategia optymalizacji DFM
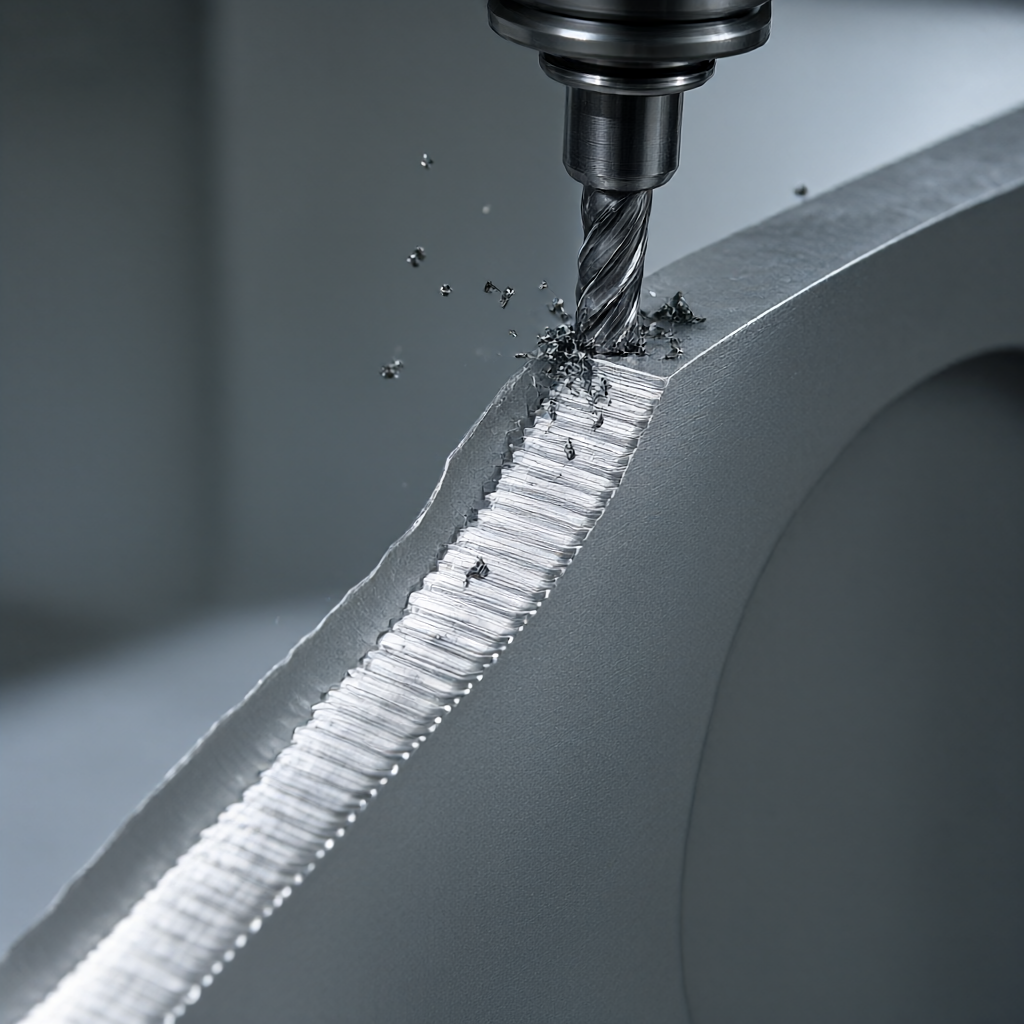
Dane wyjściowe modelu uzyskane w wyniku optymalizacji topologii zwykle nie nadają się do bezpośredniego przetwarzania. Inżynierowie są zobowiązani do przeprowadzenia przeglądu DFM (Design for Manufacturing). Pierwsza polega na sprawdzeniu „minimalnej szerokości cięcia”, aby upewnić się, że w najwęższym miejscu jest większa niż 0,5 średnicy narzędzia. W przeciwnym razie konieczne będzie użycie mikronarzędzia, co znacznie zwiększy ryzyko wibracji. Drugim krokiem jest „analiza osiągalności”, mająca na celu sprawdzenie, czy narzędzie może w bezpieczny sposób dotrzeć do dna głębokiego wgłębienia i uniknąć kolizji. Wreszcie następuje „przejście zaokrąglone”. Struktury topologiczne często mają ostre narożniki i należy na siłę dodać zaokrąglenie przejściowe o średnicy R0,5–R1,0 mm, aby zapobiec koncentracji naprężeń i wydłużyć żywotność narzędzia. Znakomici dostawcy CNC przedstawią raporty DFM przed wyceną, wskazując potencjalne ryzyko i podając sugestie modyfikacji. Jest to ważna podstawa do oceny ich możliwości technicznych.
Standardy kontroli jakości i akceptacji
Akceptacja podpór lotniczych zależy nie tylko od rozmiaru, ale także od integralności strukturalnej i powierzchniowej. Kluczowe metody wykrywania obejmują:
- Pomiar współrzędnych (CMM): W przypadku kluczowych współpracujących powierzchni, otworów i pozycji dokładność musi wynosić ±0,01 mm.
- Miernik chropowatości: Wykończenie powierzchni musi osiągnąć Ra0,4-0,8 μm, bez wyraźnych śladów noża i śladów wibracji.
- Kontrola wizualna: Sprawdź, czy nie ma mikroskopijnych pęknięć, przyklejeń lub zadrapań powierzchni.
- Tomografia komputerowa (jeśli to konieczne): W przypadku zamków o zamkniętej strukturze wewnętrznej wymagana jest kontrola bez wykrywania wad, aby upewnić się, że nie ma wewnętrznych dziur skurczowych ani wtrąceń.
Jak zapewnić spójność partii?
Polegaj na stabilności sprzętu i kontroli procesu. Linie produkcyjne o skali powyżej 72 jednostek umożliwiają dostawę partiami. Poprzez potwierdzenie pierwszego artykułu, kontrolę procesu (kontrola SPC) i pełną kontrolę wysyłki, wahania wymiarowe są kontrolowane w zakresie X3σ. Stosowanie pięcioosiowych obrabiarek z precyzyjnymi mocowaniami może znacznie zmniejszyć odchylenia między partiami spowodowane różnicami w ręcznym mocowaniu.
Jak długi jest zwykły czas dostawy?
Cykl sprawdzający jest krótki i dopasowuje się do węzłów projektu. Produkcję masową można zwykle dostarczyć szybko w ciągu 15–25 dni, w zależności od trudności materiału i złożoności procesu. Przeprowadzanie przeglądów DFM z wyprzedzeniem może znacznie skrócić czas dalszej komunikacji i przeróbek.
Jakie są trudności w obróbce stopów wysokotemperaturowych?
Główne trudności dotyczą hartowania i zużycia narzędzi. Konieczne jest stosowanie narzędzi ze specjalną powłoką (np. AlCrN) i optymalizacja metod chłodzenia (np. smarowanie minimalną ilością MQL). Wymagania dotyczące sztywności obrabiarki, kontroli termicznej i doświadczenia w debugowaniu parametrów są niezwykle wysokie. Fabryki pozbawione doświadczenia są podatne na pęknięcia narzędzi lub odchylenia wymiarowe.
Czy można dostosować specjalną obróbkę powierzchni?
Obsługuje różne obróbki powierzchni, takie jak anodowanie, piaskowanie, galwanizacja i ciągnienie drutu. Ze względu na złożoną powierzchnię struktury optymalizacji topologii, należy zwrócić szczególną uwagę na jednorodność grubości warstwy tlenku, aby uniknąć niecałkowitego utleniania części z głębokimi wnękami, co wpłynie na działanie antykorozyjne.
Jaka jest minimalna ilość zamówienia?
Obsługiwane jest dostosowywanie małych partii, a minimalna ilość zamówienia to zwykle 1 sztuka. Zaletą obróbki CNC jest to, że nie wymaga otwierania formy i nadaje się do weryfikacji badawczo-rozwojowej oraz produkcji próbnej małych partii. Następnie można go płynnie przejść do produkcji masowej.
Wnioski i rekomendacje dotyczące działań
Optymalizacja topologii zapewnia wspornikom silników lotniczych doskonały potencjał w zakresie lekkości, ale tylko producenci posiadający możliwości obróbki CNC w pięciu osiach, głębokie doświadczenie DFM i rygorystyczne systemy kontroli jakości mogą przekształcić je w niezawodne części fizyczne. Poszukując partnera warto skupić się na jego możliwościach symulacji procesów, rozwiązaniach dla skomplikowanych struktur i przypadkach kontroli spójności wsadów. Jeśli dysponujesz złożonym modelem konstrukcji zamka, możesz dostarczyć rysunki, a my zapewnimy bezpłatną ocenę możliwości dostosowania obróbki i sugestie DFM, które pomogą Ci zrobić pierwszy krok w kierunku wdrożenia komponentów o wysokiej wydajności.



