





Wyzwania związane ze stosunkiem głębokości do średnicy otworu wewnętrznego i smukłością narzędzia w pięcioosiowej obróbce CNC precyzyjnych rdzeni zaworów
W pneumatycznych, hydraulicznych i półprzewodnikowych układach obwodów gazowych,Precyzyjny rdzeń zaworuJest to główny element sterujący włączaniem i wyłączaniem płynu oraz regulacją przepływu. Trudności w przetwarzaniu koncentrują się wObróbka CNC w pięciu osiachZwłaszcza w przypadku głębokich ubytków i nachylonych otworów o specjalnym kształcie.Stosunek głębokości otworu wewnętrznego do średnicy (L/D)IWspółczynnik smukłości narzędziaWynikające z tego problemy obejmują niewystarczającą sztywność, wibracje skrawania i trudności w usuwaniu wiórów. Dla inżynierów zajmujących się zakupami oraz badaniami i rozwojem ważne jest zrozumienie tych dwóch parametrówStabilność tolerancjiIwykończenie powierzchniWpływ jest kluczowym wskaźnikiem pozwalającym ocenić rzeczywiste możliwości procesowe dostawcy. Jeśli w ramach powierzenia polegasz wyłącznie na rysunkach i ignorujesz strategię kompensacji ścieżki narzędzia w ścieżce procesu, często prowadzi to do braku spójności partii lub opóźnienia w dostawie.
Fizyczne ograniczenia stosunku głębokości otworu wewnętrznego do średnicy na dokładność rdzenia zaworu
Rdzenie zaworów zwykle wymagają stosunku głębokości otworu do średnicy (L/D) wynoszącego 3:1 lub nawet 5:1 lub więcej. Gdy L/D przekracza 3,Obróbka CNC w pięciu osiachProcesy wiercenia i rozwiercania w CNC stoją przed poważnymi wyzwaniami:
- Ugięcie narzędzia i wydajność narzędzia:Wraz ze wzrostem współczynnika smukłości odkształcenie sprężyste narzędzia pod naciskiem rośnie wykładniczo. Przy L/D=4 przy zastosowaniu konwencjonalnych sztywnych podpór odchyłki wymiarowe w kierunku średnicy mogą przekroczyć zakres tolerancji ±0,01 mm.
- Akumulacja ciepła i odkształcenie termiczne:Podczas obróbki głębokich otworów ciepło skrawania jest trudne do przewodzenia przez chwyt, co powoduje lokalny wzrost temperatury, co z kolei powoduje naprężenia szczątkowe w przedmiocie obrabianym i odkształcenia skurczowe po schłodzeniu.
- Ryzyko zablokowania wiórów:Zwłaszcza podczas obróbki materiałów ze stali nierdzewnej lub stopów tytanu na dnie otworu mogą łatwo gromadzić się wióry, powodując wykruszanie się lub nawet pękanie narzędzia.
Dlatego na etapie DFM (Design for Manufacturability) inżynierowie muszą określić górną granicę L/D. Na przykład, w przypadku otworu na rdzeń zaworu o średnicy 6 mm, jeśli głębokość przekracza 24 mm (L/D=4), zaleca się jego obróbkę w sekcjach lub zastosowanie procesu wytaczania zamiast pojedynczego rozwiercania, aby kontrolować skumulowany błąd.
Współczynnik smukłości narzędzia i strategia dopasowywania parametrów skrawania
Współczynnik smukłości narzędzia (S/L) wpływa bezpośrednio na wydajność frezowania i wiercenia.chropowatość powierzchniIStabilność wymiarowa. istniećObróbka CNC w pięciu osiachPodczas obróbki do fazowania zakrzywionych powierzchni i otworów powszechnie stosuje się frez z kulistym lub okrągłym czubkiem, a jego S/L wynosi zwykle od 5:1 do 8:1.
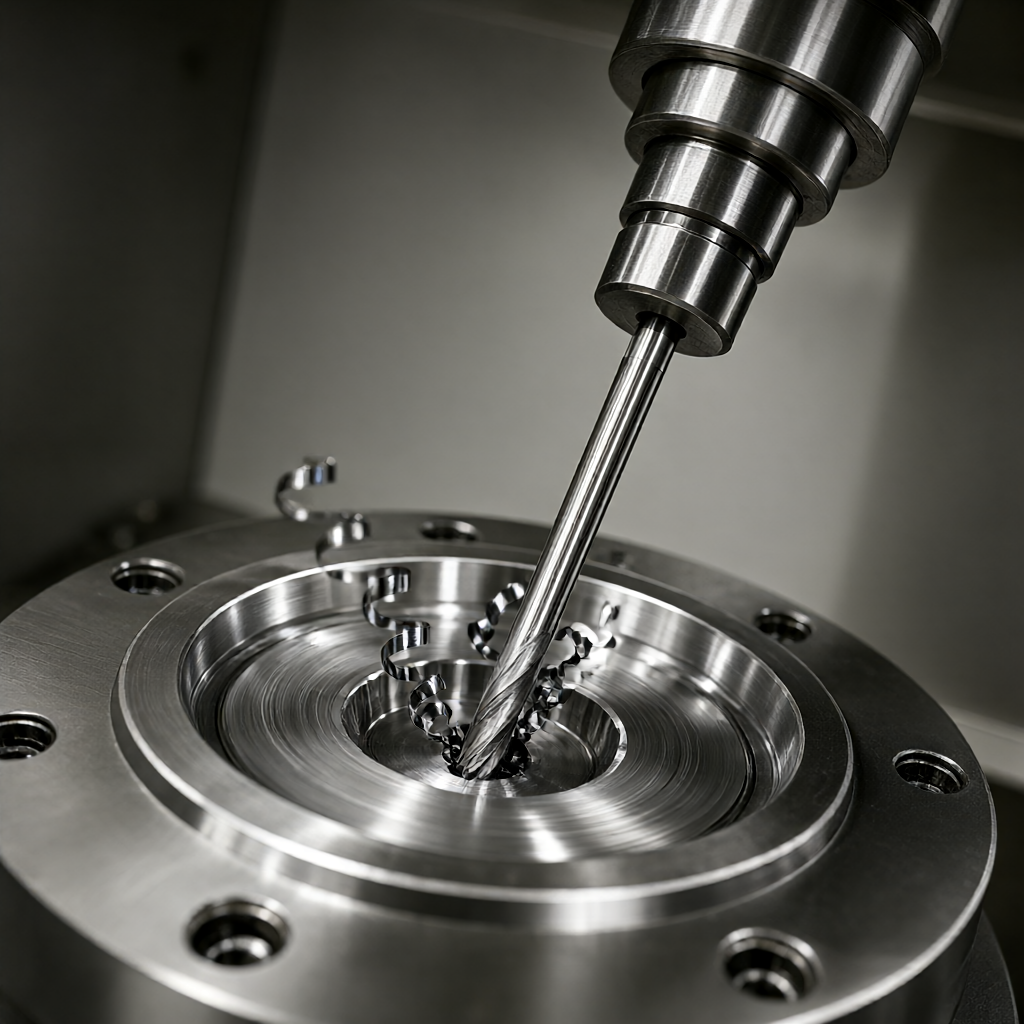
- Optymalizacja prędkości i posuwu:Narzędzia o wysokim S/L muszą zmniejszać prędkość skrawania (Vc) i posuw (Fz), aby stłumić drgania. Na przykład podczas obróbki stopu aluminium 6061 za pomocą frezu z kulistym ostrzem o średnicy 4 mm (S/L=6) zaleca się kontrolowanie Vc na poziomie 60–80 m/min zamiast konwencjonalnych 200 m/min.
- Powłoki i geometria narzędzi:Wybór narzędzi pokrytych PCD (diament polikrystaliczny) lub CBN (sześcienny azotek boru) może poprawić trwałość sztywności, ale musi być zgodny ze strategią kompensacji błędów termicznych wrzeciona.
- Wybór stożka wrzeciona:Do obróbki głębokich otworów preferowane jest wrzeciono stożkowe o dużej sztywności HSK lub BT50, aby zmniejszyć wpływ dryfu termicznego powierzchni stykowej na dokładność położenia otworu.
Planowanie ścieżki połączenia w pięciu osiach i sterowanie osią narzędzia
Rdzenie zaworów często zawierają ukośne, ślepe otwory i wielopłaszczyznowe elementy pozycjonujące.Obróbka CNC w pięciu osiachZaletą jest to, że może utrzymać najlepszy kąt pracy narzędzia poprzez połączony obrót i uniknąć wiszącego cięcia na dolnej powierzchni. Klucz leży w strategii sterowania osią narzędzia (Tilt & Lead):
- Metoda podłogi stałej (podłoga normalna):Narzędzie jest zawsze ustawione prostopadle do obrabianej powierzchni i nadaje się do płaskich i prostych powierzchni ścian, ale otwór jest podatny na ślady cięcia.
- Metoda stałej strony (Strona normalna):Narzędzie jest nachylone pod kątem 5–10°, co może poprawić okrągłość otworu i wykończenie powierzchni, ale wymagania dotyczące S/L narzędzia są bardziej rygorystyczne.
- Dynamiczne przechylenie:Automatycznie dostosuj kąt nachylenia zgodnie z krzywizną położenia narzędzia, co jest odpowiednie dla rdzeni zaworów o złożonej zakrzywionej powierzchni. Oprogramowanie CAM wymaga możliwości ciągłej interpolacji w osi G5.
W przypadku głębokich otworów o L/D > 3 zaleca się ustawienie go w programie pięcioosiowymCięcie warstwamiIWiercenie i usuwanie wiórówdziałanie, za każdym razem, gdy tnie 2–3 mm, podnosi się o 1 mm, aby zapobiec splątaniu się wiórów. Jednocześnie płyn obróbkowy o stałej temperaturze (ciśnienie 40–60 bar) służy do bezpośredniego przepłukiwania dna otworu w celu zmniejszenia ryzyka odkształceń termicznych.
Wpływ doboru materiału i obróbki powierzchni na stabilność głębokich otworów
Powszechnie stosowane materiały na rdzenie zaworów obejmują stal nierdzewną SUS316L, Inconel 718 i stal łożyskową GCr15. z różnych materiałówprzewodność cieplnaIwytrzymałośćbezpośredni wpływObróbka CNC w pięciu osiachZużycie narzędzia i odkształcenie przedmiotu obrabianego w:
| Stopień materiału | Typowy limit L/D | Główne trudności | Zalecana obróbka końcowa |
|---|---|---|---|
| SUS316L | 3,5–4,0 | Wysoka wytrzymałość, łatwo przykleja się do noża | Piaskowanie + pasywacja |
| Inconel 718 | 2,5–3,0 | Wysoka twardość i niska przewodność cieplna | Obróbka cieplna próżniowa + polerowanie elektrolityczne |
| GCr15 | 3,0–3,5 | Duże odkształcenie po obróbce cieplnej | szlifowanie + szlifowanie |
Uwaga specjalna: Po obróbce głębokiego otworu rdzenia zaworu ze stali nierdzewnej, naprężenia szczątkowe mogą łatwo spowodować zmianę kształtu otworu. Zaleca się dodać po zgrubnym mieleniuEfektywne czasowo łagodzenie stresuProces (480 ℃/2h), następnie wykończenie i kontrola końcowa. Jeśli chodzi o obróbkę powierzchni, anodowanie jest odpowiednie w przypadku aluminiowych rdzeni zaworów, ale nie jest skuteczne w przypadku stali nierdzewnej; jeśli wymagane jest wysokie wykończenie, polerowanie elektrolityczne może zmniejszyć Ra do poniżej 0,2 μm, ale spowoduje wcięcie rozmiaru o 0,02–0,05 mm i należy zarezerwować kwotę kompensacji w programie CAM.
Metody badań i kryteria akceptacji
Weryfikacja dokładności głębokich i nachylonych otworów nie może opierać się wyłącznie na wykrywaniu punktów za pomocą trzech współrzędnych (CMM), ale musi być połączona zPneumatyczny przyrząd pomiarowyIPorównanie optyczne:
- Głębokość i położenie otworu:Użyj sond pneumatycznych Ray's lub Keyence do pomiaru stosunku L/D i współosiowości w czasie rzeczywistym, z zalecaną tolerancją ± 0,005 mm.
- Chropowatość powierzchni:Przy użyciu miernika chropowatości serii SJ-2100 długość próbkowania wynosi 1,25 mm, powierzchnia uszczelniająca rdzenia zaworu Ra musi wynosić ≤0,4 μm, a powierzchnia nieuszczelniająca musi wynosić ≤0,8 μm.
- Tolerancja geometryczna:Okrągłość i cylindryczność ukośnego otworu skanuje się za pomocą profilera laserowego w celu wygenerowania chmury punktów, a odchylenie porównuje się z modelem CAD.<0.01 mm 判定合格。
Przed wysyłką przeprowadzana jest 100% kontrola na pełną skalę, z załączonym raportem CMM i mapą chropowatości. W przypadku zamówień seryjnych zaleca się, aby po potwierdzeniu przez klienta pierwszej sztuki, co 50 sztuk losowo sprawdzać rozmieszczenie otworów na klucze i sporządzić kartę kontrolną SPC w celu monitorowania trendów zużycia narzędzi.
Często zadawane pytania i sugestie dotyczące unikania procesów
P1: Jak zapewnić spójność głębokiego otworu rdzenia zaworu L/D=4 w produkcji masowej?
używaćObróbka CNC w pięciu osiachStrategia wiercenia i rozwiercania warstwowego w , usuwanie wiórów co 2 mm i ograniczenia mocowania współosiowego. Wiertło wymienia się co 200 sztuk w partii, aby uniknąć zużycia końcówki i stopniowego zwiększania się średnicy otworu.
P2: Co powinienem zrobić, jeśli smukłe narzędzie o S/L=8 wibruje podczas frezowania z dużą prędkością?
Zmniejsz prędkość wrzeciona do stabilnego obszaru występu (zapytanie w bazie danych dynamiki narzędzia) lub przełącz się na narzędzie o krótkiej krawędzi do obróbki dwuetapowej. Jeśli konieczne jest użycie długiego narzędzia, konieczne jest dodanie podpory pośredniej lub zmniejszenie grubości cięcia (ap) do mniej niż 0,5 mm.
Pytanie 3: Po obróbce rdzenia zaworu ze stali nierdzewnej w kryzie pojawiają się zadziory i koncentracja naprężeń. Jak je usunąć?
Wykonywane za pomocą noża kulistego 0,5 mmGratowanie i fazowanie, kąt 15°–30°, posuw Fz=0,02 mm/obr. Unikaj używania pilników i innego ręcznego przycinania, aby uniknąć uszkodzenia wykończenia powierzchni i dokładności wymiarowej.
P4: Jakie są główne źródła błędu pozycjonowania skośnego otworu w układzie pięcioosiowym?
Głównie ze względu na dryft termiczny osi C obrabiarki, odkształcenie mocowania przedmiotu obrabianego i odchylenie kompensacji osi narzędzia. Zaleca się wstępne podgrzanie wrzeciona przez 30 minut przed obróbką, użycie hydraulicznego zacisku rozprężnego zamiast zacisku sprężynowego i włączenie funkcji dynamicznej aktualizacji kompensacji promienia ostrza narzędzia w CAM.
P5: Jak ocenić, czy dostawca ma rzeczywiste możliwości obróbki głębokich otworów w pięciu osiach?
Wymagane jest zapewnienie tych samych parametrów materiałowych i L/D.Raport z kontroli pierwszego artykułu, w tym dane chmury punktów CMM i mapę chropowatości. Zwróć uwagę, czy posiada warsztat o stałej temperaturze, pneumatyczny przyrząd pomiarowy i proces zarządzania zużyciem narzędzi. Możesz zapoznać się z naszymi instrukcjami dotyczącymi procesów obróbki powierzchni, aby potwierdzić, czy procesy odprężania i polerowania zostały zakończone.
Wnioski i rekomendacje dotyczące działań
Precyzyjny rdzeń zaworuObróbka CNC w pięciu osiachSukces zależy odStosunek głębokości otworu wewnętrznego do średnicyIWspółczynnik smukłości narzędziaPrecyzyjna kontrola zamiast polegania wyłącznie na liczbie urządzeń. Wyjaśnienie limitów L/D, wyboru narzędzi i strategii kompensacji na etapie DFM może znacznie zmniejszyć ryzyko związane z partiami. Jeśli rdzeń zaworu zawiera głębokie otwory i smukłe elementy o L/D > 3 lub S/L > 6, zaleca się przesłanie rysunków 3D i klas materiałów. Opierając się na zestawie 72 urządzeń CNC i dokładności ± 0,01 mm, możemy zapewnić ocenę ścieżki procesu i szybką wycenę, aby zapewnić stabilną dostawę i jakość.



