





Podstawowe zasady projektowania oprzyrządowania w obróbce dużych części CNC
W precyzyjnym dostosowywaniu części CNC,Duża obróbka CNCNajwiększym wyzwaniem nie jest samo cięcie, ale to, jak zapewnić spójność dużego przedmiotu podczas mocowania, toczenia i późniejszych procesów. W przypadku części konstrukcyjnych ze stopu aluminium lub stali, których długość przekracza 500 mm lub masa przekracza 50 kg, tradycyjne uchwyty trójszczękowe lub proste płyty dociskowe często powodują odkształcenia naprężeniowe, wpływając na ostateczną tolerancję wymiarową (zwykle wymagając zakresu od ± 0,01 mm do ± 0,05 mm).
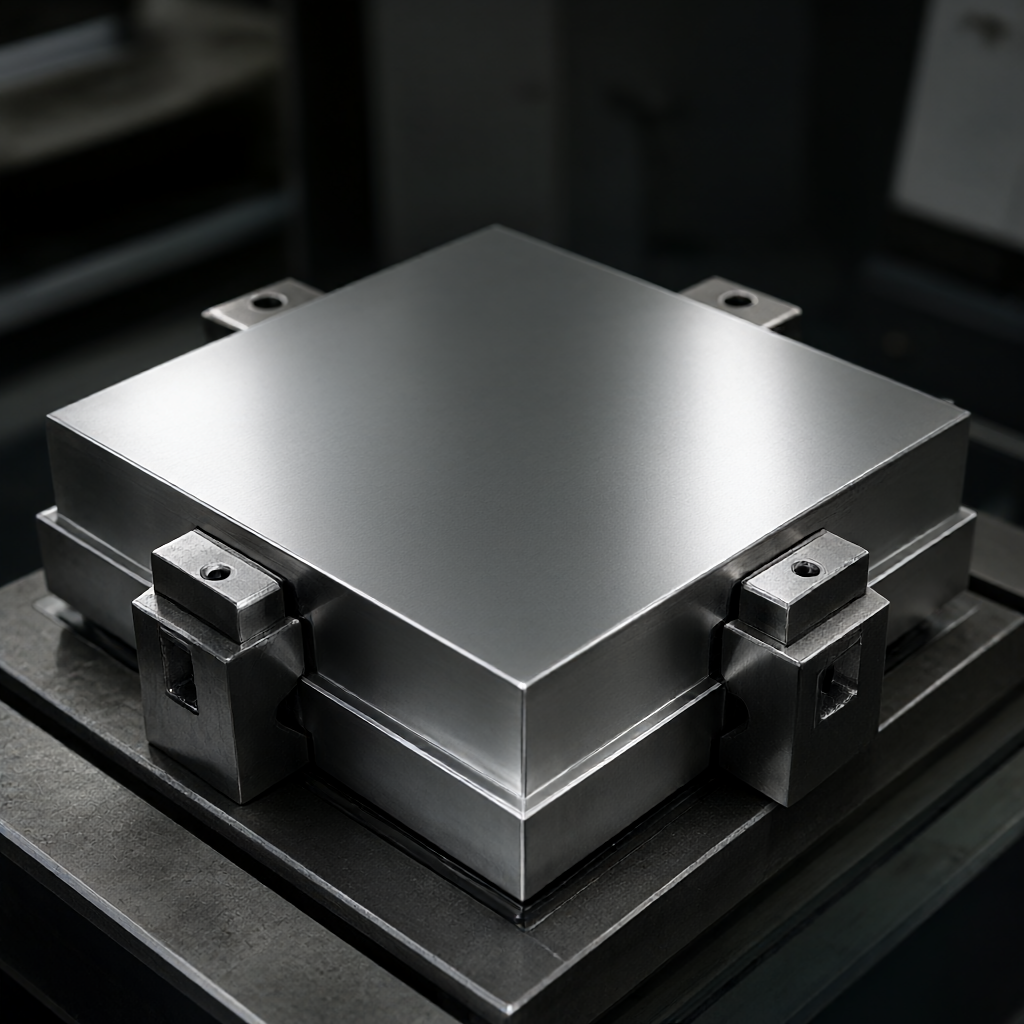
Istotą projektowania odzieży roboczej jest równowaga „wspierania i ustępowania”. W przypadku cienkościennych dużych części zaleca się stosowanie podpór punktowych zamiast styków powierzchniowych, aby zmniejszyć wypaczenia spowodowane siłami adsorpcji. Podczas projektowania należy symulować współczynnik rozszerzalności cieplnej (aluminium wynosi około 23 μm/m·K, stal około 12 μm/m·K), a szczelina montażowa wynosi 0,1–0,2 mm, aby zapobiec niemożności usunięcia części lub przekroczeniu tolerancji wymiarów w wyniku nagromadzenia ciepła cięcia. Dodatkowo samo oprzyrządowanie musi charakteryzować się odpowiednią sztywnością, a jego częstotliwość drgań własnych powinna unikać częstotliwości skrawania wrzeciona. Zwykle zaleca się, aby częstotliwość drgań własnych narzędzia była o ponad 30% wyższa niż częstotliwość wzbudzenia skrawania, aby uniknąć drgań powierzchni spowodowanych rezonansem.
Konwersja odniesienia i wtórna strategia mocowania
Obróbka dużych części często wymaga wielu procesów, takich jak najpierw frezowanie dolnej powierzchni, a następnie odwracanie i obróbka ścian bocznych i powierzchni górnej. w tym czasie,Powtarzalność wzorcowastać się kluczowym wskaźnikiem. Zamiast pojedynczego kołka cylindrycznego zaleca się stosowanie niestandardowych wielowypustowych kołków ustalających lub czterostronnych bloków ustalających, aby ograniczyć krytyczne pięć z sześciu stopni swobody. W przypadku dużych muszli z wgłębieniami wewnętrznymi zaleca się najpierw obrobić główne wymiary zewnętrzne, pozostawiając margines 0,2 mm, następnie odwrócić i wykończyć wnętrze, a na koniec je równomiernie wypolerować lub ogratować.
Jeśli do obróbki złożonych zakrzywionych powierzchni stosowana jest cztero- lub pięcioosiowa obróbka symultaniczna, przy projektowaniu oprzyrządowania należy uwzględnić unikanie narzędzi. W przypadku pięcioosiowego centrum obróbczego firmy ShowyMetal zalecamy skontaktowanie się z inżynierem na etapie przeglądu rysunku (DFM) w celu oznaczenia obszaru kolizji narzędzia. Na cienkie żeberka (



