





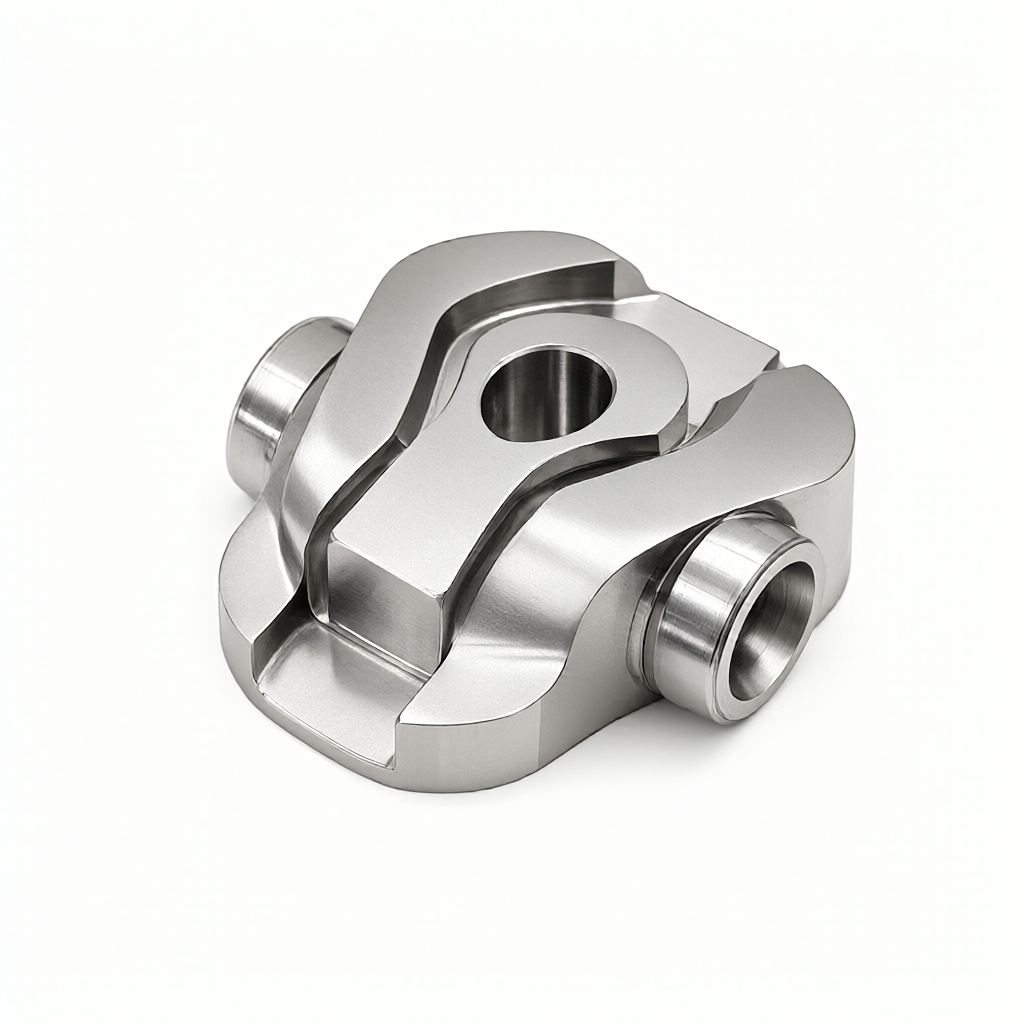
Analyse van de bewerkingsprestaties en het gereedschapsslijtagemechanisme van 155PH roestvrij staal
155PH roestvrij staal is een precipitatiehardend martensitisch roestvrij staal van luchtvaartkwaliteit, bekend om zijn hoge sterkte en goede corrosieweerstand. De extreem hoge neiging tot verharding en snijweerstand maken de bewerkingsmoeilijkheden echter veel groter dan die van conventionele roestvaste staalsoorten zoals 303 en 316L. Als op maat gemaakte fabrikant van precisie-CNC-onderdelen moeten we een uitgebreide evaluatie uitvoeren van metallurgische eigenschappen, gereedschapsselectie tot parameterstrategieën bij het omgaan met dergelijke moeilijk te bewerken materialen. De kern van het hoofdwoord "moeilijkheid bij het bewerken van 155PH roestvrij staal" ligt in het balanceren van de hardheid (HRC 40-45) en de integriteit van het oppervlak om vermoeiingsproblemen als gevolg van resterende trekspanning te voorkomen. Dit artikel analyseert de mechanische snijeigenschappen en het optimalisatietraject op basis van de technische praktijk.
Specifieke invloed van materiaaleigenschappen op snijkrachten
De hardheid van 155PH in de vaste oplossingstoestand (gegloeide toestand) bedraagt ongeveer HRC 30, die na verouderingsbehandeling stijgt tot HRC 40-45, vergezeld van aanzienlijke verharding. De treksterkte kan meer dan 2000 MPa bereiken en de vloeigrens ligt dicht bij 1800 MPa. Deze hoge sterkte-eigenschap zorgt er direct voor dat de snijkracht met 30% -50% toeneemt, en de spanen zijn intermitterend, wat gemakkelijk trillingen en afbrokkelen van het gereedschap kan veroorzaken. Bovendien heeft het materiaal een lage thermische geleidbaarheid (circa 14 W/m·K), waardoor de snijwarmte moeilijk via de spanen wordt afgevoerd. Ongeveer 80% van de warmte blijft op het oppervlak van het werkstuk achter, wat gemakkelijk thermische slijtage van het gereedschap en thermische vervorming van het werkstuk kan veroorzaken. Als dit thermische effect bij structurele onderdelen van de lucht- en ruimtevaart niet onder controle wordt gehouden, zal dit leiden tot maatafwijkingen en de uitzetting van microscheuren aan het oppervlak.
- Hoge taaiheid:De rek van 155PH is laag (ongeveer 4-6%), maar de breukenergie is nog steeds hoger dan die van brosse materialen, wat resulteert in grote plastische vervorming van de snijlaag en een hoog energieverbruik.
- Neiging tot vastlopen van het mes:Bij hoge temperaturen zijn elementen uit de ijzergroep gevoelig voor diffusiebinding met snelstaal of gewoon gecementeerd carbide, waardoor de kleefslijtage wordt verergerd.
- Reststressgevoeligheid:Luchtvaartonderdelen stellen extreem hoge eisen aan de oppervlakte-integriteit. Onjuist snijden veroorzaakt resttrekspanning en verkort de levensduur van vermoeiing.
Selectie van gereedschapsmateriaal en strategie voor het matchen van coatings
Gezien de hoge abrasieve en oxidatieve slijtage-eigenschappen van 155PH, bepaalt de keuze van het gereedschapsmateriaal direct de verwerkingskosten en efficiëntie. Hoewel conventioneel hardmetaal (type K of N) een hoge sterkte heeft, mist het taaiheid bij hoge temperaturen en is het gevoelig voor afbrokkelen. Daarom raden wij het gebruik van volhardmetalen gereedschappen met PVD AlTiN- of TiAlN-coating aan. Deze coatings kunnen bij hoge temperaturen een dichte Al₂O₃-beschermlaag vormen, waardoor ze effectief bestand zijn tegen oxidatie en de wrijvingscoëfficiënt verminderen. Voor complexe caviteitsbewerking vertonen CBN-gereedschappen (kubisch boornitride) een uitstekende maatvastheid bij droogsnijden op hoge snelheid, maar de kosten ervan zijn hoog en ze worden meestal alleen gebruikt voor afwerking of knelpuntprocessen. Bovendien wordt met betrekking tot de geometrische parameters van het gereedschap aanbevolen om een negatieve spaanhoek (-6° tot -8°) te gebruiken om de snijkantsterkte te vergroten, en de hoofdafbuighoek in te stellen op 45° of 58° om de spaanverwijderingsruimte te optimaliseren.

| Soort gereedschap | Toepasselijke scenario's | Voordelen | beperking |
|---|---|---|---|
| Volhardmetaal+TiAlN | Ruwe bewerking, semi-nabewerking | Hoge kostenprestaties en goede duurzaamheid | Iets minder thermisch stabiel bij hoge snelheden |
| Snijgereedschappen voor CBN-microdeeltjes | Fijne bewerking, hoogglansafwerking | Uitstekende maatvastheid en oxidatieweerstand | Extreem hoge kosten en risico op broosheid |
| Carbide+AlCrN | Afwerking met hoge hardheid (HRC45+) | Bestandheid tegen hoge temperaturen is beter dan TiAlN | Het effect van restspanning aan het oppervlak moet worden gemonitord |
Optimalisatie van snijparameters en oplossingen voor koeling en smering
Volg bij het verwerken van 155PH het voorbewerkingsprincipe van "lage snelheid, grote snedediepte" en het nabewerkingsprincipe van "hoge snelheid, kleine snedediepte". De aanbevolen snijsnelheid (Vc) voor ruwe bewerking is 80-120 m/min, voedingssnelheid (fz) 0,08-0,12 mm/tand, en gebruik snijvloeistof op lage temperatuur of een MQL-systeem (minimale hoeveelheid smering). Om de oppervlakteruwheid tot Ra 0,4-0,8 μm te regelen, kan Vc in de nabewerkingsfase worden verhoogd tot 150-200 m/min, maar dit moet worden gecombineerd met voldoende koeling om slijtage van de gereedschapspuntradius te onderdrukken. Het is vermeldenswaard dat 155PH gevoelig is voor koelmethoden. Traditionele grote hoeveelheden snijvloeistof kunnen ongelijkmatige thermische spanning op het werkstuk veroorzaken. Het wordt aanbevolen om een boor met interne koelvloeistof onder druk of MQL te gebruiken, die niet alleen warmte kan afvoeren, maar ook microscheurtjes kan voorkomen die worden veroorzaakt door plotselinge afkoeling van het werkstuk. Voor slanke asonderdelen moeten steunstructuren worden gebruikt om klapperen te voorkomen, wat de standtijd aanzienlijk zal verkorten en de oppervlaktekwaliteit zal verslechteren.
Belangrijke suggesties voor parameterinstellingen
- Spilsnelheid:Zorg er op basis van de berekening van de gereedschapsdiameter voor dat Vc binnen het aanbevolen bereik ligt om warmteaccumulatie veroorzaakt door lage rotatie en hoge snedediepte te voorkomen.
- Aantal bezuinigingen op de rug (ap):Voorbewerken kan 4-6 mm zijn, nabewerken kan 0,3-0,5 mm zijn.
- Droog zagen/nat zagen:Voor luchtvaartonderdelen zijn doorgaans geen olieresten of specifieke smeervereisten vereist, en de processpecificaties van de klant moeten worden verduidelijkt.
Oppervlakte-integriteitscontrole en reststressbeheer
In de toeleveringsketen van de lucht- en ruimtevaart moeten onderdelen niet alleen de juiste afmetingen hebben, maar mogen ze ook geen oppervlaktedefecten en geen resttrekspanningen hebben. De oppervlaktelaag van 155PH zal na de bewerking microstructurele veranderingen ondergaan. Als de resterende trekspanning te groot is, zullen er spanningscorrosiescheuren (SCC) optreden. We verminderen pieken en dalen in het oppervlak door de nabewerkingstoeslag (aanbevolen 0,2-0,5 mm) te controleren en hoogwaardige gereedschappen te gebruiken. In termen van detectie wordt röntgendiffractie (XRD) gebruikt om restspanningen te meten om ervoor te zorgen dat deze zich in een drukspanningstoestand bevinden of bijna nul zijn. Bovendien vereist het testen van de oppervlakteruwheid het gebruik van een witlichtinterferometer of een contactruwheidsmeter om de parameter S in te stellen om misleiding door een enkele Ra-waarde te voorkomen. Als er lokale trekspanning wordt aangetroffen, is het meestal nodig om in het daaropvolgende proces een lage-temperatuur-temperatie- of laserschokversterking (LSP)-behandeling toe te voegen, maar dit moet het procestraject met de klant bevestigen.

Veelvoorkomende faalmodi en oplossingen voor technische vermijding
Bij de daadwerkelijke productie zijn de meest voorkomende faalwijzen van 155PH-onderdelen onder meer overdracht van gereedschapsmarkeringen, oppervlaktebrandwonden en spanningsscheuren. Overdracht van messporen wordt vaak veroorzaakt door passivatie van het gereedschap of onjuiste parameters. Het is noodzakelijk om een online monitoring- of regulier vervangingssysteem op te zetten. Oppervlaktebrandwonden zijn vaak het gevolg van onvoldoende koeling of een te lage rotatiesnelheid, waardoor de plaatselijke temperatuur de ontlaattemperatuur van het materiaal overschrijdt en de hardheid verandert. De oplossing is het introduceren van infrarood-thermische beeldvorming om de temperatuur van de snijzone te bewaken, of het aanpassen van de positie van het MQL-mondstuk. Voor problemen met de batchconsistentie raden we aan een SPC-diagram (Statistical Process Control) op te stellen om de Cpk-waarden van kritische afmetingen en oppervlakteruwheid te bewaken, en onmiddellijk in te grijpen bij procesaanpassingen wanneer de Cpk lager is dan 1,33. Dit soort preventief onderhoud garandeert de betrouwbaarheid van onderdelen van ruimtevaartkwaliteit beter dan postmorteminspecties.
Hoofdpunten van nauwkeurigheidsonderhoud en -inspectie bij massaproductie
Bij de massaproductie van lucht- en ruimtevaartonderdelen kunnen kleine materiaalverschillen tussen batches leiden tot schommelingen in het verwerkingsgedrag. We implementeren Incoming Material Inspection (IQC) om de hardheidswaarde en chemische samenstelling in het materiaalcertificaat te verifiëren. In het eerste artikelbevestigingsproces is een driedimensionale coördinatenmeetmachine (CMM) vereist voor volledige inspectie, met de nadruk op het controleren van coaxialiteit, vlakheid en andere vorm- en positietoleranties. Tijdens het productieproces wordt elke 50 tot 100 stuks een volledige inspectie of kritische afmetingsbemonstering uitgevoerd, en wordt een optische projector of laserscanner gebruikt voor contactloze metingen om te voorkomen dat er met een contactnaald krassen op het hoogglansoppervlak ontstaan. Vóór verzending moeten, naast de conventionele dimensionale inspectie, penetranttesten (PT) of magnetische deeltjestesten (MT) worden uitgevoerd om te controleren op microscheurtjes. Voor daaropvolgende oppervlaktebehandelingen zoals anodiseren of galvaniseren is het noodzakelijk om overeenkomstige verwerkingstoeslagen te reserveren en de impact van de componenten van het behandelingsbad op de 155PH oppervlaktepassiveringsfilm te communiceren.

Veelgestelde vragen
Wat moet ik doen als het oppervlak van 155PH roestvrij staal na bewerking zwart wordt?
Het zwart worden van het oppervlak is meestal te wijten aan oxidatie bij hoge temperaturen of snijvloeistofresten. Het wordt aanbevolen om te controleren of de snijsnelheid te laag is, waardoor de snijkant moeilijk loskomt, of dat de MQL-stroomsnelheid onvoldoende is. Pas de koelmethode aan en verhoog de nabewerkingstoeslag. Als dit is gebeurd, kan dit worden gerepareerd door middel van mechanisch polijsten of laserreiniging.
Welk onderdeel van het gereedschap slijt het snelst bij het verwerken van 155PH?
Meestal in het gereedschapspuntboog- en flankslijtagegebied. Vanwege de hoge hardheid van het materiaal en de slechte thermische geleidbaarheid is het moeilijk om warmte af te voeren en is het gevoelig voor thermische scheuren. Het wordt aanbevolen om gereedschappen met een kleine puntradius (R0,2-R0,3 mm) en een scherpe snijhoek te gebruiken om de snijkrachten te verminderen.
Hoe beoordeelt u het levensduurrisico op vermoeidheid van 155PH-onderdelen?
Naast maattoleranties moet aandacht worden besteed aan de restspanningstoestand van het oppervlak. Bevestig dat het oppervlak drukspanning of lage trekspanning heeft door middel van XRD-inspectie. Als er tekenen zijn van microscopische scheuruitbreiding, is metallografische analyse vereist om de structurele integriteit te controleren, en zijn magnetische deeltjestesten vereist om indien nodig oppervlaktescheuren uit te sluiten.
Kan 155PH met andere metalen materialen worden gelast?
155PH heeft een slechte lasbaarheid en is gevoelig voor koude scheuren. Het vereist voorverwarmen en strikte controle van het waterstofgehalte. Meestal maken luchtvaartonderdelen gebruik van mechanische verbindingen of diffusielassen. Als lassen noodzakelijk is, wordt aanbevolen om op nikkel gebaseerde vulmaterialen te gebruiken en een verouderingsbehandeling na het lassen uit te voeren om spanningen te elimineren.
Hoe de dimensionale drift van 155PH bij massaproductie beheersen?
Maatafwijkingen worden meestal veroorzaakt door niet-gecompenseerde gereedschapsslijtage of schommelingen in de materiaalhardheid. Implementeer strikt standtijdbeheer en online compensatieprocedures. Zorg er tegelijkertijd voor dat materiaalleveranciers stabiele hardheidsbatches leveren, diktemetingen of hardheidsbemonsteringsinspecties van plano's uitvoeren vóór verwerking, en snijparameters nauwkeurig afstemmen op basis van de daadwerkelijk gemeten hardheid.
Conclusie en suggesties voor samenwerking
De uitdaging bij het bewerken van 155PH roestvrij staal is het balanceren van efficiëntie, precisie en oppervlakte-integriteit. Door middel van wetenschappelijke toolselectie, parameteroptimalisatie en een strikt inspectiesysteem kan het risico op falen effectief worden vermeden en kan aan de strenge eisen van onderdelen van luchtvaartkwaliteit worden voldaan. ShowyMetal beschikt over 72 CNC-machines en volledige inspectiemogelijkheden en is goed in het omgaan met zulke moeilijke materialen. Als u verwerkingsbehoeften heeft voor 155PH of andere speciale legeringsonderdelen, kunt u tekeningen verstrekken om met ons technische team te communiceren. Wij bieden u gratis DFM-analyses en processuggesties om u te helpen uw ontwerpplan te optimaliseren en de consistentie en betrouwbaarheid van massaproductie te garanderen. Stuur nu uw ontwerpbestanden om het snelle offerteproces te starten.



