





De belangrijkste oorzaken van positiefouten in pinhole-systemen bij CNC-bewerking van lucht- en ruimtevaartonderdelen
Bij de productie van structurele onderdelen voor de lucht- en ruimtevaart is de positionele tolerantie van het pinhole-systeem een belangrijke indicator die de interferentie in de assemblage, de uniformiteit van de spanningsverdeling en de levensduur van vermoeiing bepaalt. Gemeenschappelijke luchtvaartaluminiumlegeringen (zoals 7075-T6, 2024-T3) of onderdelen van hogetemperatuurlegeringen vereisen vaak meerdere doorlopende gaten of blinde gaten verdeeld over complexe gebogen oppervlakken, en hun positietoleranties worden meestal geregeld tussen Ø0,1 mm tot Ø0,25 mm, of zelfs krapper. Als zich tijdens het bewerkingsproces geaccumuleerde fouten voordoen, is het gemakkelijk om de pen tijdens de montage met kracht in te drukken, waardoor lokale spanningsconcentratie ontstaat en de levensduur van de onderdelen tegen vermoeiing wordt verkort onder cyclische differentiële belastingen op grote hoogte en onder hoge druk. Het begrijpen van de bronnen van fouten is de eerste stap bij het formuleren van een controlestrategie.
Vijfassige koppeling en vervorming van de armatuur: het belangrijkste fysieke mechanisme van positieafwijking
Anders dan bij traditionele drie-assige bewerking, vereisen lucht- en ruimtevaartonderdelen meestal een vijfassige koppeling om de multi-face systeemverwerking te voltooien. Fouten komen voornamelijk voort uit drie links:Geometrische fout van werktuigmachine(Zoals zwaaifout van de B-as/C-as, thermische vervorming van de spil),Vervorming van het vastklemmen van het werkstuk(Elastische vervorming van dunwandige onderdelen als gevolg van snijkrachten) enReferentieconversiefout(Meerdere klemmingen zorgen ervoor dat de oorsprong van het coördinatensysteem afwijkt). Als u bijvoorbeeld een rij pengaten van Φ10 met intervallen van 20 mm op een dunwandig frame van 7075 aluminiumlegering verwerkt, zal, als de klemkracht ongelijkmatig is, kromtrekking op micronniveau optreden nadat de spanning op het onderdeel is opgeheven, waardoor de relatieve positieafwijking tussen de gaten de standaard overschrijdt. Als de niet-lineaire fout van de zwenkas van een vijfassige werktuigmachine niet regelmatig wordt gekalibreerd door een ballbar of laserinterferometer, zal de positioneringsafwijking bovendien worden versterkt tijdens ruimtelijke rotatie.
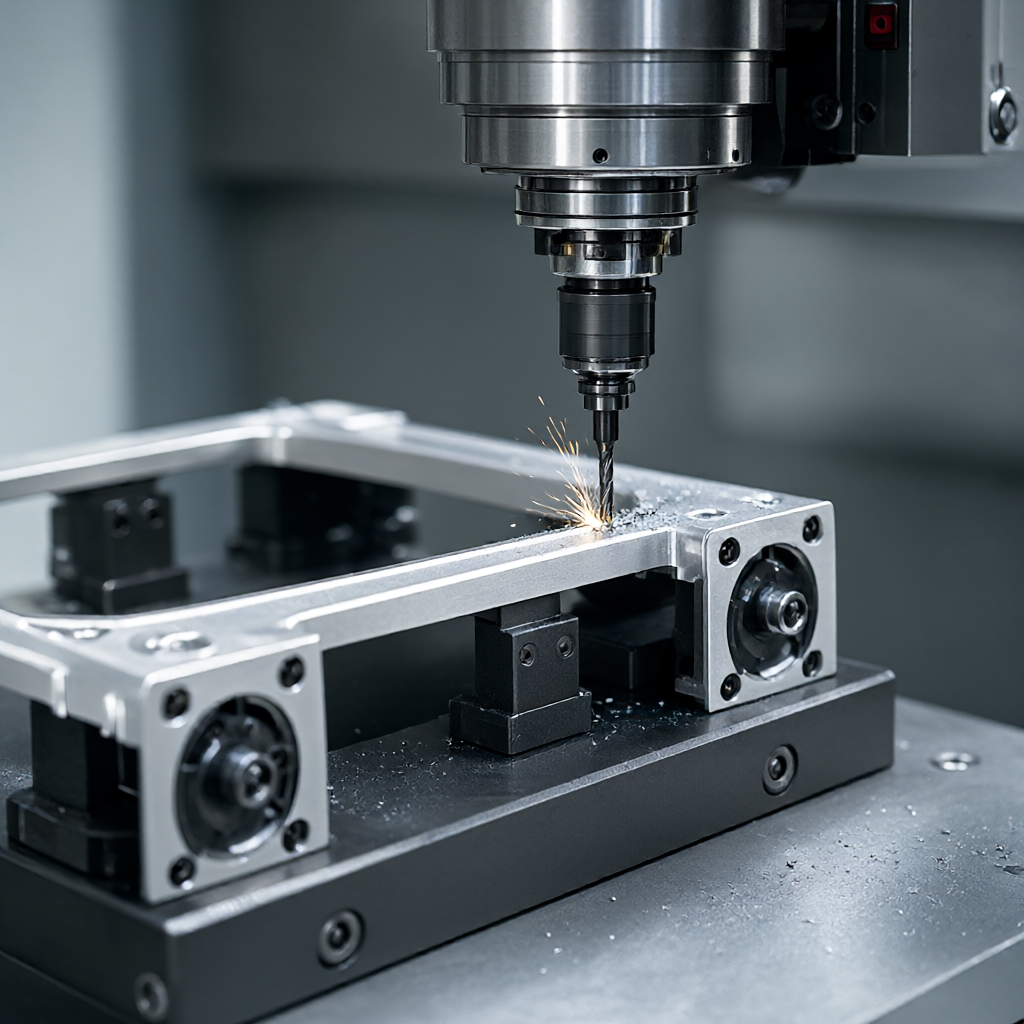
De impact van het zeer stijve armatuurontwerp en het voorrekproces op de nauwkeurigheid
Voor dunwandige constructieonderdelen voor de lucht- en ruimtevaart is de traditionele opblaasbare bankschroef of vacuümadsorptie vaak niet stijf genoeg. In de technische praktijk wordt het vaak gebruiktAangepaste elastische klem van aluminiumlegeringofSnelwissel-nulpositioneringssysteem, gecombineerd met hydraulische aandrijving, om de klemkracht binnen een uniform distributiebereik te regelen. Een meer geavanceerde oplossing is de introductieVoorrekproces: Vóór de verwerking wordt met speciaal gereedschap een omgekeerde voorspankracht op het onderdeel uitgeoefend om de spanningsvervorming tijdens de verwerking te compenseren. Voor een bepaald type vleugelribbenplaat wordt bijvoorbeeld bij het frezen van versterkingsgaten eerst een uniforme trekkracht van 0,5-1,0 MPa op het plaatoppervlak uitgeoefend en vervolgens vrijgegeven nadat de spanning in evenwicht is gebracht, wat de hoeveelheid vervorming aanzienlijk kan verminderen. Hoewel deze methode het aantal stappen vergroot, kan deze de positionele stabiliteit met 30% -50% verbeteren.
Vergelijking van meerdere oplossingen: analyse van de voor- en nadelen van traditionele drie-, vijf-assige koppeling en laserondersteunde positionering
Er zijn aanzienlijke verschillen in het vermogen van verschillende verwerkingsoplossingen om de positie van het pinhole-systeem te controleren. De volgende tabel vergelijkt de prestaties van drie reguliere oplossingen in de massaproductie van lucht- en ruimtevaartonderdelen:
| Plantype | Typische apparatuur/proces | Toepasselijke onderdeelkenmerken | positiecontrole vermogen | Belangrijkste beperkingen |
|---|---|---|---|---|
| Traditionele drie-assige plus meerdere flips | Drie-assige hogesnelheidsfreesmachine + op maat gemaakte opspanning | Relatief eenvoudige structuur, enkelzijdig gatgedeelte | Op basis van het handmatig omdraaien van de benchmark is de cumulatieve fout groot (±0,05-0,1 mm) | Het aantal klemtijden is hoog, het risico op vervorming is hoog en het rendement is laag. |
| Vijfassige koppeling, eenmalige klemming | Bewerkingscentrum met 5 assen + nulpositionering | Complexe gebogen oppervlakken, veelzijdige gaten, dunwandige onderdelen | Alle gatensystemen kunnen worden voltooid in één enkele klembewerking met een goede benchmarkconsistentie (±0,02-0,05 mm) | De geometrische nauwkeurigheid van werktuigmachines is extreem hoog en de programmering is complex. |
| Vijfassig + laserinterferentie/visuele assistentie | 5-assige werktuigmachine + online visueel positioneringssysteem | Ultra-precieze luchtvaartcomponenten, eerste stuk proofing | Real-time compensatie voor thermische vervorming en klemfouten (±0,01-0,02 mm) | De investeringen in apparatuur zijn hoog, de onderhoudskosten zijn hoog en de toepasbaarheid van batches moet worden geëvalueerd. |
Voor massaproductie is een vijfassige koppeling in combinatie met nulpuntpositionering een balans tussen kostenprestaties en nauwkeurigheid; terwijl online visuele assistentiesystemen meer geschikt zijn voor hoogwaardige prototypeverificatie in kleine batches of scenario's met extreme precisie.
Optimalisatie van het gereedschapspad en thermische compensatie: nauwkeurigheidsgarantie op softwareniveau
in CNC-programmeersoftware (zoals UG NX, PowerMill)Toolpath-strategie met meerdere assenHeeft directe invloed op de locatie. prioriteit moet worden gegevenZwenkkopmethode met vaste asofVierassige vaste B-asmethode, om gewelddadige bewegingen van de zwenkas te voorkomen bij het verwerken van sleutelgatsystemen om dynamische positioneringsfouten te verminderen. Tegelijkertijd moet de werktuigmachine ingeschakeld zijnThermisch compensatiemodel. Luchtvaartwerkplaatsen handhaven doorgaans een constante temperatuur en vochtigheid (20 ± 1 ℃), maar de spindel van de werktuigmachine produceert nog steeds thermische rek na continu snijden. Via het dagelijkse warmtemotorprogramma in de ochtendploeg (zoals het versnellen van de spil tot 3000-5000 tpm en 15 minuten stationair draaien) en de thermische vervormingscompensatietabel in de software, kan de thermische fout op micronniveau worden gecontroleerd. Bovendien moet er gebruik worden gemaakt van gatbewerkingverdeeld in grove en fijne volgordeStrategie: Laat een marge van 0,1-0,2 mm open tijdens het voorfrezen, vervang door een nieuwe boor tijdens het fijnfrezen en gebruik een kleine voeding (0,05-0,1 mm/omw) en hoge snelheid (afhankelijk van de materiaalkeuze) om de gladheid van de gatwand en de dimensionele stabiliteit te garanderen.
Testmethoden en acceptatiecriteria: hoe positionele fouten te kwantificeren
De positiedetectie kan niet alleen op remklauwen vertrouwen, maar moet ook worden gebruiktCoördinatenmeetmachine (CMM)ofOptisch coördinatenmeetsysteem. De acceptatiecriteria moeten het referentiepunt (referentiepunt) duidelijk definiëren: meestal wordt het hoofdmontageoppervlak van het onderdeel gebruikt als referentiepunt A, en de centrale gatas wordt gebruikt als referentiepunt B/C. Tijdens inspectie is het noodzakelijk om de ruimtelijke coördinaten van elk gaatje te meten, het vectordiameterverschil tussen de theoretische positie en de gemeten positie te berekenen, en vervolgens de maximale waarde te nemen en deze te vergelijken met de tolerantiezone. Als de tekening bijvoorbeeld een positie van Ø0,15 vereist, mag de vectorlengte van de asafwijking van elk gat niet groter zijn dan 0,15 mm. Tegelijkertijd is het noodzakelijk om te combinerenPass/Stop-regelsControleer de limietgrootte van het gat om te voorkomen dat afwijkingen in de gatdiameter, veroorzaakt door gereedschapsslijtage, positioneringsproblemen verdoezelen. Voor batchonderdelen wordt aanbevolen om een volledige bemonsteringsinspectie uit te voeren volgens AQL 1.0, en het volledige CMM-inspectierapport en de SPC-trendgrafiek te bewaren als belangrijk bewijsmateriaal voor audits van klanten in de luchtvaart.

Voor vragen: Geef snel evaluatieadvies over tekeningen en batchgroottes
Als u op zoek bent naar een leverancier met verwerkingscapaciteiten voor pin-hole-systemen van luchtvaartkwaliteit, dan is de sleutel het evalueren van de nauwkeurigheid van de apparatuur, de thermische stabiliteitscontrole en de inspectiemogelijkheden van de fabriek. ShowyMetal beschikt over 72 CNC-apparatuur, waaronder 3/4/5-assige bewerkingscentra en draai- en freescomposietcentra, ter ondersteuning van de precisieverwerking van materialen zoals aluminium, staal, roestvrij staal en hogetemperatuurlegeringen. Onze bulkbestellingen kunnen snel binnen 15-25 dagen worden geleverd, met een nauwkeurigheid van ±0,01 mm en een oppervlakteafwerking van Ra0,4μm. Voor de speciale vereisten van lucht- en ruimtevaartonderdelen bieden we one-stop-services, van DFM-suggesties, armatuurontwerp, vijfassige programmering tot CMM-inspectie op volledige grootte om batchconsistentie te garanderen. Welkom bij het verzenden van uw 3D-tekeningen en 2D-technische tekeningen. We zorgen voor op maat gemaakte procesplannen en nauwkeurige offertes op basis van de wanddikte, materiaalkwaliteit en positietolerantie-eisen van de onderdelen.
De positie van het pinhole-systeem valt buiten de tolerantie tijdens CNC-bewerking van luchtvaartonderdelen. Welke aspecten moeten eerst worden gecontroleerd?
Er moet prioriteit worden gegeven aan het controleren van de kalibratiegegevens van de zwenkas van de machine, de vervorming van de klemming van het werkstuk en de compensatie van de thermische rek van het gereedschap. Het wordt aanbevolen om de blanco benchmark opnieuw te testen via CMM om de accumulatie van binnenkomende materiaaltoleranties te elimineren, en vervolgens te analyseren of de thermische machineregistraties en gereedschapspaden tijdens de verwerking redelijk zijn.
Kan gelijktijdige bewerking met 5 assen de cumulatieve positiefout van het pinhole-systeem volledig elimineren?
Het kan niet "volledig" worden geëlimineerd, maar het kan de referentieconversiefout die wordt veroorzaakt door meerdere klemmingen aanzienlijk verminderen. Het belangrijkste voordeel van 5-assig is "één klemming, veelzijdige verwerking" en het handhaven van een uniforme maatstaf. Het moet nog steeds samenwerken met een uiterst nauwkeurig nulpuntpositioneringssysteem en thermische compensatie om de fout op micronniveau te beheersen.
Dunwandige structurele onderdelen van aluminiumlegeringen in de lucht- en ruimtevaart worden na verwerking vervormd. Hoe kan ik de positienauwkeurigheid garanderen zonder dat dit ten koste gaat van de werkuren?
De strategie "voorrekken + kleine snedediepte" kan worden toegepast. Pas een uniforme voorrekkracht toe tijdens de klemfase om de restspanning te compenseren, verminder de snijdiepte van elk mes tot 0,05-0,1 mm tijdens het nabewerken en laat het 24 uur staan na het beëindigen van het draaien/afwerken voordat u gaat testen, zodat de spanning volledig kan worden opgeheven. De procesinspectie van ShowyMetal omvat het opnieuw testen na staan, waardoor vervorming effectief kan worden gecontroleerd.
Hoe kan bij massaproductie de positionele consistentie van honderden pinhole-systemen worden gegarandeerd?
De sleutel is procesbeheersing. Er moet gebruik worden gemaakt van gekalibreerd gereedschap uit dezelfde batch, er moet een gestandaardiseerd warmtemotorprogramma worden uitgevoerd en er moet SPC (statistische procescontrole) worden gebruikt om de daadwerkelijk gemeten waarden van sleutelgatposities te monitoren. Zodra de CMM-gegevens een drifttrend vertonen, moet u de machine onmiddellijk stoppen om de geometrische nauwkeurigheid van de werktuigmachine of de slijtage van de opspaninrichting te controleren, om batchverlies te voorkomen.
Welke speciale materialen en oppervlaktebehandelingen worden veel gebruikt in de luchtvaart ondersteund door ShowyMetal?
Ondersteunt legeringen op hoge temperatuur, zoals 7075/2024/6061 aluminiumlegering, 316L roestvrij staal, 17-4PH precipitatiegehard staal en Inconel. Oppervlaktebehandeling omvat anodiseren, zandstralen, stroomloos vernikkelen, enz. Er kunnen ondersteunende oplossingen worden geboden in combinatie met daaropvolgende warmtebehandeling of niet-destructieve testvereisten om ervoor te zorgen dat onderdelen voldoen aan de assemblagenormen voor de luchtvaart.



