





Oorzaken en onderdrukkingsstrategieën van trillingssporen bij CNC-bewerking van dunwandige luchtvaartonderdelen
Op het gebied van de lucht- en ruimtevaart zijn dunwandige structurele onderdelen van aluminiumlegeringen (zoals motorkappen, rompframes, scheidingswanden voor brandstoftanks) extreem gevoelig voor gewicht en stijfheid, en de wanddikte wordt vaak geregeld in het bereik van 1,5 tot 4 mm. Dergelijke onderdelen zijn gemakkelijk gevoelig voor trillingen (trillingssporen) veroorzaakt door onvoldoende stijfheid van het gereedschap-stuk-bevestigingssysteem tijdens CNC-frezen, wat zich manifesteert als periodieke putjes, verslechtering van de oppervlaktegolving (WR > 6,3 μm) en zelfs maatafwijkingen van meer dan ± 0,05 mm. Trillingssporen hebben niet alleen invloed op de aerodynamische kwaliteit van het oppervlak en de levensduur tegen vermoeiing, maar leiden ook tot een toename van het aantal batchschroot en een stijging van de herbewerkingskosten. Het kernmechanisme is: de periodieke excitatie van de snijkracht ligt dicht bij de eigenfrequentie (fn) van het systeem. Wanneer de dempingsverhouding ζ< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
Klemontwerp: logica voor verbetering van de stijfheid van "puntdruk" tot "oppervlaktebevestiging"
Beperkingen van traditionele pen- en afstandhouders
De meeste machinewerkplaatsen blijven een combinatie van stalen pennen van Ø8×40 mm + koperen afstandhouders van 0,1 mm gebruiken om een neerwaartse kracht van 2,5 kN uit te oefenen op een paneel van 3 mm dik 6061-T6 aluminiumlegering. Het gemeten FEA-model laat zien dat onder de 8 kHz-excitatie van deze structuur de spanningsconcentratiecoëfficiënt aan de wortel van de pin Kt = 2,8 is, en dat de lokale plastische vervorming zich in drie delen ophoopt, wat resulteert in een pakkingdislocatie van 0,02 mm, wat direct leidt tot het buitensporige parallellisme in de X-Y-richting. Een meer verborgen probleem is: het contactoppervlak tussen de pen en het werkstuk is een benaderend contactoppervlak en het feitelijke effectieve ondersteuningsgebied< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
Samengestelde oplossing van vacuümadsorptie + lokale ondersteuning
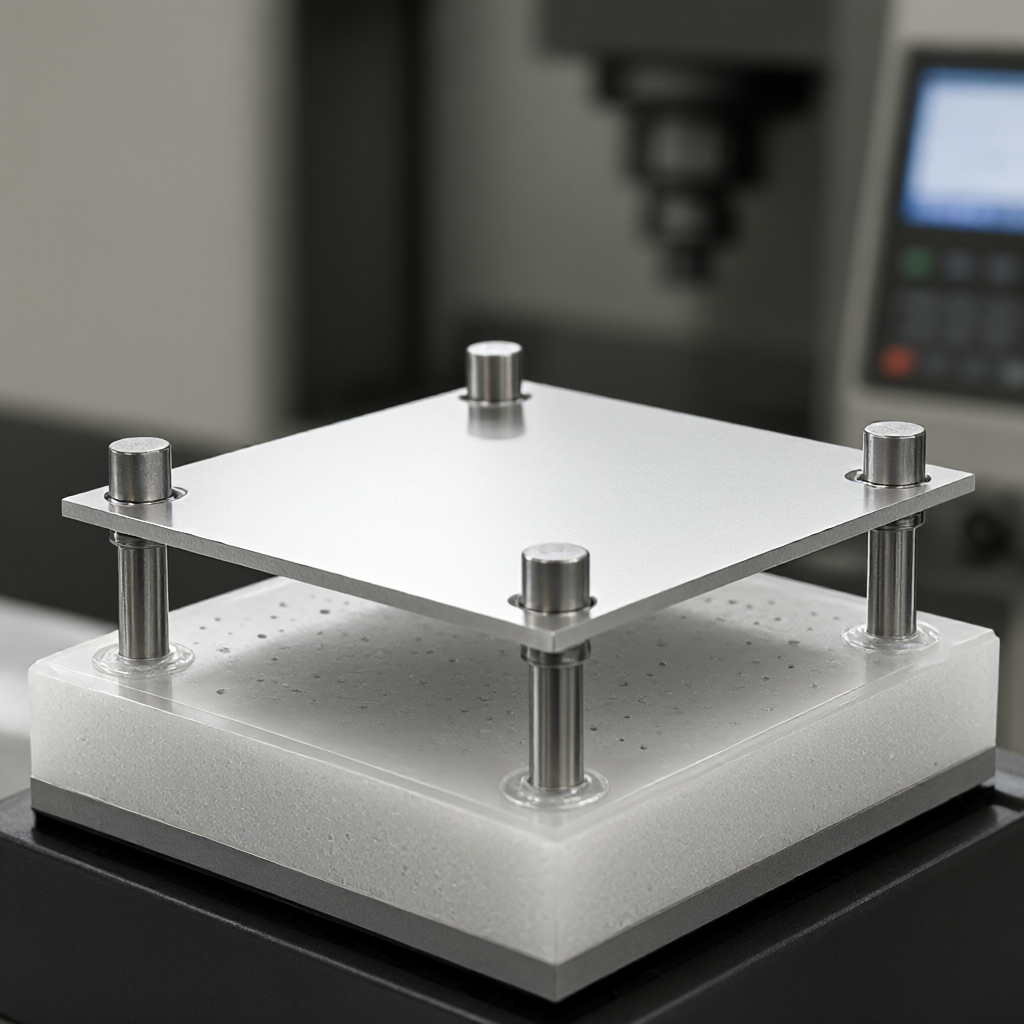
Voor dunwandige onderdelen zoals vlakke platen met een dikte van 2-4 mm bevorderen wij het gebruik van composietbevestigingen met "vacuümadsorptie + discrete pin". De onderste laag is een polyurethaankussen met microgaten van Ø2 mm (gatafstand 12 mm, dekking 8%), bedekt met een 0,5 mm dikke PTFE-isolatielaag, en het hele paneel wordt geadsorbeerd door een negatieve druk van 60 kPa; 4–6 elastische pinnen van Ø5×20 mm (materiaal 17-7PH) worden vastgehouden op de vier hoeken en onder de belangrijkste kenmerken H900, aanpassing van de elastische modulus), spelen alleen de rol van positionering en anti-kromtrekken, en dragen niet de belangrijkste neerwaartse kracht. Deze structuur verhoogt de natuurlijke frequentie fn van het systeem van 3,2 kHz naar 9,8 kHz, waarbij de hoofdfrequentieband (5–8 kHz) van de transmissie van spilgereedschap wordt vermeden, en verhoogt de chatterdrempel met ongeveer 40%. Het gemeten 2,8 mm dikke 7075-T7351 schot werd nauwkeurig gefreesd op een 5-assige centrale machine bij 12.000 rpm, ae=0,5 mm, f=0,12 mm/rev. De oppervlaktegolving WR was stabiel op 2,1–2,8 μm, de parallelliteit ≤ 0,008 mm en de CPK ≥ 1,33 voor een batch van 200 stuks. Deze oplossing is bijzonder geschikt voor framedelen met meerdere montagegaten en dichte ribben. Het is noodzakelijk om tijdens de DFM-fase met de ontwerper te bevestigen dat het adsorptieoppervlak latere montagecontactgebieden vermijdt.
Gereedschapsparameters en snijstrategieën: kwantitatieve methoden om resonantiezones te vermijden
Trillingsmarkeringsonderdrukking kan niet worden gedaan zonder blindelings parameters aan te passen zonder het concept van "Stable Machining Domain". Tijdens bedrijf moet de ratelfrequentie fc van een specifieke gereedschap-machinecombinatie eerst worden gekalibreerd met een sonde van 0,2 mm of een laserinterferometer, en op basis hiervan kan vervolgens het veilige snelheidsvenster worden afgeleid. Empirische formule: nsafe ∈ [fc/40, fc/25] × 60 rpm, afgerond om ±10% frequentieband te vermijden. Als een centrale machine met 5 assen bijvoorbeeld een hardmetalen vingerfrees met Ø10 mm coating gebruikt, fc = 7,5 kHz, is het veilige toerental ongeveer 11250–18000 tpm. Als het lager is dan 10.000 tpm, valt het gemakkelijk in de subharmonische chatterzone. De selectie van voeding f moet voldoen aan: f ≥ 0,05 × Dc mm/omw (Dc is de gereedschapsdiameter) om resonantie "aantal tanden - pulsfrequentie" te voorkomen. Specifiek voor 2-3 mm dunne wandafwerking, aanbevolen parameters:
- Gereedschap: Ø6–Ø8 mm microdiameter gecoate frees (TiAlN of AlTiN), 4E spaankamers, geometrie met positieve spaanhoek van 15°, scherpte Ra ≤ 0,2 μm
- Toerental n: 10.000–14.000 tpm (verfijnd op basis van fc-kalibratieresultaten)
- Snedediepte ae: 0,3–0,6 mm (de laatste snede bij fijnfrezen is niet groter dan 0,5 mm)
- Axiale snedediepte ap: ≤ 0,8 × Dc, vermijd een te diepe uitkraging
- Voeding f: 0,08–0,15 mm/omw, waardoor voldoende penetratie van elke tand wordt gegarandeerd, maar geen scheuren
Belangrijke details: Zorg ervoor dat u vóór de laatste snede bij het fijnfrezen van dunwandige onderdelen een marge van 0,2-0,3 mm gebruikt voor semi-nabewerkingsfrezen, en het gereedschapspad gebruikt een hybride strategie van "gelijke hoogte + adaptief" om de snijbelasting uniform te houden. Gebruik boog R ≥ 1,5 mm of B-spline-overgang voor snijden/intrekken, en schakel G01 recht snijden uit om lokale trillingen veroorzaakt door onmiddellijke impact te voorkomen. Bij de koelmethode wordt aanbevolen om een minimale hoeveelheid smering MQL (olieverneveling 0,1–0,3 l/u) te gebruiken in plaats van grote waterkoeling om kromtrekken van de dunne wand van de aluminiumlegering als gevolg van temperatuurveranderingen te voorkomen (ΔT > 15°C, wat een mogelijke vervorming van 0,01–0,02 mm/100 mm spanwijdte betekent).
Verwerkingsvolgorde en uitgloeiproces: beheersing van cumulatieve vervorming
De meeste dunwandige luchtvaartonderdelen worden na het lassen van het frame integraal gefreesd of gesleufd, wat resulteert in een ongelijkmatige interne spanningsverdeling. Aanbevolen volgorde: Ruw frezen (met een marge van 0,8–1,2 mm) → Rusten voor spanningsverlichting (natuurlijke veroudering gedurende 24 uur of kunstmatige veroudering bij 175°C×2 uur) → Halfnabewerkt frezen (met een marge van 0,2–0,3 mm) → Fijn frezen (uiteindelijk 0,1–0,15 mm). Na elke freesbewerking worden de veranderingen in de lengte van de driedimensionale X-Y-Z-diagonaal gedetecteerd. Als ΔL/L > 0,005% is het noodzakelijk een rusttijd toe te voegen of de snijparameters aan te passen. Voor de 7075-T7351 versterkte aluminiumlegering kan ae tijdens ruw frezen worden ontspannen tot 1,0-1,5 mm, maar de plotselinge verandering in de snedediepte (zoals de wortel van de ribbe) moet in 3 lagen worden gesneden, elke laag is 0,5 mm, om spanningsconcentratie te voorkomen die leidt tot het ontstaan van scheuren. ShowyMetal implementeert vier poorten in massaproductie: "Inspectie van binnenkomend materiaal → Bevestiging van het eerste artikel → Procesinspectie → Volledige verzendingsinspectie". In de eerste artikelfase moet een CMM met drie coördinaten worden gebruikt om de positie van het sleutelmontageoppervlak te meten. Als de afwijking groter is dan ±0,015 mm, wordt deze onmiddellijk opgehangen en teruggevoerd op de voorspanning van de opspaninrichting of de gereedschapsoffset om batchverlies te voorkomen.
Vergelijking van verschillende armatuuroplossingen: toepasbare scenario’s en kosteneffectiviteit
| plan | Toepasbare wanddikte (mm) | Maximale veilige snelheid (tpm) | Typische golving WR (μm) | Geamortiseerde kosten per armatuur (relatieve waarde) | Batchconsistentie CPK | Typische faalmodi |
|---|---|---|---|---|---|---|
| Pen + pakking | ≥ 8 | ≤ 4000 | 4,5–8,0 | 1,0 | 1,0–1,2 | Verkeerde uitlijning van de pakking en afwijkende positionering |
| Vacuümadsorptie + elastische pin | 2–6 | 10.000–15.000 | 1,8–3,2 | 3.5 | ≥ 1,33 | Verontreiniging van het adsorptieoppervlak en veroudering van de PTFE-laag |
| Flexibel passend vacuüm + gelokaliseerd opblazen | 1,5–4 | 12000–18000 | 1,2–2,0 | 5,0 | ≥ 1,5 | Het opblaasventiel is verstopt en de afdichting is beschadigd |
Let op: De relatieve kosten zijn gebaseerd op pen + pakking 1.0; WR is het gemeten gemiddelde van precisiefrezen bij 12.000 tpm; CPK is gebaseerd op 200 gegevens over massaproductie. De flexibele lamineervacuümoplossing vereist op maat gemaakte armaturen en de initiële matrijskosten zijn hoog, maar is op de lange termijn geschikt voor een enkel materiaalnummer; als de projectcyclus kort is en de materiaalaantallen gemengd zijn, vormen vacuümadsorptie + elastische pinnen het balanspunt. Bij het nemen van aankoopbeslissingen wordt aanbevolen om WR ≤ 3,0 μm en parallelliteit ≤ 0,01 mm als acceptatiedrempel in de technische overeenkomst te specificeren, en overeenstemming te bereiken over het aandeel van drie-coördinaten bemonsteringsinspectie (zoals 10% volledige inspectie van kritische afmetingen).
Acceptatienormen en detectiemethoden: trillingspatronen “zichtbaar” maken
Trillingssporen kunnen niet alleen door visuele inspectie worden beoordeeld, maar moeten worden gekwantificeerd. Aanbevolen testcombinaties:
- Oppervlaktegolving WR: Witlichtinterferometer of laserscanprofielmeter, bemonsteringslengte 10 mm, bemonsteringsafstand 0,01 mm, rapportage WRmax en WRavg. Luchtvaartnormen vereisen doorgaans een WRavg ≤ 3,2 μm voor fijngefreesde oppervlakken en ≤ 2,0 μm voor hoogglans montageoppervlakken.
- Parallellisme/vlakheid: CMM met drie coördinaten meet minimaal 9 punten en de maximale afwijkingswaarde na montage van het vlak. Dunwandige onderdelen zijn gevoelig voor "drumming"-afwijkingen als gevolg van vervorming van de opspanning, en de maximale/minimale waarden moeten worden gerapporteerd in plaats van gemiddelde waarden.
- Dimensionale tolerantie: De posities van de sleutelmontagegaten zijn gemarkeerd volgens GD&T (zoals Ø0,02 A B C), en worden volledig geïnspecteerd met CMM; Niet-kritische afmetingen kunnen online worden gemonitord met een pneumatisch meetinstrument en kunnen pas worden vrijgegeven wanneer CPK ≥ 1,33.
- interne spanningsresidu: Röntgendiffractie (XRD) meting van een oppervlaktelaag van 20-50 μm, resterende trekspanningsrespons van dunwandige onderdelen van 7075 aluminiumlegering< 100 MPa,否则后续服役中可能应力腐蚀开裂。
ShowyMetal voert vóór verzending een 100% volledige inspectie uit (hoogglanzend oppervlak, geen krassen, geen defecten) + 100% volledige inspectie van kritische afmetingen + 5% willekeurige inspectie op golvingen. CMM-inspectierapport en gegevens van de ruwheidsmeter zijn bij de goederen inbegrepen. De koper kan het recht op herinspectie door derden in het contract vastleggen, waarbij bij geschillen de maatstaf van de arbiter prevaleert.
Veelgestelde vragen
Wat is de minimale wanddikte die kan worden bereikt door CNC-bewerking van dunwandige luchtvaartonderdelen?
Conventioneel 3/5-assig frezen kan op stabiele wijze 1,5 mm dikke 7075- of 6061-aluminiumlegeringen verwerken. Bij gebruik van vacuümadsorptie + flexibele fitting kan de ondergrens 1,0 mm bereiken, maar dit moet worden gecombineerd met een lage rotatiesnelheid (≤ 8000 rpm) en MQL-smering. Het wordt aanbevolen om 3 stukken te testen om de vervormingshoeveelheid te verifiëren.
Hoe kun je het risico op trillingssporen voorspellen vanaf de tekenfase en een technische overeenkomst opstellen?
DFM-podium markeert alle wanddiktes< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
Zijn vacuümklemmen geschikt voor lucht- en ruimtevaartonderdelen met diepe holtes of gesloten structuren?
Niet direct toepasbaar. Onderdelen in diepe holtes vereisen een gemengde oplossing van "puntdruk + luchtinflatie": vacuümadsorptie op het vlak buiten de holte, en optillen van de lokale luchtblaas in de holte. Deze oplossing vereist armaturen op maat en kent hoge afschrijvingskosten. Het wordt alleen aanbevolen om er rekening mee te houden als het jaarverbruik van een enkel materiaalnummer > 500 stuks bedraagt.
Wat zijn de verschillen in snijparameters tussen dunwandige onderdelen 7075-T7351 en 6061-T6?
7075 heeft een hogere hardheid (HRC 35–40). Voor slijtvaste gereedschappen wordt het gebruik van CBN- of PCD-schachtfrezen aanbevolen. ae wordt teruggebracht tot 0,3–0,5 mm en f is 0,06–0,10 mm/omw; 6061 heeft een goede taaiheid en er kan gecoat hardmetaal worden gebruikt. ae is ontspannen tot 0,5–0,8 mm. Beide moeten afkoeling door overstromingen vermijden en prioriteit geven aan MQL.
Hoe plan ik de leverings- en inspectiecyclus voor een batch van 200 stuks dunwandige luchtvaartonderdelen?
Bulklevering van ShowyMetal omvat testen binnen 15-25 dagen. Het wordt aanbevolen om 3 dagen te reserveren voor de bevestiging van het eerste artikel, 2 dagen voor het debuggen van de armatuur en 1 dag voor willekeurige inspectie en herinspectie. Als de WR buiten de tolerantie valt, duurt de herbewerkingscyclus ongeveer 2-3 dagen (opnieuw snijden + herinspectie), dus batchherbewerking kan worden vermeden door WR ≤ 3,0 μm te accepteren in de fase van het eerste stuk.
Conclusies en aanbevelingen voor actie
De essentie van de trillingsmarkeringscontrole van dunwandige luchtvaartonderdelen is systeemtechniek: de stijfheid van de armatuur bepaalt de bovengrens, de gereedschapsparameters bepalen de efficiëntie, de verwerkingsvolgorde bepaalt de vervorming en de detectiemethode bepaalt de betrouwbaarheid. Als een van de vier ontbreekt, zal de batchconsistentie instorten. Als leverancier heeft ShowyMetal de mogelijkheid om 5-assige centrale machines, vacuümadsorptie + flexibele montagearmaturen op maat te maken, met een nauwkeurigheid van ±0,01 mm, Ra0,4 μm, en batchlevering in 15–25 dagen. Als u 2-4 mm dikke 7075- of 6061-luchtvaartonderdelen heeft die in serie moeten worden geproduceerd, kunt u 3D-modellen (STEP) en tekeningen (PDF) sturen. Wij zorgen binnen 24 uur voor DFM-feedback en schetsen van het inrichtingsplan. Nadat we het proces hebben bevestigd, kunnen we de productie en proefdruk plannen. Nadat het eerste stuk is bevestigd, zullen we het in batches opvolgen.



