





Mechanica en faalgrenzen van de materiaalkeuze van aluminiumlegeringen voor robotverbindingen
Bij het ontwerp van collaboratieve robots, zesassige robotarmen en heavy-duty verloopbehuizingen bepaalt de keuze van aluminiumlegeringen voor verbindingen direct de levensduur van de hele machine en de stabiliteit van het ritme. Bij de selectie kan niet alleen naar de vloeigrens worden gekeken, maar moet ook uitgebreid rekening worden gehouden met de vermoeiingsgrens, kruipweerstand, controle over lasvervorming en hechtsterkte van de oppervlaktebehandeling. Wanneer veel ingenieurs in eerste instantie voor aluminium 6061 of 7075 kiezen, negeren ze vaak het spanningsconcentratie-effect onder dynamische belastingen, wat na 100.000 bewerkingen resulteert in microscheurtjes in het zittinggat van het bolvormige lager. De juiste aanpak is om de toegestane spanning te berekenen op basis van de maximale werkradius, het piekkoppel en de impactbelasting van de verbinding, en vervolgens de materiaalkwaliteit en de warmtebehandelingsstatus te matchen.
Voor heen en weer bewegende scharnierarmen met hoge snelheid zijn de voordelen van een aluminiumlegering op het gebied van gewichtsvermindering aanzienlijk. Vergeleken met stalen verbindingen wordt het gewicht van de aluminiumlegering met 60% -70% verminderd, wat de traagheid van de aandrijfmotor aanzienlijk kan verminderen en de reactiesnelheid kan verbeteren. De thermische uitzettingscoëfficiënt van aluminium is echter ongeveer 2,3 maal die van staal. In het servosysteem met open en gesloten lus zal de dimensionale afwijking veroorzaakt door het temperatuurverschil rechtstreeks de positienauwkeurigheid beïnvloeden als deze niet door de structuur wordt gecompenseerd. Daarom moet de impact van de thermische geleidbaarheid van het materiaal en de lineaire thermische uitzettingscoëfficiënt op de voegspeling gelijktijdig worden geëvalueerd tijdens de materiaalkeuzefase.
Vergelijking van parameters van reguliere merken en analyse van toepasselijke arbeidsomstandigheden
Veelgebruikte aluminiumlegeringen voor robotverbindingen zijn hoofdzakelijk onderverdeeld in 6000-series (Mg-Si) en 7000-series (Zn-Mg-Cu). De 7000-serie heeft een hogere sterkte maar een iets zwakkere corrosieweerstand, terwijl de 6000-serie evenwichtige algemene eigenschappen heeft en gemakkelijk te bewerken is. Het volgende is een typische prestatievergelijking van de twee kernkwaliteiten:
| Rang/Status | Treksterkte (MPa) | Vloeisterkte (MPa) | Dichtheid (g/cm³) | Vermoeidheidslimiet (MPa) | Belangrijkste voordelen | Typische gezamenlijke toepassingen |
|---|---|---|---|---|---|---|
| 6061-T6 | 310 | 275 | 2,70 | 103 | Goede verwerkbaarheid, corrosiebestendigheid, lassen mogelijk | Niet-dragende beugel, scharnierarm voor kleine lasten, sensorbehuizing |
| 7075-T651 | 570 | 505 | 2,85 | 296 | Hoge sterkte, hoge stijfheid/gewichtsverhouding, slijtvastheid | Zware gelede arm, verloopflens, zeer nauwkeurige lagerzitting |
Uit de gegevens blijkt dat de vermoeidheidslimiet van 7075-T651 bijna 300 MPa bedraagt, wat veel hoger is dan de 103 MPa van 6061, wat betekent dat 7075 onder wisselende belastingen een kleinere veiligheidsfactor kan weerstaan. Voor verbindingen waar sprake is van gecombineerde buig-torsiespanningen is 7075 de eerste keuze. De lasprestaties van 7075 zijn echter extreem slecht. Als de verbindingsstructuur laserlassen of klinken vereist, moet 6061 of 6082 als basismateriaal worden gebruikt. Als een hoogwaardige upgrade van 6061 heeft 6082-T6 een vloeigrens van 270-300 MPa en behoudt het een goede lasbaarheid. Het is een compromis tussen sterkte en productieproces.
CNC-bewerking van vervormingscontrole en tolerantieontwerp
De hitte die wordt gegenereerd tijdens het snijden van aluminiumlegeringen kan gemakkelijk leiden tot microscopische plastische vervorming, vooral bij dunwandige gelede armen. Resterende interne spanning is een groot faalrisico bij het verwerken van 7075-materialen. In termen van technologie wordt aanbevolen om multi-pass snijden te gebruiken, de nabewerkingsdraai-/afwerkfrezen-toeslag te regelen op 0,2-0,3 mm, hogesnelheidscarbidegereedschappen te gebruiken, te roteren met 8000-12000 tpm en de voedingshoeveelheid aan te passen aan de lengte van de cantilever. Voor gelede armen met een aspectverhouding groter dan 10 wordt aanbevolen om een tussentijdse verouderingsbehandeling toe te voegen, of deze langer dan 48 uur te laten staan nadat de verwerking is voltooid voordat het fijnslijpen plaatsvindt om de resterende spanningen te verminderen.
Bij het ontwerp van toleranties moet rekening worden gehouden met thermische drift. Boringen voor sferische lagerhuizen vereisen doorgaans een H7- of H8-tolerantie en een ruwheid van Ra 0,8. Als de omgevingstemperatuur ±5°C schommelt, is de lineaire thermische uitzettingscoëfficiënt van 7075 23,6 μm/(m·K), en een onderdeel van 100 mm lang zal een maatverandering van 2,36 μm veroorzaken. Precisieverbindingen moeten deze tolerantie in de ontwerpfase behouden, of een perspassing gebruiken om thermische openingen tijdens de montage te compenseren. Bij CNC-bewerkingen kan het gebruik van een werkplaats met constante temperatuur (20 ± 1 °C) de maatschommelingen aanzienlijk verminderen en de batchconsistentie garanderen.
Effect van oppervlaktebehandeling op gewrichtswrijving en uiterlijk
Robotgewrichten vereisen niet alleen structurele sterkte, maar hun uiterlijk is ook de sleutel tot mens-computerinteractie. Het blootgestelde oppervlak van de aluminiumlegering is gevoelig voor oxidatie en de wrijvingscoëfficiënt is onstabiel, wat de levensduur van het lager beïnvloedt. Veelgebruikte behandelingen zijn onder meer anodiseren, microboogoxidatie en PVD-coating. De dikte van de geanodiseerde film is gewoonlijk 15-25 μm, de hardheid kan meer dan HV300 bereiken en de slijtvastheid is aanzienlijk verbeterd. Voor hoogfrequente bewegende delen wordt hard anodiseren (Type II/III) aanbevolen, met een filmdikte van 25-40μm en een betere corrosieweerstand. Microboogoxidatie genereert een keramiek-metaalcomposietlaag op het oppervlak met een hardheid van HV600+, die geschikt is voor verbindingen met hoge slijtage.
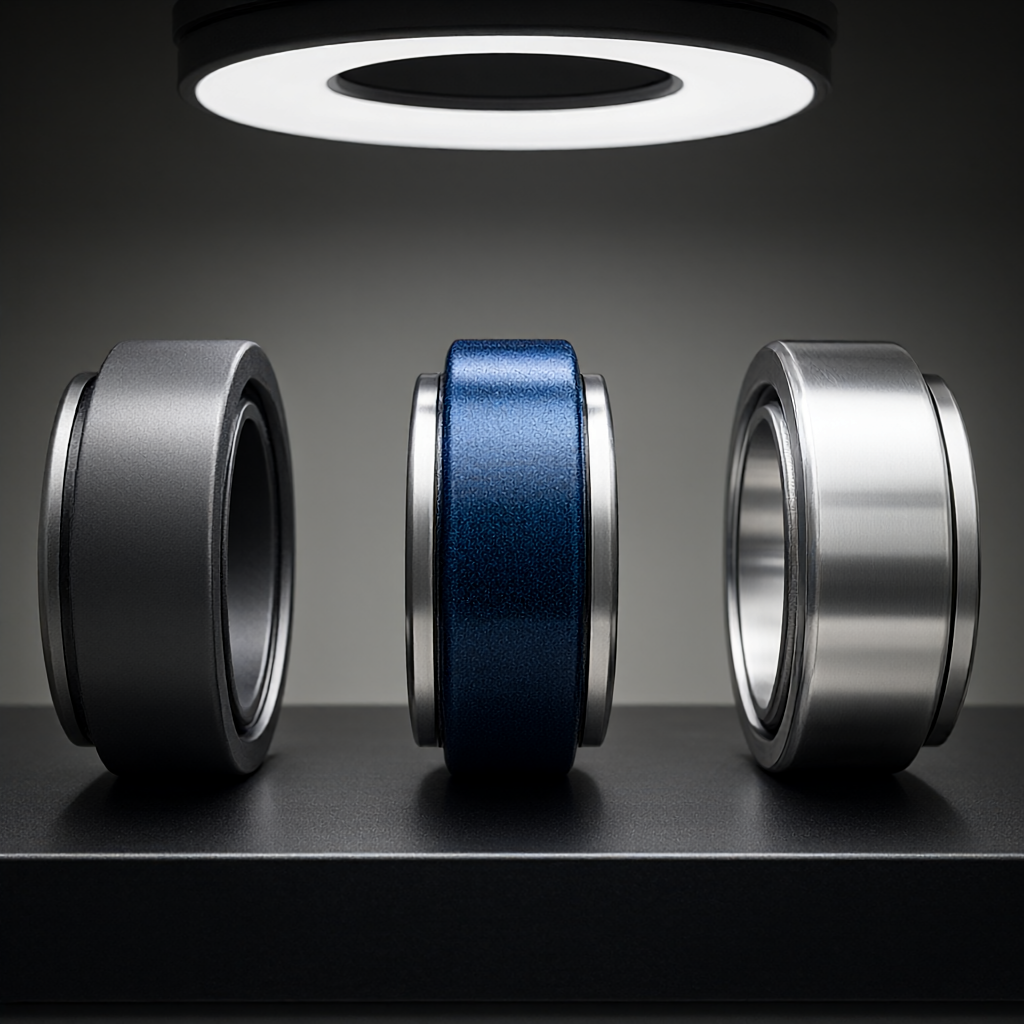
Wat de kwaliteit van het uiterlijk betreft, vormen hoge glans en geen krassen de kern van batchconsistentie. Indien direct na de bewerking geanodiseerd wordt, zullen er meslijnen verschijnen die het uiterlijk beïnvloeden. Het wordt aanbevolen om het belangrijkste zichtbare oppervlak fijn te frezen tot 0,1 mm of een elektrolytisch polijstproces te gebruiken om een afwerking onder Ra0,4 μm te bereiken. Galvaniseren (zoals nikkel, chroom) verhoogt de kwaliteit en het corrosierisico en wordt zelden gebruikt in robotverbindingen, tenzij er speciale vereisten voor corrosieweerstand zijn. Vóór de oppervlaktebehandeling zijn strikte ontvetting en deoxidatie vereist om afbladderen als gevolg van onvoldoende hechtkracht van de filmlaag te voorkomen.
Selectiebesluitvormingsproces en suggesties voor DFM-optimalisatie
Ingenieurs moeten bij het selecteren het proces volgen van "belastingberekening → materiaalselectie → procesverificatie → DFM-optimalisatie". Bereken eerst het maximale buigmoment en koppel van de verbinding om de toelaatbare spanning te bepalen. Als de toegestane spanning hoger is dan 250 MPa, kies dan direct 7075-T651; als het in het bereik van 100-250 MPa ligt, kan 6082-T6 of 6061-T6 aan de vereisten voldoen, met lagere kosten en een meer fouttolerante verwerking. De focus van DFM-optimalisatie ligt op het vermijden van spanningsconcentratie in scherpe hoeken. De verbinding tussen de scharnierarm en de flens moet worden ontworpen met een straal van R3 of hoger; het lagerzittinggat moet doorlopende gaten vermijden en een verzonken gatenstructuur gebruiken om het gewicht te verminderen en de lokale stijfheid te verbeteren.
Bij massaproductie is batchstabiliteit van materialen cruciaal. Bij de aankoop moet van de leverancier worden verlangd dat hij een rapport verstrekt over de chemische samenstelling en mechanische eigenschappen van elke batch, en dat alle kritische afmetingen 100% moeten worden geïnspecteerd. Voor complexe voegschalen wordt aanbevolen om eerst een proefproductie in kleine batches uit te voeren, daarna een zoutsproeitest (48 uur geen rode roest) en een vermoeiingstest (10⁶ cycli) om de betrouwbaarheid van de oppervlaktebehandeling op lange termijn te verifiëren. Dit kan het risico van falen in het veld naar de ontwikkelingsfase brengen en de massaproductiekosten verlagen.
Veelgestelde vragen (FAQ)
Hoe kies je tussen 7075 en 6061 onder robotgewrichten?
Kijk naar de vereisten voor belasting en vermoeidheid. Kies 7075-T651 voor verbindingen met hoge belasting en lange levensduur; kies 6061-T6 voor lage belasting, las- of kostengevoelige verbindingen. 7075 is niet lasbaar en 6061 kan gasgelast of TIG-gelast zijn.
Moeten verbindingen van aluminiumlegeringen worden geanodiseerd?
moeten. Blank aluminium heeft een hoge wrijvingscoëfficiënt en is gevoelig voor corrosie. Hard anodiseren (filmdikte boven 25 μm) kan de slijtvastheid en corrosieweerstand aanzienlijk verbeteren, en is een standaardproces voor sferische lagerzittingen.
Hoe spanningsvervorming controleren na 7075-verwerking?
Er wordt gebruik gemaakt van multi-pass snijden en de nabewerkingstoeslag bedraagt 0,2-0,3 mm. Na verwerking laat men het 48 uur rusten om de spanning los te laten, of het wordt verwerkt in een werkplaats met constante temperatuur en de tolerantie wordt gecontroleerd binnen ± 0,01 mm.
Wordt de dunwandige scharnierarm gemakkelijk vervormd tijdens CNC-bewerking?
eenvoudig. Dunne wand (



