





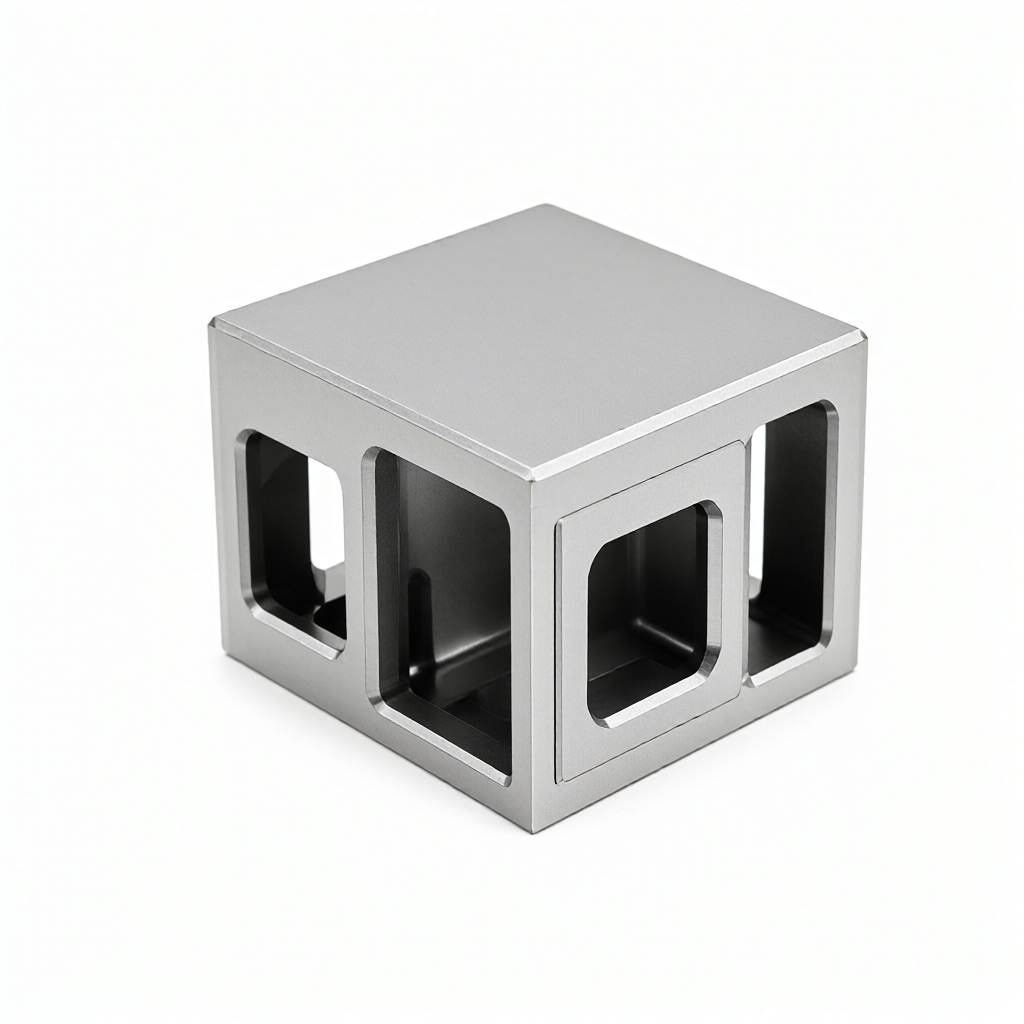
Ilmailu- ja avaruusteollisuuden osien CNC-työstössä monimutkaisissa kannakkeissa tapahtuvan leikkausjännityksen vapautumisen aiheuttamien jännityksenpoisto- ja takaisinjousto-ongelmien vuoksi tarkkuusvalmistus vaatii yhteistoimintaa, joka perustuu materiaalin lämpökäsittelyominaisuuksiin ja moniakselisiin kytkentäprosesseihin. Tässä oppaassa analysoidaan alumiiniseoksesta ja titaaniseoksesta valmistettujen kannattimien jäännösjännityksen jakautumissäännöt sorvaus-jyrsintäkomposiitin ja 5-akselisen jyrsinnän jälkeen ja tarjotaan erityiset ikääntymisuunin lämpötilakäyrät, puristusvertailuasetukset ja koon kompensointistrategiat sen varmistamiseksi, että lopullisen työkappaleen toleranssi on vakaa ±0,01 mm:n sisällä toimitusstandardista 4 μm.
Monimutkaisten stenttien jäännösjännityksen lähteet ja muodonmuutosmekanismi
Ilmailun kiinnikkeissä käytetään yleensä 7075-T6- tai Ti-6Al-4V-seosta. Kun karkea työstö poistaa pintatyöstökarkaistun kerroksen ja koneen osien sisäisen valu/taontajännityksen, jännitys jakautuu uudelleen. Jos tehokasta jännityksenpoistokäsittelyä ei suoriteta, työkappale ryömii hitaasti ja pomppii ajan myötä viimeistelyn jälkeen, mikä johtaa avainten paikoitusreikien ja asennuspintojen toleranssin ulkopuolisiin mittoihin.
- leikkausstressiä: Suurinopeuksisella jyrsinnällä tuotettu plastinen muodonmuutosvyöhyke on paineen alaisena. Purkamisen jälkeen pinta on jännittynyt ja sisäpinta paineen alainen, mikä aiheuttaa reunan vääntymistä.
- lämpöjännitys: Leikkauslämmön aiheuttama paikallinen lämpötilaero muodostaa lämpöjäännösjännityksen gradienttijakauman työkappaleen jäähdytyksen jälkeen.
- kudosten stressi: Lejeerinkin mikroskooppinen faasimuutos on epätasainen, ja mittojen ajautuminen tapahtuu hilavääristymän hitauden säätämisen vuoksi pitkän varastoinnin jälkeen.
Tekninen kokemus osoittaa, että monimutkaisten ohutseinäisten kannattimien koko muuttuu eniten 24-48 tunnin kuluessa hienojyrsinnän jälkeen ja vakiintuu sitten vähitellen. Siksi jännityksenpoistoprosessin lisääminen ennen viimeistelyä on avain eräiden välisen johdonmukaisuuden varmistamiseksi.
Stressinpoiston ikääntymisprosessin parametrien tiedot
Stressin lievitys ikääntyminen ei ole kiinteä ratkaisu vahvistaminen. Sen ydin on stressin rentoutuminen korkeassa lämpötilassa. 7055-T6 alumiiniseoskannattimien suositeltu vanhenemislämpötila on 410°C - 425°C, ja pitoaika lasketaan seinämän paksuuden perusteella, yleensä 2-4 tuntia jokaista 10 mm:n seinämänpaksuutta kohti.
Huomautus: Liian korkea vanhenemislämpötila heikentää materiaalin lujuutta (kovuus laskee 2-3HBS), mikä vaikuttaa lopullisiin mekaanisiin ominaisuuksiin; jos pitoaika on riittämätön, jännityksenpoistoaste on alle 80 %, eikä takaiskua voida tehokkaasti tukahduttaa.
Titaaniseokselle Ti-6Al-4V jännityksenpoistohehkutuslämpötila on yleensä 520 °C - 540 °C, ja se suoritetaan tyhjiössä tai suojaavassa ilmakehässä pinnan hapettumisen estämiseksi. Lämmön säilyvyysaika on pidempi ja poikkileikkauksen maksimipaksuus on peitettävä, jotta sisälämpötila saavuttaa asetetun arvon.
Prosessien vertailu ennen ja jälkeen stressin lievityksen ikääntymisen
Eri stressinpoistojärjestelmillä on merkittäviä eroja niiden vaikutuksessa lopulliseen tarkkuuteen ja toimitusaikaan. Seuraavassa taulukossa verrataan kolmea valtavirtaa, jotka koskevat luonnollista ikääntymistä, pakotettua stressinpoistoa ja tärinärasitusta.
| stressin lievitysohjelma | Soveltuvat materiaalit | Kierto/energiankulutus | stressin lievitysaste | Mittojen vakaus | Sovellettavat skenaariot |
|---|---|---|---|---|---|
| luonnollinen ikääntyminen | Alumiiniseos | 7-30 päivää | 60-70 % | keskikokoinen | Ei-kriittiset rakenneosat, runsas toimitusaika |
| Pakotettu stressin lievitys ikääntyminen | Alumiini/titaaniseos | 8-12 tuntia | 85-95 % | korkea | Ilmailun avainkannattimet, korkeat tarkkuusvaatimukset |
| Värähtelystressin lievitys | Teräs/ruostumaton teräs | 1-2 tuntia | 40-60 % | keskimatala | Suuri hitsauskiinnike lievittää hitsausjännitystä |
Vaikka massatuotannossa pakotettu jännityksenpoistovanheneminen lisää lämpökäsittelyn energiankulutusta, se tiivistää suuresti syklin aikaa ja voi saavuttaa yli 85 % jännityksenpoistonopeuden. Se on suositeltu ratkaisu tarkkuuslentokoneen kiinnikkeisiin. Paksuille kannakkeille, joiden seinämän paksuus on yli 50 mm, on suositeltavaa yhdistää luonnollinen vanheneminen viimeistelyyn, jotta vältetään pakkovanhenemisen aiheuttama raekarkenemisriski.
Deformaatiota estävä kiinnitysstrategia viisiakselisessa sorvaus- ja jyrsintäkomposiittityöstössä
Monimutkaisissa kiinnikkeissä on monitahoisia ja erikoismuotoisia piirteitä, ja puristusmuodonmuutos on toinen suuri käsittelyvääristymien lähde. Käytettäessä 5-akselista työstökeskusta tulee noudattaa "yksi kiinnitys, useita asemointi" -periaatetta, ja ensin tulee käyttää tyhjiöadsorptiota, ilmatiivistä kiinnitystä tai pehmeää kynsien tukea vähentämään leikkausvoiman vaikutusta ulokkeen päähän.
- Pehmeä kynsi itsekiristyvä: Käytä materiaalien elastista muodonmuutosta ohutseinäisten osien kiinnittämiseen paikallisen jännityksen keskittymisen välttämiseksi.
- Sormustuki: Kun työstät syviä onteloita, käytä hydraulisia ejektorin tappeja tukemaan pohjasta työkalun välyksen poistamiseksi.
- Reitin optimointi: Käytä alasjyrsintästrategiaa vähentääksesi radiaalista leikkausvoimaa ja välttääksesi ohutseinämäisen tärinän aiheuttaman pinnan aaltoilun heikkenemisen.
ShowyMetalin 72 CNC-koneesta sorvaus- ja jyrsintäkomposiittikeskus soveltuu erityisen hyvin pyörivien runkojen ja tasoominaisuuksien käsittelyyn. Se voi suorittaa useita sorvaus-, jyrsintä- ja porausprosesseja yhdellä kiinnityksellä, mikä vähentää toistuvien paikoitusvirheiden kertymistä.
Mittakompensointi ja online-tunnistus suljettu silmukka
Jännitystä vähentävä ikääntymisestä huolimatta koneistus tuottaa edelleen uusia lastuamisjännitystä. Kokokompensointimalli on laadittava: ensimmäisen kappaleen käsittelyn jälkeen mitataan todellinen muodonmuutos, lasketaan kompensointikerroin ja sovelletaan seuraaviin eriin.

- Ensimmäinen osa täysikokoinen tarkastus: käytä kolmiulotteista koordinaattimittauskonetta (CMM) kerätäksesi tärkeimmät ominaisuudet.
- Tietojen vertailu: Vertaa todellista mitattua arvoa CAD-nimellisarvoon poikkeamavektorin luomiseksi.
- CAM-jälkikäsittely: aseta poikkeaman kompensointi työkaluradalle ja suorita mikroylileikkaus.
- Erävalvonta: Satunnainen tarkastus suoritetaan joka 50 valmistetun kappaleen välein. Jos Cpk-arvo on pienempi kuin 1,33, korvaussummaa korjataan välittömästi.
Tämä suljetun silmukan ohjaus varmistaa ±0,01 mm:n tarkkuuden vakauden massatuotannossa, ja yhdistettynä 100 % täysikokoiseen tarkastukseen ennen toimitusta, pysäyttää tehokkaasti viallisten tuotteiden ulosvirtauksen.
Pintakäsittely ja ulkonäön laadunvalvonta
Ilmailutuilla on erittäin korkeat vaatimukset pinnan eheydelle. Stressin lievityksen ja ikääntymisen jälkeen oksidi- tai suolatahrat tarttuvat helposti pintaan ja ne on puhdistettava perusteellisesti. Myöhemmän anodisoinnin paksuus (kuten QAQ-300-standardi) on säädettävä 10-25 μm:iin, ja oksidikerroksen lisäys tulee varata.

- Hiekkapuhallus ja harjaus: Yhdistä ulkonäön rakenne, poista koneistusveitsen jälkiä ja parantaa visuaalista yhtenäisyyttä.
- Korkeakiiltoinen lakka: Ilmatiiviille pinnoille tai yhteenliittyville pinnoille vaaditaan peilikiillotus hienojyrsinnän jälkeen Ra0,4 μm:n saavuttamiseksi jännityksen keskittymisen aloituspisteen välttämiseksi.
- testata: Käytä karheusmittaria pinnan viimeistelyn havaitsemiseen ja valkoisen valon interferometriä mikronaarmujen havaitsemiseen varmistaaksesi, ettei niissä ole naarmuja tai vikoja.
Ulkonäön laadussa ei ole kyse vain estetiikasta, vaan myös jännityskorroosionkestävyydestä. Korkeakiiltoinen pinta vähentää mikroskooppisia vikoja ja parantaa väsymisikää ilmailuympäristöissä.
FAQ
Onko jännityksenpoistovanheneminen tarpeen ennen lentokoneen alumiiniseoskannattimen viimeistelyä?
Monimutkaisille kannakkeille, joiden seinämän paksuus ylittää 20 mm tai toleranssivaatimukset ovat korkeammat kuin ±0,02 mm, on erittäin suositeltavaa suorittaa pakotettu jännityksenpoistovanhentaminen, jotta voidaan poistaa rouhinta jäännösjännitys ja varmistaa pitkän aikavälin mittavakaus viimeistelyn jälkeen.
Mitä seurauksia stressin lievittämisestä ikääntymisen lämpötilasta on liian korkea?
Liiallinen lämpötila aiheuttaa alumiiniseosten liiallista vanhenemista ja heikentää lujuutta; titaaniseokset voivat aiheuttaa faasimuutoksia ja heikentää väsymisominaisuuksia. Materiaaliluokkaa vastaavia lämpökäsittelyvaatimuksia on noudatettava tarkasti ja uunin lämpötilan tasaisuutta on valvottava.
Kuinka arvioida, onko stressiä lievittävä vaikutus riittävä?
Pintajännityksen jakautuminen voidaan mitata jäännösjännitysmittarilla. Jos jännitysarvo on pienempi kuin 50 MPa ja mittauspisteet jakautuvat tasaisesti, katsotaan riittävän; tai se voidaan varmentaa suoraan mittapysyvyystestillä viimeistelyn jälkeen (kuten 72 tunnin uusintatestillä).
Voiko 5-akselinen koneistus välttää kokonaan kannakkeen muodonmuutoksen?
5-akselinen koneistus voi merkittävästi vähentää puristuksen muodonmuutoksia optimoimalla työkalun asentoa ja vähentämällä puristuskertojen määrää, mutta se ei voi täysin poistaa sisäistä leikkausjännitystä. On välttämätöntä tehdä yhteistyötä stressiä lievittävien ikääntymisen ja koon kompensointistrategioiden kanssa korkean tarkkuuden saavuttamiseksi.
Kuinka varmistaa ulkonäön yhtenäisyys massatuotannossa?
Määritä standardoidut pintakäsittelyprosessiparametrit (virtatiheys, lämpötila, aika) ja suorita täydellinen ulkonäkötarkastus ennen toimitusta. Korkealaatuisia tarkkuusjyrsintätyökaluja käytetään ja teroitetaan säännöllisesti, jotta erätuotteissa ei ole naarmuja eikä värieroja.
Päätelmät ja toimintasuositukset
Ilmailun monimutkaisten kiinnikkeiden tarkkuusvalmistus on kattava heijastus materiaalitieteen, lämpökäsittelyn ja moniakselisen CNC-tekniikan ominaisuuksista. Tieteellisen jännityksenpoiston vanhenemisen, viisiakselisen sorvaus- ja jyrsintäkomposiittikäsittelyn ja suljetun silmukan koon kompensoinnin avulla takaisinjoustoa voidaan ohjata tehokkaasti tiukkojen toleranssi- ja ulkonäkövaatimusten täyttämiseksi. Jos projektiisi liittyy lentokonekiinnikkeiden tarkka CNC-käsittely, olet tervetullut toimittamaan piirustuksia tai 3D-malleja. Suunnittelutiimimme tarjoaa sinulle DFM-analyysin ja prosessin optimointiehdotuksia, joiden avulla projekti voidaan toteuttaa tehokkaasti.



