





Tärkeimmät syyt tappien reikäjärjestelmän sijaintivirheisiin ilmailu- ja avaruusosien CNC-työstyksessä
Ilmailu- ja avaruusalan rakenneosien valmistuksessa tappireikäjärjestelmän sijaintitoleranssi on avainindikaattori, joka määrittää kokoonpanohäiriöt, jännityksen jakautumisen tasaisuuden ja väsymisiän. Yleiset ilmailualumiinilejeeringit (kuten 7075-T6, 2024-T3) tai korkean lämpötilan seososat vaativat usein useita läpimeneviä reikiä tai läpimeneviä reikiä, jotka on jaettu monimutkaisille kaareville pinnoille, ja niiden sijaintitoleransseja säädetään yleensä Ø0,1 mm:n ja Ø0,25 mm:n välillä tai jopa tiukemmin. Jos koneistuksen aikana esiintyy kertyneitä virheitä, tappi on helppo pakottaa puristamaan sisään asennuksen aikana, mikä aiheuttaa paikallista jännityskeskittymää ja lyhentää osien väsymisikää korkealla ja korkealla paine-erolla syklisissä kuormissa. Virhelähteiden ymmärtäminen on ensimmäinen askel ohjausstrategian muotoilussa.
Viisiakselinen kytkentä ja kiinnikkeen muodonmuutos: asennon poikkeaman pääasiallinen fyysinen mekanismi
Perinteisestä kolmiakselisesta koneistuksesta poiketen ilmailu-avaruusosat vaativat enimmäkseen viiden akselin liitoksen monitasoisen järjestelmän käsittelyyn. Virheet johtuvat pääasiassa kolmesta linkistä:Työstökoneen geometrinen virhe(Kuten B-akselin/C-akselin heilahdusvirhe, karan lämpömuodonmuutos),Työkappaleen kiinnityksen muodonmuutos(Ohutseinäisten osien elastinen muodonmuutos leikkausvoimien takia) jaViitteen muunnosvirhe(Useat kiinnitykset saavat koordinaatiston origon ajautumaan). Esimerkiksi kun käsitellään Φ10 nastan reikien riviä 20 mm:n välein ohutseinämäisessä 7075 alumiiniseoksessa, jos kiristysvoima on epätasainen, mikronitason vääntyminen tapahtuu sen jälkeen, kun osasta on purettu jännitys, mikä suoraan aiheuttaa reikien välisen suhteellisen asennon poikkeaman ylittävän standardin. Lisäksi, jos viisiakselisen työstökoneen kääntöakselin epälineaarista virhettä ei kalibroida säännöllisesti pallotangolla tai laserinterferometrillä, paikannuspoikkeama vahvistuu myös spatiaalisen pyörityksen aikana.
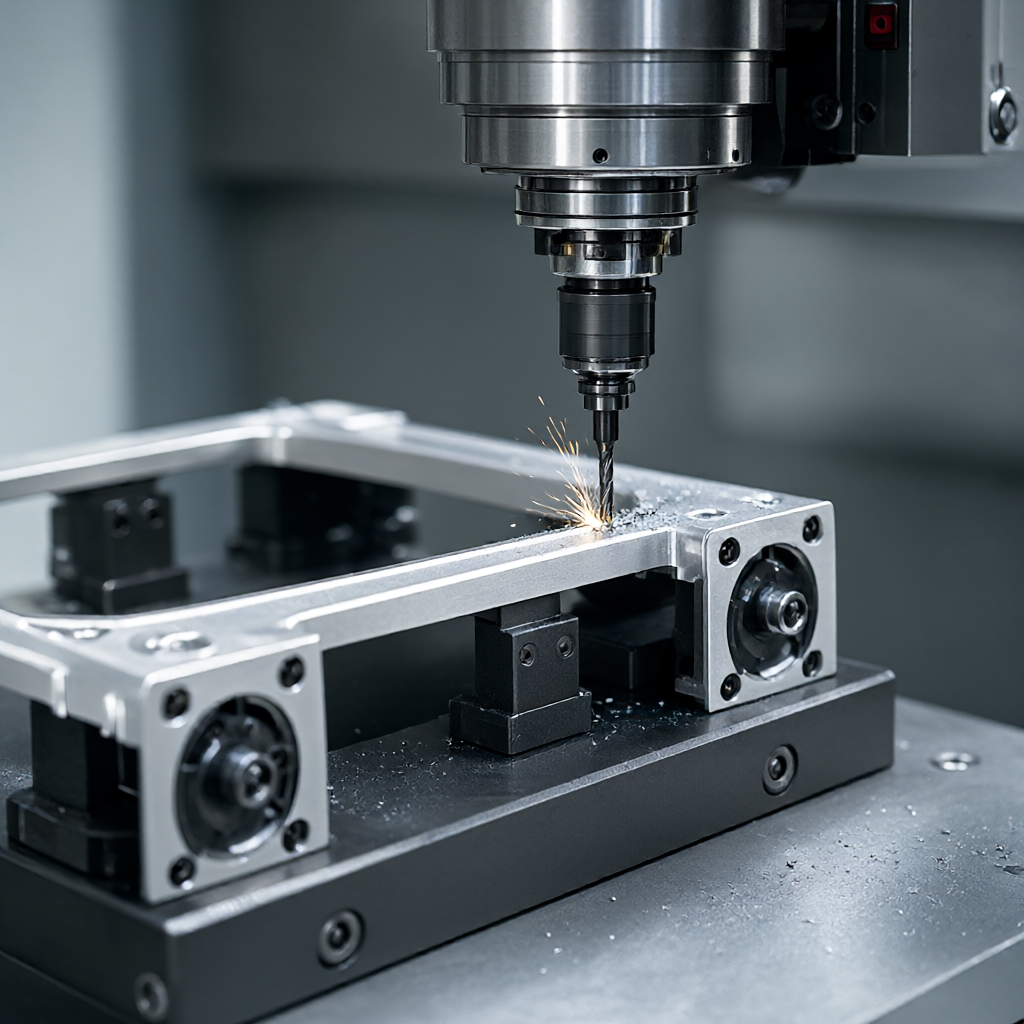
Korkean jäykkyyden kiinnityssuunnittelun ja esivenytysprosessin vaikutus tarkkuuteen
Ohutseinäisten ilmailu- ja avaruusteollisuuden rakenneosien osalta perinteinen puhallettava ruuvipuristin tai tyhjiöadsorptio ei useinkaan ole tarpeeksi jäykkä. Insinöörikäytännössä sitä käytetään useinRäätälöity alumiiniseoksesta valmistettu elastinen puristintaiNopeasti vaihdettava nollapaikannusjärjestelmäyhdistettynä hydrauliseen käyttövoimaan kiristysvoiman ohjaamiseksi tasaisella jakautumisalueella. Edistyksellisempi ratkaisu on esitelläEsivenytysprosessi: Ennen käsittelyä osaan kohdistetaan käänteinen esijännitysvoima erikoistyökaluilla kompensoimaan käsittelyn aikana tapahtuvaa jännityksen vapautumisen muodonmuutosta. Esimerkiksi tietyn tyyppiselle siipiripelevyn jyrsinnässä vahvistusreikiä kohdistetaan ensin tasainen 0,5-1,0 MPa vetovoima levyn pintaan ja vapautetaan sitten jännityksen tasapainottamisen jälkeen, mikä voi vähentää merkittävästi muodonmuutosten määrää. Vaikka tämä menetelmä lisää vaiheiden määrää, se voi parantaa sijainnin vakautta 30–50 %.
Useiden ratkaisujen vertailu: analyysi perinteisen kolmiakselisen, viisiakselisen linkityksen ja laseravusteisen paikannuksen eduista ja haitoista
Eri prosessointiratkaisujen kyvyssä ohjata tapinreikäjärjestelmän asentoa on merkittäviä eroja. Seuraavassa taulukossa verrataan kolmen yleisen ratkaisun suorituskykyä ilmailu-avaruusosien massatuotannossa:
| Suunnitelman tyyppi | Tyypillinen laite/prosessi | Sovellettavat osien ominaisuudet | asennon hallintakyky | Tärkeimmät rajoitukset |
|---|---|---|---|---|
| Perinteinen kolmiakselinen ja useita käännöksiä | Kolmiakselinen nopea jyrsinkone + räätälöity teline | Suhteellisen yksinkertainen rakenne, yksipuolinen reikäosa | Vertailuarvon manuaaliseen kääntämiseen luottaen kumulatiivinen virhe on suuri (±0,05-0,1 mm) | Kiinnityskertojen määrä on suuri, muodonmuutosriski on suuri ja tehokkuus on alhainen. |
| Viisiakselinen vivusto kertakäyttöinen kiinnitys | 5-akselinen vivustotyöstökeskus + nollapaikoitus | Monimutkaiset kaarevat pinnat, monitahoiset reiät, ohutseinäiset osat | Kaikki reikäjärjestelmät voidaan viimeistellä yhdellä kiinnitystoimenpiteellä hyvällä vertailukonsistenssilla (±0,02-0,05 mm) | Työstökoneiden geometrinen tarkkuus on erittäin korkea ja ohjelmointi monimutkaista. |
| Viisiakselinen + laserhäiriö / visuaalinen apu | 5-akselinen työstökone + online visuaalinen paikannusjärjestelmä | Erittäin tarkat ilmailu- ja avaruuskomponentit, ensimmäinen tiivistys | Reaaliaikainen lämpömuodonmuutoksen ja puristusvirheiden kompensointi (±0,01-0,02 mm) | Laiteinvestoinnit ovat korkeat, ylläpitokustannukset korkeat ja eräsovellettavuus on arvioitava. |
Massatuotannossa viisiakselinen kytkentä yhdistettynä nollapisteen sijoitukseen on tasapaino kustannustehokkuuden ja tarkkuuden välillä. kun taas online-visuaaliset apujärjestelmät sopivat paremmin arvokkaiden, pienten erien prototyyppien varmentamiseen tai äärimmäisen tarkkoihin skenaarioihin.
Työkaluradan optimointi ja lämpökompensointi: ohjelmistotason tarkkuustakuu
CNC-ohjelmointiohjelmistoissa (kuten UG NX, PowerMill)Moniakselinen työstöratastrategiaVaikuttaa suoraan sijaintiin. olisi asetettava etusijalleKiinteäakselinen kääntöpäämenetelmätaiNeliakselinen kiinteä B-akselin menetelmä, jotta vältetään kääntöakselin rajuja liikkeitä käsiteltäessä avaimenreikäjärjestelmiä dynaamisten paikannusvirheiden vähentämiseksi. Samanaikaisesti työstökoneen on oltava käytössäLämpökompensointimalli. Lentokonepajat ylläpitävät yleensä vakiolämpötilaa ja kosteutta (20±1℃), mutta työstökoneen kara tuottaa silti lämpövenymää jatkuvan leikkaamisen jälkeen. Päivittäisen aamuvuoron lämpömoottoriohjelman (kuten karan kiihdyttäminen 3000-5000 rpm ja joutokäynti 15 minuuttia) ja ohjelmiston lämpömuodonmuutoskompensaatiotaulukon avulla lämpövirhettä voidaan hallita mikronitasolla. Lisäksi tulisi käyttää reiän työstöäjaettu karkeaan ja hienoon järjestykseenStrategia: Jätä 0,1-0,2 mm marginaali karkeajyrsinnässä, vaihda uuteen poranterään hienojyrsinnän aikana ja käytä pientä syöttöä (0,05-0,1 mm/kierros) ja suurta nopeutta (materiaalivalinnan mukaan) varmistaaksesi reiän seinämän tasaisuuden ja mittojen pysyvyyden.
Testausmenetelmät ja hyväksymiskriteerit: kuinka paikannusvirheet kvantifioidaan
Asennon havaitseminen ei voi perustua vain jarrusatulaan, vaan sitä on käytettäväKoordinaattimittauskone (CMM)taiOptinen koordinaattimittausjärjestelmä. Hyväksymiskriteereissä on selkeästi määriteltävä peruspiste (Datum): tavallisesti osan pääasennuspintaa käytetään peruspisteenä A ja keskireiän akselia nollapisteenä B/C. Tarkastuksen aikana on tarpeen mitata kunkin tapin reiän akselin tilakoordinaatit, laskea vektorin halkaisijaero sen teoreettisen sijainnin ja mitatun sijainnin välillä ja ottaa sitten maksimiarvo ja verrata sitä toleranssialueeseen. Jos esimerkiksi piirustus vaatii Ø0,15 paikan, minkään reiän akselipoikkeamavektorin pituus ei saa ylittää 0,15 mm. Samalla on tarpeen yhdistääPass/Stop säännötTarkista reiän rajakoko, jotta työkalun kulumisesta johtuvat reiän halkaisijan poikkeamat eivät peitä asemointiongelmia. Eräosien osalta on suositeltavaa suorittaa täyden mittakaavan näytteenottotarkastus AQL 1.0:n mukaisesti ja säilyttää täydellinen CMM-tarkastusraportti ja SPC-trendikaavio keskeisenä todisteena ilmailuasiakkaiden auditoinneille.

Tiedustelut: Anna nopeita arviointineuvoja piirustuksista ja eräkokoista
Jos etsit toimittajaa, jolla on ilmailutason tappien reikäjärjestelmän prosessointiominaisuudet, tärkeintä on arvioida tehtaan laitteiden tarkkuus, lämpövakauden valvonta ja suljetun silmukan tarkastusominaisuudet. ShowyMetalilla on 72 CNC-laitetta, jotka kattavat 3/4/5-akseliset työstökeskukset sekä sorvaus- ja jyrsintäkomposiittikeskukset ja jotka tukevat materiaalien, kuten alumiinin, teräksen, ruostumattoman teräksen ja korkean lämpötilan metalliseosten, tarkkaa käsittelyä. Joukkotilauksemme voidaan toimittaa nopeasti 15-25 päivässä ±0,01 mm:n tarkkuudella ja Ra0,4 μm:n pintakäsittelyllä. Ilmailu-avaruusosien erityisvaatimuksia varten tarjoamme yhden luukun palveluja DFM-ehdotuksista, kiinnityssuunnittelusta, viisiakselisesta ohjelmoinnista CMM-täysikokoiseen tarkastukseen erän johdonmukaisuuden varmistamiseksi. Tervetuloa lähettämään 3D-piirustuksia ja 2D-suunnittelupiirustuksia. Toimitamme räätälöidyt prosessisuunnitelmat ja tarkat tarjoukset osien seinämän paksuuden, materiaalilaadun ja paikkatoleranssivaatimusten perusteella.
Tappireikäjärjestelmän asento on toleranssin ulkopuolella lentokoneen osien CNC-työstössä. Mitkä näkökohdat kannattaa tarkistaa ensin?
Etusija tulee olla työstökoneen kääntöakselin kalibrointitietojen, työkappaleen kiinnitysmuodon ja työkalun lämpövenymän kompensoinnin tarkistaminen. On suositeltavaa testata tyhjä vertailuarvo uudelleen CMM:n avulla sisään tulevan materiaalin toleranssien kertymisen eliminoimiseksi ja analysoida sitten, ovatko lämpökoneen tietueet ja työkalun reitit käsittelyn aikana kohtuullisia.
Voiko 5-akselinen samanaikainen koneistus eliminoida tapinreikäjärjestelmän kumulatiivisen asentovirheen kokonaan?
Sitä ei voida "täysin" poistaa, mutta se voi merkittävästi vähentää useiden kiinnitysten aiheuttamaa vertailumuunnosvirhettä. 5-akselin ydinetu on "yksi kiinnitys, monipuolinen käsittely" ja yhtenäisen vertailukohdan ylläpitäminen. Sen on edelleen toimittava yhteistyössä erittäin tarkan nollapisteen paikannusjärjestelmän ja lämpökompensoinnin kanssa virheen hallitsemiseksi mikronitasolla.
Ohutseinäiset alumiiniseoksesta valmistetut ilmailu- ja avaruusrakenneosat vääntyvät käsittelyn jälkeen. Kuinka varmistaa sijainnin tarkkuus tinkimättä työajasta?
Strategia "esivenytys + pieni leikkaussyvyys viimeistely" voidaan ottaa käyttöön. Käytä tasaista esivenytysvoimaa puristusvaiheen aikana kompensoidaksesi jäännösjännitystä, pienennä jokaisen veitsen leikkaussyvyyttä 0,05-0,1 mm:iin viimeistelyn aikana ja anna sen seistä 24 tuntia kääntämisen/viimeistelyn jälkeen ennen testausta, jotta jännitys vapautuu kokonaan. ShowyMetalin prosessitarkastukseen kuuluu uusintatestaus seisomisen jälkeen, jolla voidaan tehokkaasti hallita muodonmuutoksia.
Miten massatuotannossa varmistetaan satojen tappien reikäjärjestelmien asennon yhtenäisyys?
Tärkeintä on prosessinhallinta. On käytettävä saman erän kalibroituja työkaluja, suoritettava standardisoitu lämpökoneohjelma ja SPC (statistical Process Control) on käytettävä avaimenreikien todellisten mittausarvojen seurantaan. Kun CMM-tiedot osoittavat ajautumista, pysäytä kone välittömästi tarkistaaksesi työstökoneen geometrisen tarkkuuden tai kiinnittimen kulumisen, jotta vältytään erän romutukselta.
Mitä erikoismateriaaleja ja pintakäsittelyjä käytetään yleisesti ShowyMetalin tukemassa ilmailussa?
Tukee korkean lämpötilan metalliseoksia, kuten 7075/2024/6061 alumiiniseosta, 316L ruostumatonta terästä, 17-4PH saostuskarkaistua terästä ja Inconelia. Pintakäsittelyyn kuuluu anodisointi, hiekkapuhallus, sähkötön nikkelipinnoitus jne. Tukiratkaisuja voidaan tarjota myöhempien lämpökäsittely- tai ainetta rikkomattomien testausvaatimusten yhteydessä sen varmistamiseksi, että osat täyttävät ilmailun kokoonpanostandardit.



