





Ilmailu- ja avaruusteollisuuden rakenneosien ja tarkkuusliikkuvien osien ostopäätöksessä304 ruostumatonta terästäja6061-T6 alumiiniseosNe ovat kaksi substraattia, jotka näkyvät hyvin usein. Näiden kahden välillä on merkittäviä eroja tiheydessä, lujuudessa, työstösuorituskyvyssä ja pintakäsittelyn yhteensopivuudessa, mikä määrää suoraan osien painonpudotuspotentiaalin, korroosionkestävyysikkunan, eräkustannukset ja toleranssin ylläpitokyvyt. Tämä artikkeli alkaa materiaalin sisäisistä parametreistä, yhdistää CNC-leikkausominaisuudet, toleranssien kertymisen ja vikatilat analysoidakseen sovellettavan 304:n ja 6061:n rajoja ja tarjoaa insinööreille ja hankinnoille käytännön valintaperusteet.
Ruostumattoman teräksen 304 ja alumiinin 6061 perusominaisuuksien vertailu
Materiaalin valinnan tulee perustua kvantisoituihin parametreihin. Seuraavat ovat näiden kahden materiaalin tärkeimmät fyysiset ominaisuudet huoneenlämpötilassa. Kaikki arvot viittaavat vakiolaatuoppaaseen. Todelliset arvot vaihtelevat noin 3-5 % erästä toiseen.
| Parametrikohde | 304 ruostumatonta terästä | 6061-T6 alumiiniseos |
|---|---|---|
| Tiheys (g/cm³) | ~7.93 | ~2,70 |
| Vetolujuus (MPa) | 515-720 | 310-345 |
| myötölujuus (MPa) | 205-310 | 241-260 |
| Pidentymä (%) | ≥40 | 8-11 |
| Kovuus (HV) | ~80-120 (hehkutettu tila) | ~95 (T6-tila) |
| Korroosionkestävyys | Erinomainen (pistekorroosionkestävyys normaalilämpötilaisessa kloridiympäristössä) | Hyvä (pintaoksidikalvo, pelkää voimakasta alkalia) |
Tekninen tulkinta:6061:n tiheys on vain 1/3 304:stä. Jos osat ovat painoherkkiä (kuten drone-kannattimet, satelliittikiinnikkeet), alumiiniseoksella on luonnollisia etuja. 304:n vetolujuus on kuitenkin lähes kaksinkertainen 6061:een verrattuna. Jos osat kestävät suurta staattista kuormitusta tai iskukuormitusta (kuten kiinnikkeet, käyttöakselit), on suositeltava 304 tai sitä korkeampia laatuja. Venymän suhteen 304:n sitkeys on paljon parempi kuin 6061:n, ja se on sitkeämpi muovausprosesseissa, kuten kylmäpäässä ja syvävetossa.
Erot CNC-leikkaussuorituskyvyssä ja prosessiparametreissa
Näiden kahden materiaalin leikkausprosessikertoimessa (Kc) on valtava ero, joka määrää suoraan työkalun käyttöiän, työstötehokkuuden ja pinnan laadun. 6061:n Kc on noin 60-80 N/mm², kun taas 304:n Kc on jopa 200-280 N/mm².
- 6061 alumiiniseos:Leikkaus on pehmeää, lastunpoisto sujuvaa ja työkalujen kuluminen on pientä. Suosittelemme kovametalli- tai pikateräspinnoitettuja työkaluja, joiden karan nopeus on 8000-15000 rpm. Leikkaussyvyys voi olla suurempi ja rouhintateho on erittäin korkea.
- 304 ruostumaton teräs:Sillä on korkea sitkeys, ilmeinen työkovettumistaipumus ja korkea leikkauslämpötila. On suositeltavaa käyttää kobolttia sisältäviä tai CBN-leikkaustyökaluja. On tarpeen kasvattaa kaltevuuskulmaa ja vähentää radiaalista tunkeutumista. Syöttöarvoja on yleensä vähennettävä 30-50 % reunan muodostumisen välttämiseksi.
ShowyMetalin 3- ja 5-akselisissa työstökeskuksissa, kun työstetään 304 kappaletta, työkalun ratastrategiassa on kiinnitettävä erityistä huomiota "silevyyteen", jotta vältytään keskeytyneen leikkauksen aiheuttamilta tärinäjäljiltä. Käsitellessäsi 6061:tä on kiinnitettävä huomiota jäähdytysnesteen suhteeseen. Liian korkea pitoisuus voi jäädä ja aiheuttaa värieroja myöhemmässä anodisoinnissa. On suositeltavaa, että 6061 osaa lisätään rasvanpoisto- ja puhdistusprosessilla CNC:n jälkeen ja siirrytään sitten pintakäsittelyprosessiin.
Toleranssin hallinta ja mittavakaus
Tarkkuusosien toleranssikykyyn vaikuttavat materiaalin lämpölaajenemiskerroin ja prosessoinnin joustavuus.
Lämpövaikutuksen kompensointi
6061:n lämmönjohtavuus on noin 200 W/(m·K), nopea lämmönpoisto, pieni prosessoinnin lämpömuodonmuutos ja helppo huoltaa±0,01 mmsuvaitsevaisuus. 304:n lämmönjohtavuus on vain ~16 W/(m·K), ja leikkauslämpöä on helppo kerääntyä aiheuttaen työkappaleen paikallista laajenemista. Käsittelyssä 304 on tarpeen varata suurempi määrä lämpökompensaatiota tai järjestää luonnollinen jäähdytys ennen kriittisten mittojen käsittelyä, muuten on helppo aiheuttaa toleranssin ylityksiä.
Kevätefekti ja rebound
6061:llä on korkea jäykkyysmoduuli (~69 GPa), mutta se on altis "veitsen myöntymiselle" ohutseinäisten osien käsittelyssä, mikä johtaa pienempään sisäreiän kokoon. 304:n korkean kovuuden ansiosta jousivaikutus on suhteellisen pieni, mutta jäännösjännityksen vapautumisjakso on pitkä. Ilmailun staattisille osille on suositeltavaa lisätä 304 osaa vanhenemis- tai jännityksenpoistohehkutusprosessilla CNC:n jälkeen mittojen vakauttamiseksi.
Jos osat sisältävät sorvauksen ja jyrsintäyhdistelmän, 6061:n moniakselinen vivusto helpottaa geometrisen tarkkuuden varmistamista; kun taas 304 yhdistetyssä työstökeskuksessa on tarpeen keskittyä karan lämpöryömimän vaikutuksen seurantaan koaksiaalisuuteen.
Pintakäsittelyn yhteensopivuuden vertailu
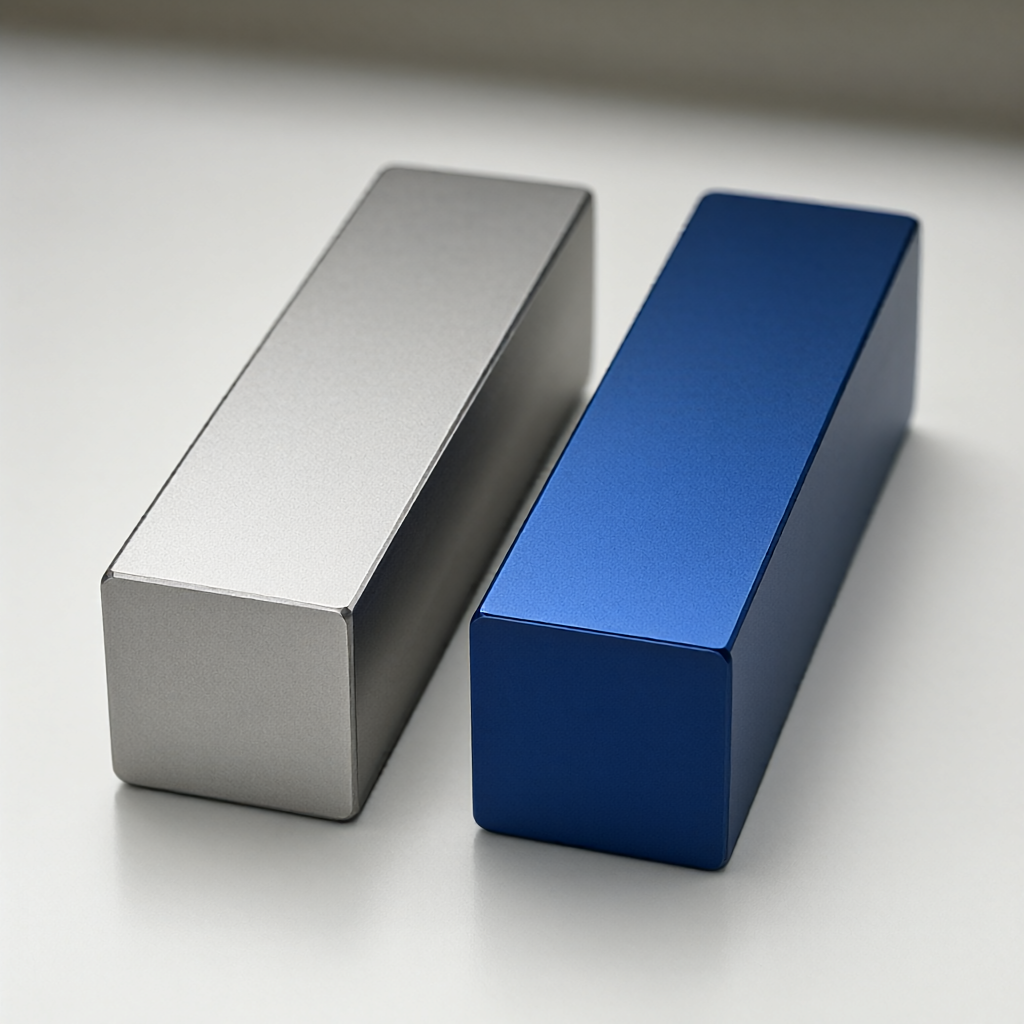
Ulkonäön laatu on avain määrän toimittamiseen. Näiden kahden materiaalin yleiset pintakäsittelytavat ovat täysin erilaisia ja toisensa poissulkevia (eli 304:ää ei voi anodisoida ja 6061:tä ei nikkelöidä. Kustannukset on otettava huomioon korvattaessa korroosionkestävyysvaatimuksia).
| Prosessin tyyppi | 304 ruostumatonta terästä | 6061 alumiiniseos |
|---|---|---|
| anodisointi | ei sovelleta | Suositus (10-20μm paksuus) |
| Hiekkapuhallus/harjaus | Suositeltava (suoritetaan öljyn poistamisen jälkeen) | Suositeltava (vaatii naarmuuntumisenkestävyyden) |
| Galvanointi (nikkeli/kromi) | Yleisesti käytetty (korroosionkestävyyden parantamiseksi) | Saatavilla (vaatii tiukan rasvanpoiston) |
| PVD-pinnoite | Yleisesti käytetty (sisustus + dura mater) | Saatavilla (musta/värifilmi) |
Tärkeimmät vinkit:Jos vaatimus on "korkeakiilto ja ei naarmuja", 6061 voi saavuttaa peilimäisen ulkonäön tarkan kiillotuksen + kovan anodisoinnin avulla; kun taas 304:n kiillotusvaikutus perustuu hiontatarkkuuteen, joka on kallista ja vaatii erittäin korkeaa laitteistoa. Massatuotannossa 6061:n ulkonäön sakeus on helpompi varmistaa automatisoidulla puhdistus- ja hapetussäiliön parametrisäädöllä.
Vikatilan analysointi ja välttämisstrategiat
Väärästä materiaalivalinnasta johtuvat viat ovat usein piilossa eräkäytössä. Hankinnassa on selvitettävä tavarantoimittajien kanssa seuraavat riskikohdat:
Stress Corrosion Cracking (SCC) of 304
Kloridi-ioneja sisältävissä ympäristöissä (kuten merenrannalla ja kemianteollisuudella) 304:ssä voi esiintyä rakeiden välistä jännityskorroosiohalkeilua. Välttämissuunnitelma: Valitse sen sijaan 316L (sisältää molybdeeniä) tai poista terävät aukot suunnittelusta jännityspitoisuuden vähentämiseksi.
6061:n vetyhaurastuminen ja rakeiden välinen korroosio
Jos 6061:n pintaoksidikalvo vaurioituu happamassa tai emäksisessä ympäristössä, rakeiden välinen korroosio on alttiina. Lisäksi, jos galvanointi- tai peittausprosessia ei valvota kunnolla, vetyatomit voivat tunkeutua alustaan ja aiheuttaa vetyhaurastumista, jolloin osat rikkoutuvat äkillisesti käytön aikana. Vältä suunnitelma: Suorita tiukasti vedynpoistolämpökäsittely (200°C/4h) peittauksen jälkeen ja käytä neutraalia elektrolyyttiä.
Vastauksena yllä mainittuihin riskeihin ShowyMetal suorittaa 100-prosenttisen täyden tarkastuksen kolmiulotteisilla koordinaatti- ja karheusmittareilla ennen toimitusta ja ylimääräisen XRF-materiaalikoostumuksen uudelleentestauksen keskeisille erille varmistaakseen, että materiaaliluokka on oikea.
Valintapäätöspuu: Milloin valita 304 ja milloin 6061?
Yllä olevien parametrien perusteella voidaan muodostaa seuraava yksinkertainen päätöslogiikka:
- Ympäristöarviointi:Onko olemassa syövyttäviä aineita? Jos kyllä → 304; jos ei → siirry seuraavaan vaiheeseen.
- Painon arviointi:Oletko herkkä painolle? Jos herkkä → 6061; jos ei ole herkkä → siirry seuraavaan vaiheeseen.
- Kuorman arviointi:Kestääkö se suuria staattisia kuormia tai iskuja? Jos kuorma on >500N ja mitat ovat rajoitettuja → 304; jos kuorma on kevyt → 6061.
- Ulkonäön arviointi:Tarvitsetko tietyn värin tai peilipinnan? Jos värihapetusta vaaditaan → 6061; jos vaaditaan hopeanvalkoista metallikiiltoa → 304.
Useimmat ilmailun rakenneosat ovat yleensä 6061 painorajoitusten vuoksi; kun taas laakerin istukat, puristimet ja muut kantavat osat liikemekanismeissa ovat enimmäkseen 304. Jos et pysty tekemään päätöstä, on suositeltavaa prototyyppiä ensin pienet erät kahdesta materiaalista, vertailla käsittelymaksuja, pintakäsittelymaksuja ja lopullisia punnitustietoja ja tehdä sitten eräsopimus.
FAQ
Q1: Kuinka paljon kalliimpaa ruostumattoman teräksen 304 käsittely on kuin 6061 alumiinin käsittely?
Yleensä 304:n leikkaustehokkuus on 40-60% pienempi kuin 6061:n, ja työkalun kulutus on nopeaa ja käsittelyaikakustannukset ovat usein 20-35% korkeammat. Tämä ei kuitenkaan sisällä itse materiaalin hintaeroa, joka on laskettava kattavasti.
Kysymys 2: Voiko 6061 nostaa lujuuteen 7075 lämpökäsittelyn avulla?
ei voi. 6061 on vapaaleikkaus/taottu laatu, eikä sitä voida vanhentaa niin huippulujuuteen kuin 7075 voi T6-vanhentamisen kautta. Jos vaaditaan suurempaa lujuutta, materiaaliluokka on korvattava suoraan 7075-T6:lla tai 7050:llä sen sijaan, että 6061:lle suoritettaisiin lisäkäsittely.
Q3: Kumpi on kosteassa ympäristössä korroosionkestävämpi, 6061 vai 304?
304 toimii vakaammin kosteissa ympäristöissä. Vaikka 6061:n pinnalla on oksidikalvo, paikallista pistekorroosiota voi esiintyä, jos kalvo vaurioituu (kuten naarmuuntuu kuljetuksen aikana) eikä sitä korjata ajoissa.
Kysymys 4: Millä materiaalilla on parempi ulkonäön sakeuden hallinta yli 1000 kappaleen massatuotannossa?
Anodisoinnin värin tasaisuus 6061 on yleensä parempi kuin kiillotus 304. 304-kiillotus riippuu suuresti manuaalisesta tai täysin automaattisesta kiillotustarkkuudesta, ja kiilto vaihtelee suuresti erien välillä; 6061 hapetussäiliön parametrit ovat hallittavissa, ja värierojen riski on pieni.
Q5: Piirustus ei täsmennä materiaalia, siinä lukee vain "ruostumaton teräs" ja "alumiiniseos". Mikä luokka minun pitäisi valita?
On suositeltavaa käyttää oletusarvoja 304 (1.4301) ja 6061-T6 (6061-T651). Jos piirustuksiin liittyy erityisiä työolosuhteita (kuten alhainen lämpötila tai korkea paine), sinun on vahvistettava asiakkaalta, haluatko päivittää 316L vai 7075.
Päätelmät ja toimintasuositukset
304:n ja 6061:n välillä ei ole suhteellista etua, vain työolojen yhteensopivuus. 304 on ylivoimainen lujuuden ja korroosionkestävyyden suhteen, kun taas 6061 on parempi keveyden ja kustannustehokkuuden suhteen. Tarkkuusvalmistajana suosittelemme, että asiakkaat selventävät materiaalin laatua, toleranssitasoa ja pintakäsittelyprosessia jo vetovaiheessa, jotta myöhempiä vaihtokustannuksia voidaan pienentää.
Toimintakehotus:Jos olet arvioimassa materiaalivaihtoehtoja ilmailu- tai robottikomponentille, lähetä 3D-piirustukset ShowyMetalin suunnittelutiimille. Tarjoamme kahden materiaalin DFM-analyysin, leikkaussimuloinnin ja tarjousvertailun 24 tunnin sisällä, jotta voit tehdä parempia päätöksiä.



