





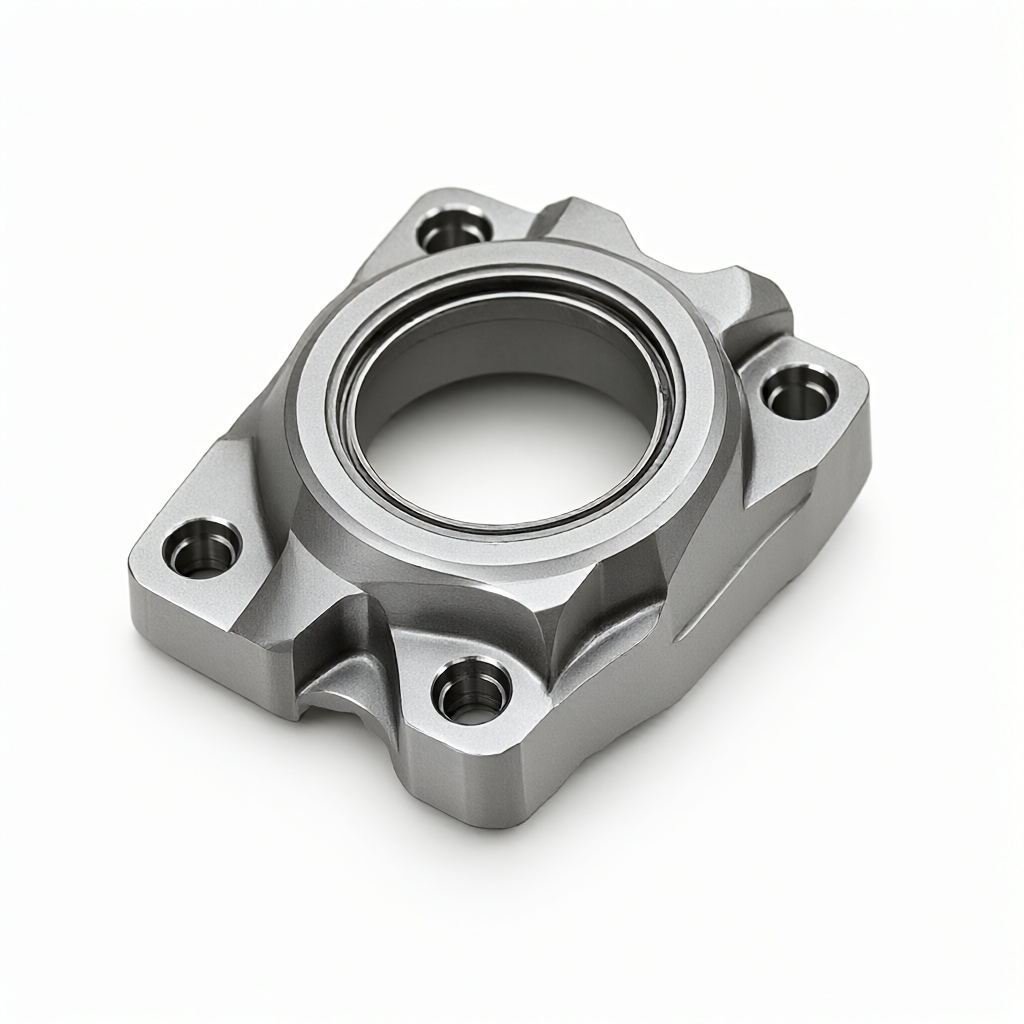
Ilmailu- ja avaruusosien CNC-työstö: pienieräprototyyppien ja massatuotannon kustannuserojen analysointi
Ilmailu- ja avaruusteollisuudessa osien CNC-työstön kustannusrakenne muuttuu epälineaarisesti tilausmäärän mukaan. Pienen erän prototyyppien (yleensä 1-100 kappaletta) tärkeimmät kustannustekijät ovat ohjelmien kehittäminen, työkalujen ja kiinnitysten suunnittelu sekä ensiluokkainen verifiointi, kun taas laajamittainen massatuotanto (yli 100 kappaletta) vähentää yksikkökustannuksia kohdentamalla kiinteitä kustannuksia, optimoimalla prosessointipolkuja ja saavuttamalla suuria hankintoja. Tämän eron ymmärtäminen on keskeistä insinööreille ja hankintajohtajille budjettien laatimisessa ja toimittajien valinnassa. Valmistajille, kuten ShowyMetalille, jolla on 72 CNC-laitetta (mukaan lukien 3/4/5-akseliset työstökeskukset ja sorvaus- ja jyrsintäyhdistelmät), DFM-ehdotuksia tarjotaan teknisen telakoinnin kautta, mikä voi välttää massatuotannon riskit prototyyppien valmistusvaiheessa ja hallita tarkasti koko elinkaaren kustannuksia.
Pienen erän keskeytysvaiheen kustannusrakenne ja kipukohdat
Vedosvaiheen ensimmäinen prioriteetti on "nopea", mutta "nopea" sisältää usein korkeat palkkiot. Ilmailu-avaruuskäyttöön tarkoitettujen osien prototyyppien valmistuskustannukset eivät määräydy pelkästään materiaalin mukaan, vaan ne koostuvat seuraavista kiinteistä kustannuksista:
- Ohjelmoinnin ja simuloinnin todentaminen: Ilmailun osilla on monimutkaisia geometrisia rakenteita ja niihin liittyy usein 5-akselinen samanaikainen käsittely. G-koodin kirjoittaminen ja törmäysten havaitseminen ja häiriöanalyysi kestää yleensä 8-40 tuntia. Tätä osaa työvoimakustannuksista ei voida kohdistaa tehokkaasti pieniin eriin.
- Työkalu ja ei-standardi kiinnityssuunnittelu: ±0,01 mm:n tarkkuuden varmistamiseksi perinteiset yleisvalaisimet eivät välttämättä täytä jäykkyys- tai sijoitusvaatimuksia, ja erikoiskiinnikkeet on mukautettava. Titaaniseosten tai korkean lämpötilan metalliseosten kiinnittimen suunnittelussa on otettava huomioon myös lämpömuodonmuutosten kompensointi.
- Koeleikkaus ja parametrien optimointi: Ensimmäisessä koneistuksessa on suoritettava koeleikkaus lastuamisparametrien (nopeus, syöttö, leikkaussyvyys) tarkistamiseksi. Jos osan pintakäsittelyn vaaditaan saavuttavan Ra0,4 μm, se voi vaatia useita parannuksia, mikä lisää työkalun kulumista ja työaikaa.
Tässä vaiheessa ostajat kohtaavat usein ristiriidan "tiukan toimitusajan" ja "vakaan prosessin" välillä. Jos toimittajalta puuttuu kokemusta ja prototyyppi on onnistunut, mutta massatuotannon johdonmukaisuus on heikko, se johtaa kalliimpaan uudelleenkäsittelyyn tulevaisuudessa.
Kustannusten alentamisen ydinmekanismi massatuotantovaiheessa
Kun tilausmäärä kasvaa massatuotantoon (kuten erätilaukset 15-25 päivän toimitusajalla), kustannusrakenne muuttuu perusteellisesti, pääasiassa seuraavien mekanismien vuoksi:
- kiinteiden kustannusten allokointi: Kertaluonteiset investoinnit, kuten ohjelmointi ja kiinnityssuunnittelu, jakautuvat satoihin tai tuhansiin osiin, ja jaettu hinta per kappale laskee jyrkästi.
- Prosessiparametrien lukitus ja automaatio: Nostamalla tarkistetut parametrit ovat jähmettyneet, eivätkä myöhemmät erät tarvitse usein koeleikkausta. Yhteistyössä automaattisen lastaus- ja purkujärjestelmän kanssa manuaalista puuttumista voidaan vähentää ja syklin kestoa voidaan parantaa.
- Työkalu- ja materiaalimittakaavaefektit: Leikkuutyökalujen ja tankojen massahankinta tarjoaa tilaa neuvotteluille; samalla standardoidut kiinnitysmenetelmät vähentävät vaihtoaikaa (SMED) ja parantavat laitteiden käyttöastetta.
Esimerkiksi monimutkaisen alumiiniseoksesta valmistetun ilmailu-avaruusalan rakenneosan yhden kappaleen hinta prototyyppien valmistukseen voi olla 800 ¥, mutta 1 000 kappaleen massatuotannossa yksittäisen kappaleen hinta voidaan laskea noin 350 ¥. Tämä ei ole vain osuuden laskua, vaan myös piilotettuja säästöjä, joita saadaan romumäärän pienentämisestä "erän sakeuden hallinnan avulla".
Avainparametrien vertaileva analyysi vedostuksen ja massatuotannon välillä
Jotta erot ymmärrettäisiin intuitiivisemmin, seuraavassa taulukossa verrataan pienten erien prototyyppien ja massatuotannon keskeisiä ulottuvuuksia:
| Kontrasti mitat | Pienen erän vedostus (1-50 kpl) | Massatuotanto (yli 100 kappaletta) |
|---|---|---|
| Pääkustannussuhde | Ohjelmointi/työkalujen suunnittelu > Käsittelymaksu > Materiaalimaksu | Pääasiassa materiaalimaksu/käsittelymaksu, kiinteä kustannussuhde< 10% |
| Laitteen valintastrategia | Monikäyttöinen yleiskäyttöinen 3-/5-akselinen kone, joustava sovitus | Erikoiskoneet tai nopeat koneklusterit syklin tehokkuuden maksimoimiseksi |
| Toleranssivalvonnan pääkohdat | Tarkista mittaketju ja vahvista prosessin toteutettavuus | Säädä CPK-arvo > 1,33 varmistaaksesi erän johdonmukaisuuden |
| Tarkastusmenetelmä | 100 % täysikokoinen tarkastus (ensimmäinen artikkeli vahvistettu) | Näytteenottotarkastus AQL:n mukaan tai 100 % täysi tarkastus tärkeimmistä ominaisuuksista |
| pintakäsittely | Pieni eräkäsittely, suuri erän värierojen riski | Suuri altaallinen käsittely, vahva värikonsistenssi |
On syytä huomata, että pinnan tasaisuus on avainindikaattori ilmailu-avaruusalan osien ulkonäölle. Kun valmistetaan pieniä eriä näytteitä, anodisointi tai galvanointi on altis värisävyn poikkeamalle pienen eräkoon vuoksi; kun taas massatuotannossa, suuren erän prosessoinnilla samassa sylinterissä, "korkeakiiltävän pinnan ja naarmuttoman" ulkonäkölaadun vakaus voidaan varmistaa paremmin.
Materiaalin ominaisuuksien vaikutus kustannusten vaihteluun
Ilmailun osissa yleisesti käytettyjä materiaaleja ovat lentokoneen alumiini (kuten 7075), ruostumaton teräs (17-4PH, 316L), titaaniseos (Ti-6Al-4V) ja korkean lämpötilan seokset. Eri materiaalien käsittelyvaikeus vaikuttaa suoraan kustannusjoustoon:
- Alumiiniseos: Erinomainen leikkaussuorituskyky, joka pystyy käsittelemään suurta syöttöä. Kustannusten aleneminen prototyypistä massatuotantoon on yleensä jopa 50–60 %, koska prosessipolun optimoinnille on paljon tilaa.
- Titaaniseos: Huono lämmönjohtavuus ja helposti muotoutuva. Lastujen kertymistä ja lämpömuodonmuutoksia on valvottava tiukasti suojausvaiheen aikana, ja työkalut ovat erittäin monimutkaisia. Massatuotannon aikana jäähdytysmenetelmiä ja työkalun käyttöiän hallintaa parantamalla kustannusten aleneminen on suhteellisen pieni (noin 30-40 %), mutta erän konsistenssilla on suuri arvo.
- korkean lämpötilan seos: Kova työkarkaisu ja nopea työkalun kuluminen. Prototyyppien valmistuskustannukset ovat erittäin korkeat, ja niitä rajoittavat pääasiassa työkalukustannukset ja käsittelyaika. Massatuotannon edut näkyvät pääasiassa työkaluhankinta-alennuksissa ja automatisoidun prosessoinnin tuomissa työtuntien säästöissä.
Jos osat mahdollistavat materiaalien korvaamisen, vaihtoehtoisten materiaalien arvioiminen (kuten osan titaaniseoksesta korvaaminen erittäin lujalla teräksellä) voi olla insinööreille tehokas tapa alentaa koko elinkaaren kustannuksia, mutta DFM-analyysin avulla on varmistettava, vastaavatko lujuus- ja väsymissuorituskykyä ilmailustandardeja.
Kustannusrakenteen optimointi DFM-suositusten avulla
Yksikköhintojen vertailu on yksipuolista. Älykäs ostostrategia on puuttua suunnitteluvaiheeseen. DFM (Design for Manufacturability) -suositusten avulla tehottomia kustannuksia voidaan eliminoida lähteellä:
- Yksinkertaista geometrisia ominaisuuksia: Arvioi, pitääkö kaikki syvät ontelot ja sisäiset R-kulmat työstää 5-akselilla? Jos se vaihdetaan 4-akseliseen tai jaettuun koneistukseen, sekä prototyyppien että massatuotannon työkalukustannukset pienenevät merkittävästi.
- Optimoitu toleranssialue: Ei-kriittisten pintojen toleranssin lieventäminen ±0,01 mm:stä ±0,05 mm:iin voi lisätä käsittelyn tehokkuutta yli 20 % vaikuttamatta lopputuotteen toimivuuteen.
- Yhtenäinen pintatekniikka: Vältä useiden pintakäsittelyjen käyttöä samalle osalle (kuten sekä piirtäminen että anodisointi), mikä ei ainoastaan lisää vedostuksen ja viestinnän kustannuksia, vaan myös lisää prosessin odotusaikaa massatuotannossa, mikä vaikuttaa nopeaan 15-25 päivän toimituskykyyn.
Toimittajat, joilla on ammattitaitoiset suunnittelutiimit, voivat osoittaa nämä mahdolliset optimointikohdat ennen näytteenottoa. Esimerkiksi piirustuksia räätälöidessään ShowyMetal yhdistää kolmen koordinaatin mittaustiedot ja simulaatioanalyysin tehdäkseen ehdotuksia erän yhtenäisyyden parantamiseksi varmistaakseen, että massatuotantovaiheessa ei esiinny toistuvia suunnitteluvirheistä johtuvia linjapysähdyksiä.
Usein kysytyt kysymykset (FAQ)
Kuinka pitkä on tyypillinen CNC-prototyyppien valmistussykli ilmailu-avaruusosille?
Riippuu monimutkaisuudesta. Se kestää 3-5 päivää yksinkertaisille pyöriville osille ja 7-15 päivää monimutkaisille 5-akselisille rakenneosille. Jos tarvitaan räätälöityjä työkaluja, toimitusaika voidaan pidentää 2-3 viikkoon.
Onko pieni erä (kuten 20 kappaletta) paljon kalliimpaa kuin vedostus?
Kyllä. 20 kappaletta on edelleen "quasi-proofing" -kategoriassa, kiinteitä kustannuksia ei ole kohdistettu kokonaan ja yksikköhinta on yleensä 40-80% korkeampi kuin 1000 kappaleen massatuotanto. On suositeltavaa, että jos suunnittelu valmistuu, tilaukset yhdistetään mahdollisimman paljon.
Kuinka varmistaa pintakäsittelyn yhtenäisyys massatuotannossa?
Avain on työkalun käyttöiän hallinnassa (Tool Life Management) ja kiillotusprosessin standardoinnissa. Tarkista CMM:n avulla satunnaisesti pinnan karheuden Ra-arvo ja määritä pinnan ulkonäön rajanäyte hyväksynnän perustaksi.
Mikä on suurin kustannusriski titaaniseososien massatuotannossa?
Se on työstötehokkuuden vaihtelu, joka johtuu työkalun kulumisesta. Jos työkalu epäonnistuu eikä sitä vaihdeta ajoissa, seurauksena voi olla eräkokopoikkeamia tai pintanaarmuja. On suositeltavaa käyttää online-työkalun seurantaa tai säännöllistä vaihtostrategiaa.
Onko mahdollista testata pintakäsittelyprosessia massatuotannossa prototyyppivaiheen aikana?
Kyllä, mutta sinun on kiinnitettävä huomiota pintakäsittelyvaikutusten eroihin pienten ja suurten erien välillä (kuten oksidikalvon paksuus, värin tasaisuus). On suositeltavaa vaatia pienierän pintatestausta vedostuksen kanssa samaan aikaan, jotta voidaan ennakoida massatuotannon ulkonäköriskit.
Päätelmät ja toimintasuositukset
Ilmailu- ja avaruusosien CNC-työstön kustannusoptimointi ei tarkoita pelkästään yksikköhinnan alentamista, vaan tarkkuuden, ulkonäön ja toimitussyklin tasapainottamista koko prosessinhallinnan läpi "näytteenoton verifiointi - prosessin jähmettyminen - eräohjaus". Ostajien kannalta tarkkuustestausominaisuudet (kuten kolmiulotteiset koordinaatit, karkeusmittarit) ja DFM-suosituksia tarjoavan toimittajan valitseminen voi tehokkaasti vähentää suunnitteluvirheiden tai prosessin epävakauden aiheuttamia piilokustannuksia. On suositeltavaa, että pidät piirustuksia ja tuoteluetteloa ja otat yhteyttä ammattimaiseen suunnittelutiimiin kustannusarviota ja prosessin toteutettavuusanalyysiä varten saadaksesi läpinäkyvän tarjoussuunnitelman tietyille erävaatimuksillesi.



