





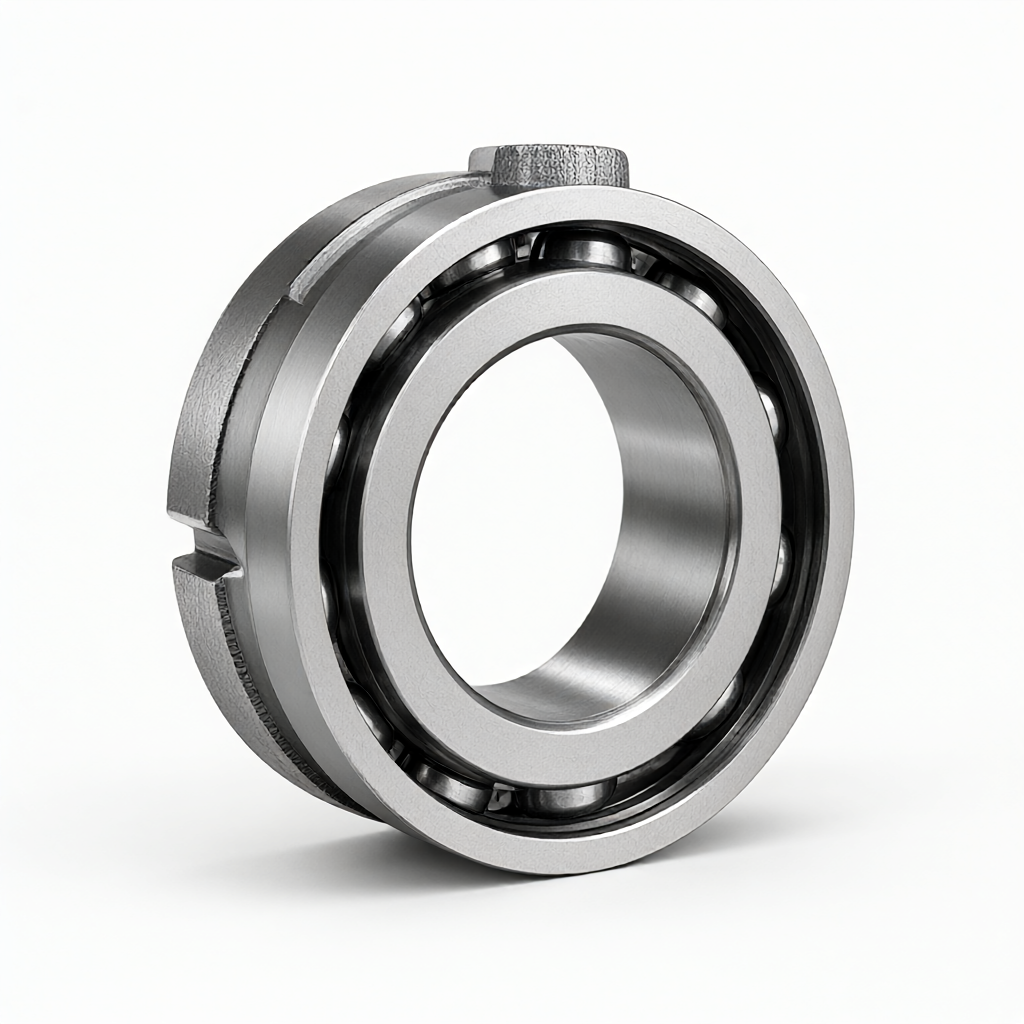
CNC-työstökoneiden karalaakeripesän valurautaosien CNC-sorvaus soveltuu keskikokoisten ja suurten työstökoneiden karalaatikoiden tarkkaan kokoonpanoon. ShowyMetal tarjoaa lujaa harmaata valurautaa HT250 tai pallografiittivalurautaa QT450-10 materiaalien räätälöintiä. Siinä yhdistyvät CNC-sorvaus- ja jyrsintäkomposiittiprosessit, jotta saavutetaan korkean tarkkuuden käsittely, jonka sisäreiän pyöreys on ≤0,005 mm ja koaksiaalisuus ≤0,01 mm. Hiekkapuhalluksen ja jännityksenpoiston jälkeen voidaan valita kromipinnoitus tai Dacromet-korroosionesto, joka varmistaa laakerin hiljaisen toiminnan ja pitkäaikaisen vakauden. Tuemme saapuvia piirustuksia ja vedostusta, ja erän toimitusaika on 15-25 päivää. Tarjoamme myös ensiluokkaisen vahvistuksen ja täydellisen kolmiulotteisen koordinaattitarkastuksen koko prosessin ajan, mikä auttaa sinua vähentämään karalaatikon kokoonpanon korjausnopeutta.
Tekniset tiedot ja käsittelyominaisuudet
Karan laakerin istukan rakenteellisten ominaisuuksien perusteella tarjoamme seuraavat räätälöintimahdollisuudet varmistaaksemme, että rakenteellinen lujuus ja mittatarkkuus täyttävät molemmat standardit:
- Materiaalivalinta:HT250 (harmaa valurauta, hyvä iskunvaimennus, sopii korkeisiin jäykkyysvaatimuksiin), QT450-10 (pallografiittivalurauta, vetolujuus ≥ 450 MPa, sopii raskaan kuormituksen iskuihin); valmistella materiaalit piirustuksessa määritellyn asteen mukaisesti ja toimittaa materiaaliraportit.
- Kokoalue:Ulkohalkaisija Ø120-Ø350mm, seinämän paksuus 8-25mm, paino 2-15kg (tyypillinen arvo, voidaan säätää suunnittelun mukaan).
- Avaintoleranssit:Sisäreiän toleranssi h5–h6 (tyypillinen arvo Φ50H6 ±0,013mm), koaksiaalisuus ≤0,01mm, yhdensuuntaisuus ≤0,02mm/100mm.
- Pinnan karheus:Laakerin istukan reikä Ra0,8μm, ulkopinta Ra3,2μm; suuren kysynnän osat voivat saavuttaa Ra0,4 μm.
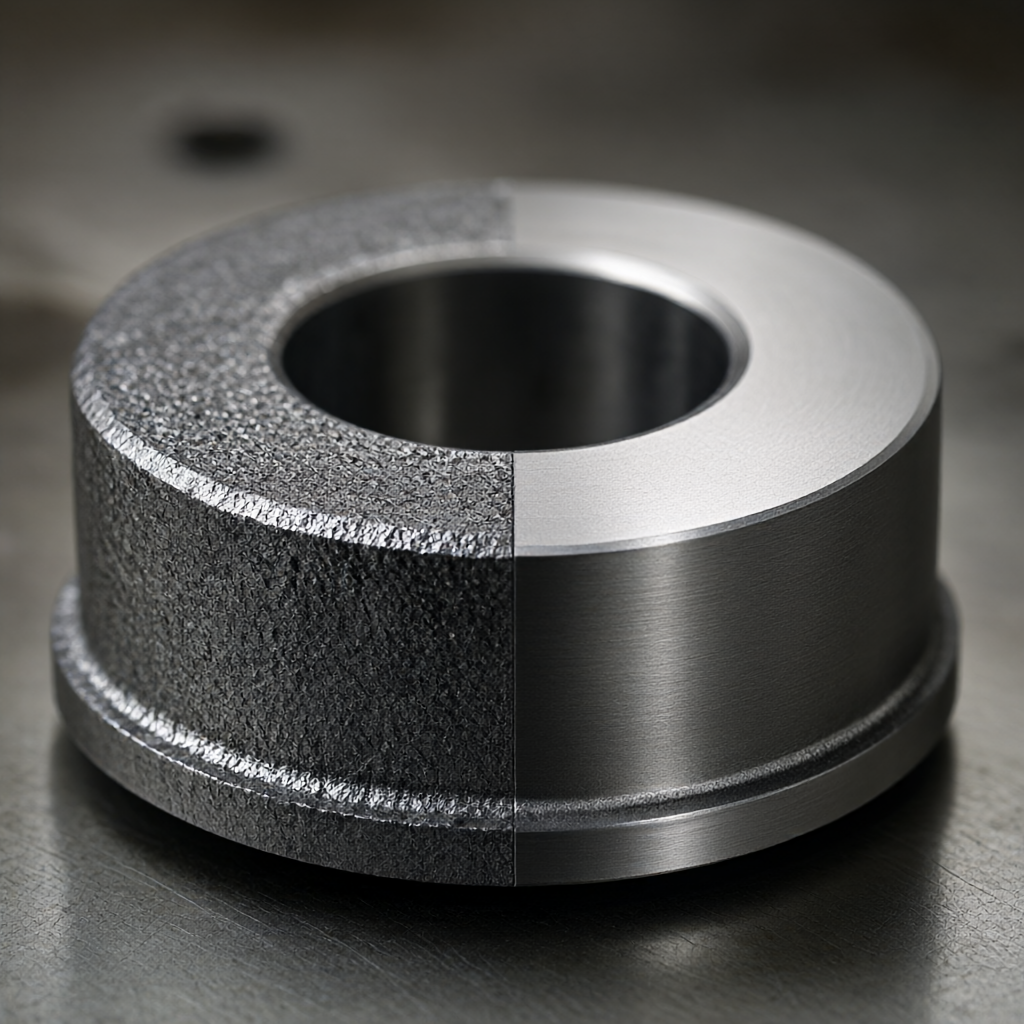
- Pintakäsittely:Hiekkapuhallus (hiljenpoisto, pinnoitteen tarttuvuuden parantaminen), galvanointi, Dacromet (korkean lämpötilan kestävyys, ei vetyhaurastumista), kovakromipinnoitus (kulumisenkestävyys, paksuus 25–50 μm).
- Räätälöintituki:STEP/IGES 3D-tiedostot ja 2D-suunnittelupiirustukset hyväksytään, ja DFM-vaihe tarjoaa seinämän paksuuden optimoinnin, vetokulmasuositukset ja jännityksenpoistohehkutusprosessisuositukset.
Prosessin ja laitteiden konfigurointi
Suuren koonsa ja keskittyneen massansa vuoksi karalaakerin istukka on alttiina vääntymiselle ja sisäiselle jännitykselle ja vaatii useiden prosessien koordinoitua ohjausta. 72 CNC-tuotantolinjaamme on varustettu omistetuilla koneilla ja erityisellä hallinnalla, ja avainprosessit ottavat käyttöön prosessin "karkea sorvaus - vanheneminen - hienosorvaus - puoliviimeistelyjyrsintä - hieno jyrsintä" mittavakauden varmistamiseksi:
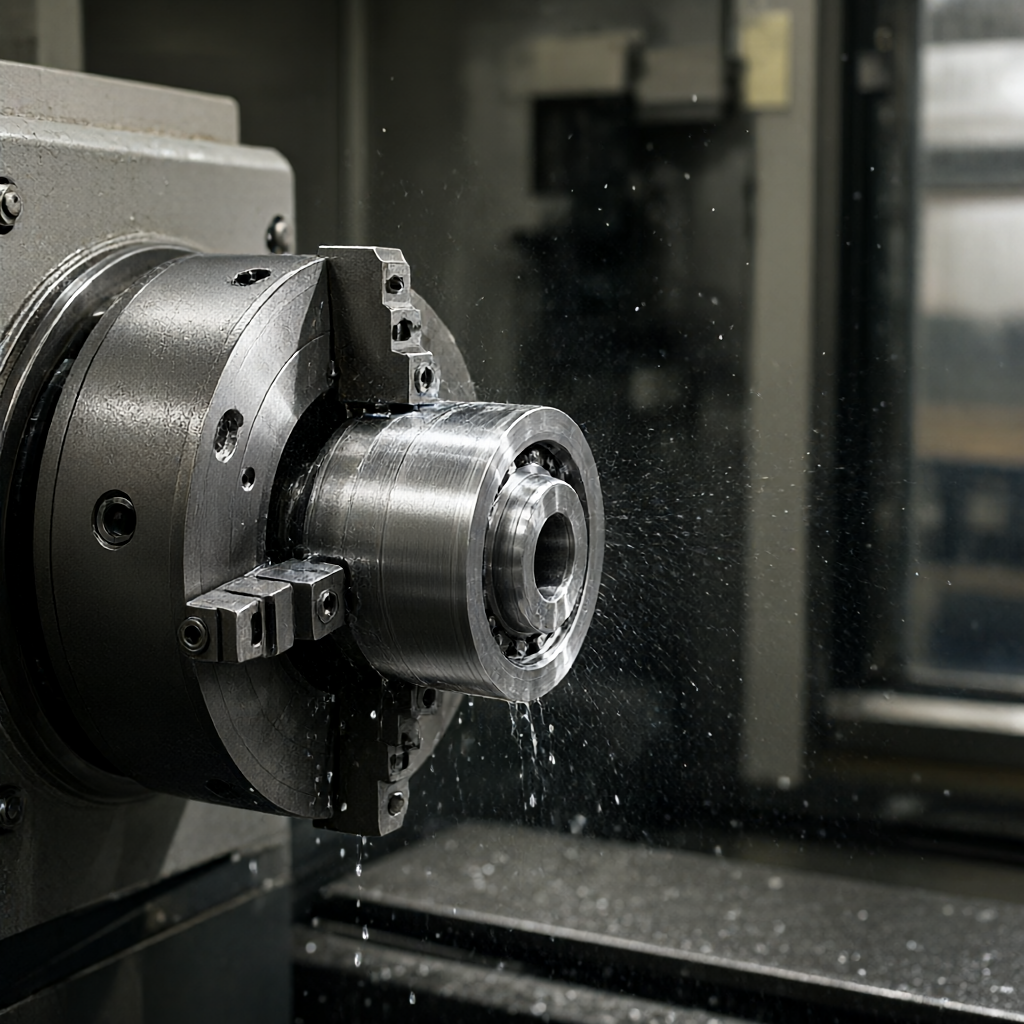
- CNC-sorvaus:Käytetään ulkoympyröiden, päätypintojen ja sisäreikien karkeaseen ja hienosorvaukseen nopeudella 1200–1800 rpm ja syöttönopeudella 0,15–0,25 mm/kierros (viimeistelyvaihe) pyöreyden ja sylinterimäisyyden varmistamiseksi.
- 4-akselinen/5-akselinen jyrsintä:Sitä käytetään laakerin istukan asennuslaipan, asemointitapin reiän ja öljyuran komposiittikäsittelyyn. Yksi kiinnitys vähentää kumulatiivista virhettä ja koaksiaalisuus on parempi kuin ±0,008 mm.
- Stressiä lievittävä hoito:Sekä aihiot että karkea työstö alistetaan keinotekoiselle vanhentamiselle (550–570°C, lämpösäilytys 4–6 tuntia) jäännösjännityksen poistamiseksi ja myöhemmän mittapoikkeaman estämiseksi.
- Ajatuksia liikuttava apu:Pienet ohjaustolpat, asentotapit ja muut laakerin istukkaa tukevat osat leikataan jatkuvasti keskityskoneella, mikä lisää tehokkuutta 30 % ja saavuttaa paremman mittayhteensopivuuden.
- Pintakäsittelyn synergia:Galvanointi- ja hiekkapuhallusprosessit suoritetaan erillisissä työpajoissa ristikontaminaation välttämiseksi, ja pinnoitteen paksuuden tasaisuus on ±5 μm.
Kapasiteetti, laatu ja toimitus
Vakaa toimitus ja laadun jäljitettävyys ovat ostopäätösten ytimessä. Olemme perustaneet kolmitasoisen tarkastusjärjestelmän "saapuvat materiaalit - prosessi - lähetys". Kaikki tiedot säilytetään tiedostossa 5 vuotta, ja CMM-tarkastusraportit voidaan hakea milloin tahansa:
- Tarkastusjakso:Ensimmäisen mittatarkastusraportin ja materiaalitodistuksen toimittaminen kestää 5–7 työpäivää (sisältäen vanhenemisen ja pintakäsittelyn).
- Joukkotoimitusaika:15-25 päivää (50-500 kpl tyypillinen valikoima), kapasiteetin joustavuus ±20 % tilausvaihteluihin.
- Tarkastuslaitteet:ZEISS Contura kolmiulotteiset koordinaatit (tarkkuus 2,5+0,002L mm), Mitutoyo-karheusmittari, pneumaattinen mittauslaite (sisäreiän online-tunnistus), kovuusmittari (Rockwell/Brinell).
- Toimitusstandardit:100 % täysikokoinen satunnainen tarkastus, avainten mitat tarkastetaan tiukasti AQL 0,65:n mukaisesti; pakkauksessa käytetään puisia laatikoita + kuivausainetta + ruosteenestokalvoa ruostumisen estämiseksi kuljetuksen tai pitkän matkan kuljetuksen aikana.
- DFM tukee:Ilmainen prosessitarkistus, joka osoittaa mahdolliset valuvirheiden riskialueet, suosittelee raudoitusasettelua, optimoi kiinnityssuunnitelmat ja pienentää kokeilu- ja virhekuluja.
Materiaalin valinta ja pintakäsittelyn vertailu
Erilaisissa työolosuhteissa karalaakerin istukan materiaalin ja pinnan yhdistelmä vaikuttaa suoraan käyttöikään ja huoltosykliin. Seuraava vertailu on suunnitteluviittaus. Lopullinen valinta on määritettävä nopeuden, kuormituksen ja ympäristön kosteuden perusteella:
| Vertaileva kohde | HT250 + Dacromet | QT450-10 + kova kromipinnoitus | HT250 + hiekkapuhallettu galvanoitu |
|---|---|---|---|
| vetolujuus | ≈250 MPa | ≥450 MPa | ≈250 MPa |
| Iskunvaimennus | Erinomainen (grafiittilevyrakenne) | Hyvä (iskuja vaimentava tyyny vaaditaan) | Erinomainen |
| Korroosionkestävyys | 850°C korkean lämpötilan kesto, suolasuihku 720h | Hapon ja alkalin kestävä, suolasuihku 480h, kulutusta kestävä | Yleistä, suolasuihku 120h, taloudellinen tyyppi |
| Tyypillisiä sovelluksia | Raskas kuorma, alhainen nopeus, korkea lämpötila työpaja | Suuri nopeus, raskas kuorma ja korkeat kulutuskestävyysvaatimukset | Keski- ja alhainen nopeus, kuiva ympäristö, kustannusherkkä |
| Vaikutus toimitusaikaan | Normaali 15-25 päivää | +3 päivää (jono) | Normaali 15-20 päivää |
Huomaa: Kovakromauksen jälkeen pinnan kovuus on HV800–1000 ja kitkakerroin pienennetään arvoon 0,1–0,15, mikä soveltuu karan usein käynnistämiseen ja pysäyttämiseen; Dacrometilla ei ole vetyhaurastumisen riskiä ja se sopii paremmin käytettäväksi kultateräsakselijärjestelmien kanssa.
FAQ
Voiko karalaakerin istukan sisäreikätoleranssi saavuttaa vakaasti h5-tason?
Voi. Käyttämällä 4-akselista sorvausta ja jyrsintää yhdistettynä kertakäyttöiseen puristuskäsittelyyn, sisäreiän koaksiaalisuus on säädetty arvoon ≤0,008 mm ja h5-laatu (kuten Φ60H5 +0,039/0mm) erän kelpoisuusaste on yli 99%. Ennen toimitusta pneumaattinen mittauslaite testataan yksitellen ja tiedot liitetään mukaan.
Vaikuttaako valurautaosien jännitystä lieventävä ikääntyminen toimitusaikaan?
Ei vaikutusta. Vanhenemisprosessi ajoitetaan karkean koneistuksen jälkeen ja ennen viimeistelytyöstöä, ja se ajoitetaan samanaikaisesti lämpökäsittelyn/pintakäsittelyn kanssa lisäämättä kalenteriaikaa; vain tilausvolyymin kasvaessa sitä voidaan lykätä 1-2 päivällä ja siitä ilmoitetaan etukäteen DFM-vaiheessa.
Tukeeko se ei-standardista mukauttamista ja piirustusten optimointia?
tukea. STEP/IGES/SolidWorks-tiedostot hyväksytään, ja insinööritiimi antaa palautetta DFM:n mielipiteistä 24 tunnin kuluessa, mukaan lukien seinän paksuuden tasapaino, valufile, vetokulma ja kiinnityspisteehdotukset. Piirustuksen optimoitu versio voidaan toimittaa ilmaiseksi.
Kuinka valita pintakäsittely? Onko olemassa vetyhaurastumisen vaaraa?
Dacromet- ja hiekkapuhallussinkitys ei aiheuta vetyhaurastumisen riskiä; Vetyhauraudenpoistokäsittely (200°C/2h) ja tarkastus vaaditaan kovakromauksen jälkeen. Jos akselijärjestelmä on valmistettu erittäin lujasta seosteräksestä, Dacromet tai hiekkapuhallus + epoksipinnoite on parempi, jotta vältetään vetyhaurastuminen, joka voi aiheuttaa karan rikkoutumisen.
Mikä on vähimmäistilausmäärä (MOQ) joukkotilauksille?
MOQ 1 kpl (vedostus), eräkoon suositellaan olevan ≥ 50 kappaletta muotin laimentamiseksi ja virheenkorjauskustannusten käsittelemiseksi; 100-500 kappaleen toimitusaika on vakaa 15-20 päivää, ≥500 kappaletta voidaan toimittaa useissa erissä, ja ensimmäinen näyteerä lähetetään vahvistettavaksi 7 päivän kuluessa.
Aloita karakotelon räätälöintiprojekti
Lähetä yrityssähköpostiisi 3D-piirustukset tai 2D-suunnittelupiirustukset, joissa kerrotaan materiaalit, määrä ja toimitusaika, niin vastaamme tarjouksella ja DFM:n lausunnolla 4 tunnin kuluessa. Tukee tarkastusta, vähentää massatuotannon riskejä ja tekee karalaatikon kokoonpanosta onnistuneen ensimmäisen kerran.



