





Teollisuusrobotin nivelen alennuskotelo on tarkkuusvaihteistojärjestelmän kantava ydinkomponentti, joka määrittää suoraan robotin toistuvan paikannustarkkuuden ja toiminnan vakauden. ShowyMetal tarjoaa räätälöityjä CNC-jyrsintäpalveluita 7075-alumiiniseokselle tai ruostumattomalle teräkselle. Viiden akselin samanaikaisen koneistuksen ja hienostuneen pintakäsittelyn avulla se toteuttaa planeettavaihteistoontelon integroidun tarkkuusvalun kotelon ja ulkoisen kiinnityslaipan sisällä, mikä tarjoaa robottivalmistajille rakenneosien tuen, jolla on korkea jäykkyys, kevyt paino ja vahva eräkonsistenssi.
Tekniset tiedot ja mukautusmahdollisuudet
Koska painonpudotus ja robottiliitosten lujuus ovat erinomaisia, tämän osan materiaalivalikoima on tehty pääasiassa ilmailuluokan 7075 alumiiniseoksesta, joka ottaa huomioon sekä keveyden että tärinänkestävyyden. Suureen kuormitukseen tai erityisiin korroosionestovaatimuksiin voidaan käyttää myös 316L ruostumatonta terästä tai 45# terästä. Käsittelymitat kattavat yleensä pituuden, leveyden ja syvyysalueen 50–500 mm, ja toleranssit ovat tiukasti valvottuja. Lineaarinen mittatoleranssi voi yleensä olla ± 0,01 mm, ja liitäntäpinnan karheutta säädetään Ra0,4 μm:n sisällä, mikä vähentää tehokkaasti vaihteiston välyksen aiheuttamaa siirtovirhettä.
- Materiaaliluokka:7075-T65 alumiiniseos, 304/316L ruostumaton teräs, 45# teräs, 42CrMo, tukee erilaisten teknisten muovien räätälöintiä.
- Käsittelyn koko:Kirjekuoren kokonaiskoko on 50-500 mm, ja erikoismuotoiset rakenteet voidaan räätälöidä täysin 3D-piirustusten mukaan.
- Toleranssistandardit:Normaali toleranssi on ±0,02 mm, ja tarkkuusliitospinta voi olla ± 0,01 mm.
- Pintakäsittely:Anodisointi (10-20μm), kova hapetus, hiekkapuhallus, mustaus, langanveto ja mikrokaarihapetus jne., ulkonäkö on naarmuuntumaton ja epäpuhtaudessa.
Sovellettavat toimialat ja tyypilliset sovellusskenaariot
Kuori on laajalti käytössä teollisessa robotin rungon valmistuksessa, älykkäissä logistiikkalajittelujärjestelmissä, automatisoiduissa lääketieteellisissä kuvantamislaitteissa ja huippuluokan puolijohdelaitteissa. Sen ydinarvo on nivelten monimutkaisten liikkeiden aiheuttaman kuoren muodonmuutosongelman ratkaiseminen. Sisähammaspyörän tukiakselin reiän ja ulkoisen laipan asemointipinnan viisiakselinen työstö saadaan päätökseen yhdellä kiinnityksellä, mikä vähentää moninkertaisen sijoituksen aiheuttamaa kumulatiivista virhettä ja parantaa supistimen toiminnan sujuvuutta. Ulkopinnan korkeakiiltoinen viimeistely tekee siitä myös korkealaatuisten automatisoitujen tuotantolinjojen visuaalisen kauneuden ja ruosteeneston tiukat vaatimukset.
Ydinprosessi- ja valmistuslaitteiden konfiguraatio
Tarkkuustyöstö perustuu laitteiden tarkkuuden ja prosessilogiikan yhteensovittamiseen. Valmistustiimi räätälöi prosessisuunnitelmat erilaisille kuorirakenteille tukeutuen 72 eri spesifikaation omaavaan CNC-laitteeseen. Supistuskoteloissa, joissa on useita avaruudellisia leikkauskohtia tai kulmikkaita akselin reikiä sisällä, on käytettävä viisiakselista työstökeskusta liitoksen leikkaamiseen. Työkalun sivureunat voivat sopia pallomaiseen ontelon seinään, jotta vältetään kuolleiden kulmien käsittely; pyörivien kappaleiden hallitsemissa rakenteissa käytetään CNC-keskityskonetta tai sorvaus-jyrsintäkonetyökalua sisä- ja ulkokehän synkroniseen sorvaukseen koaksiaalisuuden parantamiseksi. Ulkonäön laadunvalvonnan kannalta paikannukseen käytetään erityistä kiinnitystä. Sisäisten ominaisuuksien käsittelyn jälkeen ulkopinta käännetään ja käsitellään. Leikkausrataa ja karan nopeutta valvotaan tiukasti, jotta varmistetaan, että vaipan pinta on anodisoinnin jälkeen tasaisen korkeakiiltoinen ilman appelsiininkuorivaikutusta tai lastujen murskaamista.
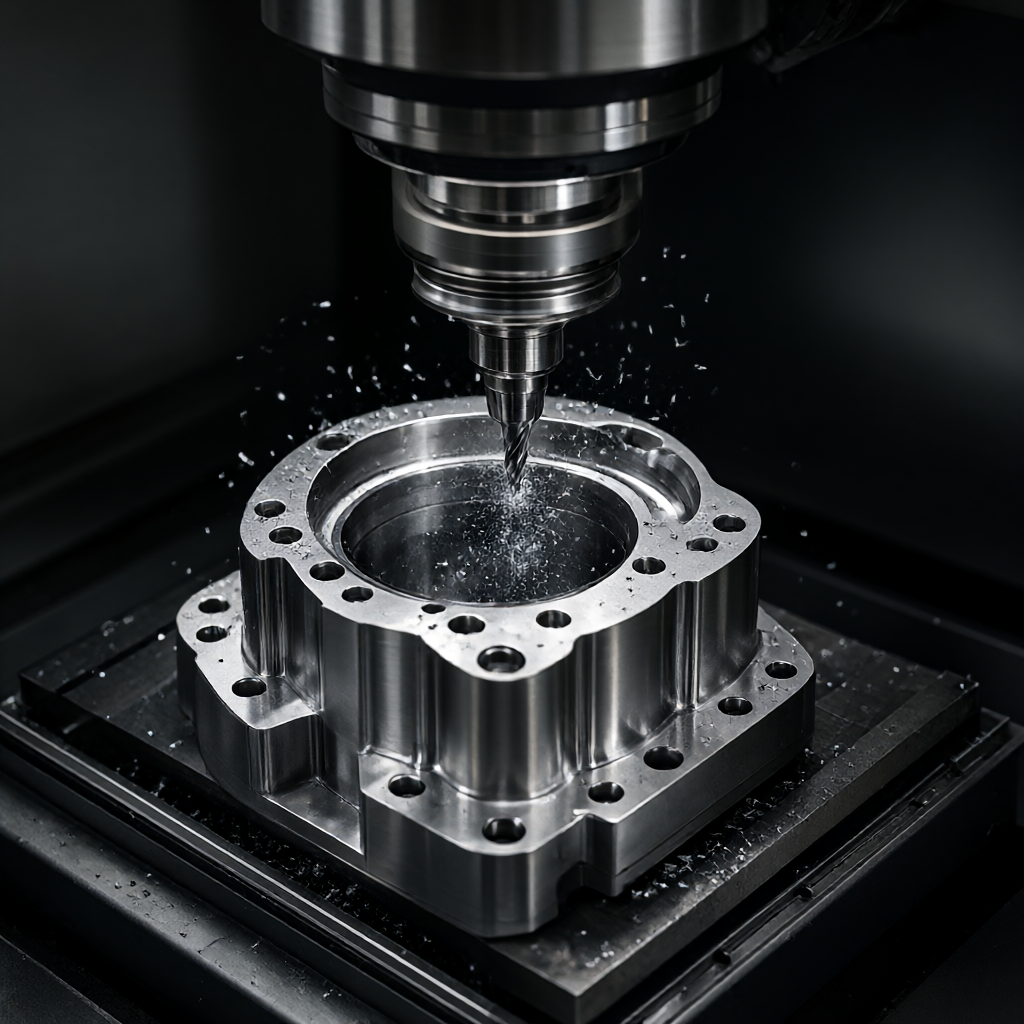
Ratkaisujen vertailu: viisiakselinen jyrsintä ja sorvaus-jyrsintä yhdistetty työstö
| Kontrasti mitat | Viiden akselin jyrsintä | Sorvauksen ja jyrsintä yhdistetty työstö |
|---|---|---|
| Sovellettavat osien ominaisuudet | Sisältää monimutkaisia erikoismuotoisia onteloita, kaltevia akselin reikiä ja pyörimättömiä pintarakenteita | Pääasiassa lieriömäinen pinta, vaatii yhden kiristyksen sisä-, ulko- ja päätyjyrsinnässä |
| Koaksiaalisuuden ohjaus | Riippuu kiinnittimen sijoituksesta ja vaatii tiukkaa suunnittelupohjaista muuntamista | Sorvaus ja jyrsintä on integroitu varmistamaan luonnollisesti korkea koaksiaalisuus akselin reiän ja ulkokehän välillä. |
| Käsittelyn tehokkuus | Toistuva työkalun vaihto, sopii yksittäisille osille, joilla on monimutkainen rakenne tai pienille ja keskikokoisille erille | Yksi työkalurivi suorittaa useita prosesseja, mikä lyhentää huomattavasti läpimenoaikaa |
| Ulkonäön laadunvalvonta | Monipuolinen leikkaus vaatii tiukkaa pintaleikkausjälkien hallintaa | Jatkuvalla sorvauksella pinnan viimeistely voi olla helpommin Ra0,4 μm tai enemmän. |
Tarkastusjärjestelmä ja erän toimitusaika
Laatu on tuotannon alaraja. Raakamateriaalien varastoinnista valmiiden tuotteiden kuljetukseen toteutetaan viisi tasoa. Saapuvan materiaalin tarkastuksessa käytetään spektrometriä materiaalin koostumuksen ja metallografian tarkistamiseen; Ensimmäisen artikkelin vahvistusvaiheen aikana insinöörit ja laaduntarkastajat tarkastavat yhdessä kolmiulotteiset koordinaattiraportit; prosessitarkastukset tarkastavat satunnaisesti avaimen akselin reikien syvyyden ja vastaavat mitat suhteellisesti; Ennen toimitusta suoritetaan täysimittainen tarkastus, jossa keskitytään optisten projektorien ja karheusmittareiden käyttämiseen pinnan laadun tarkistamiseen. Massatuotannon toimitusaikaa valvotaan yleensä 15-25 päivän sisällä, näytteenottojakso on lyhyt ja T&K-tiimi voi reagoida nopeasti suunnittelun muutoksiin. Tuotannon aikataulutusjärjestelmä voidaan joustavasti muokata vastaamaan asiakkaiden monitaajuisia projektisolmuja.
Usein kysytyt kysymykset (FAQ)
Mikä on supistimen kotelon tarkkuusliitospinnan toleranssi?
Viiden akselin työstökeskuksen ja korkean tarkkuuden kiinnittimen yhteistyön avulla liitospinnan mittatoleranssia säädetään yleensä ±0,01 mm:n sisällä, ja sylinterimäisyys ja koaksiaalisuus voidaan räätälöidä piirustusten erityisvaatimusten mukaan.
Kuinka varmistaa, että veitsen jälkiä ei jää kuoren sisällä olevan syvän ontelon käsittelyn jälkeen?
Alasjyrsintästrategia ja monipuoliset leikkaustyökalut yhdistettynä pienen leikkaussyvyyden ja suuren työkalun syötön strategiaan parantavat pinnan laatua ja varmistavat samalla jäykkyyden. Käsittelyn jälkeen vaikeasti työstettävät kuolleet kulmat hiotaan.
Kuinka kauan vedostusjakso yleensä kestää?
Perinteisellä rakenteellisella prototyyppityksellä on lyhyempi sykli. Prosessianalyysit ja koneistusjärjestelyt saadaan yleensä valmiiksi 3-5 työpäivässä ja 3D-mallin DFM-tarkistusraportti voidaan toimittaa 48 tunnissa.
Kuinka monta päivää massatuotannon läpimenoaika kestää?
Olemassa olevan 72 yksikön tuotantokapasiteetin perusteella suurten tilausten toimitus tapahtuu yleensä 15-25 päivässä rakenteellisesta monimutkaisuudesta ja pintakäsittelyprosessin vaatimuksista riippuen.
Voitko tarjota anodisoitua mustakäsittelyä 7075-alumiiniseokselle?
Se tukee tavanomaisia anodisointivärejä, kuten mustaa ja sotilaallista vihreää, ja kalvon paksuutta säädetään 10-20 μm:iin, mikä voi täyttää korroosionkestävyyden ja visuaalisen tasaisuuden vaatimukset ja voi tarjota värikorttien vertailun vahvistusta varten.
Hanki räätälöityjä ratkaisuja
Jos olet kehittämässä uuden sukupolven nivelsuojien koteloa tai kohtaat vaihtelua massatuotannon ulkonäön laadussa, voit lähettää piirustuksia tai 3D-malleja suunnittelutiimille. Tiettyjen rakenteellisten ominaisuuksien perusteella tarjoamme DFM-ehdotuksia, kuten parempia materiaalilaatuja, prosessireitin jakoa, työkalujen optimointia ja ulkonäön laadunvarmistusta, jotta voit lyhentää T&K-vahvistussykliä. Lähetä piirustukset heti tarkan arvion saamiseksi.



