





Työkalun käyttöikä ja työkalun vaihtotiheys alumiiniseoksen kolmiakselisessa koneistuksessa määräävät suoraan massatuotannon kokonaiskustannukset ja toimitusvakauden. Insinööreille ja ostajille, jotka käyttävät 6061, 6063, 5052 ja muita alumiiniseoksia CNC-jyrsinnässä, ei suinkaan riitä luottaa epämääräiseen kokemukseen siitä, kuinka kauan työkalu kestää; on laadittava kvantifioitavissa oleva työkalun vaihtomalli materiaalilaadun, leikkausparametrien, työkalun geometrian ja pintapinnoitteen perusteella. Tämä artikkeli tarjoaa täydellisen käytännön kehyksen vikamekanismista, parametrien optimoinnista, prosessien vertailusta hyväksymiskriteereihin, jotta voit hallita tarkasti yksiosaisten työkalujen kustannusten jakamista tuotannon ajoituksen ja tarjouksen aikana.
Alumiiniseoksen leikkausominaisuudet ja työkalun kulumisen tärkeimmät vikatilat
Materiaalin ominaisuuksien suora vaikutus leikkaustyökaluihin
Alumiiniseoksen lämmönjohtavuus on noin 150–200 W/(m·K), mikä on paljon korkeampi kuin teräsosien, mutta sillä on korkea leikkausplastisuus ja tartuntaalttius. 6061-T6:n kovuus on noin 95–105 HV ja 5052-H32:n noin 55–65 HV. Mitä pehmeämpi materiaali, sitä helpommin alumiinilastuja kertyy työkalun harapinnalle (BUE, Built-Up Edge). Kun BUE on muodostettu, se muuttaa todellista kallistuskulmaa, mikä johtaa mittapoikkeamiin ja pinnan karhentumiseen, jotka ovat yleisiä mittapoikkeamien syitä kolmiakselisessa koneistuksessa.
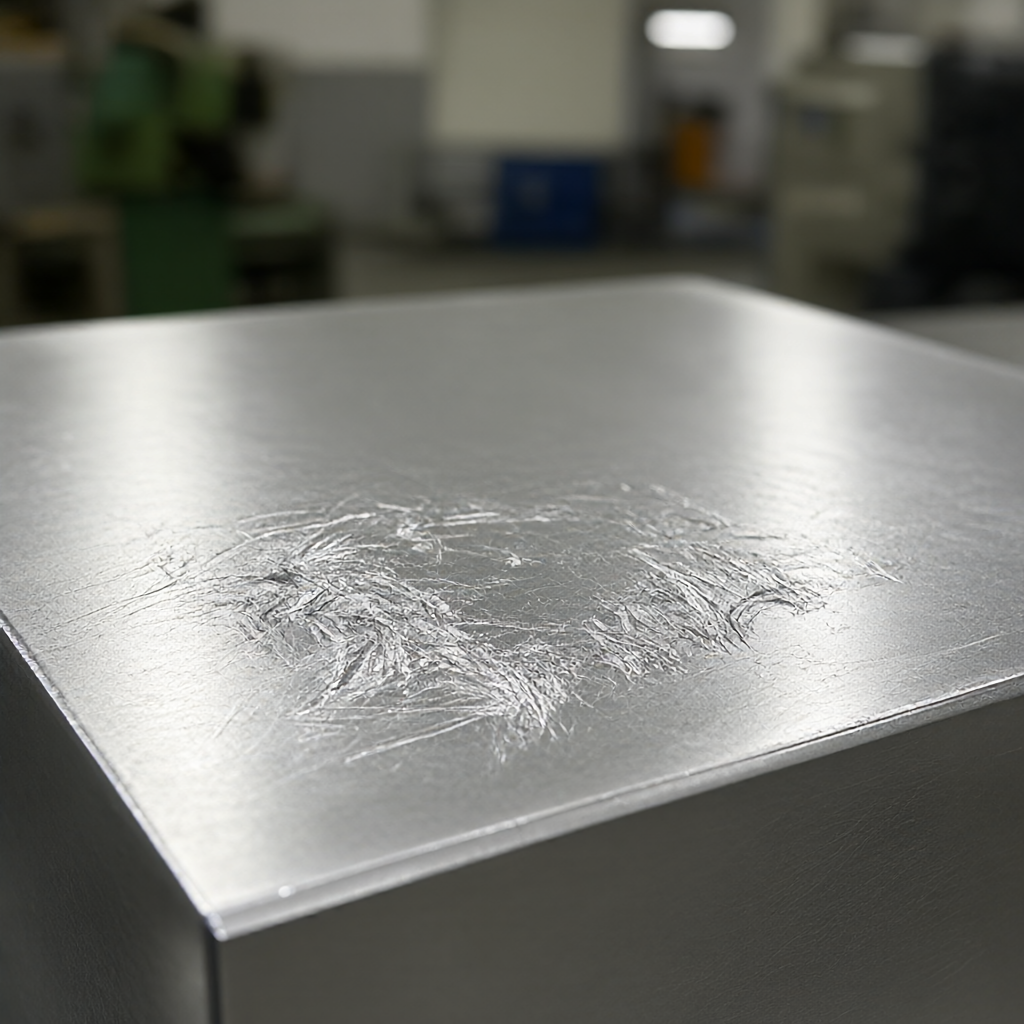
Jos korkean lämpötilan metalliseos- tai kovametallileikkaustyökalujen pinnoite on valittu väärin, alumiiniseoksen kitkapinnassa tapahtuu diffuusiokulumista. Tavalliset TiN-pinnoitteet toimivat kohtuullisen hyvin karkealla jyrsinnällä 6061, mutta viimeisteltäessä jyrsintämarginaalit alle 0,1 mm, pinnoittamattomat tai AlTiN-pinnoitetut kovametallin mikrohalkaisijajyrsimet ovat yleensä vakaampia. Vikatilat ovat yleensä kolmea tyyppiä:Rake face kuluminen (VB), kyljessä kuluminen (VB), haketus. Niiden joukossa kylkien kuluminen on keskeinen perusta työkalun vaihtoa arvioitaessa, eikä subjektiivinen tunne.
Miksi emme voi käyttää teräsosia alumiiniseosten peittämiseen?
Teräksen käsittely keskittyy kovametallin tai CBN:n kuumakovuuteen ja kulutuskestävyyteen, kun taas alumiiniseokset kiinnittävät enemmän huomiota työkalun "tarttumattomuuteen" ja lastunpoistokykyyn. Jos käytetään suurta karan nopeutta ja teräsosien suurta syöttöstrategiaa, alumiinilastut kiertyvät helposti työkalun kaulan ympärille, mikä lisää tärinää ja lisää halkeamisriskiä. Siksi alumiiniseosten kolmiakselisessa työstössä työkalun käyttöiän hallinta on mallinnettava erikseen, eikä teräsosien standardeja voida suoraan siirtää.
Keskeiset prosessiparametrit, jotka vaikuttavat työkalun käyttöikään
Leikkuunopeus ja rehuvaihto
Koneistettaessa 6061-alumiinia kovametallijyrsimällä yleisesti suositeltu leikkausnopeus Vc on välillä 300–500 m/min. Jokaista Vc:n 50 m/min lisäystä kohden työkalun käyttöikä lyhenee noin 30–40 % Taylorin kaavan mukaan. Syöttöä fz rajoittaa työkalun hampaiden lukumäärä: 3-hampaiselle D10-työkalulle, jos fz on asetettu arvoon 0,15 mm/z, karan nopeus on muutettava Vc:llä. Käytä karkeajyrsinnän aikana suurta radiaalista lastuamissyvyyttä (80 %–100 % D:stä) ja kohtalaista aksiaalista lastuamissyvyyttä (2D–4D), jotta työkalun reunan lämpötila pysyy vakaana; Hienojyrsinnässä lastuamissyvyyttä tulee pienentää 20–30 prosenttiin D:stä pinnan viimeistelyn parantamiseksi ja työkalun käyttöiän pidentämiseksi.
Keskeiset periaatteet:Pidä syöttö hammasta kohti fz välillä 0,1–0,25 mm/z, jotta vältytään siltä, että liian pieni fz saa terän "auramaan" työkappaleen pinnalla leikkauksen sijaan, mikä nopeuttaa kylkien kulumista. Jos kolmiakselisten segmenttien käyttöikä lasketaan erikseen 5- tai 4-akselisella vivustolla, leikkausaika vivustokäytön aikana on eliminoitava, muuten käyttöikätilastot vääristyvät.
Jäähdytys- ja voitelustrategiat
Alumiiniseoksen käsittelyssä käytetään yleensä minimimäärävoitelua (MQL) tai kuivaleikkausta. Vesiliukoiset leikkausnesteet voivat aiheuttaa alumiinilastujen laajenemista, vaikeuttaa lastun poistamista ja helposti syövyttää työkappaletta. Käytettäessä MQL:a suositellaan 5–8 baarin suuttimen painetta leikkuualueen tarkan peittämiseksi. Jos työkappale on ohutseinämäinen osa tai helposti muotoutuva rakenne, riittämätön jäähdytys johtaa termiseen muodonmuutokseen, joka johtaa epävakaisiin mittapoikkeamiin ja lyhentää välillisesti työkalun tehollista käyttöikää - koska käyttäjä pysähtyy usein mittaamaan ja täydentämään työkalua.
Työkalun geometria ja pinnoitteen valinta
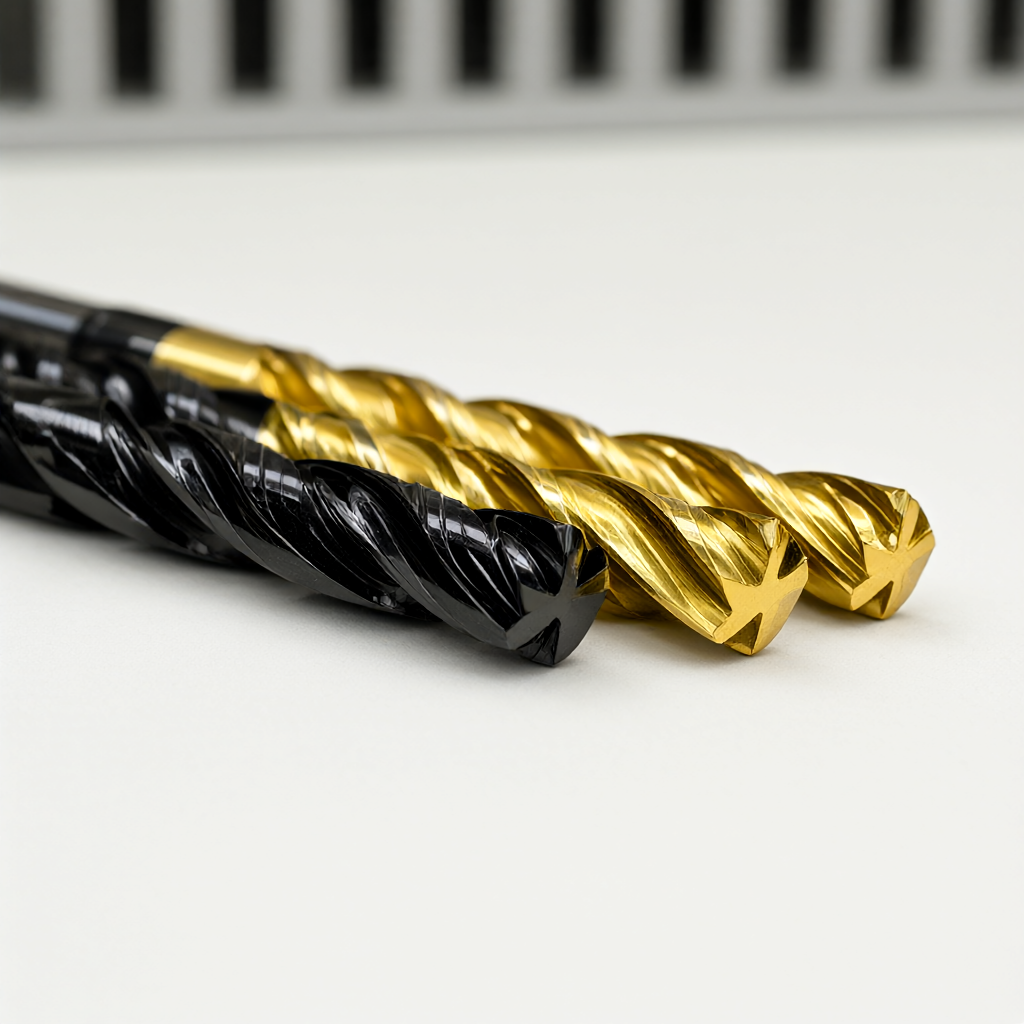
Positiivisen kallistuskulman (12°–20°) työkalu soveltuu puhtaaseen jyrsintään ja tasaiseen lastunpoistoon; negatiivinen kaltevuuskulma parantaa reunan lujuutta ja soveltuu keskeytysleikkaukseen. Pinnoitteen osalta DLC-pinnoitteella (timanttimainen hiili) on alhainen kitkakerroin alumiinin käsittelyssä ja se vähentää merkittävästi BUE:ta; AlTiN-pinnoitteella on korkeampi kovuus ja se soveltuu piitä sisältäville alumiiniseoksille (kuten A380). Kun pinnoitteen eheys irtoaa, paikallinen lämpötila nousee jyrkästi ja käyttöikä lyhenee dramaattisesti. Siksi leikkuutyökalujen pinnoitteen tarttuvuus on tarkastettava ennen varastointia.
Työkalunvaihtotaajuuden laskenta ja tuotannon ajoitusmalli kolmiakselisessa koneistuksessa
Luo työkalun käyttöiän tietokanta
Työkalujen muutosten tiheyttä ei pidä arvailla, vaan sen tulee perustua historiallisiin tietoihin. On suositeltavaa laatia käyttöikätaulukko, joka perustuu "materiaalilaatu × työkalumalli × tyypilliset työolosuhteet". Esimerkiksi: 6061-T6, 3-hampainen D10 kovametallijyrsin, Vc 400 m/min, fz 0,18 mm/z, karkea jyrsintä, mitattu keskimääräinen käyttöikä 45-55 kappaletta. Näiden tietojen on katettava ensimmäisen kappaleen, keskierän ja viimeisen kappaleen kolme koeleikkauksen vaihetta, ja mediaania käytetään tuotannon ajoituksen perustana.
Otettu käyttöön tuotannon ajoituksen aikanaVarmuuskerroin 0,8: Jos arvioitu käyttöikä on 50 kappaletta, työkalun vaihtotarkastus järjestetään 40 käsitellyn kappaleen välein. Tämä estää viimeistä kappaletta romuttamasta työkalun ylityksen vuoksi jättäen puskurin toimitusta varten. Tilauksissa, joiden eräkoko on yli 1 000 kappaletta, 200 kappaleen välein perustetaan täysikokoinen työkalun tarkastussolmu (mukaan lukien kyljen kulumismittaus).
Työkalun kulumisen arviointikriteerit
Työkalun vaihtoa ei voida arvioida pelkästään "ääni kovenee" tai "pinta muuttuu valkoiseksi" perusteella. Määrälliset standardit ovat seuraavat:
- Sivukuluma VB ≤ 0,2 mm: jatka käyttöä ja tarkista 50 kappaleen välein.
- VB 0,2–0,3 mm: Heikkokäyttöinen, vain puoliviimeistely ennen viimeistelyä jyrsintä sallittu, ei loppupintakäyttöön.
- VB ≥ 0,3 mm tai halkeilua: hävitä se välittömästi, eikä sen uudelleentyöstäminen ja sen jälkeen käyttö kriittisillä mitoilla olevilla pinnoilla ole kielletty.
- Pinnan karheus Ra ylittää piirustuksen ylärajan (esim. heikkeneminen arvosta Ra0.8 arvoon Ra1.2): Vaikka VB ei ylittäisikään standardia, työkalu tulee vaihtaa, koska mikroskooppinen adheesio on vaikuttanut ulkonäköön.
Eri työkaluratkaisujen vertailu alumiiniseosten kolmiakselisessa työstyksessä
Mallia valittaessa on löydettävä tasapaino pitkäikäisyyden, kustannusten ja käsittelyn laadun välillä. Seuraavassa on vertailu kahdesta tyypillisestä ratkaisusta, jotka sopivat 6061 alumiiniosien massatuotantoon:
| Kontrasti mitat | Vaihtoehto A: Karbidi + DLC-pinnoite, 3 hammasta positiivinen kallistuskulma | Vaihtoehto B: Pikateräs + pinnoittamaton, 4 hammasta negatiivinen kallistuskulma |
|---|---|---|
| Soveltuvat materiaalit | 6061, 7075, A380 ja muut yleiset alumiinia ja piitä sisältävät seokset | 5052, 1050 ja muut puhdasta alumiinia tai pehmeää alumiinia, heikkolujuus rakenneosat |
| Tyypillinen käyttöikä (6061 karkea jyrsintä) | Leikkuupituus 800–1500 m tai 300–600 kappaletta | Leikkuupituus 200–400 m tai 80–150 kappaletta |
| Kustannusten jakaminen työkalua kohden | Alempi (pitkä käyttöikä, noin 0,15–0,3 yuania/kpl poiston jälkeen) | Korkeampi (lyhyt käyttöikä, noin 0,4–0,8 yuania/yksikkö poiston jälkeen) |
| Pintalaadun yläraja | Ra0,4–0,8 μm, ei helposti tarttuva, erittäin konsistenssi | Ra0,8–1,6 μm, altis BUE:lle, vaatii jatkuvaa puhdistusta |
| Työkalun vaihtotaajuuden vaikutus | Katsastus 200 kappaleen välein, minimaaliset seisokit | Tarkasta 50 kappaleen välein, mikä häiritsee erätahtia |
| Ehdotuksia sovellettavista skenaarioista | Tilaukset suurilla määrillä, korkeat ulkonäkövaatimukset ja tiukat toimitusajat | Pienimääräiset, ei-ulkonäköiset, kustannusherkät sisäiset komponentit |
Jos tilaus vaatii Ra0,4 μm ja eräkoko ylittää 500 kappaletta, vaihtoehto A on parempi kokonaiskustannusten ja ulkonäön johdonmukaisuuden kannalta; jos kyseessä on prototyyppikoetuotanto tai sisäinen rakenneosa, vaihtoehto B hyväksyy työkalujen vaihtamisen tiheämmin vastineeksi työkalujen hankintakustannusten alenemisesta. Sekakäyttöstrategiat (B karkealla jyrsimällä, A hienojyrsimällä) ovat myös yleisiä optimointimenetelmiä, mutta luovutusprosessin mittavaraa on valvottava tarkasti.
Keskeiset kohdat työkalun tasaisuuden valvonnassa ja hyväksymisessä massatuotannossa
Prosessin tarkastus ja ensimmäinen artikkelin vahvistus
Kun työkalun vaihtotiheys on suuri, suurin riski on "työkalun uudelleenkalibroinnin epäonnistuminen työkalun vaihdon jälkeen", mikä johtaa työkalun Z-suunnan poikkeamaan. Jokaisen työkalun vaihdon jälkeen on suoritettava Z-akselin työkalupalkin kalibrointi ja virhe tarkistetaan ±0,02 mm:n tarkkuudella. Ensimmäisen artikkelin vahvistusprosessin on sisällettävä: työkalun kulumisen visuaalinen tarkastus, pinnan karheuden Ra mittaus (siirrettävää karheusmittaria suositellaan, ja kolmen pisteen mittausten keskiarvo otetaan) ja avainmittojen kolmen koordinaatin näytteenottotarkastus. Jos ensimmäisen kappaleen Ra tai koko on toleranssin ulkopuolella, on tarpeen tarkistaa, onko työkalun käyttöikä saavuttanut kriittisen tai jäähdytysvian.
Täydellinen lähetystarkastus ja laadun jäljitettävyys
Ulkonäköosien osalta työkalun kulumisesta johtuvaa mikroskooppista karhentumista on vaikea havaita paljaalla silmällä, mutta se näkyy "appelsiininkuorena" tai värierona ruiskutuksen tai anodisoinnin jälkeen. Siksi on välttämätöntä suorittaa 100-prosenttinen tarkastus tärkeimpien ulkoasun pintojen kiillolle tai karheudelle ennen toimitusta. Luo työkaluerän jäljitysjärjestelmä: jokaisella työkalulla on luotettava koodi, joka tallentaa sen leikkauspituuden, vaihtoajan ja vastaavan työkappaleerän. Kun asiakkaat valittavat pintavioista, työkaluerä ja kulumistila voidaan paikantaa nopeasti, jotta koko erää ei romuteta.
Yleinen vikojen välttämisluettelo
- Työkalun passivointi: Tarkista leikkuureuna satunnaisesti metallografisella mikroskoopilla ennen varastointia. Työkalut, joiden passivointisäde on yli 10 μm, tulee kiillottaa tai romuttaa.
- Pinnoitteen kuoriminen: Veitsiä kuljetettaessa ja varastoitaessa ne tulee asettaa pystysuoraan, jotta ne eivät törmää toisiinsa. käytä imukuppeja neulankärkisten pihtien sijaan käsitellessäsi.
- Lastunpoisto on tukossa: alumiinilastut sotkeutuvat helposti. Puhalla lastut automaattisesti 20 kappaleen välein tai lisää veitsen nostotoiminto ohjelmaan.
- Työkalun asetuspoikkeama: Työstökoneen Z-suunnan lämpövirhe on kompensoitava 30 minuutin lämpenemisen jälkeen. Työkalun asettaminen uudelleen työkalun vaihdon jälkeen voi poistaa 90 % Z-suunnan poikkeamasta.
FAQ: Usein kysyttyjä kysymyksiä työkalun käyttöiästä alumiiniseosten kolmiakselisessa työstyksessä
Kuinka usein työkalut on vaihdettava alumiiniseoksia prosessoitaessa?
Kiinteää aikaa ei ole, se on arvioitava leikkauspituuden tai kappalemäärän mukaan. Yleensä kovametallityökalun kylkien kuluminen on 0,2–0,3 mm tai työkalu tulee vaihtaa 300–500 koneistetun kappaleen välein (riippuen Vc:stä ja fz:stä). On suositeltavaa laatia elinikätaulukko ja ajoittaa tuotanto turvakertoimen 0,8 mukaan.
Kuinka kauan DLC-pinnoitettu työkalu kestää kuin tavallinen pinnoite?
6061-hienojyrsinnässä DLC-pinnoitteen käyttöikä on yleensä 30–50 % pidempi kuin tavallisen TiN-pinnoitteen alhaisen kitkakertoimen ja vahvan adheesionestonsa ansiosta. Hinta on kuitenkin suhteellisen korkea, joten päätökset on tehtävä kappalekohtaisen kustannusallokoinnin perusteella eikä pelkästään työkalun yksikköhinnan perusteella.
Työkalun vaihtotiheys on liian korkea, mikä johtaa toimitusviiveisiin. Miten optimoida?
Tarkista ensin, ylittääkö Vc/fz työkalun suositellun alueen; toiseksi varmista, onko jäähdytys tehokas; Lopuksi harkitse "karkea ja hienojakoinen" -strategian omaksumista käyttämällä halpaa nopeaa terästä kulutusta kestävässä karkeassa jyrsintäosassa ja korkean suorituskyvyn kovametallia hienossa jyrsintäosassa, jotta kokonaisrytmi on vakaampi.
Kuinka nopeasti määrittää, onko työkalu kulunut rajan yli?
Yksinkertaisin menetelmä: mittaa kyljen kuluminen VB (mikroskooppi tai kulumismittari); nopeampi menetelmä: käsittele 3 näytettä, mittaa Ra ja kriittiset mitat. Jos Ra heikkenee yli 0,2 μm tai koko ylittää toleranssin 50 %, vaihda työkalu välittömästi. Ei ole suositeltavaa arvioida pelkän leikkaustuntuman perusteella.
Miten työkalun kestotietoja käytetään tarjouksiin ja DFM-suosituksiin?
Sisällytä tarjousmalliin yhden työkalun jaetut kustannukset (työkalun kokonaishinta ÷ käyttöisien lukumäärä). DFM-vaihe suosittelee vaihtamaan lyhyen työkalun käyttöiän omaavat ominaisuudet (kuten syvät ontelot, halkaisijaltaan pieni sisäjyrsintä) helposti työstettäviin rakenteisiin tai suosittelemaan, että asiakkaat hyväksyvät korkeammat Ra-arvot kustannusten ja toimitusajan tasapainottamiseksi.
Päätelmät ja toimintasuositukset
Alumiinilejeeringin kolmiakselisen koneistuksen työkalun käyttöiän hallinta on pohjimmiltaan neliulotteinen yhteistyö "parametri × työkalu × prosessi × data". Vain vaihtamalla työkalun "kokemukseen perustuvasta" "tietoon perustuvaksi" voimme vähentää yksikkökustannuksia ja vakauttaa toimitusaikaa ulkonäön laadusta tinkimättä. Jos olet arvioimassa uuden alumiiniosien massatuotantosuunnitelman työkalukustannuksia ja ulkonäköriskiä, voit lähettää meille piirustukset ja eräkoon. Varsinaisen 72 CNC-laitteen käsittelytietokannan perusteella tarjoamme kohdennettuja työkalun valintaehdotuksia ja käyttöiän ennusteita ja teemme yhteistyötä DFM-optimoinnin kanssa varmistaaksemme, että erän konsistenssi ja ulkonäön laatu ovat ennustettavissa olevien rajojen sisällä. Voit lähettää 2D/3D-piirustuksia saadaksesi yksityiskohtaisen tarjouksen, joka sisältää työkalun jakokustannukset.



