





Tarkkuusvalmistuksen alalla,Kolmiakseliset CNC-työstötoleranssitSe on ydinindikaattori, joka määrittää, voiko osa läpäistä kokoonpano- ja toimintatestaukset. Insinöörien ja hankintojen kannalta ISO 2768 -oletustoleranssien ja IT-luokkajärjestelmän ymmärtäminen voi vähentää merkittävästi yrityksen ja erehdyksen kustannuksia. Kolmiakselinen jyrsintä voi yleensä saavuttaa yleiset toleranssit ±0,05 mm - ±0,1 mm. Hyvin kontrolloiduissa olosuhteissa, tarkkuuskiinnitysten ja online-tarkastuksen avulla korkea tarkkuusvaatimus ±0,01 mm voidaan saavuttaa vakaasti. Tuotantokäytäntöön perustuen tässä artikkelissa selitetään yksityiskohtaisesti kolmiakseliset CNC-toleranssistandardit, vaikuttavat tekijät ja hyväksymismenetelmät, joiden avulla voit välttää prosessointiriskit suunnitteluvaiheessa.
Kolmiakselisen CNC-työstön toleranssiluokkajärjestelmän analyysi
Mitä pienempi toleranssi, sen parempi. Liian tiukat toleranssit lisäävät merkittävästi käsittelykustannuksia ja romun määrää. Toimialastandardit viittaavat yleensä ISO 286-1 tai GB/T 1804 luokitteluun. Kolmiakselisessa CNC-jyrsinnässä yhteiset toleranssialueet jaetaan seuraavasti:
- Luokka IT12 (löysä toleranssi): Soveltuu rakenneosiin tai yhteensopimattomille pinnoille, lineaarista mittavirhettä säädetään yleensä ±0,5 mm:n sisällä.
- IT9-IT10 luokka (keskimääräinen toleranssi): Kolmiakselisen CNC:n oletuskäsittelykykyalue. Lineaarinen mittatoleranssi on enimmäkseen noin ±0,1 mm, mikä sopii useimpiin mekaanisiin liittimiin.
- IT7-taso (tarkkuustoleranssi): Vaatii tarkkuuskiinnikkeiden ja työkalun kompensoinnin, lineaarinen toleranssi voi olla ±0,05 mm tai tiukempi, ja sitä käytetään usein pintojen ja peruspistepintojen yhdistämiseen.
- IT6-taso ja alle (suuri tarkkuus): Lähes ±0,01 mm:n tasoa, vaatii vakiolämpötilan työpajoja, esisäädettyjä työkaluja ja toistuvia mittatarkastuksia, sopii tärkeimpiin rakenneosiin ilmailu- ja lääketieteellisissä sovelluksissa.
On huomattava, että kolmiakselinen CNC-työstö kohdistuu pääasiassa kolmeen lineaariseen suuntaan X, Y ja Z. Jos kappaleessa on geometrisia toleransseja, kuten kaltevuus, kaaren muoto tai pystysuuntaisuus, ohjausvaikeus on suurempi kuin lineaaristen mittojen, ja geometriset toleranssivaatimukset (GD&T) on merkittävä erikseen.
Lämpömuodonmuutosten hallinta
Leikkauslämpö saa työkappaleen ja työstökoneen ohjaimet laajenemaan. Kesällä tai jatkuvassa nopeassa leikkauksessa lämpömuodonmuutos voi olla 0,01–0,02 mm. Tarkkuusosien käsittelyssä on suositeltavaa järjestää riittävä 2-4 tunnin jäähdytysaika tai tehdä lopullinen viimeistely vakiolämpötilassa (20±1°C).
Materiaalin ominaisuudet ja leikkausparametrit
Eri materiaaleilla on erilainen leikkausvastus. Esimerkiksi alumiiniseoksella on pieni leikkausvoima, pieni muodonmuutos ja helppo hallita toleransseja; kun taas ruostumattomassa 304-teräksessä on kova leikkauskarkaisu, työkalujen nopea kuluminen ja suhteellisen suuret toleranssivaihtelut. Pyörimisnopeuden ja syöttönopeuden kohtuullinen valinta työkalun terävyyden ylläpitämiseksi on vakaan toleranssin perusta.
Kolmiakselisten CNC-toleranssiominaisuuksien vertailu yleisille materiaaleille
Eri materiaalit vaikuttavat merkittävästi toleranssien saavuttamisen vaikeuteen. Seuraavassa taulukossa luetellaan yleisten materiaalien yleinen toleranssi ja suositeltu pinnan karheus kolmiakselisessa CNC-työstössä vertailua varten suunnitteluvaiheessa:
| Materiaaliluokka | |||
|---|---|---|---|
| 6061 alumiiniseos | |||
| ±0,03 mm | Suuri lujuus, työkalu kuluu nopeasti ja vaatii säännöllistä työkalun vaihtoa. | ||
| ±0,02 mm | Ra 0,8 μm | Materiaali imee kosteutta ja muotoutuu, ja sitä on säilytettävä tasaisessa lämpötilassa ja kosteudessa 24 tuntia ennen käsittelyä. |
Jos toleranssivaatimukset ovat tiukemmat kuin taulukon tavanomaiset arvot, on suositeltavaa merkitä selkeästi "tarkkuustyöstö" tai määritellä geometrinen toleranssi piirustukseen ja varmistaa prosessointitehtaalta etukäteen, onko tarpeen käyttää viisiakselista vivustoa tai sorvaus-jyrsintäkomposiittitekniikkaa.
Kolmiakselinen CNC-työstön toleranssin tunnistusmenetelmä
Toleranssien täyttymisen on perustuttava jäljitettäviin mittaustietoihin. Yleisiä havaitsemismenetelmiä ovat:
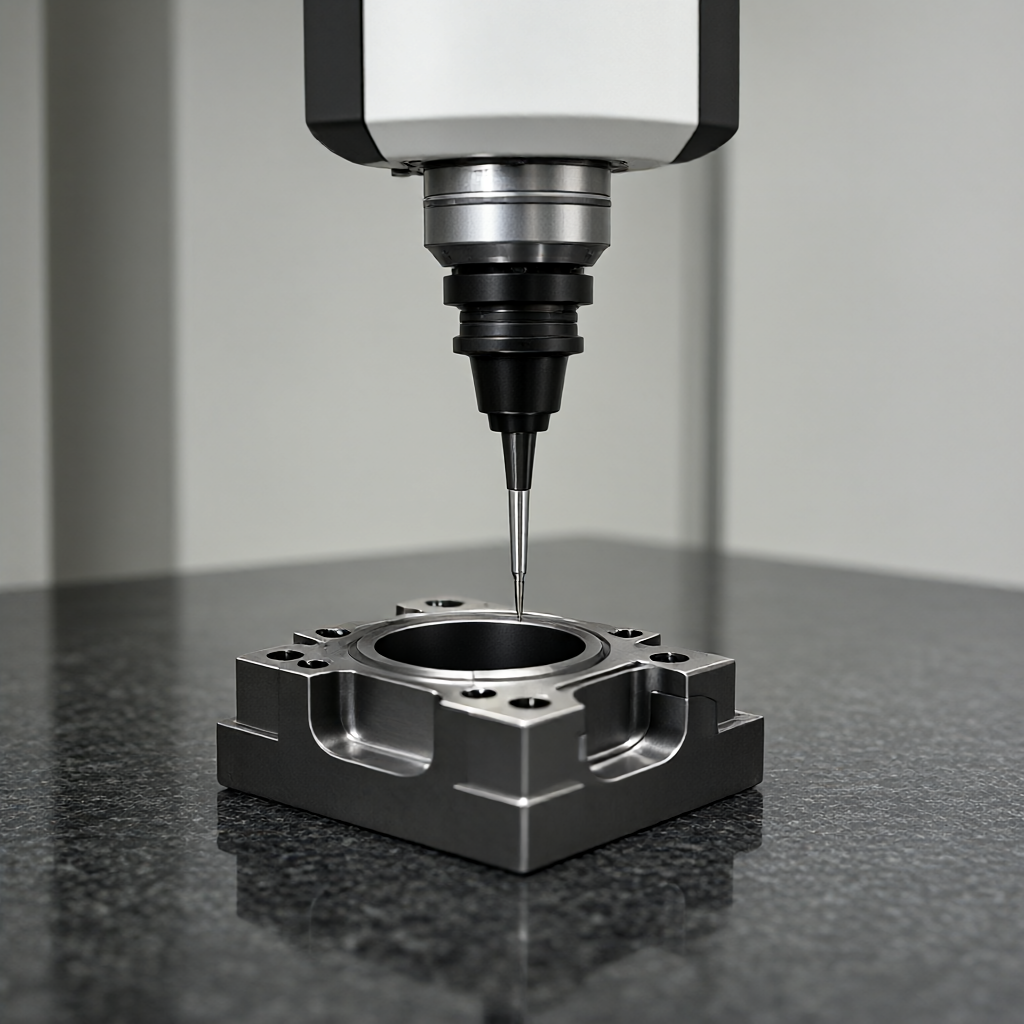
- Koordinaattimittauskone (CMM): Tarkkuus voi olla ± 0,002 mm, mikä on kultainen standardi tarkkuusosien hyväksymiselle. Soveltuu monimutkaisten geometristen toleranssien, kuten tasaisuuden ja koaksiaalisuuden, havaitsemiseen.
- : Kosketukseton mittaus, sopii hauraille materiaaleille tai ohutseinäisille osille kosketusvoiman aiheuttamien mittavirheiden välttämiseksi.
- Korkeusmittari ja jarrusatula: Perinteinen mittatarkastus, tarkkuus ±0,01 mm, on kalibroitava vakiolohkolla, ja se soveltuu vain suurten tavallisten osien satunnaiseen tarkastukseen.
Massatuotannossa on suositeltavaa toteuttaa kolmitasoinen valvonta "ensimmäisen tuotteen täysikokoinen tarkastus + prosessin tarkastus + lähetyksen näytteenottotarkastus". CMM:n on tarkastettava ensimmäinen kappale täysin ennen kuin myöhempää käsittelyä voidaan suorittaa systemaattisten virheiden välttämiseksi.
Suunnittelu- ja merkintäspesifikaatiot kolmiakselisille CNC-toleranssistandardeille
Epäsäännölliset merkinnät piirustuksissa ovat suurin syy liiallisiin toleransseihin ja kohonneisiin viestintäkustannuksiin. Seuraavia kohtia on noudatettava:
Määritä oletustoleranssitasot: Jos erityistä toleranssia ei ole merkitty, oletusstandardi (kuten GB/T 1804-m tai ISO 2768-m) on ilmoitettava piirustuksen otsikkorivillä, jotta vältytään oletusarvoisen "yleisen keskitoleranssin" mukaiselta käsittelyltä, joka johtaisi liian löysään istuvuuteen.
Avainten mitat on merkitty yksitellen: Avainmittojen, kuten liitospintojen, tapin reikien ja tiivistyspintojen kohdalla, toleranssialueet on merkittävä erikseen (kuten Ø20 H7, Ø20 k6), eikä oletustoleransseihin voi luottaa. Asennustoleranssit on laskettava GB/T 1800 -standardin mukaisesti, jotta varmistetaan, että vähimmäisrako tai häiriö täyttää toiminnalliset vaatimukset.
Geometrisen toleranssin (GD&T) huomautus: Kolmiakselinen CNC hallitsee hyvin lineaarisia mittoja, mutta hallitsee heikosti geometrisia toleransseja, kuten sijaintia ja pyöreyttä. Esimerkiksi kahden reiän koaksiaalisuusvaatimus on 0,05 mm. Pelkästään kunkin reiän lineaarisen toleranssin säätäminen ei voi varmistaa, että koaksiaalisuusviite on merkittävä erikseen.
Vältä tiukkoja toleransseja: ±0,01 mm:n merkitseminen ei-sopivalle pinnalle ja ei-tiivistävälle pinnalle on merkityksetöntä ja lisää merkittävästi käsittelyaikaa ja romun määrää. "Toiminta ensin, taloudellinen ja kohtuullinen" -periaatteen mukaisesti ei-kriittiset mitat ovat ±0,1 mm tai jopa leveämpiä.
Kolmiakselinen CNC-toleranssipoikkeamien tutkimus ja optimointistrategia
Kun massatuotannon toleranssit poikkeavat edelleen standardista, tee vianetsintä seuraavan logiikan mukaisesti:
- Työkalun tilan tarkistus: Mittaa työkalun todellinen halkaisija kulumisen jälkeen ja päivitä työkalun kompensointiparametrit. Kovametallityökaluille luodaan työkalun käyttöiän hallintatili, ja työkalun vaihto tai korjaus on pakollinen 100 käsitellyn kappaleen välein.
- Optimoitu kiinnitysmenetelmä: Ohutseinämäisille osille, käytä vähän jännittyneitä kiinnitysmenetelmiä (kuten pneumaattisia puristimia, sienityynyjä), löysää puristimet ja odota 5-10 minuuttia ennen viimeistelyä, jotta työkappale palautuu elastisesti ennen viimeistelyä.
- Lämpömuodonmuutoksen kompensointi: Tallenna mittamuutossäännöt eri ympäristön lämpötiloissa ja luo lämpökompensointimalli. Anna työstettävän kappaleen levätä tasaisessa lämpötilassa vähintään 2 tuntia ennen viimeistelyä.
- Ohjelman ja prosessin säädöt: Vähennä jälkileikkauksen määrää viimeistelyä varten (suositus 0,1–0,2 mm) ja pienennä syöttönopeutta pinnan laadun ja mittavakauden parantamiseksi. Syvien onteloiden osien leikkausjärjestys on järjestettävä järkevästi, jotta vältetään jännityskeskittymän aiheuttama vääntyminen.
Voi. Vakiolämpötilaisessa työpajassa tarkkuuskiinnitysten ja online-tarkastuksen avulla kolmiakselinen CNC voi saavuttaa erittäin tarkan ±0,01 mm:n toleranssin. On kuitenkin huomattava, että tämä tarkkuus on herkkä työkalun kulumiselle ja termiselle muodonmuutokselle, joten tarkastustiheyttä ja työkalun käyttöiän hallintaa on lisättävä.
Päätelmät ja toimintasuositukset
Kolmiakseliset CNC-työstön toleranssistandardit eivät ole yksittäisiä teknisiä parametreja, vaan järjestelmällistä suunnittelun, teknologian, materiaalien ja testauksen suunnittelua. IT-laatujärjestelmän ymmärtäminen, materiaaliominaisuuksien hallitseminen ja piirustusmerkintöjen standardointi ovat avaimia toleranssikustannusten hallinnassa ja laadun varmistamisessa. Jos sinulla on tarkkuusosien käsittelytarpeita, voit tutustua pintakäsittelyohjeisiimme ja toleranssinvalvontaprosessiimme. Tervetuloa lähettämään piirustuksia ja teknisiä tietoja, ja insinööritiimimme tarjoaa DFM-ehdotuksia ja yksityiskohtaisia tarjouksia 24 tunnin sisällä auttaakseen sinua optimoimaan suunnittelusi ja toimittamaan nopeasti erittäin tarkkoja osia.



