





Robottiliitosten alumiiniseosmateriaalin valinnan mekaniikka ja vikarajat
Yhteistyörobottien, kuusiakselisten robottikäsivarsien ja raskaiden supistuskoteloiden suunnittelussa alumiiniseosten valinta liitoksiin määrää suoraan koko koneen käyttöiän ja rytmin vakauden. Valikossa ei voi tarkastella vain myötörajaa, vaan on otettava kokonaisvaltaisesti huomioon väsymisraja, virumisvastus, hitsauksen muodonmuutosten hallinta ja pintakäsittelyn liimauslujuus. Kun monet insinöörit valitsevat alun perin alumiinin 6061 tai 7075, he usein jättävät huomioimatta jännityksen keskittymisvaikutuksen dynaamisissa kuormissa, mikä johtaa mikrohalkeamiin pallomaisessa laakerin istukan reiässä 100 000 käyttökerran jälkeen. Oikea lähestymistapa on laskea sallittu jännitys liitoksen suurimman työskentelysäteen, huippuvääntömomentin ja iskukuormituksen perusteella ja sovittaa sitten materiaalin laatu ja lämpökäsittelyn tila.
Nopeissa edestakaisissa nivelvarsissa alumiiniseoksen painonpudotusedut ovat merkittäviä. Teräsliitoksiin verrattuna alumiiniseoksen painoa on vähennetty 60–70%, mikä voi vähentää huomattavasti käyttömoottorin inertiaa ja parantaa vastenopeutta. Alumiinin lämpölaajenemiskerroin on kuitenkin noin 2,3 kertaa teräksen lämpölaajenemiskerroin. Avoimen ja suljetun silmukan servojärjestelmässä lämpötilaeron aiheuttama mittapoikkeama vaikuttaa suoraan asennon tarkkuuteen, jos sitä ei kompensoida rakenteen kautta. Siksi materiaalin lämmönjohtavuuden ja lineaarisen lämpölaajenemiskertoimen vaikutusta sauman välykseen on arvioitava samanaikaisesti materiaalivalintavaiheessa.
Valtavirran merkkien parametrien vertailu ja soveltuvien työolojen analysointi
Robottiliitoksissa yleisesti käytetyt alumiiniseokset jaetaan pääasiassa 6000-sarjaan (Mg-Si) ja 7000-sarjaan (Zn-Mg-Cu). 7000-sarjassa on suurempi lujuus, mutta hieman heikompi korroosionkestävyys, kun taas 6000-sarjan yleisominaisuudet ovat tasapainoiset ja se on helppo työstää. Seuraava on tyypillinen kahden ydinluokan suoritusvertailu:
| Arvosana/tila | Vetolujuus (MPa) | myötölujuus (MPa) | Tiheys (g/cm³) | Väsymisraja (MPa) | Tärkeimmät edut | Tyypillisiä yhteissovelluksia |
|---|---|---|---|---|---|---|
| 6061-T6 | 310 | 275 | 2.70 | 103 | Hyvä prosessoitavuus, korroosionkestävyys, hitsaus mahdollista | Kantamaton kannatin, pieni kuorma nivelvarsi, anturikotelo |
| 7075-T651 | 570 | 505 | 2.85 | 296 | Suuri lujuus, korkea jäykkyyden ja painon suhde, kulutuskestävyys | Raskas nivelvarsi, alennuslaippa, erittäin tarkka laakerin istukka |
Tiedoista voidaan nähdä, että 7075-T651:n väsymisraja on lähellä 300 MPa:a, mikä on paljon korkeampi kuin 6061:n 103 MPa, mikä tarkoittaa, että 7075 kestää vaihtuvilla kuormituksilla pienemmän turvallisuuskertoimen. Liitoksille, joissa on yhdistetty taivutus-vääntöjännitys, 7075 on ensimmäinen valinta. 7075:n hitsausteho on kuitenkin erittäin huono. Jos liitosrakenne vaatii laserhitsausta tai niittausta, on pohjamateriaalina käytettävä 6061 tai 6082. Suuren lujuuden 6061 päivityksenä 6082-T6:n myötölujuus on 270-300 MPa ja se säilyttää hyvän hitsattavuuden. Se on kompromissi lujuuden ja valmistusprosessin välillä.
CNC-koneistuksen muodonmuutosten hallinta ja toleranssisuunnittelu
Alumiiniseoksen leikkaamisen aikana syntyvä lämpö voi helposti johtaa mikroskooppiseen plastiseen muodonmuutokseen, erityisesti ohutseinäisissä nivelvarsissa. Sisäinen jäännösjännitys on suuri vikariski 7075-materiaaleja käsiteltäessä. Teknisesti on suositeltavaa käyttää monivaiheleikkausta, ohjata viimeistelyn sorvauksen/viimeistelyn jyrsintävaraa 0,2-0,3 mm, käyttää nopeita kovametallityökaluja, pyörittää 8000-12000 rpm ja säätää syöttömäärää ulokkeen pituuden mukaan. Nivelvarsille, joiden sivusuhde on suurempi kuin 10, on suositeltavaa lisätä välivanhentamiskäsittely tai jättää se yli 48 tunniksi käsittelyn jälkeen ennen hienohiontaa jäännösjännityksen poistamiseksi.
Toleranssisuunnittelussa on otettava huomioon lämpöpoikkeama. Pallomaiset laakeripesän poraukset vaativat yleensä H7- tai H8-toleranssin ja Ra 0,8 karheuden. Jos ympäristön lämpötila vaihtelee ±5 °C, lineaarinen lämpölaajenemiskerroin 7075 on 23,6 μm/(m·K), ja 100 mm pitkä osa tuottaa 2,36 μm mittamuutoksen. Tarkkuusliitosten tulee varata tämä toleranssi suunnitteluvaiheessa tai käyttää häiriösovitusta kompensoimaan lämpörakoja asennuksen aikana. CNC-työstössä vakiolämpöisen työpajan (20±1°C) käyttö voi merkittävästi vähentää mittavaihteluita ja varmistaa erän tasaisuuden.
Pintakäsittelyn vaikutus liitoksen kitkaan ja ulkonäköön
Robottiliitokset eivät vaadi vain rakenteellista lujuutta, vaan niiden ulkonäkö on myös avain ihmisen ja tietokoneen väliseen vuorovaikutukseen. Paljas alumiiniseospinta on alttiina hapettumiselle ja kitkakerroin on epävakaa, mikä vaikuttaa laakerin käyttöikään. Yleisesti käytettyjä käsittelyjä ovat anodisointi, mikrokaarihapetus ja PVD-pinnoitus. Anodisoidun kalvon paksuus on yleensä 15-25 μm, kovuus voi olla yli HV300 ja kulutuskestävyys paranee huomattavasti. Korkeataajuisille liikkuville osille suositellaan kovaa anodisointia (tyyppi II/III), jonka kalvonpaksuus on 25-40 μm ja parempi korroosionkestävyys. Mikrokaarihapetus muodostaa pinnalle keramiikka-metalli-komposiittikerroksen, jonka kovuus on HV600+ ja joka soveltuu hyvin kuluville liitoksille.
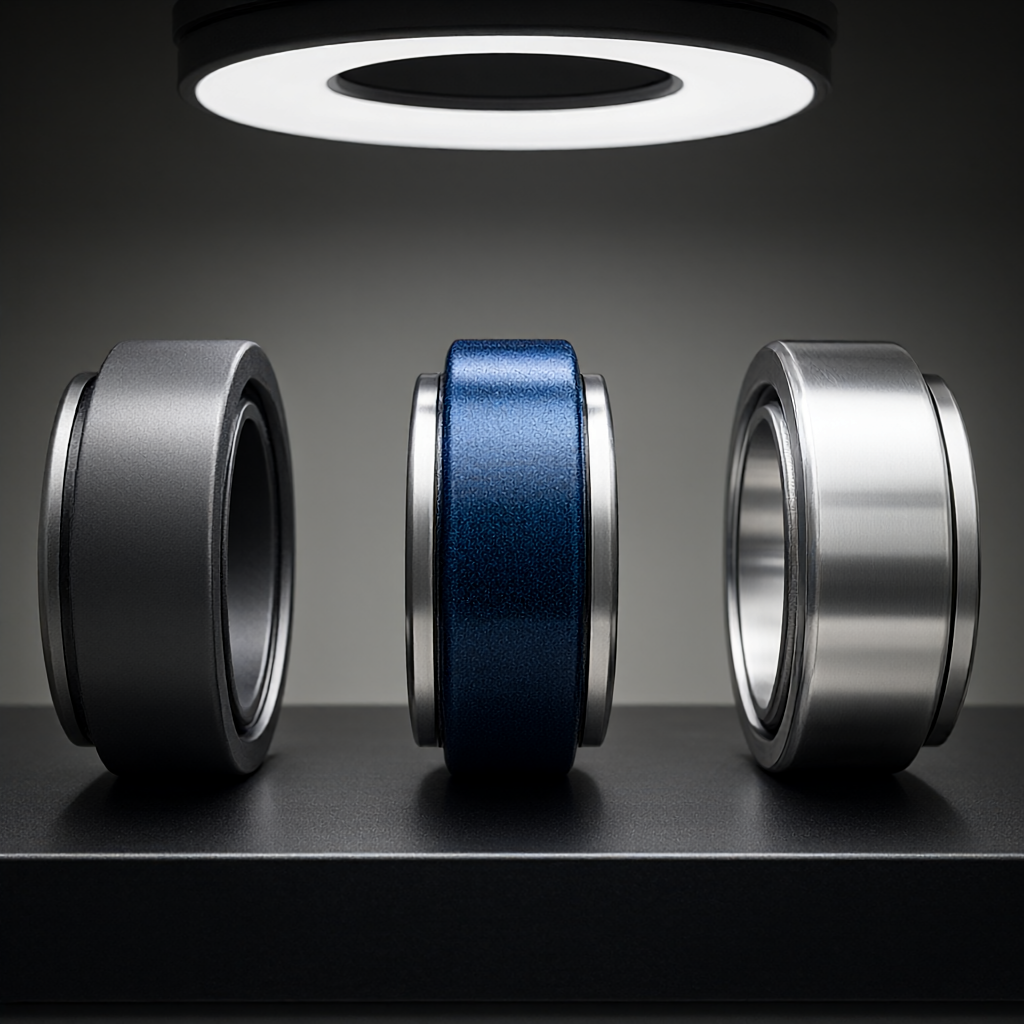
Ulkonäön laadun kannalta korkea kiilto ja naarmuttomuus ovat erän konsistenssin ydin. Jos anodisoidaan välittömästi koneistuksen jälkeen, veitsen viivoja tulee näkyviin ja ne vaikuttavat ulkonäköön. On suositeltavaa, että avaimen näkyvä pinta jyrsitään hienoksi 0,1 mm:iin tai käytetään elektrolyyttistä kiillotusprosessia alle Ra0,4 μm:n viimeistelyn saavuttamiseksi. Galvanointi (kuten nikkeli, kromi) lisää laatua ja lisää korroosioriskiä, ja sitä käytetään harvoin robottiliitoksissa, ellei erityisiä korroosionkestävyysvaatimuksia ole. Ennen pintakäsittelyä vaaditaan tiukka rasvan- ja hapettumisenesto, jotta vältetään kalvokerroksen riittämättömästä sidosvoimasta johtuva kuoriutuminen.
Valintapäätöksentekoprosessi ja DFM-optimointiehdotukset
Insinöörien tulee noudattaa prosessia "kuormituslaskenta → materiaalin valinta → prosessin tarkistus → DFM-optimointi" valittaessa. Ensin lasketaan liitoksen suurin taivutusmomentti ja vääntömomentti sallitun jännityksen määrittämiseksi. Jos sallittu jännitys on suurempi kuin 250 MPa, valitse suoraan 7075-T651; jos se on välillä 100-250 MPa, 6082-T6 tai 6061-T6 voivat täyttää vaatimukset halvemmalla ja vikasietoisemmalla käsittelyllä. DFM-optimoinnin tavoitteena on välttää jännityksen keskittyminen teräviin kulmiin. Nivelvarren ja laipan välinen liitos tulee suunnitella säteellä R3 tai enemmän; laakerin istukan reiän tulee välttää läpimeneviä reikiä ja käyttää upotettua reikärakennetta painon vähentämiseksi ja paikallisen jäykkyyden parantamiseksi.
Massatuotannossa materiaalien erästabiilisuus on ratkaisevan tärkeää. Ostaessaan toimittajaa tulee vaatia antamaan raportti kunkin erän kemiallisesta koostumuksesta ja mekaanisista ominaisuuksista, ja kaikki kriittiset mitat tulee tarkastaa 100-prosenttisesti. Monimutkaisille liitoskuorille on suositeltavaa suorittaa pieni eräkoetuotanto ensin ja suorittaa suolasuihkutesti (ei punaruostetta 48 tuntia) ja väsymistesti (106 sykliä) pintakäsittelyn pitkän aikavälin luotettavuuden varmistamiseksi. Tämä voi viedä kentän epäonnistumisen riskin kehitysvaiheeseen ja vähentää massatuotantokustannuksia.
Usein kysytyt kysymykset (FAQ)
Kuinka valita robottiliitosten joukosta 7075 ja 6061?
Katso kuormitus- ja väsymisvaatimukset. Valitse 7075-T651 suuren kuormituksen ja pitkäikäisille liitoksille; valitse 6061-T6 pienille kuormituksille, hitsauksille tai kustannusherkille liitoksille. 7075 ei ole hitsattavissa, ja 6061 voidaan hitsata kaasulla tai TIG-hitsauksella.
Tarvitsevatko alumiiniseosliitokset anodisointia?
pakko. Paljaalla alumiinilla on korkea kitkakerroin ja se on alttiina korroosiolle. Kova anodisointi (kalvon paksuus yli 25 μm) voi parantaa merkittävästi kulutuskestävyyttä ja korroosionkestävyyttä, ja se on vakioprosessi pallomaisille laakerien istukkaille.
Kuinka hallita jännityksen muodonmuutosta 7075-käsittelyn jälkeen?
Käytetään monivaiheleikkausta ja viimeistelyvara on 0,2-0,3 mm. Käsittelyn jälkeen sen annetaan levätä 48 tuntia jännityksen poistamiseksi, tai se käsitellään vakiolämpötilaisessa työpajassa ja toleranssia säädetään ±0,01 mm:n sisällä.
Vääntyykö ohutseinämäinen liitosvarsi helposti muotoaan CNC-työstön aikana?
helppo. Ohut seinä (



