





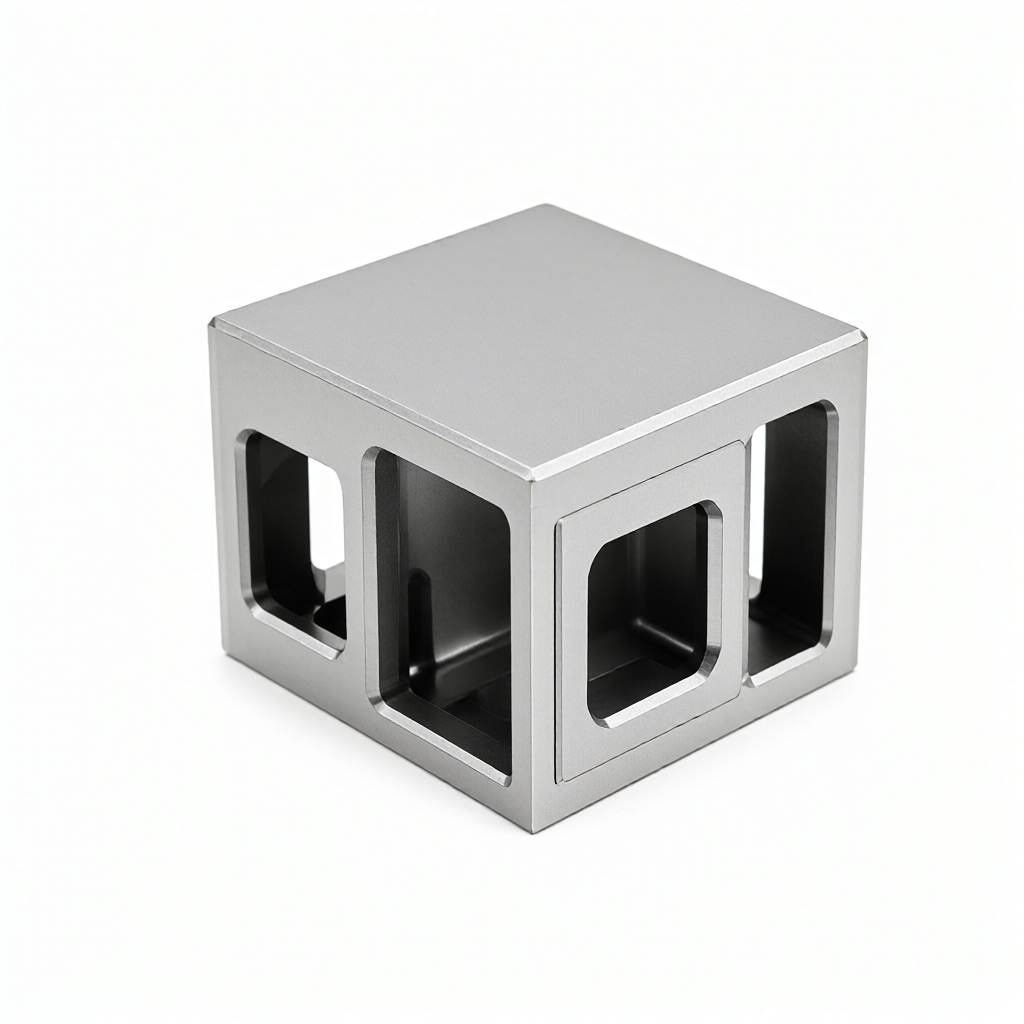
I lyset af ældning og tilbagespringsproblemer forårsaget af frigivelsen af skærespændinger i komplekse beslag i CNC-bearbejdning af luftfartsdele, kræver præcisionsfremstilling kollaborativ kontrol baseret på materialevarmebehandlingsegenskaber og multi-akse forbindelsesprocesser. Denne vejledning analyserer restspændingsfordelingsreglerne for aluminiumlegeringer og titanlegeringsbeslag efter drejning-fræsning af komposit og 5-akset fræsning, og giver specifikke ældningsovnstemperaturkurver, fastspændingsbenchmarkindstillinger og størrelseskompensationsstrategier for at sikre, at den endelige emnetolerance er stabil inden for ±0,01 mm fra overfladefinishens leveringsstandard Ra04.
Kilder til resterende stress og deformationsmekanisme af komplekse stenter
Luftfartsbeslag bruger normalt 7075-T6 eller Ti-6Al-4V legering. Når grovbearbejdning fjerner det overfladebearbejdede lag og den indvendige støbe-/smedningsspænding af maskindelene, vil der opstå spændingsomfordeling. Hvis der ikke udføres en effektiv afspændingsbehandling, vil emnet langsomt krybe og vende tilbage over tid efter efterbehandling, hvilket resulterer i dimensioner uden for tolerancen af nøglepositioneringshuller og monteringsoverflader.
- skære stress: Den plastiske deformationszone fremstillet ved højhastighedsfræsning er under tryk. Efter aflæsning er overfladen under spænding, og indersiden er under pres, hvilket forårsager kantvridning.
- termisk stress: Den lokale temperaturforskel forårsaget af skærevarme danner en gradientfordeling af termisk restspænding, efter at emnet er afkølet.
- vævsstress: Den mikroskopiske fasetransformation af legeringen er ujævn, og dimensionsdrift opstår på grund af langsom justering af gitterforvrængning efter langtidslagring.
Teknisk erfaring viser, at størrelsen af komplekse tyndvæggede beslag ændres mest drastisk inden for 24-48 timer efter finfræsning og derefter gradvist stabiliseres. Derfor er indsættelse af en stressaflastningsproces før efterbehandling nøglen til at sikre batch-til-batch-konsistens.
Stress Relief Aldring Process Parameter Specifikationer
Stresslindrende aldring er ikke solid løsningsstyrkende. Dens kerne er stressafslapning ved høje temperaturer. For 7055-T6 aluminiumslegeringsbeslag er den anbefalede ældningstemperatur 410°C-425°C, og holdetiden beregnes ud fra vægtykkelsen, normalt 2-4 timer for hver 10 mm vægtykkelse.
Bemærk: For høj ældningstemperatur vil få materialets styrke til at falde (hårdheden falder med 2-3HBS), hvilket påvirker de endelige mekaniske egenskaber; hvis holdetiden er utilstrækkelig, vil aflastningsgraden være lavere end 80%, og tilbagespringet kan ikke effektivt undertrykkes.
For titanlegering Ti-6Al-4V er afspændingsudglødningstemperaturen normalt 520°C-540°C og udføres i et vakuum eller beskyttende atmosfære for at forhindre overfladeoxidation. Varmekonserveringstiden er længere, og den maksimale tværsnitstykkelse skal dækkes for at sikre, at kernetemperaturen når den indstillede værdi.
Processammenligning før og efter stresslindrende aldring
Forskellige stressaflastningsordninger har betydelige forskelle i deres indflydelse på den endelige nøjagtighed og leveringstid. Følgende tabel sammenligner de tre almindelige ordninger for naturlig aldring, tvungen stressaflastning aldring og vibrationsaflastning.
| stresslindringsprogram | Anvendelige materialer | Cyklus/energiforbrug | stress relief rate | Dimensionsstabilitet | Gældende scenarier |
|---|---|---|---|---|---|
| naturlig aldring | Aluminiumslegering | 7-30 dage | 60-70 % | medium | Ikke-kritiske strukturelle dele, generøs leveringstid |
| Tvungen stresslindring aldring | Aluminium/titanium legering | 8-12 timer | 85-95 % | høj | Flynøglebeslag, høje præcisionskrav |
| Aflastning af vibrationer | Stål/rustfrit stål | 1-2 timer | 40-60 % | middel lav | Stort svejsebeslag til aflastning af svejsebelastning |
I masseproduktion, selvom tvungen afspændingsældning øger varmebehandlingens energiforbrug, komprimerer den cyklustiden i høj grad og kan opnå en afstressningsgrad på mere end 85 %. Det er den foretrukne løsning til præcisionsflyvningsbeslag. For tykke beslag med en vægtykkelse større end 50 mm anbefales det at kombinere naturlig ældning med efterbehandling for at undgå risikoen for kornforgrovning forårsaget af forceret ældning.
Anti-deformation fastspændingsstrategi i fem-akset drejning og fræsekompositbearbejdning
Komplekse beslag har mange facetter og specialformede funktioner, og klemdeformation er en anden vigtig kilde til behandlingsforvrængning. Når du bruger et 5-akset bearbejdningscenter, skal princippet om "en fastspænding, flere positionering" følges, og vakuumadsorption, lufttæt fastspænding eller blød klostøtte skal først anvendes for at reducere virkningen af skærekraften på udkragningsenden.
- Blød klo selvstrammende: Brug elastisk deformation af materialer til at fastspænde tyndvæggede dele for at undgå lokal spændingskoncentration.
- Fingerbøl støtte: Ved bearbejdning af dybe hulrum skal du bruge hydrauliske ejektorstifter til at støtte fra bunden for at eliminere værktøjsfrigang.
- Stioptimering: Brug en nedfræsningsstrategi for at reducere den radiale skærekraft og undgå forringelse af overfladebølger forårsaget af tyndvæggede skravering.
Blandt ShowyMetals 72 CNC-maskiner er dreje- og fræsekompositcentret særligt velegnet til bearbejdning af beslag med roterende kroppe og plane funktioner. Den kan fuldføre flere processer med drejning, fræsning og boring gennem én fastspænding, hvilket reducerer akkumuleringen af gentagne positioneringsfejl.
Dimensionel kompensation og online detektering lukket sløjfe
På trods af ældning af stressaflastning vil bearbejdning stadig producere nye skærespændinger. En størrelseskompensationsmodel skal etableres: Efter at det første stykke er behandlet, måles den faktiske deformation, kompensationskoefficienten beregnes og anvendes på efterfølgende batches.

- Første stykke inspektion i fuld størrelse: Brug en tredimensionel koordinatmålemaskine (CMM) til at indsamle nøglefunktionspunkter.
- Datasammenligning: Sammenlign den faktiske målte værdi med den nominelle CAD-værdi for at generere en afvigelsesvektor.
- CAM-efterbehandling: Overlejr afvigelseskompensation i værktøjsbanen og udfør mikrooverskæring.
- Batchovervågning: Der vil blive udført stikprøvekontrol for hver 50 producerede stykker. Hvis Cpk-værdien er lavere end 1,33, reguleres kompensationsbeløbet med det samme.
Denne lukkede kredsløbskontrol sikrer stabiliteten på ±0,01 mm nøjagtighed i masseproduktion, og kombineret med 100 % fuld størrelse inspektion før forsendelse, opfanger den effektivt udstrømningen af defekte produkter.
Overfladebehandling og kvalitetskontrol af udseende
Luftfartsstøtter har ekstremt høje krav til overfladeintegritet. Efter afspænding og ældning er oxidbelægninger eller saltpletter nemme at klæbe til overfladen og skal rengøres grundigt. Tykkelsen af efterfølgende anodisering (såsom QAQ-300-standarden) skal kontrolleres til 10-25μm, og der skal reserveres en stigning af oxidlag.

- Sandblæsning og børstning: Forener udseendets tekstur, fjern mærker fra bearbejdningsknive og forbedre den visuelle konsistens.
- Højglans polish: For lufttætte overflader eller sammenfaldende overflader kræves spejlpolering efter finfræsning for at nå Ra0,4μm for at undgå startpunktet for spændingskoncentration.
- prøve: Brug en ruhedsmåler til at registrere overfladefinish og et interferometer med hvidt lys til at detektere mikroridser for at sikre, at der ikke er ridser eller defekter.
Udseendekvalitet handler ikke kun om æstetik, men også om spændingskorrosionsfølsomhed. Den højglansoverflade reducerer mikroskopiske defekter og forbedrer træthedslevetiden i rumfartsmiljøer.
FAQ
Er stressaflastende ældning nødvendig, før beslaget af aluminiumslegering til luftfart færdiggøres?
For komplekse beslag med en vægtykkelse på mere end 20 mm eller tolerancekrav højere end ±0,02 mm, anbefales det kraftigt at udføre ældning af tvungen spændingsaflastning for at eliminere restspænding ved skrubning og sikre langsigtet dimensionsstabilitet efter efterbehandling.
Hvad er konsekvenserne af, at stresslindrende ældningstemperatur er for høj?
For høj temperatur vil forårsage overdreven ældning af aluminiumslegeringer og reduceret styrke; titanlegeringer kan inducere fasetransformation og reducere træthedsegenskaber. De varmebehandlingsspecifikationer, der svarer til materialekvaliteten, skal følges nøje, og ovntemperaturens ensartethed skal overvåges.
Hvordan vurderer man, om den afstressende effekt er tilstrækkelig?
Overfladespændingsfordelingen kan måles med en restspændingsmåler. Hvis spændingsværdien er lavere end 50MPa, og målepunkterne er jævnt fordelt, anses det for tilstrækkeligt; eller det kan verificeres direkte gennem en dimensionsstabilitetstest efter afslutning (såsom en 72-timers gentest).
Kan 5-akset bearbejdning helt undgå beslagsdeformation?
5-akset bearbejdning kan reducere fastspændingsdeformation markant ved at optimere værktøjets stilling og reducere antallet af fastspændingstider, men den kan ikke helt eliminere intern skærespænding. Det er nødvendigt at samarbejde med stressaflastende aldring og størrelseskompensationsstrategier for at opnå højpræcisionskontrol.
Hvordan sikrer man ensartet udseende i masseproduktion?
Etabler standardiserede overfladebehandlingsprocesparametre (strømtæthed, temperatur, tid), og udfør fuld udseendeinspektion før forsendelse. Højfinish præcisionsfræseværktøjer bruges og slibes regelmæssigt for at sikre, at batchprodukter ikke har nogen ridser og ingen farveforskelle.
Konklusioner og anbefalinger til handling
Præcisionsfremstillingen af komplekse flybeslag er en omfattende afspejling af materialevidenskab, varmebehandling og multi-akse CNC-teknologi. Gennem videnskabelig ældning af stressaflastning, fem-akset drejning og fræsning af kompositbearbejdning og lukket sløjfestørrelseskompensation kan tilbagespring effektivt kontrolleres for at opfylde strenge tolerance- og udseendekrav. Hvis dit projekt involverer præcisions-CNC-bearbejdning af luftfartsbeslag, er du velkommen til at levere tegninger eller 3D-modeller. Vores ingeniørteam vil give dig forslag til DFM-analyse og procesoptimering for at hjælpe projektet med at blive implementeret effektivt.



