





Kerneårsagerne til positionsfejl i stifthulssystem i CNC-bearbejdning af luftfartsdele
Ved fremstilling af strukturelle dele til rumfart er stifthulssystemets positionelle tolerance en nøgleindikator, der bestemmer samlingsinterferens, spændingsfordelingens ensartethed og udmattelseslevetid. Almindelige luftfartsaluminiumslegeringer (såsom 7075-T6, 2024-T3) eller højtemperaturlegeringsdele kræver ofte flere gennemgående huller eller blinde huller fordelt på komplekse buede overflader, og deres positionstolerancer er normalt kontrolleret mellem Ø0,1 mm til Ø0,25 mm, eller endnu strammere. Hvis der opstår akkumulerede fejl under bearbejdningsprocessen, er det let at tvinge stiften til at blive presset ind under monteringen, hvilket forårsager lokal spændingskoncentration og forkorter udmattelseslevetiden for delene under høje højder og højtryksdifferenscykliske belastninger. At forstå fejlkilderne er det første skridt i at formulere en kontrolstrategi.
Fem-akset forbindelse og armaturdeformation: den vigtigste fysiske mekanisme for positionsafvigelse
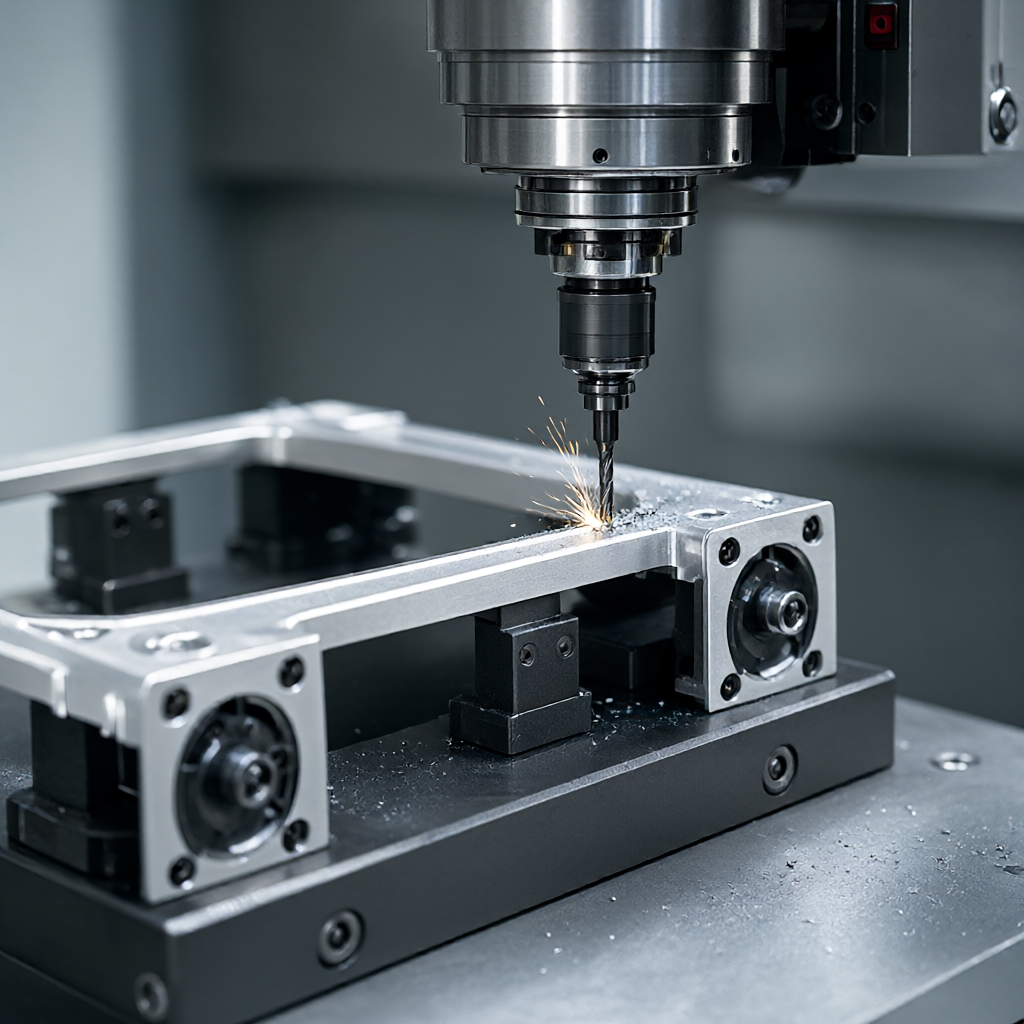
Forskellig fra traditionel tre-akset bearbejdning kræver rumfartsdele for det meste fem-akset forbindelse for at fuldføre flersidet systembehandling. Fejl stammer hovedsageligt fra tre links:Værktøjsmaskine geometrisk fejl(Såsom B-akse / C-akse svingfejl, spindel termisk deformation),Deformation af fastspænding af emnet(Elastisk deformation af tyndvæggede dele på grund af skærekræfter) ogReferencekonverteringsfejl(Flere fastspændinger får koordinatsystemets oprindelse til at drive). For eksempel, når der behandles en række af Φ10 stifthuller med 20 mm intervaller på en 7075 aluminiumslegering tyndvægget ramme, hvis klemkraften er ujævn, vil mikron-niveau vridning forekomme, efter at spændingen er udløst på delen, hvilket direkte får den relative positionsafvigelse mellem hullerne til at overskride standarden. Hvis den ikke-lineære fejl af svingaksen på en 5-akset værktøjsmaskine ikke regelmæssigt kalibreres af en ballbar eller laserinterferometer, vil positioneringsafvigelsen også blive forstærket under rumlig rotation.
Indvirkningen af armaturdesign med høj stivhed og forstrækningsproces på nøjagtigheden
For tyndvæggede rumfartskonstruktionsdele er traditionel oppustelig skruestik eller vakuumadsorption ofte ikke stiv nok. I ingeniørpraksis bruges det ofteTilpasset elastisk klemme af aluminiumslegeringellerHurtigt skift nulpositioneringssystem, kombineret med hydraulisk drev, for at styre spændekraften inden for et ensartet fordelingsområde. En mere avanceret løsning er at introducereForstrækningsproces: Før bearbejdning påføres en omvendt forspændingskraft på delen gennem specialværktøj for at udligne spændingsudløsningsdeformationen under bearbejdningen. For eksempel, for en bestemt type vingeribplade, når man fræser forstærkningshuller, påføres først en ensartet trækkraft på 0,5-1,0 MPa på pladeoverfladen og frigives derefter efter at spændingen er afbalanceret, hvilket kan reducere mængden af deformation betydeligt. Selvom denne metode øger antallet af trin, kan den forbedre positionsstabiliteten med 30%-50%.
Sammenligning af flere løsninger: analyse af fordele og ulemper ved traditionel tre-akset, fem-akset forbindelse og laserassisteret positionering
Der er betydelige forskelle i evnen af forskellige behandlingsløsninger til at kontrollere placeringen af stifthulssystemet. Følgende tabel sammenligner ydeevnen af tre almindelige løsninger til masseproduktion af dele til luftfartsindustrien:
| Plantype | Typisk udstyr/proces | Gældende delfunktioner | positionskontrolevne | Vigtigste begrænsninger |
|---|---|---|---|---|
| Traditionel tre-akset plus flere vendinger | Tre-akset højhastighedsfræser + tilpasset armatur | Relativt simpel opbygning, enkeltsidet hul-ud del | Med udgangspunkt i manuel vending af benchmark er den kumulative fejl stor (±0,05-0,1 mm) | Antallet af spændetider er højt, risikoen for deformation er høj, og effektiviteten er lav. |
| Fem-akset kobling engangs fastspænding | 5-akset koblingsbearbejdningscenter + nulpositionering | Komplekse buede overflader, mangefacetterede huller, tyndvæggede dele | Alle hulsystemer kan færdiggøres i en enkelt spændeoperation med god benchmark-konsistens (±0,02-0,05 mm) | Den geometriske nøjagtighed af værktøjsmaskiner er ekstrem høj, og programmeringen er kompleks. |
| Fem-akset + laserinterferens/visuel assistance | 5-akset værktøjsmaskine + online visuelt positioneringssystem | Ultra-præcision luftfartskomponenter, første stykke proofing | Realtidskompensation for termisk deformation og fastspændingsfejl (±0,01-0,02 mm) | Udstyrsinvesteringerne er høje, vedligeholdelsesomkostningerne er høje, og batch-anvendeligheden skal evalueres. |
Til masseproduktion er fem-akset kobling kombineret med nulpunktspositionering en balance mellem omkostningsydelse og nøjagtighed; mens online visuelle assistancesystemer er mere velegnede til højværdi, lille batch-prototypeverifikation eller ekstrem præcisionsscenarier.
Værktøjsbaneoptimering og termisk kompensation: garanti for nøjagtighed på softwareniveau
i CNC-programmeringssoftware (såsom UG NX, PowerMill)Flerakset værktøjsbanestrategiPåvirker direkte placering. bør prioriteresFast akse svinghoved metodeellerFire-akset fast B-akse metode, for at undgå voldsomme bevægelser af svingaksen ved behandling af nøglehulssystemer for at reducere dynamiske positioneringsfejl. Samtidig skal værktøjsmaskinen være aktiveretTermisk kompensationsmodel. Luftfartsværksteder opretholder normalt konstant temperatur og fugtighed (20±1℃), men værktøjsmaskinens spindel vil stadig producere termisk forlængelse efter kontinuerlig skæring. Gennem det daglige morgenskift-varmemotorprogram (såsom acceleration af spindlen til 3000-5000 rpm og tomgang i 15 minutter) og kompensationstabellen for termisk deformation i softwaren, kan den termiske fejl kontrolleres på mikronniveau. Derudover bør hulbearbejdning brugeopdelt i grov og fin ordenStrategi: Efterlad en margen på 0,1-0,2 mm under grovfræsning, udskift med et nyt bor under finfræsning, og brug lille fremføring (0,05-0,1 mm/omdrejninger) og høj hastighed (i henhold til materialevalg) for at sikre hulvæggens glathed og dimensionsstabilitet.
Testmetoder og acceptkriterier: hvordan man kvantificerer positionsfejl
Detektering af position kan ikke kun stole på skydelære, men skal brugeKoordinat målemaskine (CMM)ellerOptisk koordinatmålesystem. Godkendelseskriterierne skal klart definere henføringspunktet (Datum): sædvanligvis bruges delens hovedmonteringsflade som datum A, og centerhulaksen bruges som datum B/C. Under inspektion er det nødvendigt at måle aksens rumlige koordinater for hvert stifthul, beregne vektordiameterforskellen mellem dens teoretiske position og den målte position og derefter tage den maksimale værdi og sammenligne den med tolerancezonen. For eksempel, hvis tegningen kræver en position på Ø0,15, må akseafvigelsesvektorlængden af ethvert hul ikke overstige 0,15 mm. Samtidig er det nødvendigt at kombinereBestå/Stop reglerKontroller hullets grænsestørrelse for at forhindre huldiameterafvigelser forårsaget af værktøjsslid i at dække over positioneringsproblemer. For batchdele anbefales det at udføre fuldskala prøveudtagningsinspektion i henhold til AQL 1.0 og opbevare den komplette CMM-inspektionsrapport og SPC-trenddiagram som nøglebevis for luftfartskunderevisioner.

For forespørgsler: Giv hurtige evalueringsråd om tegninger og batchstørrelser
Hvis du leder efter en leverandør med bearbejdningskapaciteter til et pin-hulsystem i luftfartskvalitet, er nøglen at evaluere fabrikkens udstyrsnøjagtighed, termisk stabilitetskontrol og lukket sløjfe-inspektion. ShowyMetal har 72 CNC-udstyr, der dækker 3/4/5-akse bearbejdningscentre og dreje- og fræsning af kompositcentre, der understøtter præcisionsbearbejdning af materialer såsom aluminium, stål, rustfrit stål og højtemperaturlegeringer. Vores bulkordrer kan leveres hurtigt inden for 15-25 dage med en nøjagtighed på ±0,01 mm og en overfladefinish på Ra0,4μm. Til de særlige krav til luftfartsdele leverer vi one-stop-tjenester fra DFM-forslag, armaturdesign, fem-akset programmering til CMM-inspektion i fuld størrelse for at sikre batch-konsistens. Velkommen til at sende dine 3D-tegninger og 2D-ingeniørtegninger. Vi vil levere skræddersyede procesplaner og præcise tilbud baseret på delenes vægtykkelse, materialekvalitet og positionstolerancekrav.
Placeringen af stifthulssystemet er uden for tolerance under CNC-bearbejdning af luftfartsdele. Hvilke aspekter skal kontrolleres først?
Prioritet bør gives til kontrol af værktøjsmaskinens svingaksekalibreringsdata, emneopspændingsdeformation og værktøjets termiske forlængelseskompensation. Det anbefales at teste det tomme benchmark igen gennem CMM for at eliminere akkumulering af indgående materialetolerancer og derefter analysere, om de termiske maskinregistreringer og værktøjsbaner under behandlingen er rimelige.
Kan 5-akset samtidig bearbejdning fuldstændigt eliminere den kumulative positionsfejl i stifthulssystemet?
Det kan ikke "helt" elimineres, men det kan reducere referencekonverteringsfejlen, der er forårsaget af flere klemmer. Kernefordelen ved 5-akser er "en fastspænding, mangefacetteret behandling" og opretholdelse af et samlet benchmark. Den skal stadig samarbejde med et højpræcisions nulpunktspositioneringssystem og termisk kompensation for at kontrollere fejlen på mikronniveau.
Tyndvæggede aluminiumslegeringer til rumfarts strukturelle dele deformeres efter forarbejdning. Hvordan sikrer man positionsnøjagtighed uden at ofre arbejdstimer?
Strategien "forstrækning + lille skæredybde efterbehandling" kan anvendes. Påfør en ensartet forstrækningskraft under fastspændingsfasen for at udligne den resterende spænding, reducer skæredybden af hver kniv til 0,05-0,1 mm under efterbehandlingen, og lad den stå i 24 timer efter afsluttet drejning/finishing før afprøvning for at tillade spændingen at blive helt frigivet. ShowyMetals procesinspektion inkluderer gentest efter stående, hvilket effektivt kan kontrollere deformation.
I masseproduktion, hvordan sikres positionskonsistensen af hundredvis af pin-hole-systemer?
Nøglen er processtyring. Kalibrerede værktøjer fra samme batch skal anvendes, et standardiseret varmemotorprogram skal udføres, og SPC (statistisk processtyring) skal bruges til at overvåge de faktiske målte værdier af nøglehulspositioner. Når CMM-dataene viser en afdriftstendens, skal du stoppe maskinen med det samme for at kontrollere den geometriske nøjagtighed af værktøjsmaskinen eller sliddet på armaturet for at undgå partiskrotning.
Hvilke specielle materialer og overfladebehandlinger bruges almindeligvis i luftfarten understøttet af ShowyMetal?
Understøtter højtemperaturlegeringer såsom 7075/2024/6061 aluminiumslegering, 316L rustfrit stål, 17-4PH udfældningshærdet stål og Inconel. Overfladebehandling omfatter anodisering, sandblæsning, strømløs fornikling osv. Understøttende løsninger kan leveres i forbindelse med efterfølgende varmebehandling eller ikke-destruktive testkrav for at sikre, at delene opfylder standarder for luftfartsmontering.



