





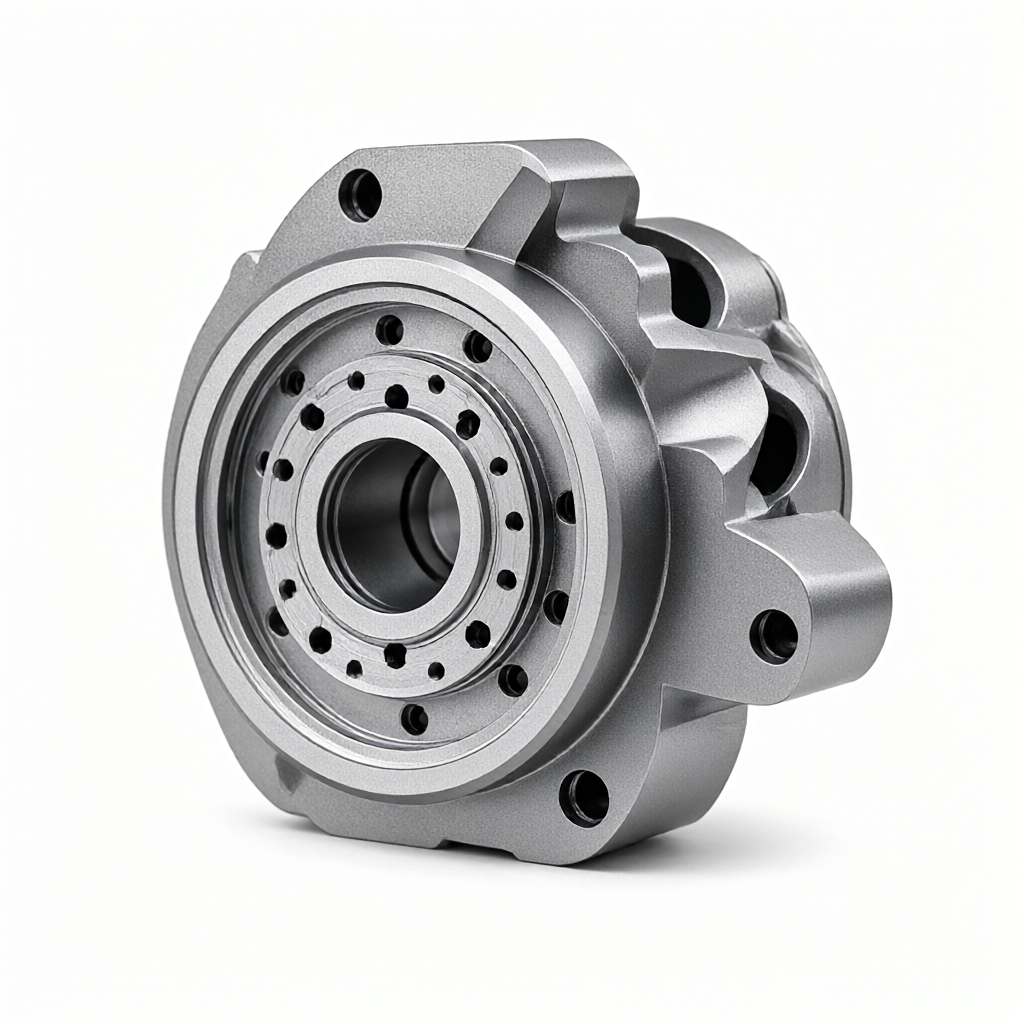
Inden for bearbejdning af rumfartsdele er balancen mellem anodiseret filmledningsevne og belægningsadhæsion en nøgleudfordring for at sikre elektromagnetisk afskærmning, strukturel styrke og langsigtet pålidelighed. Når mange ingeniører vælger 7050 eller 7075 aluminiumslegering, står de ofte over for dilemmaet med høj oxidfilmmodstand, der påvirker radiofrekvenssignaltransmission, eller utilstrækkelig hård oxidfilm (HOD) bindekraft, der forårsager tidlig afskalning af belægningen. Denne artikel vil give en dybdegående analyse af oxidfilmens mikrostruktur, diskutere, hvordan man opnår den optimale løsning af ledningsevne og adhæsion gennem procesparameterjustering (såsom strømtæthed, elektrolytsammensætning) og giver en specifik procesparametertabel og acceptkriterier for at hjælpe indkøbs- og tekniske teams med at undgå risikoen for fejl under tilbuds- og acceptstadierne.
Analyse af tekniske modsætninger mellem ledningsevne og vedhæftning af anodiserede film
Ifølge traditionel viden er det anodiserede lag af aluminium (hovedsageligt α-Al₂O₃) en fremragende isolator med høj volumenresistivitet. I flypræcisionsdele såsom antennemonteringer, varmeafledningssubstrater eller radarkomponenter skal de ledende egenskaber af substratet imidlertid ofte genoprettes eller forbedres gennem efterfølgende metalliseringsbelægninger (såsom kobber, guld). På dette tidspunkt tjener oxidfilmen ikke kun som et isolerende lag, men tjener også som et overgangslag mellem belægningen og substratet.
Modsigelsen er, at en oxidfilm, der er for tyk, vil øge kontaktmodstanden og påvirke ledningsevnen; en film, der er for tynd, giver muligvis ikke tilstrækkelig mekanisk bindekraft (adhæsion) til efterfølgende galvanisering eller sprøjtning. Derudover, selvom den hårde oxidfilm (HOD) er slidstærk, har den stor indre belastning. Hvis gitterstrukturen ikke er tæt nok, vil den let revne og falde af fra grænsefladen under skiftende belastninger. Derfor er balancepunktet ikke en enkelt tykkelse, men det omfattende resultat af filmlagets porøsitet, krystallinitet og grænsefladepassivering.
Kerneprocesparametre, der påvirker filmens ydeevne
Elektrolytsammensætning og temperaturkontrol
Svovlsyreanodisering er industristandarden, men inden for luftfartsområdet bruges ofte oxalsyre- eller blandede syresystemer til at justere filmstrukturen. I svovlsyresystemet stiger porøsiteten af filmlaget en smule for hver 5°C temperaturstigning, hvilket er gavnligt for dannelsen af ledende baner, men vil reducere hårdheden. Kontrolleres typisk ved 18-22°C for at balancere poretætning og ledningsevne. Hvis ledningsevnen skal forbedres, kan en lille mængde oxalsyre indføres til forætsning for at forstyrre krystallisationsretningen og danne flere korngrænsekanaler.

Strømtæthedsbølgeformdesign
Pulsstrømbølgeform (Pulse Rectifier) er trenden inden for moderne luftfartsdelebehandling. Ved at justere duty cycle kan filmlagets kornstørrelse styres. En lav duty cycle er befordrende for at generere et tæt, finkornet hårdt oxidlag og forbedrer vedhæftningen; en høj arbejdscyklus kombineret med en højere spidsstrøm kan uddybe filmlaget, øge porerne og reducere modstanden. Det anbefales at opdele delene efter deres funktionsområder. For eksempel skal antennens kontaktflade behandles med høj porøsitet, og den ikke-funktionelle overflade skal være tæt oxideret.

Sammenligning af procesløsninger: konventionel oxidation vs hård oxidation vs ledningsevneforbedring
For forskellige luftfartsfunktionelle komponenter har de tre hovedprocesruter betydelige forskelle i præstationsfokus. Følgende tabel sammenligner deres ydeevne i ledningsevne, vedhæftning og anvendelige scenarier til teknisk udvælgelsesreference.
| Procestype | Filmtykkelsesområde (μm) | Overflademodstandskarakteristika | Belægnings vedhæftningsgrad | Gælder for luftfartsscenarier |
|---|---|---|---|---|
| Konventionel svovlsyreoxidation (type II) | 10-20 | Middel til høj, kræver efterfølgende ledende tætning | Generelt (5B-5L) | Ikke-bærende strukturer og udseendedele |
| Hård oxidation (Type III / HOD) | 25-50 | Høj, god isolering | Højere (4B-5L) | Slidfaste lejesæder og styreskinner |
| Forbedret ledningsevne (porøs + metalliseret) | 5-15 (forfilmet) | Lav (med Cu/Au-belægning) | Høj (4B-5L, interface aktivering) | RF-antennebase, varmeafledningsgrænseflade |
BEMÆRK: Adhæsionsvurderinger er baseret på ASTM B571 teststandarder, hvor 5L repræsenterer det højeste niveau af adhæsion. Den ledningsevneforbedrede proces bruger normalt tyndtlags-foroxidation (anodisering) kombineret med en galvaniseringsproces i stedet for udelukkende at stole på oxidfilmen til at lede elektricitet.
Nøgle praktiske punkter for at opnå balance
- Forkorrosionsbehandling:For 7050 legering anbefales det at udføre 3-5 minutters alkalisk vask forkorrosion før oxidation for at fjerne overfladekorrosionsprodukter og aktivere matrixen. Dette er det første skridt til at forbedre belægningens vedhæftning.
- Valg af forseglingsproces:Konventionel vanddampforsegling vil lukke porerne og øge modstanden. Hvis det er nødvendigt at opretholde en ledende bane, anbefales det at bruge en ledende tætningsvæske (indeholdende nikkel- eller koboltadditiver), eller kun udføre delvis tætning for at bevare den ledende bane.
- Interface passivering lag:Før galvanisering kan brug af manganphosphat-passiveringsmiddel til at danne et passiveringslag i nanoskala forbedre bindingskraften mellem belægningen og aluminiumsmatrixen betydeligt og undgå risikoen for brintskørhed.
Når ShowyMetal håndterer sådanne rumfartsdele, bekræfter det normalt den specifikke øvre grænse for modstand og adhæsionskrav med ingeniører under DFM-stadiet, såsom at kræve kontaktmodstand.< 5 mΩ,并据此调整孔隙率参数。
Teststandarder og undgåelse af fejltilstand
Acceptprocessen kan ikke udelukkende baseres på visuel inspektion. Konduktiviteten skal bruge fire-probe-metoden til at måle filmlagets modstandsdygtighed eller simulere den faktiske samlingstilstand for at måle kontaktmodstanden. Vedhæftning kræver streng implementering af ASTM B571 tværskæringsmetoden eller ASTM B432 belægningsridsemetoden.

Almindelige fejltilstande inkluderer:
- blærer:De fleste af dem er forårsaget af ufuldstændig foraffedtning eller temperaturkontrol under oxidationsprocessen, hvilket forårsager spændingsakkumulering i filmlaget.
- Peeling:Utilstrækkelig belægningsvedhæftning skyldes sædvanligvis overdreven beskadigelse af krystalgitteret ved forætsning, eller oxidfilmen er for tynd.
- Modstandsdrift:Ufuldstændig forsegling eller ændringer i miljøets fugtighed får filmlaget til at absorbere fugt, hvilket får modstanden til at øges over tid. Ældrede prøver skal testes igen regelmæssigt.
FAQ: Luftfartsanodiseringsteknologi og valg
Hvordan sikrer man, at vedhæftningen af kobberbelægningslaget efter anodisering når over 4B?
Nøglen ligger i forætsningen før oxidation og passiveringsbehandlingen efter oxidation. Undgå at bruge for stærke elektrolytforfilm. Det anbefales at bruge tyndtlags porøs oxidation (5-10μm) kombineret med manganphosphatpassivering, hvilket kan reducere grænsefladeenergien betydeligt og forbedre bindingskraften.
Kan den hårde oxidfilm bruges direkte som et ledende lag?
Normalt ikke. Den hårde oxidfilm er tæt og isolerende med ekstrem høj modstand. Hvis det skal være ledende, skal en metalliseret belægning (såsom galvanisering af guld eller sølv) lægges ovenpå det, eller der skal bruges en specielt designet ledende oxidfilm. Dette er dog mindre almindeligt inden for luftfart og bruges mest i forbrugerelektronik.
Er oxidfilmens ledningsevne af 7075 aluminiumslegering mere stabil end 7050?
Oxidfilmstrukturerne i 7075 og 7050 ligner hinanden, men på grund af det højere magnesiumindhold på 7050 er det lettere at danne ensartede grovkornede områder på overfladen, hvilket er befordrende for ensartet porefordeling. Stabilitet afhænger mere af overfladebehandlingens konsistens end selve materialet. ShowyMetal kontrollerer strengt udsving i elektrolytkoncentrationen under masseproduktion for at sikre batchkonsistens.
Hvordan balancerer man oxidfilmtykkelse og ledende ydeevne, når leveringen er tæt?
Oxidationstiden kan forkortes ved at justere strømtæthedsbølgeformen uden at ofre filmens ensartethed. For eksempel kan brug af højfrekvent pulseffekt forkorte oxidationstiden med 20-30% ved samme tykkelse, mens porestrukturens kontrollerbarhed bevares.
Er der nogen ledende anodiseringsmuligheder specifikt til RF-applikationer?
have. Til RF-kontaktfladen kan "ultratynd porøs oxidation + ledende tætning"-proces anvendes, eller mikrobueoxidation (MAO) kan bruges direkte til at generere en delvist smeltet zone, som derefter kan fyldes med ledende opslæmning. Den specifikke løsning skal tilpasses i overensstemmelse med frekvensområdet og krav til indføringstab.
Konklusioner og forslag til samarbejde
Inden for bearbejdning af rumfartsdele er ydeevnen af anodiserede film ikke sort/hvid, men en kontrollerbar teknisk variabel. Gennem præcis kontrol af forætsning, oxidationsbølgeformer og forseglingsprocesser kan balancen mellem ledningsevne og vedhæftning opnås. ShowyMetal har 72 CNC-udstyr og en komplet overfladebehandlingsproduktionslinje, der understøtter one-stop-tjenester fra CNC-behandling med ±0,01 mm præcision til efterfølgende anodisering og galvanisering. Hvis du leder efter en leverandør, der kan løse problemerne med ledningsevne og bindingsstyrke af oxidfilm, bedes du give tegninger og tekniske specifikationer, og vores ingeniørteam vil udvikle en målrettet DFM-optimeringsplan og tilbud til dig.



