





Termisk løbsk og grundlæggende årsager til deledeformation i Ti6Al4V titanlegeringsskæring
I strukturelle dele til rumfart er Ti6Al4V (titaniumlegering TC4) meget udbredt på grund af dens høje specifikke styrke og lave densitet. Dens varmeledningsevne er dog kun 26,9 W/(m·K), hvilket er omkring 1/4 af aluminium og 1/5 af stål. Det betyder, at under højhastighedsfræsning eller drejning omdannes mere end 90 % af skæreenergien til varmeenergi, og det meste er koncentreret i kontaktområdet mellem værktøjskanten og spånen, hvilket medfører, at den lokale temperatur nemt overstiger 800°C. På dette tidspunkt falder hårdheden af værktøjet kraftigt, hvilket accelererer slid; på samme tid genererer overfladen af emnet resterende trækspænding på grund af øjeblikkeligt termisk stød, og tyndvæggede dele er tilbøjelige til at vride deformation forårsaget af inkonsekvent termisk ekspansion og kold sammentrækning. Til tilpasning af batch-luftfartsdele, hvis skærevarme ikke kan styres effektivt, vil det direkte få tolerancen til at glide ud over ±0,05 mm, og overfladeruheden forringes til mere end Ra1,6μm, hvilket udløser risikoen for at skrotte hele partiet.
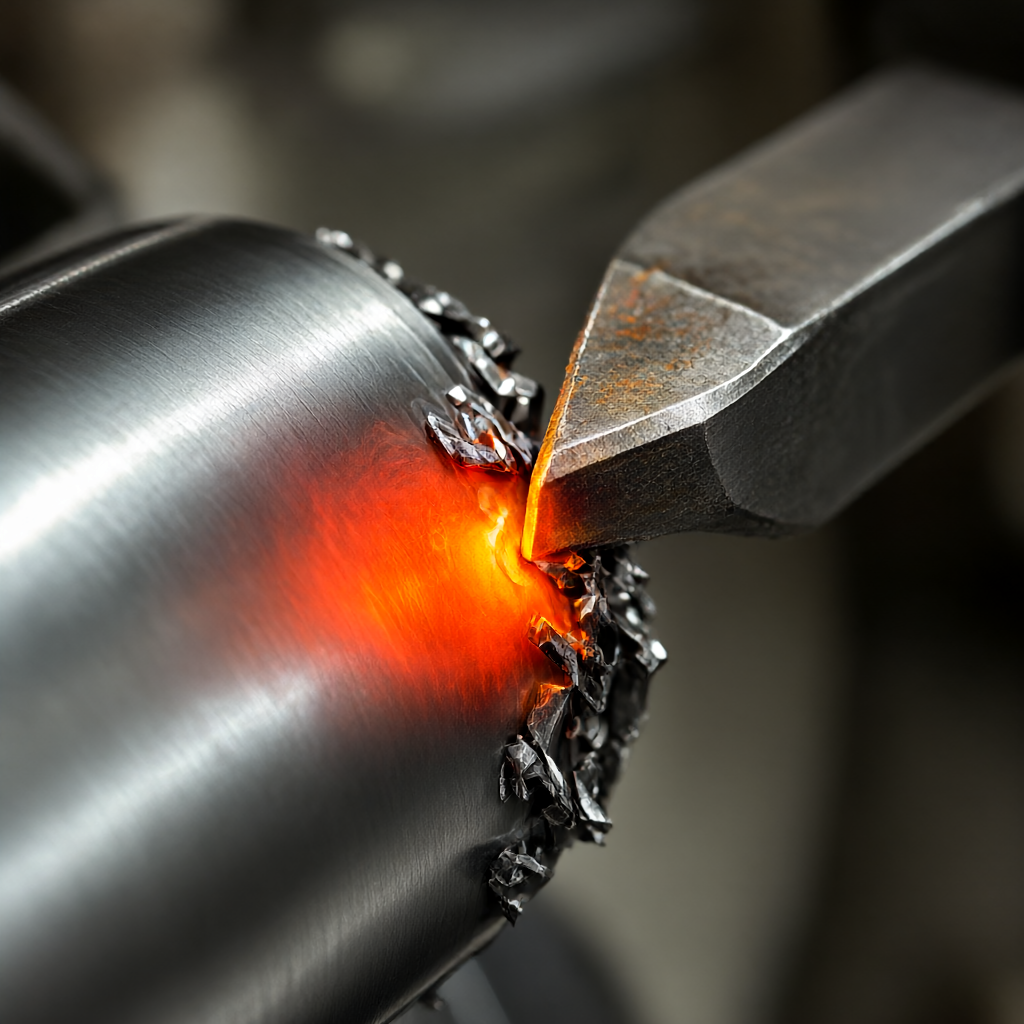
Korrelationsmekanismen mellem skærende varmeoverførselsvej og værktøjets levetid
Forståelse af termisk styring kræver afklaring af varmeflow. I titanlegeringsskæring overføres varme hovedsageligt i tre retninger: spåner, værktøjer og emner. På grund af titanlegeringens lave plasticitet og høje hærdningshastighed er spånerne i form af korte strimler, der fjerner omkring 70% af varmen; værktøjet absorberer omkring 20%, hvilket er hovedårsagen til værktøjsfejl; emnet optager kun 10 %, men på grund af dets lille varmekapacitet og tynde væg er det let at akkumulere temperaturstigning. Når værktøjets rivefladetemperatur overstiger 600°C, forekommer diffusionsslid i TiC-belægningen; når den overstiger 800°C, udfælder kobolt ved den krystallografiske grænse af det uædle metal af hårdmetal, hvilket forårsager afskalning. Derfor er kernemålet med termisk styring at reducere værktøjets grænsefladetemperatur i stedet for blot at reducere den samlede temperaturstigning for emnet. Dette kræver, at kølemediet skal påføres nøjagtigt på skæreområdet i stedet for at oversvømme. Ellers vil der opstå termiske chokrevner, når lavtemperaturmediet kommer i kontakt med højtemperaturemnets overflade, hvilket er særligt skadeligt for rumfartskonstruktionsdele, der kræver efterfølgende lavtemperaturopløsningsbehandling.
Sammenlignings- og udvælgelseslogik for tre almindelige køle- og smøreløsninger
For Ti6Al4V rumfartsdele anvender industrien hovedsageligt tre strategier: tørskæring, minimumssmøring (MQL) og højtrykskøling (HPC). Hver af de tre har sine gældende grænser, og der skal træffes omfattende beslutninger baseret på delens karakteristika, udstyrskonfiguration og omkostningsbegrænsninger.
| Plantype | Medium form | Typiske parametre/tryk | Gældende scenarier | Kernefordele | Vigtigste begrænsninger |
|---|---|---|---|---|---|
| tørt snit | Ingen medier | Normalt temperaturmiljø | Grov bearbejdning, stort tillæg, tykke vægdele | Lav pris, ingen rengøringsproces, velegnet til højhastighedsfræsning | Kort værktøjslevetid, høj risiko for overfladebrænding, ikke egnet til efterbehandling |
| Minimum mængde smøring MQL | Trykluft + olietåge | 3-6 bar, 10-50 g/t | Efterbehandling, tyndvæggede dele, komplekse profiler | Præcis målretning, god køleeffekt, fremragende overfladekvalitet, miljøbeskyttelse | Afhænger af nøjagtigheden af dysepositionering og skal rense olietågen op senere. |
| Højtrykskøling HPC | Emulsion/syntetisk væske | 30-60 bar | Lukkede riller, dybe huller og vanskelige skæreprocesser | Stærk skureevne, glat fjernelse af spåner og betydeligt forlænget værktøjslevetid | Høje omkostninger til udstyrsmodifikationer, høj fejlrate for hydrauliske systemer og forureningsrisici |
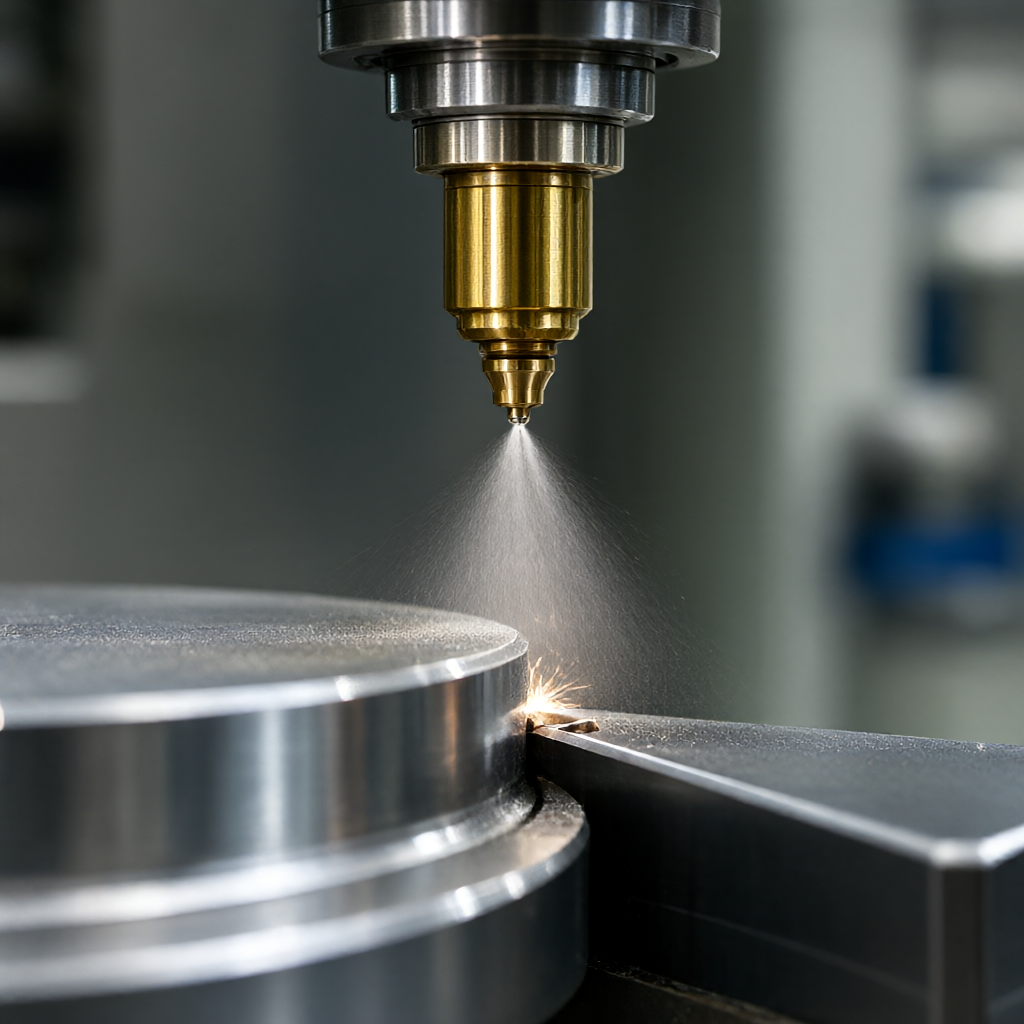
Til komplekse buede overflader og tyndvæggede stivere, der er almindelige i rumfartsdele, er MQL normalt det første valg til at balancere nøjagtighed, levetid og renlighed. Den forstøver skæreolie gennem trykluft og sprøjter olietågen nøjagtigt til skærkanten, hvilket ikke kun undertrykker værktøjets høje temperatur, men også forhindrer en stor mængde væske i at strømme ind i arbejdsemnets hulrum og forårsage termisk chok. Hvis delen har en dyb kilegang eller et lukket hulrum, og skærevarmen ikke kan fjernes ved luftkonvektion, skal HPC bruges til at tvinge spånerne til at blive udtømt ved hjælp af højtryksvæskestrøm og fjerne den akkumulerede varme for at forhindre spånerne i at vikle og ridse den bearbejdede overflade.
Nøglepunkter for implementering af MQL højtrykskøling og udstyrskonfiguration
Nøglen til implementering af MQL termisk styring ligger i dyseposition og flowkontrol. Dysen skal være 3-5 mm væk fra skærepunktet, og den inkluderede vinkel skal være omkring 45 grader for at sikre, at olietågen dækker hele riveoverfladen. Strømningshastigheden justeres i henhold til skærehastigheden: når Vc=200m/min, anbefales det at være 15-20g/h; når Vc>400m/min øges til 30-40g/t. Med hensyn til valg af olie skal den have et højt flammepunkt (>200°C), lav viskositet og ekstreme trykadditiver for at danne en beskyttende film på højtemperaturgrænsefladen af titanlegeringer. For luft- og rumfartsforbindelsesdele, der behandles af et 5-akset bearbejdningscenter, skal dysen dynamisk kompenseres sammen med værktøjsbanen under flerakset sammenkobling, ellers vil der være en kølende dødzone. HPC-systemet kræver, at maskinspindelen har et indbygget oliekammer eller en sidemonteret højtryksdyse, trykket er stabilt over 40bar, og flowhastigheden er større end 5L/min, for effektivt at kunne trænge ind i spånlaget. Begge løsninger kræver online temperaturovervågning. Når temperaturen i skærezonen fortsætter med at være højere end 650°C, øges flowhastigheden automatisk, eller der udløses en alarm for at undgå ophobning af termisk løb.
Effekter af skæreparametre og værktøjsstrategier på varmeakkumulering
Termisk styring er ikke udelukkende afhængig af kølemedier. Skæreparametre og værktøjsgeometri er kildekontrolmetoder. Ti6Al4V anbefaler at bruge solidt hårdmetal pindfræsere med store indgangsvinkler (60°-75°) for at reducere den aksiale skæredybde og skærekraft pr. længdeenhed og derved reducere varmeudviklingen. Tilspændingshastigheden skal være moderat lav, Vf=0,1-0,2 mm/omdrejninger, for at undgå for stor skæretykkelse, der forårsager stødopvarmning af værktøjet. Spindelhastigheden bør ikke være for høj. Det anbefales at holde det i området 2000-4000 rpm for at balancere spindelstivheden og skæreeffektiviteten. Værktøjsbelægningen er lavet af AlCrN eller TiAlN, som har en antioxidationstemperatur på over 800°C og kan opretholde længere rødhårdhed i MQL-miljøet. Derudover kan værktøjskantmodifikation (D-form) sprede skærevarme og reducere spændingskoncentrationen. I masseproduktion bør der etableres en værktøjslevetid model for at tvinge udskiftning eller genslibning for hver 50 stykker for at undgå lokal overophedning forårsaget af spåner.
Termisk deformationsforebyggelse og inspektionsstandarder for præcision accept
Forebyggelse af termisk deformation skal udføres gennem hele processen med fastspænding og forarbejdning. Fastspænding bør minimere fastspændingspunkter og bruge vakuumsugekopper eller bløde kløer for at undgå lokale fordybninger og resterende belastning. Planlægningen af bearbejdningsveje følger princippet om "først skrubbe, så fint, først udvendigt, så indvendigt og symmetrisk fjernelse af kvoter." Hvert lag efterlader et 0,1-0,2 mm efterbehandlingsrum. Det endelige snit afsluttes i et miljø med konstant temperatur for at eliminere deformation forårsaget af frigivelse af indre spændinger. I acceptprocessen skal der udover den konventionelle tre-koordinat CMM-detektering dimensionelle tolerance (±0,01 mm) tilføjes overfladerestmagnetisme og varmepåvirket zonemikrostrukturanalyse. Brug en ruhedsmåler til at detektere Ra-værdien, og den færdige overflade skal være under Ra0,4μm; kontrollere gennem optisk scanning, at der ikke er spor af forbrænding eller blåfarvning. For vigtige luftfartsdele er fluorescerende penetranttest også påkrævet for at eliminere skjulte defekter såsom termiske revner. Hvis batchstørrelsen er uden for tolerance, skal du først kontrollere kølejusteringen og værktøjsstatus i stedet for blot at skyde skylden på værktøjsmaskinens nøjagtighed.
Hvorfor skal vi være opmærksomme på at skære termisk styring i Ti6Al4V titanlegeringsbehandling?
Fordi den termiske ledningsevne af Ti6Al4V er lav (26,9 W/(m·K)), kan skærezonen nemt nå over 800°C, hvilket resulterer i hurtigt værktøjsslid, overdreven termisk deformation af emnet og overfladeforbrændinger. Ignorering af termisk styring vil gøre det vanskeligt at opnå en stabil tolerance på ±0,01 mm.
Hvad er fordelene ved minimal kvantitetssmøring (MQL) sammenlignet med traditionel vådskæring i titanlegeringsbearbejdning?
MQL bruger kun 10-50 g/t skæreolie, har målrettet køling og ingen væskerester, hvilket undgår termisk støddeformation af tyndvæggede dele; det opfylder også de høje krav til renlighed i luftfartsdele uden behov for efterfølgende rengøring, hvilket forbedrer produktionslinjens rytme og overholder miljøet.
Hvilke typer luftfartsdele er velegnede til højtrykskøling HPC?
Den er velegnet til komplekse strukturer såsom dybe kilegange, lukkede hulrum og køleplader, der er svære at aflede varme eller fjerne spåner. Tryk over 40 bar kan tvinge spånfjernelse og trænge ind i spånlaget for at forhindre sekundær skæring i at ridse overfladen og sikre nøjagtigheden af interne funktioner.
Hvordan justeres skæreparametre for at reducere varmeakkumulering i Ti6Al4V?
Det anbefales at bruge værktøjer med stor indgangsvinkel, lav fremføring (0,1-0,2 mm/omdrejninger), medium hastighed (2000-4000 o/min) og brug af AlCrN-belagte værktøjer. Det er opdelt i grov- og finbearbejdning med forbehold for efterbearbejdning, og den endelige efterbehandling udføres i et miljø med konstant temperatur for at aflaste stress.
Hvordan accepterer man den termiske behandlingskvalitet af titanlegeringsdele?
Ud over den tredimensionelle koordinatinspektion af dimensionstolerance (±0,01 mm) og ruhed (Ra0,4μm), kræves visuel inspektion eller optisk scanning for at bekræfte, at der ikke er nogen blånende forbrænding, og fluorescerende penetrantinspektion er påkrævet for at udelukke termiske revner. Batchdele skal kombineres med første stykke bekræftelse og procesinspektion for at overvåge værktøjets levetid og kølejusteringsstatus.
Konklusion og forespørgselsforslag
Termisk styring af Ti6Al4V-bearbejdning af dele til rumfart er i det væsentlige en systematisk konstruktion af skæreparametre, valg af værktøj og kølestrategi. Tørskæring, MQL og HPC er ikke gode eller dårlige, men et spørgsmål om scenematch. MQL foretrækkes til tyndvægsbehandling, HPC er afhængig af lukkede funktioner, og tørskæring kan prøves til grovbearbejdning for at reducere omkostningerne. Inkorporering af termisk kontrol i DFM-stadiet kan hjælpe med at forbedre batchkonsistensen og værktøjsøkonomien markant. Hvis dit projekt involverer komplekse konstruktionsdele af titanlegering, kan du sende tegningerne til ShowyMetals tekniske team, og vi vil give en procesevaluering og et tilbud, inklusive køleskema, værktøjskonfiguration og tolerancekontrol inden for 24 timer for at sikre, at delene bliver godkendt første gang.



