





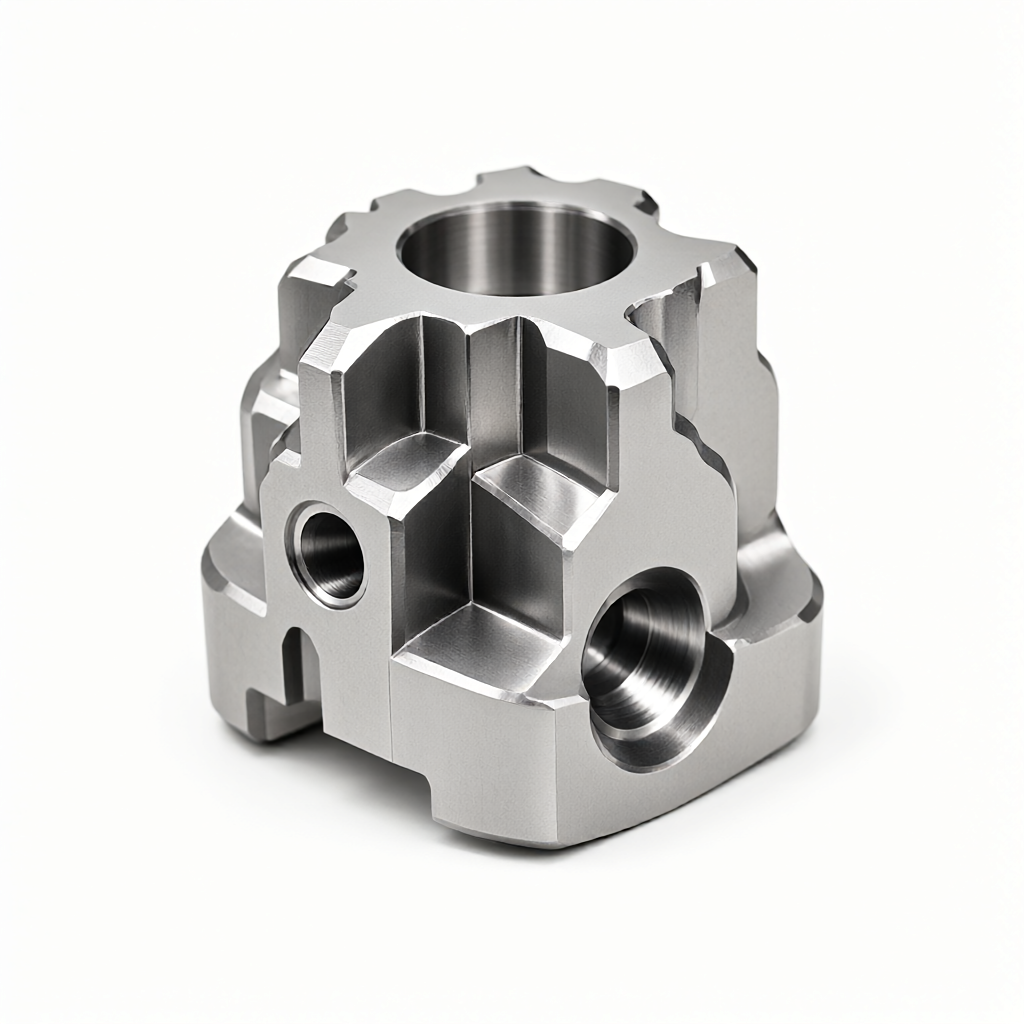
Tørskæring og mindste mængde smøring teknisk vejledning til CNC-bearbejdning af højhårdhedsståldele til rumfartsdele
I rumfartsområdet er titanlegeringer og ultra-højstyrke ståldele meget udbredt i vigtige strukturelle dele såsom landingsstel og motorbeslag på grund af deres fremragende specifikke styrke- og træthedsegenskaber. Imidlertid har denne type materiale høj hårdhed og dårlig varmeledningsevne. Traditionel vådskæring er gradvist blevet erstattet af tør bearbejdning og minimal mængde smøring (MQL) processer på grund af dårlig spånudledning og høje temperatur restrisici. Som en brugerdefineret producent af præcisions-CNC-dele formulerer vi skæreparametre strengt baseret på materialekvaliteter og tolerancekrav i masseproduktion for at sikre høj finish og batch-konsistens, samtidig med at vi sikrer ±0,01 mm dimensionsnøjagtighed.
Skæreudfordringer og fejltilstande af meget hårde ståldele
Hårdheden af aerospace-grade ultra-højstyrke stål (såsom 4340, 1540, etc.) er normalt i HRC40-HRC60 området, og spånhærdningstendensen er indlysende. Hvis skæreparametrene er forkerte, er følgende fejltilstande tilbøjelige til at forekomme:
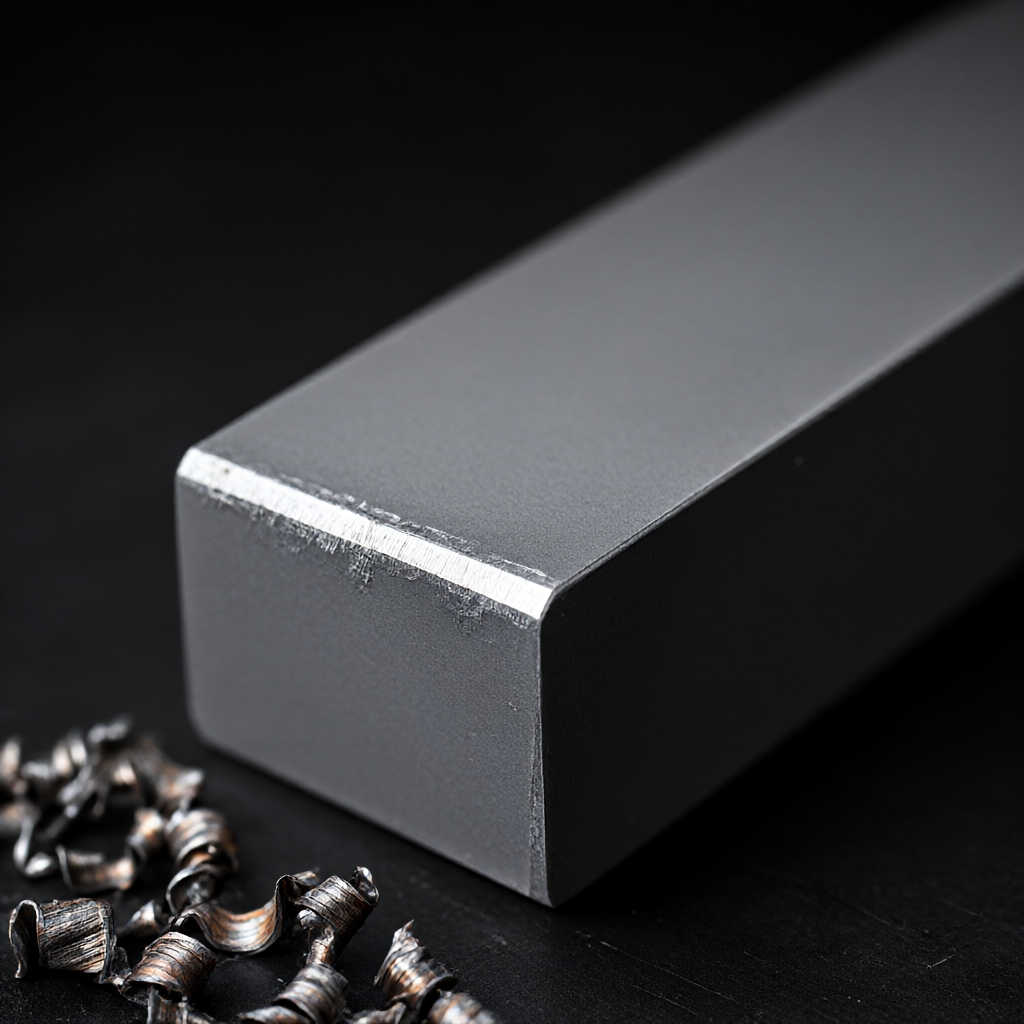
- Knivspåner og halvmånemærker:Varmeafledningsvejen er enkelt ved tørskæring, og temperaturen i skærezonen stiger kraftigt, hvilket får værktøjets slidbestandige legeringsbelægning til at skalle af, eller matrixen bliver blød.
- Termisk deformation af emnet:Den resterende spænding er ujævnt fordelt, og dimensionsdrift opstår efter at have været efterladt i en periode efter bearbejdning, der overskrider tolerancezonen på ±0,01 mm.
- Overflade mikrorevner:Spånfriktion ridser gentagne gange den bearbejdede overflade og påvirker træthedslevetiden, hvilket er en alvorlig defekt, især i luftfartsaccept.
Sammenligning af principperne for tørskæring og minimumssmøring (MQL)
Tørskæring: en balance mellem effektivitet og miljøbeskyttelse
Tørskæring introducerer ikke noget kølemedium, og er hovedsageligt afhængig af varmeisoleringsegenskaberne af værktøjsbelægninger (såsom PVD titanium aluminium nitrogen) og den "termiske hærdning" effekt, der frembringes af højhastighedsskæring, således at spåner hurtigt kan undslippe den varmepåvirkede zone. Denne metode er velegnet til højeffektiv grovbearbejdning af aluminiumslegeringer og mellem- og lavhårdhed ståldele. Ved efterbearbejdning af højhårdhedsstål er værktøjets levetid dog begrænset, fordi friktionskoefficienten ikke kan reduceres.
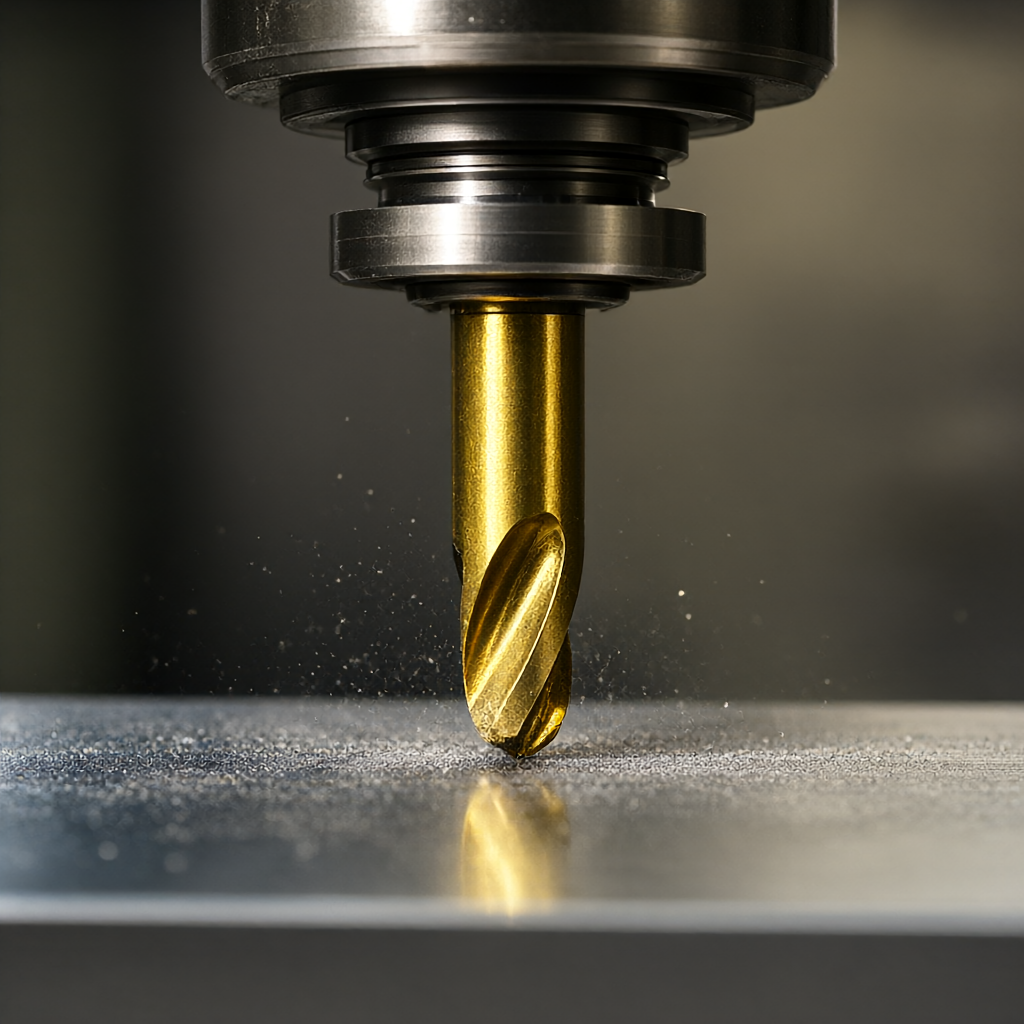
Minimum mængde smøring (MQL): præcis temperaturkontrol og smøring
Smøreteknologi for minimumsmængder bruger ultralydsforstøvning til at sprøjte smøremiddel (normalt vegetabilsk olie eller syntetisk ester) ind i skærezonen i en dosis på nogle få kubikcentimeter pr. sekund. Det bevarer ikke kun miljøbeskyttelsen og højhastighedsfordelene ved tørskæring, men reducerer også friktion mellem værktøj og emne gennem oliefilmen, hvilket reducerer skærekraften og skæretemperaturen markant. Til præcisionsfræsning og intern hulbehandling af rumfartsdele er MQL nøglemidlet til at kontrollere overfladeruheden (Ra 0,4μm-0,8μm).
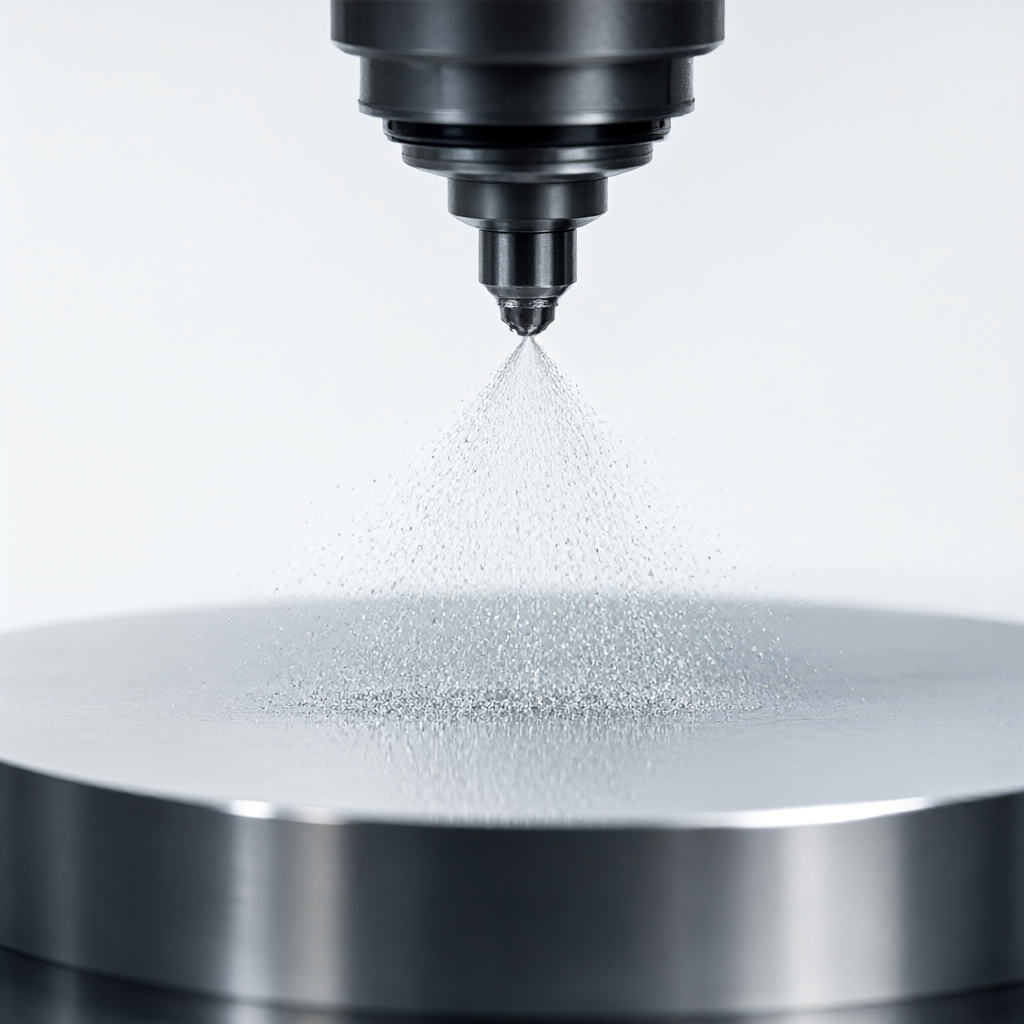
Sammenligning af skæreparametre og procesplaner
For akseldele fremstillet af 4340 stål (HRC50), der bruger et 4-akset fræsecenter, er følgende de anbefalede parameterområder for de to processer:
| Procesparametre | Helt tør skæring (tør) | Minimum mængde smøring (MQL) | Gældende fase |
|---|---|---|---|
| Spindelhastighed | 1500-1800 rpm | 2000-2500 rpm | efterbehandling |
| Foderhastighed | 80-120 mm/min | 150-200 mm/min | efterbehandling | skæredybde (ap) | ≤0,5 mm | ≤1,0 mm | Halvfinish/finishing | Værktøjstype | PVD TiAlN belagt hårdmetal | CBN (kubisk bornitrid) eller PVD TiAlN | efterbehandling | overfladeruhed | Ra omkring 1,6μm | Ra 0,4μm-0,8μm | Acceptkriterier |
| Værktøjets levetid | Kortere (ca. 20-30 stykker) | Længere (ca. 40-60 stykker) | batch økonomi |
Nøglepunkter for docking af DFA-anbefalinger med teknik
Når tegninger modtages, gennemfører vi en DFM (Design for Manufacturability) gennemgang med fokus på:
- Minimum vægtykkelse:Stål med høj hårdhed er tilbøjelig til at skravle under efterbehandling. Det anbefales, at vægtykkelsen af nøglepositioneringsoverflader ikke er mindre end 0,8 mm, eller at der tilføjes forstærkningsribber.
- Krav til afgratning:Luftfartsdele kræver normalt ingen flashgrater og skarpe spåner under tørskæring. Det er nødvendigt at tilføje en hjørnerengøringsproces eller reservere et afgratningstillæg i programmeringen.
- Geometrisk tolerance:For kravet om koaksialitet på 0,02 mm anbefales det at bruge drejning og fræsning af kompositprocessen med "fuldfør al overfladebehandling i en fastspænding" for at undgå sekundære positioneringsfejl.
Kvalitetskontrol og batchkonsistenskontrol
For at sikre pålideligheden af luftfartsdele implementerer vi streng kvalitetskontrol:
- Indgående materialeinspektion:Tjek listen over stålspoler/stangmaterialer, udfør hårdhedstest (Rockwell HRC) og spektrumanalyse på prøver for at bekræfte, at materialekvaliteten opfylder navigationsmærket.
- Første artikelbekræftelse (FAI):De første tre stykker blev målt i fuld størrelse ved hjælp af en tredimensionel koordinatmålemaskine (CMM) til at kontrollere nøglepositioner og konturer og registrere basisdata.
- Procesinspektion:Inspicer tilfældigt nøgledimensioner for hver 50 stykker for at overvåge tendenser til værktøjsslid; når dimensionsforskydningen nærmer sig den nedre grænse for tolerancen, skal du straks udskifte værktøjet eller justere kompensationsværdien.
- Fuld forsendelsesinspektion:For overfladekvalitet skal du bruge en ruhedsmåler til at detektere Ra-værdien og bekræfte gennem visuel inspektion, at der ikke er nogen ridser og ingen olierester (tørskærende dele kræver ultralydsrensning).
Konklusioner og anbefalinger til handling
Ved forarbejdning af højhårde flyståldele kan valg af MQL med CBN-værktøjer bedre balancere effektivitet, overfladekvalitet og omkostninger. Vores klynge af 72 CNC-maskiner understøtter 3/4/5-akset samtidig bearbejdning, har en 15-25 dages batch leveringskapacitet og er god til at håndtere krav til højglans udseende.
Hvis du har behov for rumfartsdele ved brug af ultra-højstyrkestål, titanlegeringer eller højtemperaturlegeringer, bedes du sende 2D-tegninger eller 3D-modeller til vores ingeniørteam. Vi giver gratis DFM-analyse og tilbud for at hjælpe dig med at optimere designet og låse leveringsknuden.
Ofte stillede spørgsmål (FAQ) om CNC-bearbejdning af luftfartsdele
Hvordan forhindrer man overophedning og deformation af emnet, når man tørskærer ståldele med høj hårdhed?
Det anbefales at anvende en intermitterende skærestrategi med "lille skæredybde, høj hastighed og stor skærebredde" for at bruge spåner til at fjerne varme; eller tilføj en "tempereringsstabilisering"-ventetid mellem kritiske dimensionsprocesser, og vent, indtil arbejdsemnet er helt afkølet til stuetemperatur, før det afsluttes.
Vil det smøremiddel, der bruges i minimumsmængdesmøring (MQL), forblive på overfladen af delen?
Kvalificerede MQL-olier er normalt biologisk nedbrydelige vegetabilske olier eller syntetiske estere og bruges i meget små mængder (0,1-0,5 ml pr. minut). Efter forarbejdning kræves ultralydsrensning eller rensning af flygtige opløsningsmidler for at fjerne oliefilmen og opfylde renhedskravene til luftfartssamling.
Er MQL eller traditionel skærevæske mere økonomisk til skaftdele med høj hårdhed i partier på 500 stykker?
Normalt er MQL mere økonomisk. Selvom skærevæskeværktøjets levetid er lidt længere, eliminerer MQL omkostningerne ved udskiftning af kølevæske, filtrering og miljøbehandling og kan understøtte højere fremføringshastigheder og kortere samlede arbejdstimer. Den er især velegnet til batchordrer med hurtig levering på 15-25 dage.
Kan du bearbejde ståldele til rumfart med en hårdhed på over HRC55?
Kan. Vi er udstyret med CBN-værktøjer og et 4/5-akset bearbejdningscenter med minimum mængde smørefunktion, som kan behandle dele op til omkring HRC60. Detaljerne skal vurderes baseret på emnegeometri og toleranceniveau. Det anbefales at levere tegninger til DFM-analyse.
Hvordan sikrer man, at koaksialitetstolerancen er inden for 0,02 mm under behandling?
Brug en mølle-drejemaskine til at fuldføre drejning og fræsning i én opsætning, eller brug højpræcisions hydraulisk fiksturpositionering i et 5-akset bearbejdningscenter. Før bearbejdning måles spændekæbens datum gennem CMM, og fiksturfejlen kompenseres i CAM-efterbehandling for at sikre, at den geometriske tolerance er op til standarden.



