





I fremstillingen af rumfartsdele står CNC-fræsning af komplekse hulrum over for de dobbelte udfordringer med optimering af værktøjsbane og materialefjernelseshastighed. Videnskabelig tildeling af skrub- og efterbehandlingskvoter er en central ingeniørbeslutning for at balancere produktionseffektivitet, dimensionsnøjagtighed og overfladeintegritet. Baseret på den faktiske bearbejdningserfaring med 5-akset simultanfræsning og 3-akset højhastighedsfræsning, vil denne artikel analysere marginallokeringsstrategien for luftfartsaluminium (såsom 7075-T6) og titanlegering (såsom Ti-6Al-4V) dele, med fokus på resterende mængdekontrol, værktøjsudvælgelseslogik og værktøjsudvælgelseslogik, genanvendelige procesplanlægningsløsninger.
Teknisk logik for kvotetildeling til skrub og efterbehandling af komplekse hulrum
Marginallokering er ikke en simpel fast værdiindstilling, men en systemteknik baseret på princippet om at "fjerne det tunge og holde det lette". Grovbearbejdningsstadiet har til formål at fjerne det meste af materialet, reducere belastningen på værktøjsmaskinens spindel og undgå værktøjsholderinterferens; efterbehandlingsfasen fokuserer på den endelige størrelse og overfladekvalitet, hvilket kræver ekstremt lave skærekræfter for at undertrykke fænomenet, der giver værktøj.
- Grovbearbejdningstillæg:Sæt normalt til 0,5 mm til 1,5 mm. For dybe kavitetsstrukturer er det nødvendigt at overveje værktøjets længde-til-diameter-forhold og reservere en større lateral margin for at forhindre støj forårsaget af utilstrækkelig stivhed.
- Halvbearbejdningsgodtgørelse:Hvis forholdet mellem hulrumsdybde og diameter er større end 5:1, anbefales det at tilføje denne proces og indstille marginen til 0,2 mm til 0,4 mm for at eliminere spændingsudløsningsdeformation efter grovbearbejdning.
- Efterbehandlingstillæg:Normalt styret til 0,05 mm til 0,2 mm, afhængigt af værktøjets diameter. For endefræsere med lille diameter (såsom mindre end 3 mm) anbefales det, at marginen ikke overstiger 0,1 mm for at forhindre, at værktøjet bøjes.
I rumfartsdele bliver tyndvæggede funktioner let deformeret på grund af spændingsaflastning. Derfor skal marginstrategien kombineres med deformationen forudsagt af finite element-analyse (FEA) for omvendt kompensation for at sikre, at spændingen udløses efter finish, og at dimensionerne stadig er inden for tolerancezonen.
Sammenligning af anbefalede værdier for almindelige materialemargener og procesparametre
Skæreegenskaberne for forskellige materialer varierer meget. Aluminiumslegering har lav skærekraft og er velegnet til grovbearbejdning af store foder; titanlegering har dårlig termisk ledningsevne og er nem at klæbe til værktøjet, så skærehastigheden skal reduceres betydeligt, og marginen skal øges. Følgende tabel sammenligner parameterbenchmarks for 7075-T6 aluminiumslegering og Ti-6Al-4V titanlegering i typisk kompleks hulrumsbearbejdning.
| processtadiet | Materialekvalitet | Anbefalet mængde (mm) | Spindelhastighed (rpm) | Fremføring pr. tand (mm/z) | Bemærkning |
|---|---|---|---|---|---|
| skrubning | 7075-T6 Al | 0,5 - 1,0 | 8000 - 12000 | 0,2 - 0,4 | Brug grovtandede værktøjer til at understrege høj effektivitet |
| efterbehandling | 7075-T6 Al | 0,05 - 0,15 | 12000 - 15000 | 0,02 - 0,05 | Højglans overflade, Ra kan nå 0,4μm |
| skrubning | Ti-6Al-4V | 0,5 - 1,5 | 250 - 400 | 0,02 - 0,04 | Lav hastighed og stor skæredybde, der kræver stærk køling |
| efterbehandling | Ti-6Al-4V | 0,1 - 0,3 | 300 - 500 | 0,01 - 0,02 | Forebyg overophedning og streng kontrol med Ra |
Det er værd at bemærke, at efterbehandlingstillægget for titanlegeringer skal forstørres passende, fordi en meget lille mængde let kan forårsage friktion mellem værktøjet og emnet i stedet for at skære, hvilket vil skade overfladekvaliteten. Det anbefales at bruge en tredimensionel koordinatmålemaskine (CMM) til at verificere dimensionstrenden umiddelbart efter færdiggørelse og dynamisk justere den efterfølgende batchmargin.
Dynamisk justeringsstrategi for tillæg ved 5-akset samtidig bearbejdning
For luft- og rumfartsdele med friformede overflader eller dybe hulrums blinde huller, vil ændringer i værktøjsaksevektoren for den 5-aksede værktøjsmaskine føre til forskelle i faktiske skæreforhold i forskellige områder. Faste marginindstillinger fejler ofte ved 5-akset bearbejdning, og en "ekvidistancemargen" eller "margin baseret på værktøjsradiuskompensation"-strategi skal vedtages.
- Værktøjsakse-vektorpåvirkning:På sidevæggen af det dybe hulrum, hvis hældningsvinklen på værktøjsaksen er for stor, vil skæretykkelsen falde kraftigt og endda nærme sig nul. På dette tidspunkt vil det nominelle tillæg blive konverteret til utilstrækkelig faktisk skæretykkelse, hvilket resulterer i overflader. Det anbefales at aktivere "minimum skæretykkelse"-begrænsningen i CAM-softwaren og automatisk justere godtgørelsen.
- Kold vs varm kompensation:Under bearbejdningsprocessen genererer friktionen mellem værktøjet og emnet varme, hvilket resulterer i lokal termisk udvidelse. For præcisionsdele anbefales det at vente på, at emnet vender tilbage til omgivelsestemperaturen (inden for ±2°C) efter grovbearbejdning før efterbearbejdning, eller at forudindstille den termiske deformationskompensationsværdi i CAM (normalt 0,02-0,05 mm langs Z-aksens fremadrettede kompensation).
For tyndvæggede beslagdele anbefales det desuden at anvende en "split processing"-strategi: bearbejd hoveddelen først, efterlad en margin på 0,1 mm; løsn spændingen, flyt referencen, og bearbejd den anden side; og fjern endelig den midterste forbindende tynde væg på én gang. Denne metode kan effektivt udligne deformationen forårsaget af spændekraften og gøre kvotefordelingen mere målrettet.
Værktøjsvalg og margenafvejninger med risiko for værktøjsbrud
Tillæggets størrelse er direkte relateret til værktøjets levetid og risiko for værktøjsbrud. Stor margin betyder stor skæredybde, og værktøjet vil bære øget drejningsmoment, hvilket er en fatal trussel mod endefræsere med lille diameter. Ved bearbejdning af titanlegeringer med værktøj med lille diameter (D≤6 mm), anbefales det at begrænse efterbehandlingstillægget til 5%-8% af værktøjsdiameteren for at undgå værktøjsudbøjning på grund af utilstrækkelig stivhed.
En anden strategi er kombinationen "kuglekniv + flad kniv":Mulighed A:Brug en kugleskærer hele vejen igennem. Fordelen er, at overgangen er glidende og trinfri. Ulempen er, at kugleskærerens avancerede skærehastighed er lav, det er let at akkumulere skærekanter, marginen skal kontrolleres til et meget lille niveau (0,02-0,05 mm), og effektiviteten er lav.Mulighed B:Kuglekniv roughing/semi-finishing, flad kniv efterbehandling. Fordelen er, at den fladbundede kniv er yderst effektiv og kan rense de kugleformede spor efter kuglekniven; Ulempen er, at det kræver to fastspændinger eller kompliceret værktøjsskift, og marginfordelingen skal sikre, at den fladbundede kniv kan komme helt ind uden forstyrrelser.
For indsugningskanaler eller forbrændingskammervægge med høje krav til glathed er mulighed B normalt bedre, men den aksiale tillæg for den fladbundede kniv skal beregnes nøjagtigt for at sikre, at den helt kan afskære den 0,05 mm eller deromkring bule, som kuglekniven efterlader, uden at ridse bundlaget.
Overfladeintegritetsinspektion og undgåelse af fejltilstand
Den direkte konsekvens af ukorrekt kvotefordeling er overfladeintegritetsdefekter. Almindelige fejltilstande inkluderer: Chatter, Scalloping, mikrorevner og overdrevent dybe arbejdshærdede lag. Accept afhænger ikke kun af størrelse, men også af overfladekvalitet.
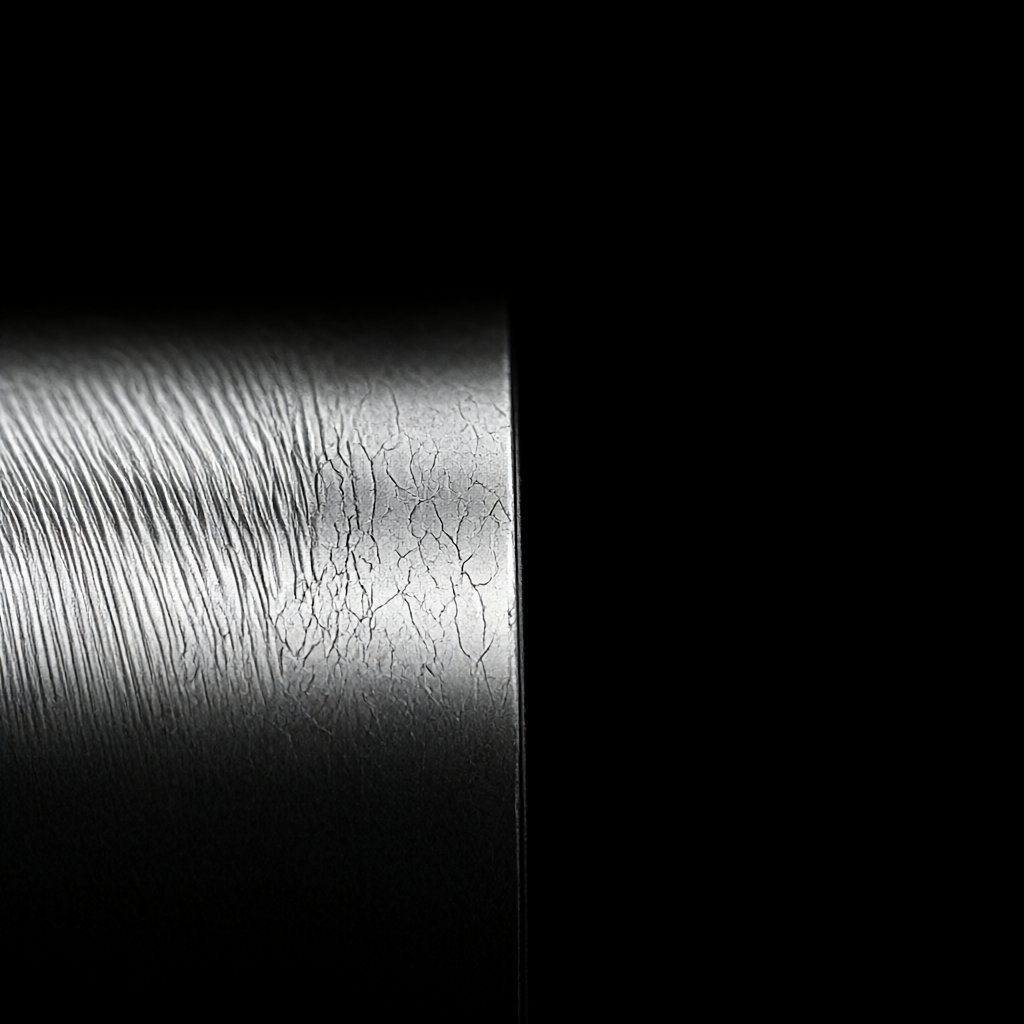
- Registrering af vibrationsmærker:Brug en ruhedsmåler til at måle Ra-værdien. For luftfartsaluminiumdele skal Ra være ≤0,8μm; højglans overflade kræver Ra≤0,4μm. Hvis der registreres periodiske klapmærker, skal du kontrollere, om marginen er for stor, hvilket forårsager ustabil skæring, eller om spindellejet er slidt.
- Knivmærkekontrol:Ved at justere efterbehandlingstillægget til mindre end 0,05 mm og øge omdrejningshastigheden, kan de kugleformede skæremærker, som kugleskæreren efterlader, minimeres. For vigtige parringsoverflader anbefales det at tilføje en "udjævningsproces" og bruge en præcisionsslibekniv eller en diamantpenkniv til at fjerne en lille mængde (0,01-0,02 mm).
- Hårdhedsbekræftelse:Arbejdshærdning vil ændre materialets overfladehårdhed og påvirke udmattelsestiden. Mikrohårdhedstestning er påkrævet på den færdige overflade for at sikre, at dybden af det hærdede lag kontrolleres inden for 0,1 mm, og at hårdhedsstigningen ikke overstiger 10 % af materialets krop.
Ved masseproduktion anbefales det at udføre CMM-inspektion i fuld størrelse og overfladeruhedsscanning på det første stykke for at etablere en margin-dimensionel afvigelsesmodel. For eksempel, hvis det konstateres, at når en batch har en margin på 0,1 mm, er den faktiske størrelse 0,02 mm lavere, så skal marginen justeres til 0,12 mm for efterfølgende batches for at opnå lukket sløjfekontrol.
Almindelige problemer med marginallokering og ofte stillede spørgsmål om teknisk praksis
Hvorfor skal efterbearbejdningsgodtgørelsen nogle gange være meget mindre end skrubningstillægget?
Formålet med efterbehandling er at sikre dimensionsnøjagtighed og overfladekvalitet, og skærekraften skal være minimal for at reducere værktøjsudbøjning og termiske effekter. Hvis tillægget er for stort (f.eks. mere end 0,2 mm), vil værktøjet med lille diameter bøje sig på grund af for stor skærebelastning, hvilket resulterer i dimensionsafvigelser og overflader. Derfor er efterbearbejdningsgodtgørelsen normalt kun 1/10 til 1/20 af den grovbearbejdningstillæg.
Hvordan vurderer man, om der er behov for yderligere halvbearbejdning i 5-akset bearbejdning?
Når forholdet mellem hulrumsdybde og diameter overstiger 4:1, eller værktøjets længde-til-diameter-forhold (L/D) overstiger 4:1, falder stivheden betydeligt. På dette tidspunkt kan spændingsdeformationen ikke elimineres ved blot to processer fra groft til fin, semi-finishing skal tilføjes, og marginen er sat til 0,2-0,3 mm for at frigøre det meste af den indre spænding og sikre dimensionsstabilitet under efterbehandling.
Ved bearbejdning af titanlegeringer, er virkningen af kvotefordelingen på værktøjets levetid mere følsom end for aluminiumslegeringer?
Ja. Den termiske ledningsevne af titanlegering er lav, og skærevarmen er koncentreret på værktøjsspidsen, hvilket let kan forårsage diffusionsslid. Hvis kvoten er for stor, vil fremføringen blive begrænset, værktøjsfriktionen vil øges, og værktøjets levetid reduceres kraftigt. Det anbefales, at efterbehandlingsmængden af titanlegeringer kontrolleres strengt inden for 0,15 mm, og at mikrokvantitetssmøring (MQL) teknologi bruges til at balancere værktøjets levetid og overfladekvalitet.
Tilbagespring opstår, efter at tyndvæggede dele er behandlet. Hvordan rettes det gennem marginstrategi?
Deformationskompensationsbeløbet skal reserveres før færdiggørelse. For eksempel, hvis delen forventes at krympe med 0,03 mm, efter at spændingen er udløst, skal der reserveres en margin på +0,03 mm til størrelsen under efterbehandling (det vil sige, at målstørrelsen skal øges med 0,03 mm). Denne værdi skal bestemmes gennem første stykke test og indstilles som "kompensationsmargin" i CAM i stedet for en simpel "procesmargen".
Hvordan sikres ensartet marginfordeling i masseproduktion?
Etabler standardiserede procesdokumenter for at tydeliggøre værktøjsnummeret, tillægsværdien og kompensationsparametrene for hver proces. Brug CAM-softwarens "fast margin"-skabeloner for at undgå manuelle ændringer. Samtidig implementeres det første artikelbekræftelsessystem (FAI), og de første tre stykker af hvert produkt inspiceres fuldt ud for at verificere effektiviteten af marginstrategien. Hvis der konstateres afvigelser, vil maskinen blive slukket og justeret med det samme.
Konklusioner og anbefalinger til handling
Tildeling af CNC-bearbejdningsgodtgørelse til komplekse hulrum er i det væsentlige en dynamisk balance mellem effektivitet, nøjagtighed og overfladekvalitet. Der er ingen faste værdier, der er universelt anvendelige, kun individuelle strategier baseret på materialeegenskaber, værktøjsstivhed og værktøjsmaskinens tilstand. Ingeniører bør gribe ind i DFM (Design for Manufacturability) under designfasen for at evaluere gennemførligheden af marginen; under behandlingsfasen skal du bruge CMM-data til at korrigere marginen i et lukket kredsløb for at sikre batchkonsistens.
Hvis dit projekt involverer komplekse luft- og rumfartsdele af aluminiumslegering eller titanlegering og har strenge krav til overfladeintegritet og dimensionsstabilitet, er du velkommen til at sende tegninger og tekniske specifikationer. Vi vil kombinere ressourcerne fra 72 CNC-udstyr og behandlingsdatabasen for 7075/Ti-6Al-4V-materialer for at give dig en hurtig tilbudsplan inklusive marginsimulering og DFM-forslag.



