





Ved CNC-bearbejdning af rumfartsdele involverer komplekse interne flowkanaler ofte blinde huller, krydsvinklede huller og gevindfunktioner med et dybde-til-diameter-forhold på mere end 10:1. Traditionel multi-proces diskret behandling kan nemt føre til hulkoaksialitet uden for tolerance og kumulative fejl. Den integrerede bore- og anboringsproces kan reducere positioneringsfejl markant ved at designe procesvejen til at fuldføre boring, rømme, rømme og anbore i en enkelt fastspændingstilstand. Baseret på erfaring på stedet inden for rumfartsproduktion analyserer denne artikel de tekniske punkter, materialevalg og kvalitetskontrolstandarder for denne type proces, med det formål at give praktiske procesreferencer til ingeniører og teknologiindkøb.
Udfordringer og integrationsfordele ved CNC-bearbejdning af interne flowkanaler i luftfartsdele
Luftfartskonstruktionsdele såsom motorophæng, hydrauliske manifolder osv. kræver ofte komplekse køle- eller væskekanaler, der skal behandles i begrænsede rum. Traditionelle processer kræver ofte flere opsætninger: først boring, derefter fræsning af slidser og til sidst anboring. Hver omplacering vil introducere gentagne positioneringsfejl af armaturet (normalt mellem 0,02 mm og 0,05 mm), og flere håndteringer øger risikoen for overfladeridser. Kerneværdien af integreret bearbejdning ligger i "én fastspænding, flere sekvenser kontinuerligt".
Denne tilstand reducerer ikke kun den kumulative fejl, men forbedrer også produktionscyklussen. For batch-tilpasning af dele til rumfart betyder reduktion af antallet af fastspændingstider en forøgelse af udstyrsudnyttelsen med mere end 30 %. Samtidig er der ofte dybe huller i de indvendige strømningskanaler, og det er svært for traditionelle vertikale boremaskiner at sikre vertikalitet. Det 5-aksede bearbejdningscenter kan dog bore huller i alle retninger i rummet for at løse problemet med geometrisk interferens.
Sammenligning af kapacitetsgrænserne for fem-akset sammenkobling og tre-akset boring
Ikke alle interne strømningsveje kræver en femakset maskine. Udvælgelsen af udstyr skal være baseret på delens geometriske karakteristika. Tre-aksede værktøjsmaskiner er velegnede til gennemgående huller og simple skrå huller i vandret eller lodret plan; mens fem-aksede værktøjsmaskiner kan håndtere rumligt skrå huller, spiralriller og gevindhuller med rotationsegenskaber.
| Proces dimension | Tre-akset bearbejdningscenter | Fem-akset bearbejdningscenter |
|---|---|---|
| pladsdækningsevne | Kun XY-planfræsning, Z-akse lodret boring | Understøtter boring og konturfræsning i enhver vinkel i rummet |
| Dybt hul skråt hul nøjagtighed | Når hældningsvinklen øges, forstærkes vertikalitetsfejlen betydeligt. | Gennem svingaksekompensationen er koaksialiteten af hulbunden mere stabil. |
| Spændepladsudnyttelse | Der kræves stort frirum, og behandling af dybe hulrum er begrænset. | Det kan forkorte værktøjets udhæng og forbedre stivheden, hvilket er gavnligt ved afgratning af dybe hulrum. |
| omkostningseffektivitet | Lav udstyrsafskrivning, velegnet til enkle gennemgående huller | Høj investering, velegnet til komplekse geometriske og integrerede dele med flere funktioner |
For luftfartshuse, der indeholder flere ikke-parallelle planer, kan femakset bearbejdning fuldføre flowkanaler og gevindbearbejdning i alle retninger i én fastspænding, hvilket undgår splejsningsfejl forårsaget af splitbearbejdning. Hvis delene kun er pladedele, og hullerne er i en enkelt retning, kan en treakset sidemonteret armatur opfylde kravene og er mere økonomisk.
Integreret værktøjsstrategi til dybe hulsboring og anboring
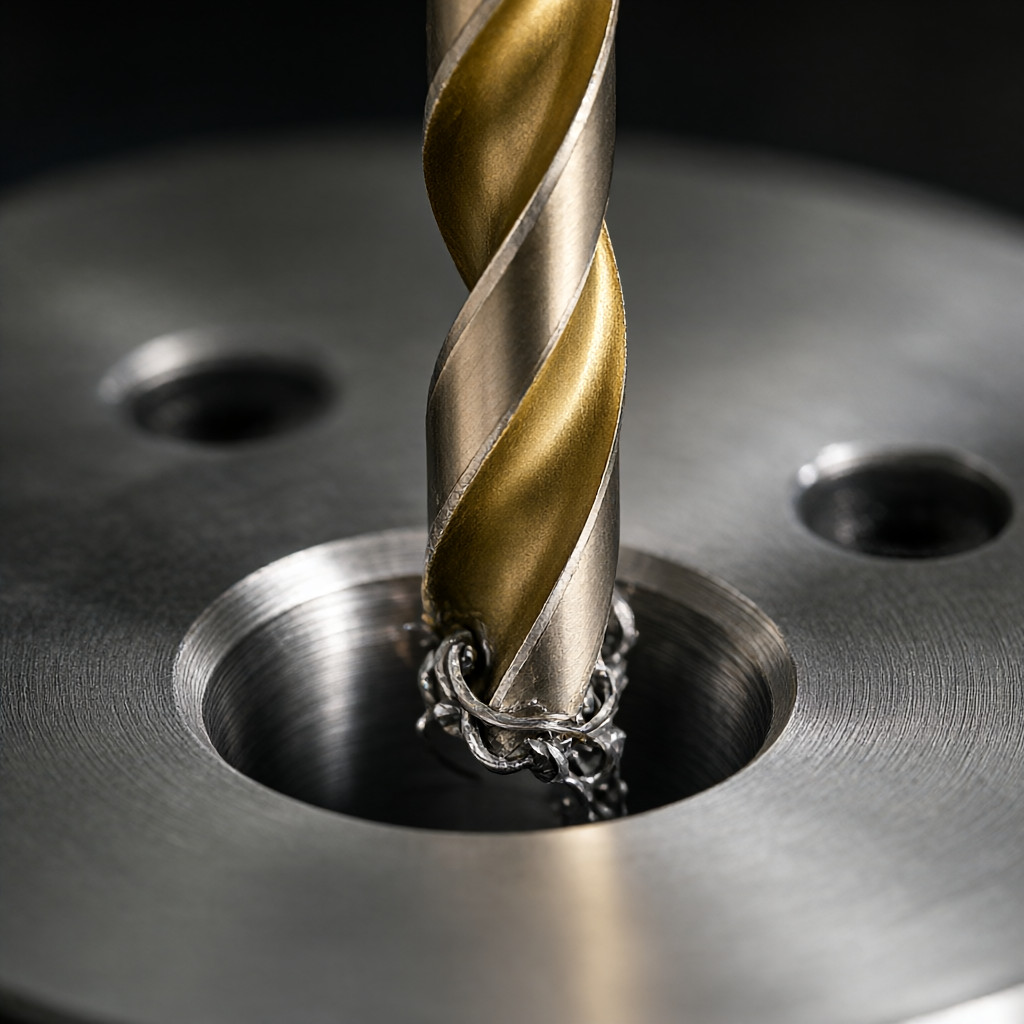
Behandlingsflaskehalsen for interne strømningskanaler er "dybe hul-effekten". Når forholdet mellem boredybde og diameter (D/d) er større end 10, kan vanskeligheder med fjernelse af spåner let føre til værktøjsbrud eller ru til hulvæg. I den integrerede proces er bore- og anboringsprocesserne tæt forbundet, og værktøjslevetid og skæreparametre skal designes i samarbejde.
Nøgle til valg af værktøj:
- bore:Brug koboltholdige højhastighedsbor i stål eller hårdmetal, og klingelængden bør ikke overstige 5 gange diameteren. Det anbefales at bruge pistolbore- eller BTA-boreværktøjer til bearbejdning af dybe huller for at sikre, at den kolde luftskærevæske passerer gennem midten.
- Tappekniv:For at undgå værktøjsbrud på grund af strømafbrydelse under anboring foretrækkes en fleksibel anboringspatron (gevindfræsning), der tillader radial flydning inden for 0,5 mm for at kompensere for hulpositionsafvigelse. Almindelig stiv anboring kræver streng kontrol af hullets positionsnøjagtighed inden for ±0,02 mm.
- Værktøjssti:Ved CAM-programmering bør bore- og anboringsprocessen følge princippet om "dybt først, derefter lavvandet, først inde, så udenfor" for at undgå deformation af det behandlede hul på grund af spændingsudløsning under efterfølgende fræsning.
Materialemæssigt har luftfartsaluminium 7075-T6 god bearbejdelighed, men er tilbøjelig til opbygget kant; rustfrit stål 15-5PH eller Inconel 718 forårsager stort værktøjsslitage, så fremføringshastigheden skal reduceres og spindelhastigheden øges, og der skal anvendes kraftig kølesmøring.
Tolerancekontrol og geometrisk fejlstyring af integreret behandling
Luftfartsdele har strenge krav til koaksialitet og positionering og skal normalt opfylde GD&T-kravene markeret i AS9102 eller relaterede tegninger. Selvom integreret bearbejdning reducerer fastspænding, kan det, hvis skæreparametrene er forkerte, forårsage dimensionsdrift på grund af termisk deformation.
Kontrolstrategi:
- Reservere til opvarmning:Dybe hulsboring genererer meget varme. Det anbefales at opsætte en pauseafkøling før bankning for at stabilisere hulvægstemperaturen inden for ±5°C af den omgivende temperatur for at undgå overspænding eller løse gevind forårsaget af termisk ekspansion og sammentrækning.
- Sekventiel behandling:For dele med ekstra stor diameter anbefales det at adskille skrubbearbejdning fra efterbearbejdning. Efterlad en margen på 0,1-0,2 mm under grovbearbejdning, og udfør derefter finfræsning og finskæring, efter at delene er helt afkølet (nogle gange skal de hvile i 4 timer).
- Online detektion:Før boring og anboring af nøgledimensioner indsættes en automatisk målesonde (On-Machine Probing) for at bekræfte huldiameteren, og anboringsfremføringen justeres dynamisk baseret på feedbackværdien for at sikre, at gevinddrejningsmomentet overholder specifikationerne.
Med hensyn til overfladeruhed kræver interne strømningskanaler normalt Ra0,8μm til Ra1,6μm. Denne standard kan opnås ved hjælp af diamantbelagte fine boreværktøjer eller fine oprømmere. For høje krav til finish (Ra0,4μm) skal der tilføjes et polerings- eller kemisk poleringstrin efter den sidste proces, men dette er normalt anvendeligt på den ydre synlige overflade, og den indre flowkanal opnås hovedsageligt af højpræcisionsrømmere.
Kvalitetsinspektion og fejltilstandsanalyse
Vanskeligheden ved inspektion efter integreret behandling ligger i det "usynlige indre". Visuel inspektion alene kan ikke bekræfte integriteten af de indvendige gevind i dybe huller. Producenten skal være udstyret med et boreskop eller ultralydsfejldetektionsudstyr.
Almindelige fejltilstande og undgåelse:
- Uordnet tråd:Huldiameteren er ofte for stor på grund af slid på boret, eller fremføringen er ikke synkroniseret med omdrejningshastigheden under anboring. Undgåelsesplan: Kontroller tilfældigt gevindgennemløbet og stopmålet for hver 50 stykker, og overvåg borets radiale udløb.
- Runing af hulvæg:Fjernelse af dybe hulspåner er ikke glat, og spånerne ridser den bearbejdede overflade. Undgåelsesplan: Optimer design af spånbryderen og brug højtrykskølevæske til at fjerne spåner kraftigt.
- Koaksialitet er uden for tolerance:Det fleraksede positioneringsdatum er inkonsekvent. Undgåelsesplan: Etabler et samlet originalt datum, og genmål datumhøjden gennem tredimensionelle koordinater før behandling.
Før forsendelse skal 100 % af nøglegevindhullerne inspiceres for gevindringmåler pass/stop-ender, og inspektionsjournaler skal opbevares. For batchordrer anbefales det at implementere en prøveudtagningsplan på AQL 0,65 niveau for at sikre batchkonsistens. Dette strenge kvalitetssystem er den grundlæggende tærskel for adgang til luftfartens forsyningskæde.
Konklusion og købsforslag
I CNC-bearbejdning af rumfartsdele er den integrerede bore- og anboringsproces af komplekse interne strømningskanaler en effektiv måde at balancere nøjagtighed, effektivitet og omkostninger på. Nøglen er at vælge den rigtige maskinplatform baseret på geometrisk kompleksitet og kontrolfejl gennem værktøjsparametre og termisk styring. For indkøbere bør de, når de evaluerer leverandører, ikke kun fokusere på mængden af udstyr, men bør også undersøge deres CAM-programmeringskapacitet, reserver af dybe hullers værktøj og online inspektionskonfigurationer.
Hvis du har tegninger af så komplekse dele, kan de sendes til det tekniske team til DFM-vurdering. Vi leverer one-stop-tjenester fra materialevalg, procesoptimering til batchbehandling og inspektion. Vi understøtter en række forskellige materialer såsom aluminium, stål, rustfrit stål og højtemperaturlegeringer. Tolerancen kontrolleres inden for ±0,01 mm for at hjælpe dig med at levere dine luftfartsprojekter til tiden.
Hvad er minimumsgrænsen for huldiameter for dybe hulsboring i CNC-bearbejdning af dele til luftfartsindustrien?
Normalt kan CNC behandle dybe huller med en minimumsdiameter på 0,5 mm, men på grund af værktøjets stivhedsbegrænsninger anbefales det, at diameteren ikke er mindre end 2 mm, når dybde-til-diameter-forholdet overstiger 10:1. Mikrohuller (0,1-0,5 mm) kræver specielle bor med lille diameter eller hjælp til bearbejdning af elektrisk udledning.
Kan integreret anboringsteknologi erstatte traditionel gevindfræsning?
I de fleste tilfælde overgår præcisionsboring gevindfræsning med hensyn til effektivitet og gevindkvalitet. Men i tilfælde, hvor materialer med høj hårdhed (såsom HRC50 eller derover), eller hvor pladsen er begrænset, og anboring ikke kan forlænges, er gevindfræsning stadig et nødvendigt valg, og de to kan bruges i kombination.
Hvordan bedømmer man, om flowkanalbehandling af rumfartsdele er egnet til fem-aksede værktøjsmaskiner?
Fem-aksede maskiner tilbyder klare fordele, når dele indeholder huller med flere ikke-parallelle flader, spiralriller eller lange overhængende værktøjer, der skal undgå interferens. Hvis funktionerne er koncentreret i en enkelt akse, kan en tre-akset værktøjsmaskine med flersidet fastspænding opfylde kravene, og omkostningerne er lavere.
Hvad er acceptkriterierne for indvendige løbegevind normalt baseret på?
Følg generelt ASME B1.1-seriens standarder eller de nationale standarder/ISO-standarder specificeret på tegningerne. Nøgleindikatorer inkluderer gevindprofilens integritet, bestået pass-og-stop-måleinspektion og ingen grater eller skarpe kanter. Til bærende gevind kan røntgen- eller ultralydsdetektering også være påkrævet.
Kan ShowyMetal håndtere de interne strømningskanaler i materialer, der er svære at bearbejde, såsom Inconel 718?
Kan. Vi har fem-aksede bearbejdningsmuligheder og specialbelagte værktøjer. Vi har et modent skæreparameterbibliotek for Inconel 718, titanlegering og andre vanskelige at bearbejde materialer, understøtter integreret behandling af komplekse interne strukturer og leverer komplette sporbare inspektionsrapporter.



