





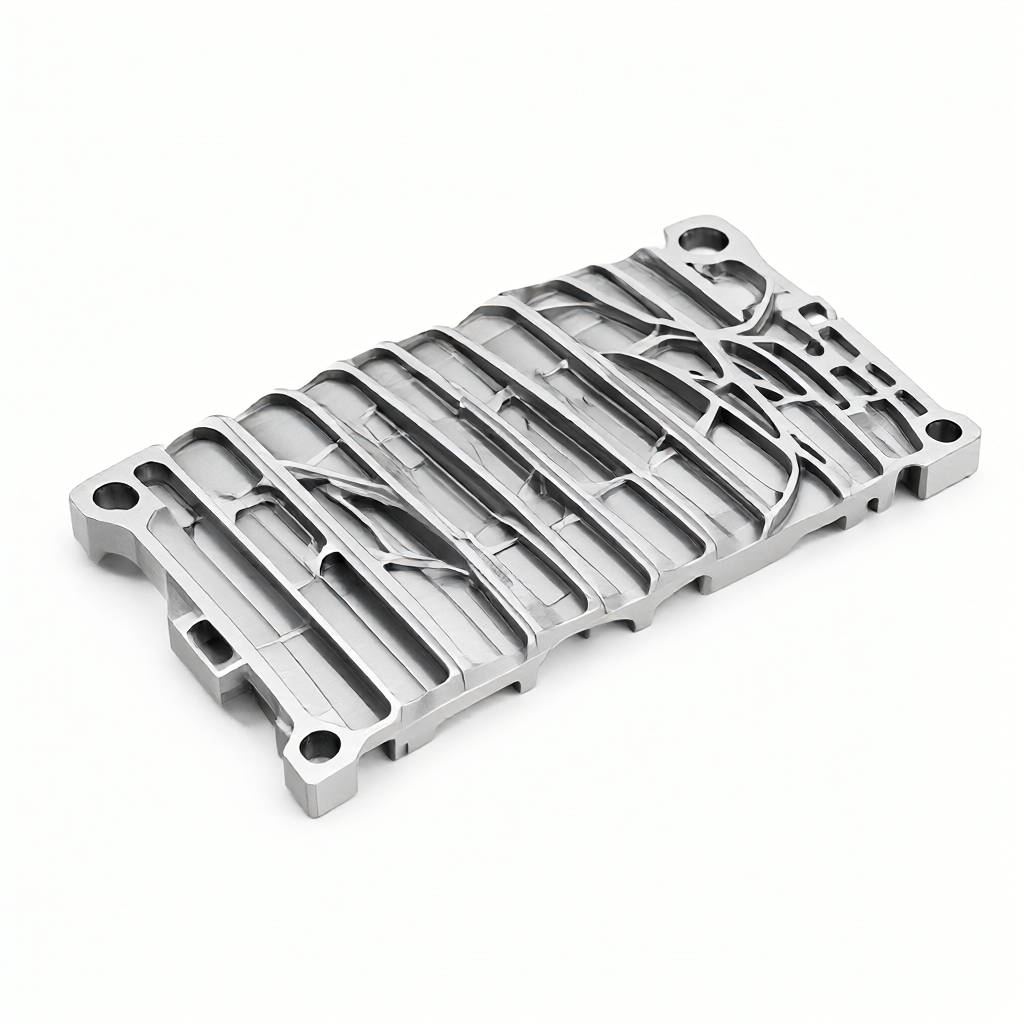
Vanskeligheder med deformationskontrol under behandling af tynde ribber til rumfartsdele
Inden for luft- og rumfartsområdet bruger komponenter såsom motorbeslag og konnektorer til landingsstel ofte tyndvæggede ribbestrukturer med høje ribbe-til-afstandsforhold. Sådanne dele er sædvanligvis skåret fra aluminium- eller titanlegeringsplader. Tykkelsen af ribberne er normalt mellem 1,5 mm og 3 mm, og højden af ribberne kan nå mere end 80 mm. Ved bearbejdning af sådanne dele kan skærekræfterne og den resterende spændingsaflastning, der genereres af CNC-fræsning, nemt få tynde vægge til at vrides eller vrides, hvilket resulterer i endelige dimensioner, der er uden for tolerance. Mange produktionsled ignorerer proceskædens kumulative indvirkning på deformation, hvilket resulterer i dårlig konsistens i masseproduktion.
Kernen i at løse dette smertepunkt ligger i at forstå den materielle respons under koblingseffekten af "kraft-varme-stress". Deformation kan ikke helt undgås ved udelukkende at stole på værktøjsvalg. Hele processen fra spændemetoder, skæredybdestrategier til bearbejdningsprocesparametre skal systematisk optimeres. Denne artikel har til formål at udforske, hvordan man kontrollerer behandlingsdeformationen af tynde ribber ved hjælp af tekniske midler og giver praktisk parameterreference til tekniske indkøb og ingeniører.
Resterende spændingsaflastning og materialevalgs tekniske principper
Materialekvalitet og spændingstilstand
Almindeligt anvendte materialer til fly-tyndvæggede dele omfatter 7075-T651, 6061-T6 og Ti-6Al-4V. Blandt dem har 7075 aluminiumslegering høj hårdhed, men stor intern belastning. T651-tilstanden har et lavere restspændingsniveau end T6-tilstanden og er mere velegnet til tyndvægsbehandling. Hvis du bruger 7075-T6, anbefales det at arrangere ældningsbehandling før efterbehandling for at stabilisere stresstilstanden. For tynde plader af titanlegering, på grund af deres lave termiske ledningsevne (ca. 6,7 W/m·K), akkumuleres skærevarme alvorligt og kan let forårsage termisk deformation. Fremføringshastigheden skal reduceres væsentligt, og kølingen skal styrkes.
Materialevalg kræver en kombination af styrke og bearbejdelighed. Hvis ribbetykkelsen er mindre end 2 mm, anbefales det at prioritere 6061-T6 for at opnå bedre skæreydelse. Selvom dens styrke er lidt lavere end 7075, i ikke-hovedlastbærende strukturelle dele, er dens forarbejdningsstabilitetsfordel betydelig og kan reducere skrotmængden.
Fastspændingsstrategi: undgå klemdeformation
Fastspændingen af tynde ribber er det første trin i deformationskontrol. Direkte fastspænding af tynde plader med en traditionel fladtænger vil forårsage lokale buler, og tilbageslag efter aflæsning vil forårsage fladhedsafvigelser. I ingeniørpraksis anbefales det at bruge vakuumadsorptionsværktøj eller tilpassede pneumatiske klemmer.
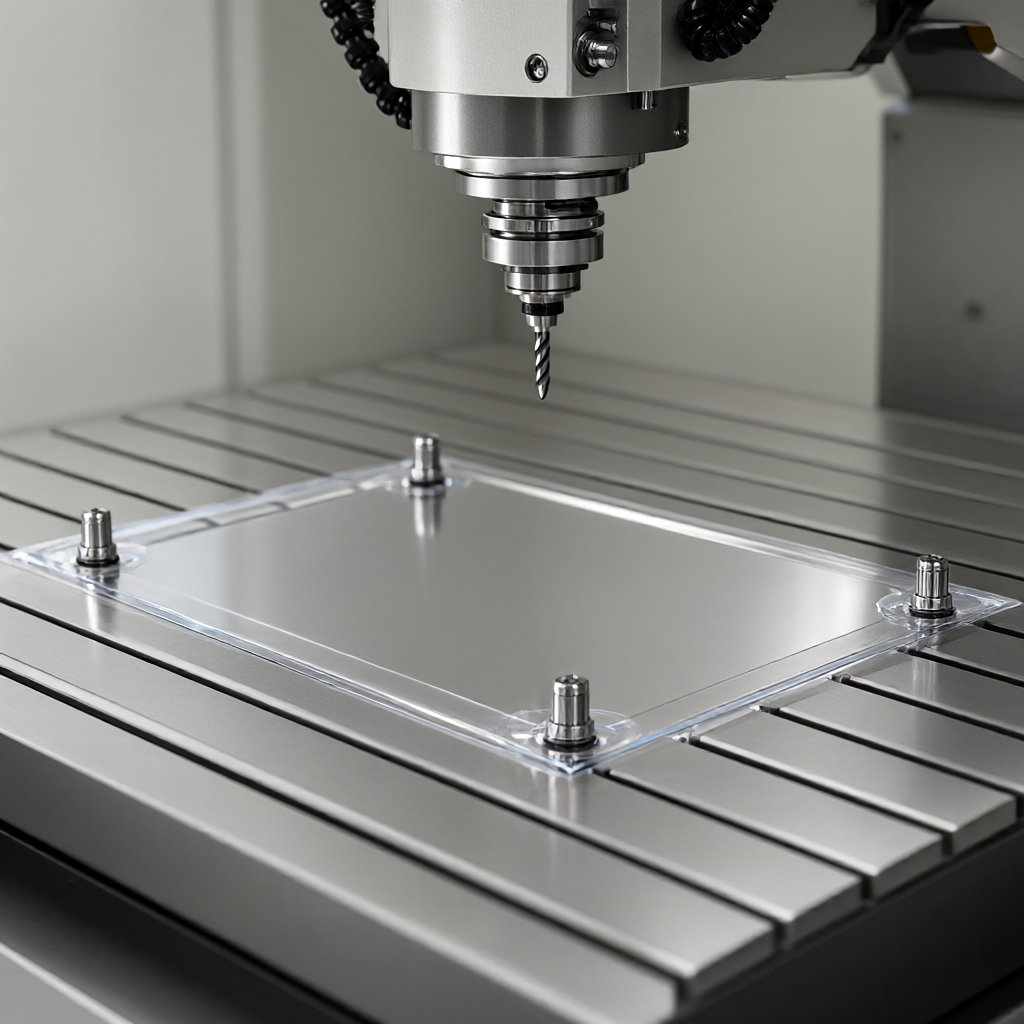
- Vakuum adsorption:Den er velegnet til plader med flad overflade og ensartet tykkelse. Adsorptionskraften er jævnt fordelt og kan effektivt eliminere klempunktsdeformation. Det er nødvendigt at sikre, at bunden af emnet er forseglet for at forhindre luftlækage og utilstrækkelig adsorptionskraft.
- Pneumatisk klemme:Luft, der blæser gennem flerpunkts mikroporer, afbalancerer trykket for at undgå koncentreret stress på et enkelt punkt. Poretætheden og porediameteren skal beregnes nøjagtigt for at forhindre tyndvæggede vibrationer forårsaget af luftstrømspåvirkning.
- Hjælpestøtte:Tilføj positioneringsstifter eller V-blokstøtter på bagsiden af ribberne for at omdanne klemkraften til fordelte belastninger. Støttepunktets position bør undgå behandlingsområdet og sikre, at støttehøjden er konsistent, og fejlen kontrolleres inden for ±0,02 mm.
Der skal udføres en spændingstest før fastspænding: mål planheden af den ubehandlede overflade efter fastspændingsprøven. Hvis vridningen overstiger 0,05 mm/100 mm, skal støttestrukturen justeres eller bufferpuder tilføjes.
Optimering af skæreparameter: reduktion af skærevarme og -kraft
Nøglen til bearbejdning af tynde ribber med høj ribbeafstandsforhold er lille skæredybde, høj hastighed og lav fremføring. Ved at reducere den enkelte skæretykkelse (Z-aksens skæredybde ap styres til 0,5-1,0 mm), reduceres den radiale skærekraft, hvorved den laterale deformation af den tynde væg reduceres.
Anbefalet parameterområde (med 7075 aluminiumslegering som eksempel)
Til bearbejdning af 2 mm tyk ribbeplade med Φ8 mm trekantet endefræser:
- Spindelhastighed: 8000-10000 rpm for at opretholde jævn udledning af endespåner.
- Fremføringshastighed: 150-250 mm/min, hvilket sikrer, at fremføringen pr. tand f/z er mellem 0,03-0,06 mm.
- Aksial skæredybde: lagdelt fræsning, hvert lag er 0,5 mm, for at undgå øjeblikkelig spændingsudløsning forårsaget af engangsskæring.
- Kølemetode: Brug højtrykssmøring med minimumsmængde (MQL) eller intern højtrykskøling for at kontrollere skærevæsketemperaturen under 40°C for at forhindre termisk deformation.
For tynde plader af titanlegering skal rotationshastigheden reduceres til 3000-4000 rpm, fremføringshastigheden reduceres med 50 %, og højtemperaturstabil skærevæske bruges hele vejen igennem for at opretholde værktøjets levetid og kontrollere varmetilførslen.
Procesrutedesign: flerakset samarbejde og stressaflastning
En enkelt proces kan ikke eliminere akkumuleret deformation, og en proceskæde med "slibning-stressaflastning-finishing" skal designes. For komplekse ribber anbefales det at bruge et 5-akset bearbejdningscenter for at optimere værktøjsstillingen ved at justere spindelhældningen for at undgå interferens med værktøjsskaftet og forbedre spånevakueringen. Ved flerakset bearbejdning kan opretholdelse af en bedre kontaktvinkel mellem værktøjet og skærefladen (ca. 15°-30°) forbedre overfladefinishen til under Ra0,8μm.
Efter grov bearbejdning, arrangere naturlig ældning (hvile i 24-48 timer) eller lavtemperatur spændingsudglødning (aluminium 200-250 ℃/4 timer) for at frigøre intern restspænding. Dette efterfølges af efterbehandling for at sikre dimensionsstabilitet. Denne proceskæde reducerer dimensionsudsving i serieproduktion med mere end 30 %.
Sammenligning af løsninger: 5-akset overordnet bearbejdning vs multi-proces splejsning
| Kontrastdimensioner | 5-akset samlet bearbejdning | Multi-proces splejsning (3 akser + vending) |
|---|---|---|
| Antal fastspændinger | 1 gang (overordnet positionering) | 2-3 gange (flip positionering) |
| kumulativ fejl | Lav, intet behov for sekundær positionering | Højere, afhænger af positioneringsstiftens nøjagtighed |
| Bearbejdningseffektivitet | Høj, kort omstillingstid | Medium, det tager lang tid at skifte tøj |
| Krav til udstyr | Kræver 5-akset forbindelsesevne | En standard 3-akset maskine vil være tilstrækkelig |
| Risiko for deformation | Lav, en positionering og en behandling | Medium, multipel fastspænding øger spændingsforstyrrelser |
For komplekse dele med et højt ribbe-til-mellemrum-forhold har 5-akset integralbearbejdning betydelige fordele inden for deformationskontrol og er især velegnet til scenarier med høje batchkonsistenskrav.
Kvalitetsinspektion og fejlanalyse
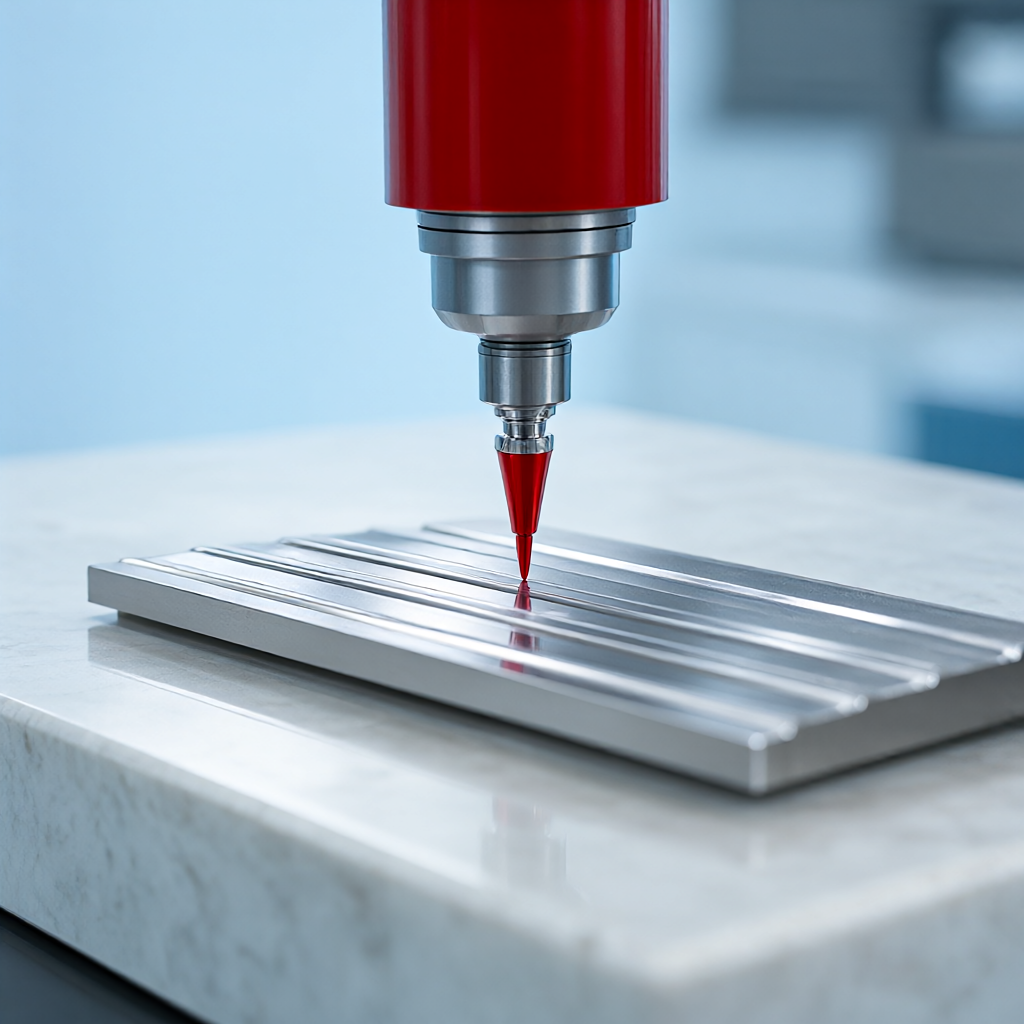
Den ultimative verifikation af deformationsforebyggelse ligger i inspektion. Det anbefales at bruge en tredimensionel koordinatmålemaskine (CMM) til at indsamle data i fuld størrelse ved nøgleknuder med fokus på højden af ribberne, hullets fladhed og konturer. Til stærkt reflekterende overflader kan laserscanning eller struktureret lysmåling bruges for at undgå, at kontaktprober punkterer tynde vægge.
Hvis der opstår skævvridningsfejl, skal termisk analysesoftware bruges til at spore skæreprocessen og identificere områder med varmeakkumulering. Almindelige fejltilstande omfatter: buedeformation i midten af gulvpladen (ujævn opvarmning) og endevridning (ujævn klemspændingsudløsning). Registrer værktøjsslidbanen for hver batch for at danne grundlag for parameterjustering af den næste batch.
FAQ
Hvordan afbalanceres effektivitet og deformationskontrol i behandlingen af flys tynde ribben?
Det anbefales at anvende strategien med "halvbearbejdningsgodtgørelse 0,1 mm + spændingsaflastning + efterbehandling" for at ofre en lille mængde tid i bytte for dimensionsstabilitet og undgå gentagen slibning.
Kræver bearbejdning af 7075 aluminiumslegeringsplade speciel køling?
ja. Det anbefales at bruge intern højtrykskøling for at holde skærevæskens flowhastighed over 20L/min for at forhindre termisk deformation forårsaget af temperaturen i skæreområdet, der overstiger 150°C.
Hvilken indflydelse har 5-akset bearbejdning på overfladeruheden af tyndvæggede dele?
En rimelig holdningsvinkel kan stabilisere ruheden inden for Ra0,8μm, hvilket er bedre end Ra1,6μm ved traditionel 3-akset bearbejdning, hvilket reducerer efterfølgende slibeprocesser.
Hvordan bestemmer man, om der er opstået spændingsrelaksationsdeformation i en del?
Efter færdiggørelse, lad det stå i 48 timer og mål igen målene. Hvis dimensionerne ændres med mere end ±0,02 mm, skal du tilføje et afspændingstrin eller justere procestillægget.
Hvordan sikrer man konsistensen af 72 enheder i masseproduktion?
Etabler en standard procesparameterpakke, kalibrer regelmæssigt værktøjsdiameterudløb (≤5 μm) og spindeludløb, og brug den samme batch af værktøjer for at sikre ensartet skærestatus.
Konklusioner og forslag til samarbejde
Styring af bearbejdningsdeformationen af tynde rumfartsribber med højt ribbensafstandsforhold kræver omfattende brug af materialeforbehandling, fleksibel fastspænding, lille skæredybde med flere akser og segmenteret spændingsaflastningsteknologi. Gennem ovenstående tekniske foranstaltninger kan dimensionsnøjagtigheden af tyndvæggede dele stabiliseres ved ±0,01 mm, og overfladeruheden kan nå Ra0,4μm, hvilket opfylder de strenge krav til strukturelle dele til rumfart. Inden for præcisions-CNC-deletilpasning har vi en klynge af 72 3/4/5-akset udstyr, der leverer one-stop-tjenester fra DFM-forslag, processimulering til batch-konsistenskontrol. Hvis du står over for problemet med at behandle deformation af tyndvæggede dele, er du velkommen til at levere tegninger eller prøver. Vi udvikler en eksklusiv procesplan for dig baseret på faktiske arbejdsforhold og understøtter hurtig batchlevering på 15-25 dage.



